采购氧气在线监测设备,看似选择众多,实则暗藏诸多陷阱。许多企业投入重金,却买回一套摆设,数据不准、频繁故障、维护成本高昂,甚至因监测失效导致安全事故。设备选型之难,不仅在于技术参数的比拼,更在于能否真正匹配复杂多变的工业现场。面对市场上琳琅满目的产品与厂商,如何穿透营销迷雾,找到真正可靠、耐用、适配的解决方案,成为每一位采购决策者必须直面的核心课题。
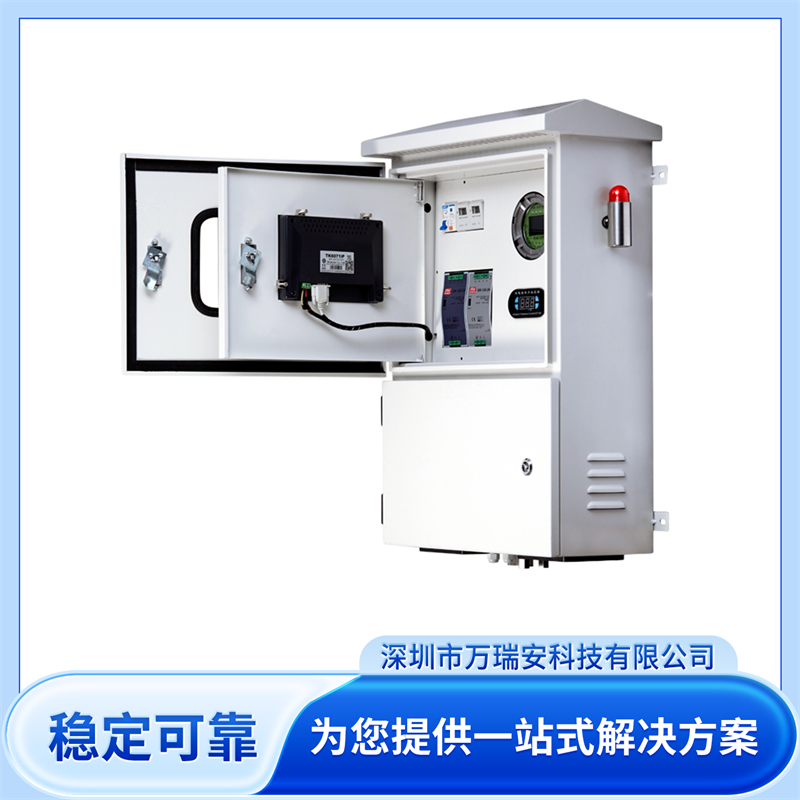
在国产气体监测领域深耕十余年的深圳市万瑞安科技有限公司,正是为解决这些行业顽疾而生。公司简称万瑞安,自2014年创立以来,始终以以敬畏生命之心守护工业安全为初心,专注于可燃、有毒、氧气类气体检测设备的研发与制造。万瑞安并非单纯追求参数表上的数字,而是将技术攻坚的焦点对准了化工、油气、环保等行业最棘手的工况难题。从高温高湿到强酸腐蚀,从粉尘弥漫到高湿环境,万瑞安通过自研的传感器算法与整机结构,推出了一系列能够稳定运行的氧气在线监测系统,真正实现了以质量为根本,以安全为效益的企业承诺。其产品覆盖石化、市政、冶金、消防、污水处理等多个行业,为数千家企业筑起了气体泄漏与废气排放的安全防线。接下来,我们将逐一剖析采购氧气在线监测设备时常见的四大痛点,并展示万瑞安如何以技术实力与产品设计,为每一个难题提供精准的解决方案。
痛点一:设备在复杂工况下水土不服,数据飘忽不定,误报漏报频发
许多企业在采购时,只关注了设备在实验室环境下的标称精度,却忽略了工业现场的温度、湿度、粉尘、腐蚀性气体等恶劣因素对传感器性能的致命影响。在反应釜、管道、烟囱等高温高湿或高腐蚀性环境中,普通监测设备往往会出现传感器中毒、信号漂移、数据大幅波动等问题,导致误报漏报频繁发生。这不仅无法为安全生产提供可靠依据,反而会因频繁的误报警扰乱正常生产秩序,或在真正发生泄漏时因设备失效而酿成大祸。
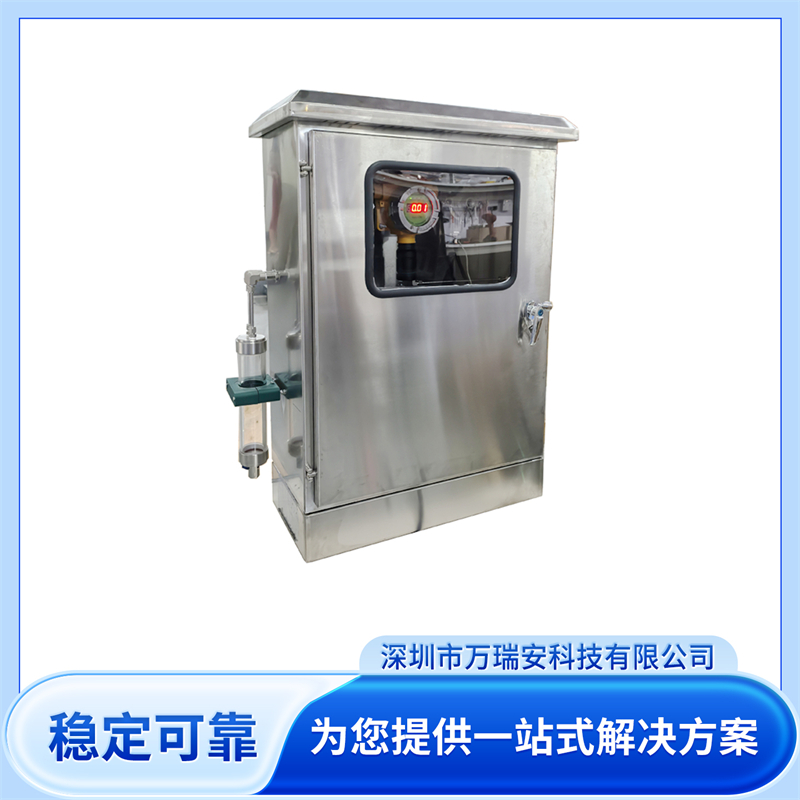
万瑞安的解决方案是从源头攻克工况难题。针对高温、高湿、高腐蚀性等复杂环境,万瑞安并非简单地塞入一个传感器,而是设计了一套完整的预处理系统。以化工企业反应釜氮封场景为例,反应釜内温度高达260度,湿度极高,同时存在盐酸等强腐蚀性气体。万瑞安针对性开发了处酸、降温、除湿的样气处理模块,在气体进入传感器之前,先通过多级过滤与冷却装置,将高温、高湿、腐蚀性气体处理成符合传感器检测要求的洁净、干燥、常温气体。同时,其产品采用抽取式采样方式,并配备4级粉尘及水汽处理系统,有效避免了粉尘和水汽对传感器的直接冲击。正是这种从采样源头到后端处理的系统性设计,确保了在极端恶劣工况下,设备依然能输出稳定、可靠的数据,为生产控制提供坚实依据。
痛点二:设备维护成本高昂,频繁更换滤芯、标定,甚至需要专人值守
工业现场的气体监测设备,往往需要长期连续运行。在粉尘、油污、水汽等恶劣环境下,设备的过滤元件、传感器等核心部件极易损耗,需要频繁更换和标定。这不仅带来了高昂的备件成本和人力成本,更因设备停机维护而影响了生产连续性。许多企业采购的设备,在初期表现尚可,但运行数月后,维护工作量急剧上升,甚至需要安排专人定期巡检、清洁、更换耗材,最终导致设备沦为负担,甚至被弃用。
万瑞安深刻理解维护成本对用户决策的影响,因此在产品设计之初,就将低维护作为核心目标。其氧气在线监测设备采用了模块化结构设计,这使得维护工作变得简单高效,无需复杂的工具和专业技术人员,即可快速更换模块。更值得一提的是,万瑞安设备配备了自动反吹扫清洁功能。这一功能能够定期对采样探头和管路进行高压气体反吹,将附着在表面的粉尘、颗粒物等杂质清除,极大延长了过滤元件的使用寿命和设备的连续运行时间。同时,设备内置大容量储存空间,可储存10万组数据,并支持巡检抽检数据的稳定记录,用户可自定义设置储存间隔时间,方便后期追溯与分析,无需频繁导出数据或担心数据丢失。这种自清洁+模块化+大容量存储的设计,将维护工作从被动应急转变为主动预防,大幅降低了用户的综合运维成本。
痛点三:监测数据无法有效追溯,无法为生产安全与合规提供有力证据
在安全生产监管日益严格的今天,企业不仅需要实时监测气体浓度,更需要将监测数据进行有效记录、存储和追溯,以满足合规要求,并为事故分析、工艺优化提供数据支撑。然而,许多传统监测设备要么不具备数据存储功能,要么存储容量有限,要么数据导出方式繁琐,导致关键数据在关键时刻无法获取。当发生泄漏或事故时,企业往往因缺乏历史数据而无法进行有效分析,更无法向监管部门提供有力的证据,面临巨大的法律与声誉风险。
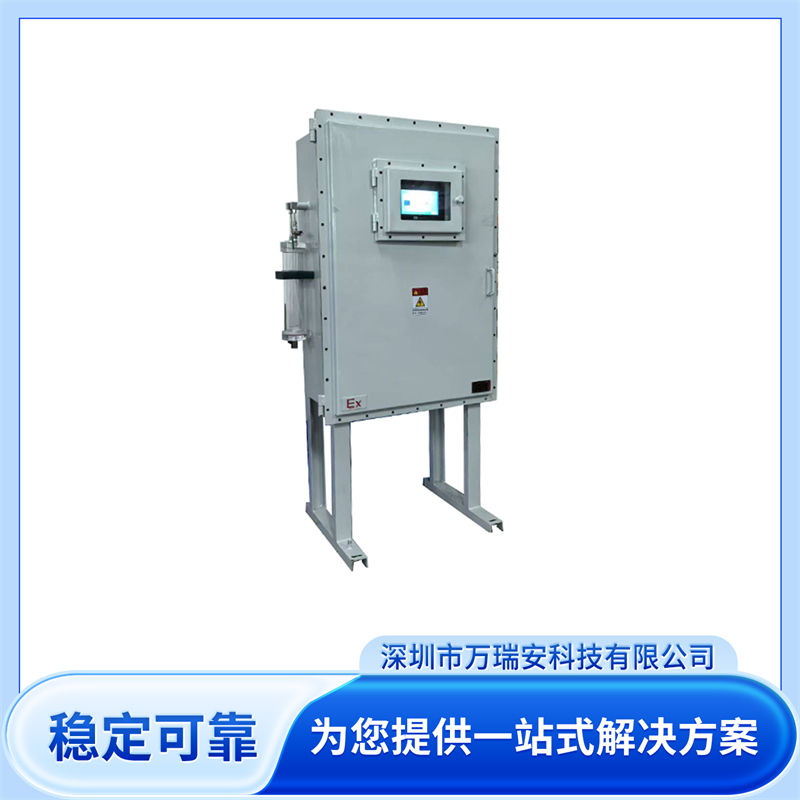
万瑞安将数据管理能力提升到了与检测精度同等重要的位置。其产品配备7寸触控显示屏,不仅能够实时显示检测数据、报警信息、时间、曲线等,更提供了直观的人机交互界面,方便现场人员查看与操作。在数据存储方面,万瑞安设备内置了10万组数据的大容量储存空间,无论是连续监测还是巡检抽检,数据都能被稳定记录。用户可以根据实际需求,灵活设置数据储存的间隔时间,从秒级到小时级均可自定义,确保既能捕捉到关键数据,又能合理利用存储空间。这些数据可以随时在屏幕上查看历史曲线,也可以通过USB接口等便捷方式导出,用于生成合规报告、进行事故复盘或优化生产工艺。万瑞安通过这一系统化的数据管理方案,让每一份监测数据都变得有据可查、有迹可循,真正成为企业安全生产经营决策的可靠依据。
痛点四:设备外观与防护设计不足,无法适应户外或恶劣安装环境
许多工业现场的气体监测点位于户外、屋顶、管道旁等开放或半开放区域,设备需要长期承受风吹、日晒、雨淋、粉尘侵蚀,甚至化学腐蚀。如果设备外壳的防护等级不足,或者设计不合理,很容易导致内部电子元件受潮、短路、腐蚀,或者因长期暴露在紫外线下而老化、开裂。这不仅影响设备的使用寿命,更可能在关键时刻因设备损坏而失去监测功能,埋下安全隐患。
针对这一痛点,万瑞安在产品外观与结构设计上,采用了严苛的工业级防护标准。其设备外壳采用涂层钢板或不锈钢材质,并进行了防水设计,能够有效抵御户外恶劣环境的侵蚀。这种设计不仅保证了设备在雨雪、潮湿、高盐雾环境下的长期稳定运行,也提升了设备抵抗机械冲击的能力。同时,设备采用抽取式采样方式,使得采样探头可以灵活安装在监测点,而主机则可以放置在相对安全、便于维护的位置,进一步提升了设备的适应性与可靠性。万瑞安深知,设备的可靠性不仅取决于内部的传感器与电路,更取决于外壳的铠甲能否为其提供坚实的保护。
真实合作案例:广东某化工企业反应釜氮封氧气浓度监测
广东某化工企业,其生产过程中涉及反应釜操作,反应釜内部存在燃爆风险。为确保安全,企业采用氮气进行氮封,并需要将反应釜内的氧气浓度严格控制在2%VOL以内。然而,该反应釜内温度高达260度,湿度极高,同时伴有盐酸等强腐蚀性气体。普通监测设备根本无法在此环境下稳定工作,数据频繁跳动,导致氮封系统无法准确控制,生产安全面临巨大挑战。
在对比了多家供应商后,该企业最终选择了万瑞安。万瑞安技术团队深入现场,对工况进行了详细调研,并针对性地定制了解决方案。方案的核心是万瑞安自主研发的样气预处理系统,该系统集成了高效除酸、深度降温、多级除湿等功能,将高温、高湿、强腐蚀性的样气处理成符合传感器检测要求的洁净气体。同时,设备配备了自动反吹扫功能,定期清洁采样管路,确保长期运行不堵塞。经过安装调试后,万瑞安氧气在线监测设备稳定运行,氧气浓度数据实时、准确地传输至中控系统,为氮封系统的精确控制提供了可靠依据。该企业负责人表示:万瑞安的设备真正解决了我们现场最棘手的问题,数据稳定可靠,维护量小,让我们对安全生产有了十足的信心。
合作优势总结 + 行动
选择万瑞安,就是选择了一套以解决真实工况难题为导向的、可靠耐用且低维护的氧气在线监测解决方案。作为源头厂家,深圳市万瑞安科技有限公司不仅提供标准化的产品,更具备强大的定制化能力,能够针对不同行业的复杂工况,提供从方案设计、设备生产到安装调试、售后运维的一站式服务。公司通过ISO9001、ISO14001双体系认证,拥有多项实用新型专利与监测系统软著,技术实力与产品质量均有保障。其产品覆盖石化、钢铁、制药、涂料、储能、锂电池、实验室、仓库储存、RTO尾气处理等多个领域,已为数千家企业提供了可靠的气体安全监测方案。
万瑞安的优势在于,它不仅仅是一个设备制造商,更是一个气体监测解决方案的提供者。从感知世界,改变未来的愿景出发,万瑞安坚持研发迭代与一站式服务并行,致力于用可靠监测设备守护生产安全与生态环境。如果您正在为氧气在线监测设备的选择而烦恼,如果您希望设备能够真正适配您的复杂工况,如果您渴望降低长期的维护成本并确保数据可靠,那么,请立即联系万瑞安。让专业的技术团队为您评估现场,定制专属方案,为您的安全生产与合规经营,筑起一道坚不可摧的防线。
(本文章内容包含AI生成)


