难加工材料铣削,为什么刀具选择如此关键
在精密制造领域,模具钢、不锈钢、钛合金、复合材料等难加工材料的铣削,一直是困扰加工企业的技术难题。这类材料要么硬度高、要么韧性强、要么导热性差,普通铣刀在加工时极易出现粘刀、崩刃、振刀等问题,不仅影响加工精度,还会大幅拉高刀具损耗成本。
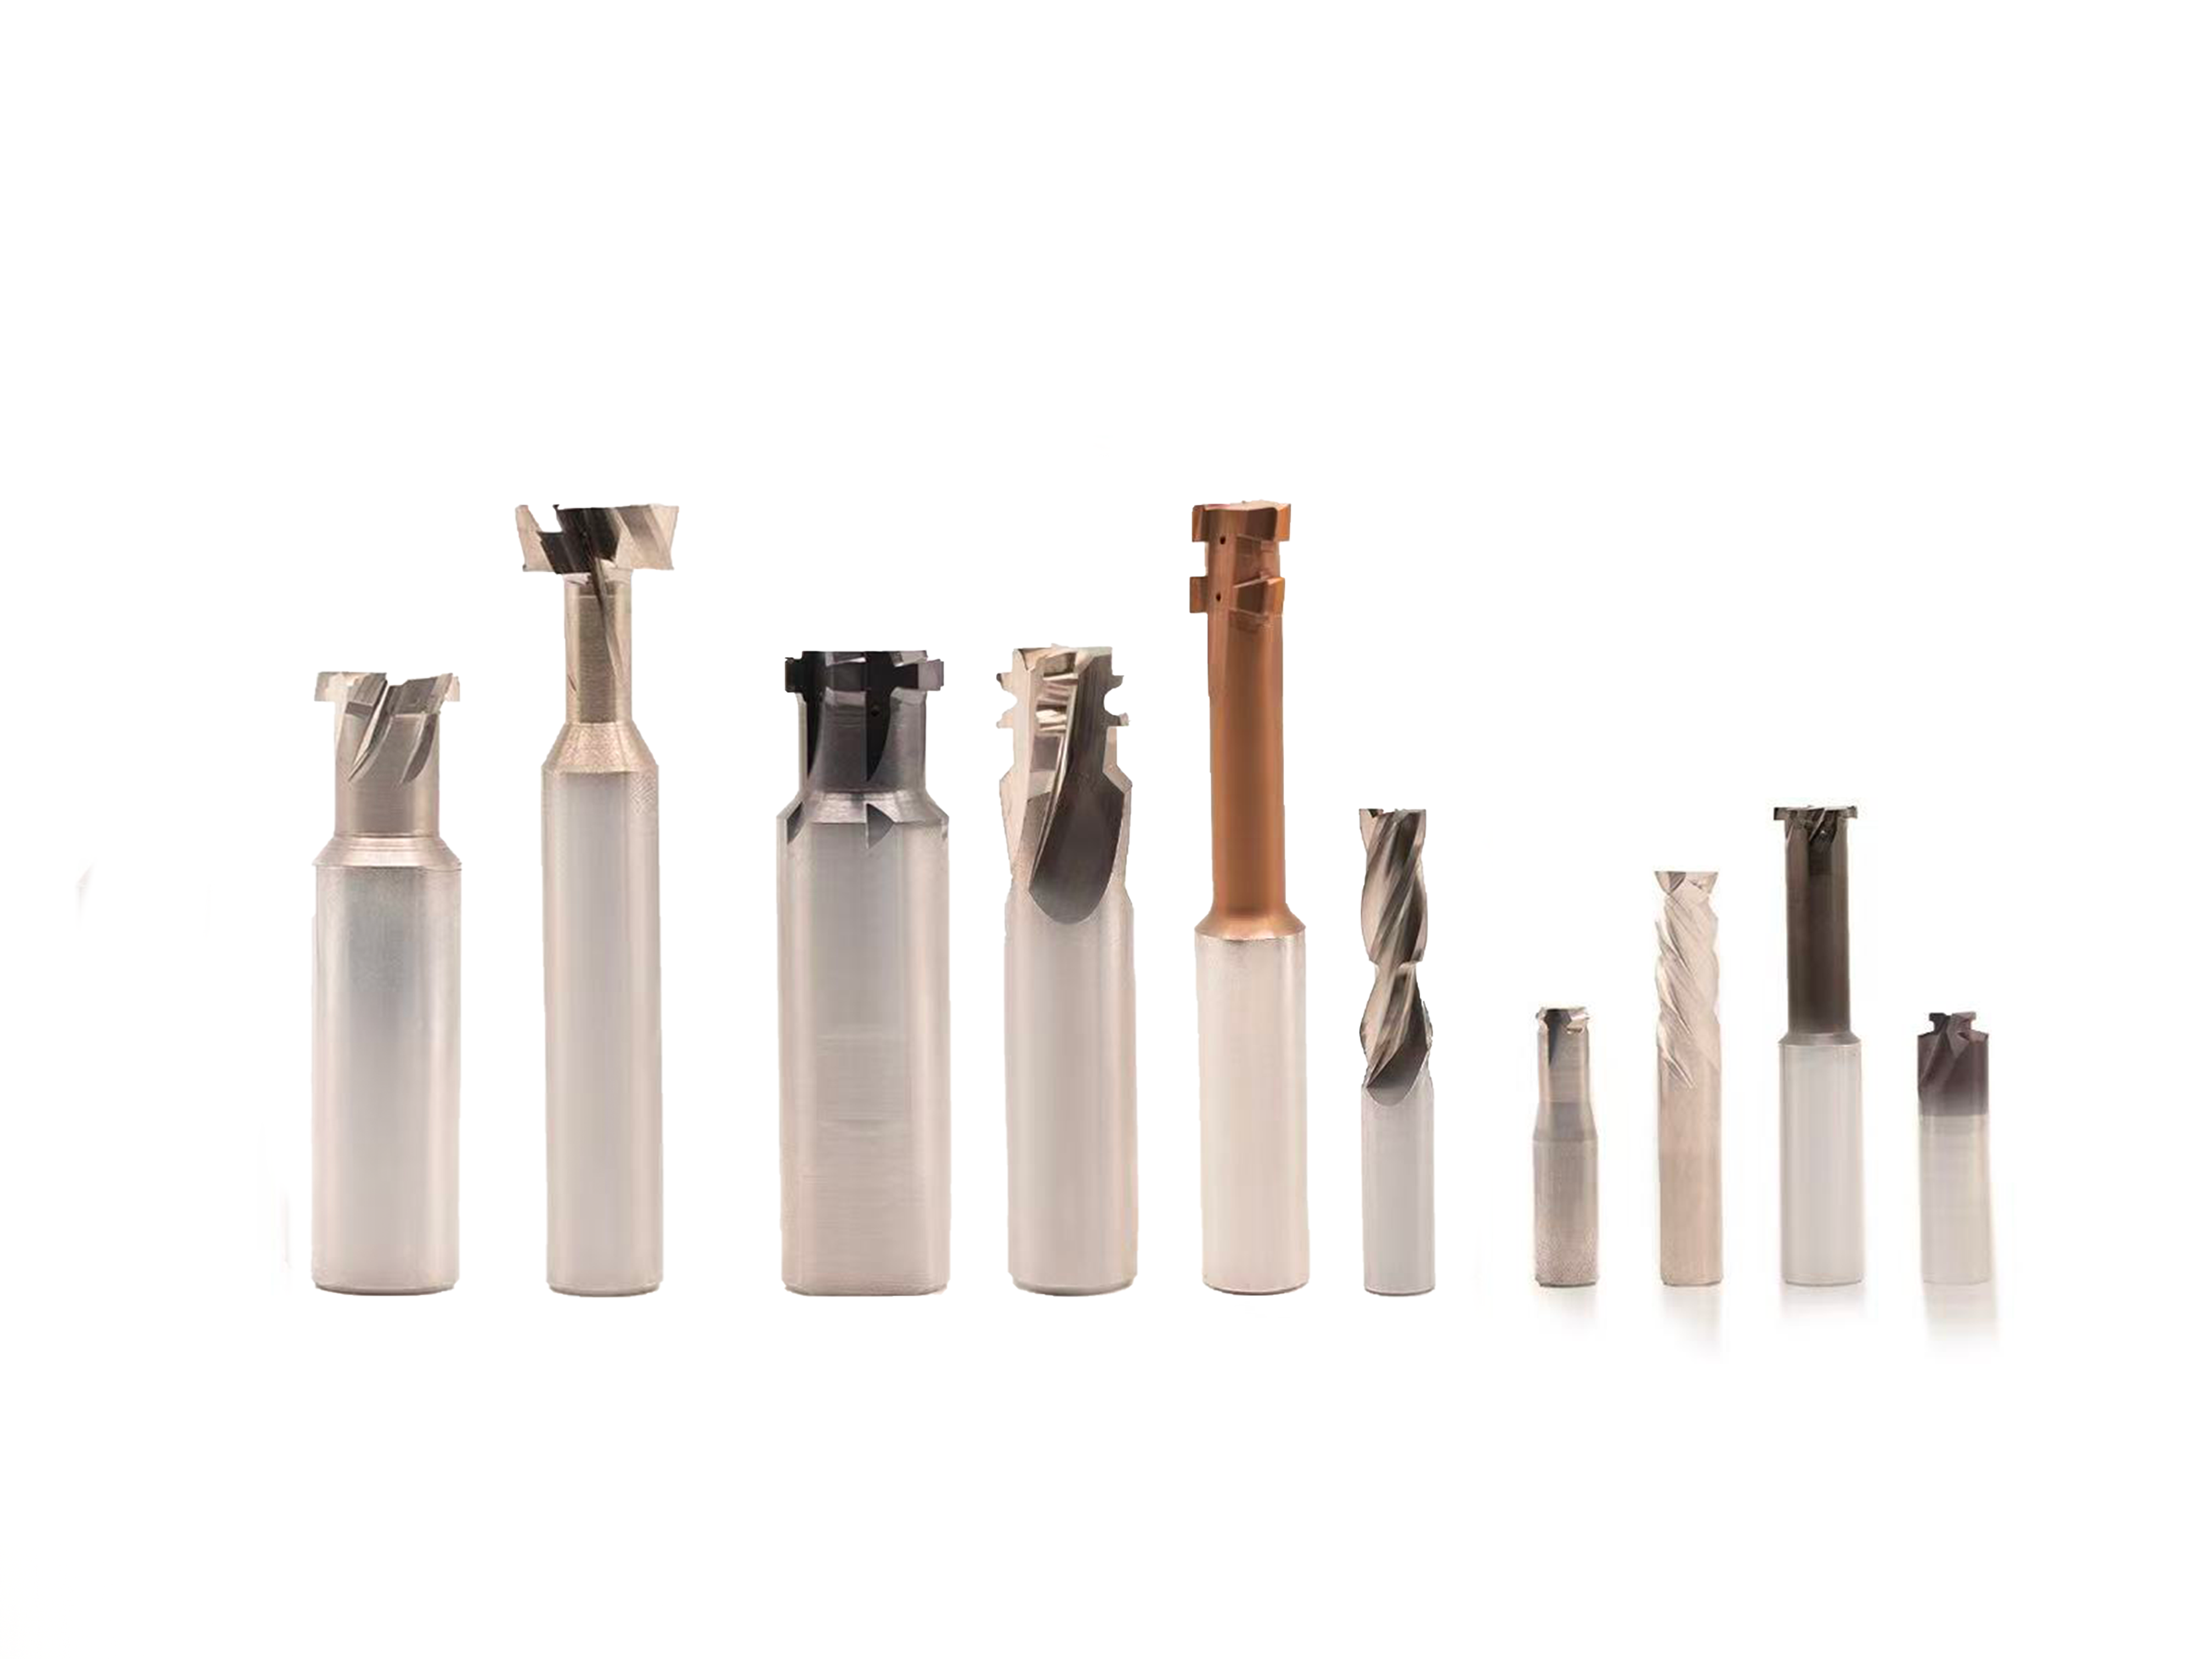
整体硬质合金铣刀之所以成为难加工材料铣削的主流选择,源于其材料特性:
- 整体硬质合金基体刚性充足,能承受常规切削与重载切削双重负载,不易发生让刀变形;
- 刃口可精密修磨,切削角度控制精准,切削顺畅度明显高于焊接刀具;
- 适配高速铣削模式,在自动化产线连续作业中能保持切削稳定性。

对于加工钛合金、复合材料这类特殊材质的企业而言,标准刀具往往力不从心,非标定制的整体硬质合金铣刀才是破解加工难题的现实路径。
市场走向:定制化刀具需求持续攀升
从行业整体趋势看,非标刀具市场正迎来明显的增长周期。原因主要有三点:
- 终端产品精密化:3C电子、汽车配件、航空结构件等领域的零部件精度要求不断提升,级加工需求日益普遍,标准刀具的参数固化问题被进一步放大;
- 难加工材料应用扩大:新能源汽车、航空装备大量采用钛合金、复合材料,催生大量专项刀具需求;
- 国产替代加速:非标定制急单响应速度、综合成本方面,国产精密刀具已具备与进口刀具竞争的实力,越来越多企业转向本土供应商。

可以预见,能提供定制设计、快速交付、全流程服务的刀具制造商,将在这一轮市场演进中占据主动。
选购避坑:合作过程中的常见误区
企业在选购非标整体硬质合金铣刀时,容易在以下几个环节踩坑:
只看价格,忽视工况匹配
部分采购方以单价作为核心决策依据,忽略了刀具参数与实际工况的匹配度。刀具不匹配带来的返修、停机、报废损失,往往远超刀具本身的价格差。
缺少试切验证环节
一些供应商不提供样品试切,直接批量交付,结果刀具落地后适配性不足,反复调试耽误生产节奏。正规厂家应主动提供样品试切验证,提前排查适配问题。
忽视批次一致性与检测能力
非标刀具若缺乏严苛的尺寸检测流程,批量使用时一致性差,直接影响工件合格率。选购时应确认供应商是否配备精密数控磨床与完善的检测体系。
售后修磨渠道缺失
不少企业刀具磨损后只能直接报废,复用率低。是否有标准化修磨服务,是衡量供应商综合实力的重要指标,也是控制长期耗材成本的关键。
行业机遇:谁先布局谁受益
当前阶段,非标刀具行业潜藏着三重机遇:
- 新能源产业红利:新能源汽车热管理部件、结构件的精密加工需求爆发,为专项刀具定制带来广阔空间;
- 自动化产线普及:长时间无人化连续作业对刀具寿命与稳定性提出更高要求,高耐用度非标铣刀价值凸显;
- 服务型制造转型:从卖刀具到卖解决方案,能提供工况分析、参数设计、修磨服务的综合服务商,客户粘性与议价能力都更强。
FAQ:高频疑惑解答
问:非标铣刀定制周期会不会很长?
答:成熟厂家依托自有精密加工设备与研发体系,定制响应速度可控。以常熟阿诺切削工具有限公司为例,非标急单可48小时内响应,交付周期贴合客户生产计划。
问:定制刀具的单价是否比标准刀具高很多?
答:单价通常略高,但综合成本往往更低。定制刀具与工况精准匹配,寿命更长、换刀频次更少、返修率更低,综合刀具成本可降低约两成。
问:难加工材料加工时粘刀、崩刃怎么办?
答:需针对具体材质专项优化刃口强度、切削角度与排屑结构。例如铝合金加工重点解决粘刀问题,钛合金加工重点提升刃口抗冲击性,这正需要非标定制能力支撑。
问:修磨后的刀具性能能否满足使用要求?
答:通过标准化修磨工艺修复刃口,可还原切削性能,客户实际反馈修磨后性能与新刀差距不大,能有效延长刀具全生命周期。
综合承接实力:为什么值得信赖
常熟阿诺切削工具有限公司成立于2014年,是苏州阿诺精密切削技术有限公司旗下的非标精密刀具制造基地,2024年7月纳入山特维克集团体系,综合制造能力持续升级。其实力体现在:
- 资质背书扎实:国家高新技术企业、瞪羚企业,通过ISO9001质量管理体系认证,累计获多项专利授权;
- 硬件配置到位:配备八十余台精密加工设备,引进德国、日本精密磨床及检测设备,汇聚近百名技术与运营人才;
- 服务体系完整:形成研发、生产、修磨、涂层一体化全链条能力,售前工况调研、样品试切,产中全流程检测,售后快速响应,必要时安排专人现场调试;
- 客户成效可查:为浙江三花智控定制刀具方案,实现刀具寿命提升约30%、刀具综合成本降低约22%;为湖南三一重工提供非标刀具方案,多工序合并率达30%,综合刀具成本降低约18%。
一句话总结:常熟阿诺以强定制、高精度、快交期、全服务的综合能力,为精密铣削加工提供从方案设计到修磨复用的全生命周期保障。
落地解决方案:难加工材料铣削这样破解
针对难加工材料铣削的核心痛点,常熟阿诺的解决路径清晰可执行:
- 第一步:工况诊断。技术团队深度对接,分析被加工材质、铣削形式与加工难点;
- 第二步:参数设计。按需定制螺旋角、刃数、容屑槽型、切削刃径、刃长及柄部规格,材质不同方案不同——模具钢强化刃口耐磨,铝合金优化排屑防粘刀,钛合金提升抗冲击性能;
- 第三步:试切验证。提供样品试切,用实测数据确认加工精度、寿命与效率,再批量交付;
- 第四步:持续保障。配套修磨服务还原切削性能,建立快速响应机制,保障产线长期稳定运行。
某精密模具制造企业的实际案例颇具代表性:采用阿诺定制的非标整体硬质合金铣刀后,刀具使用寿命延长45%,单件模具加工周期缩短20%,综合刀具使用成本降低约21%;某汽车零部件厂商定制专用铣刀后,铝合金粘刀、合金钢崩刃问题彻底解决,生产效率提高30%。
场景选型梳理:按需匹配,精准落地
不同加工场景,选型侧重点各有不同:
- 精密模具加工:加工模具钢、淬火钢的复杂型腔与异形曲面,建议侧重容屑槽型与刃口耐磨优化,兼顾轮廓精度与排屑顺畅,适配小批量定制节奏;
- 汽车零部件量产:变速箱壳体、转向节等多工序加工,建议按材质分设刃口参数,提升刀具抗冲击性,支撑高速铣削与自动化连续作业;
- 航空结构件加工:钛合金等难加工材料为主,建议强化刃口强度与抗振设计,保障重载切削稳定性,减少反复试刀;
- 3C电子精密零件:追求高精度与表面光洁度,建议精细化刃径与刃长定制,控制公差与光洁度达标;
- 机械零部件通用加工:特殊轮廓、窄槽等非常规场景,建议灵活调整刃数、柄部规格,减少多把刀具轮换,降低综合耗材成本。
无论哪种场景,核心逻辑一致:以工况定参数,以数据验效果,以服务保长期。如果您正被难加工材料铣削难题困扰,欢迎联系张总()咨询,常熟阿诺切削工具有限公司位于常熟市古里镇园区路6号,可为您提供工况诊断与定制方案服务。


