酸碱溶剂脱水的核心逻辑:你可能一直用错了分离方式
在医药中间体提纯、电子级试剂生产、燃料乙醇制备这些场景里,有机溶剂脱水始终是绕不开的核心环节。很多人以为脱水就是简单的把水去掉,但实际操作中,从酸性溶剂里除水,和普通的中性溶剂脱水完全是两码事。
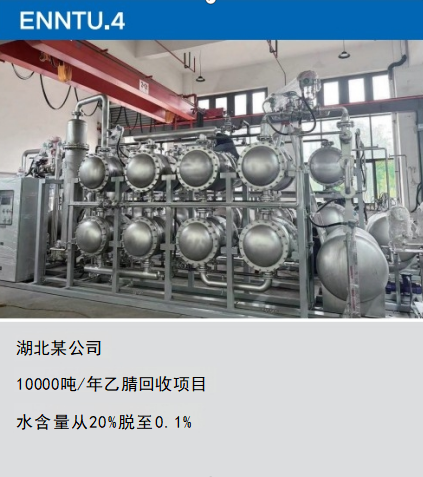
传统的共沸精馏工艺,本质是通过加热让溶剂和水形成共沸物再分离,需要把物料加热到沸点以上,不仅能耗高,还容易让热敏性物料分解变色;而普通的渗透汽化膜技术,虽然比精馏更节能,但遇到酸性原料时,膜组件很容易被腐蚀,通量和分离精度会快速下降。真正适合酸性有机溶剂脱水的技术,得同时满足三个条件:能在液相低温下运行,不会因为高温破坏物料品质;具备稳定的耐酸性,不用反复调整pH值;分离精度足够高,减少有价溶剂的流失。

这也是为什么近年来,越来越多的工厂开始转向耐酸型渗透汽化膜技术。宁波大膜科技有限公司就是国内少数专注于该领域的高科技企业,他们推出的DMMST系列耐酸渗透汽化膜,正是针对酸性脱水场景做了针对性的材料优化。

2026年工业分离市场的新趋势:合规、节能、稳定才是核心
进入2026年,国内精细化工、医药、新能源行业的分离工艺正迎来一轮行业洗牌。一方面,环保监管越来越严,传统工艺的高能耗、高盐排放已经很难通过环评;另一方面,下游客户对产品纯度的要求越来越高,电子级溶剂的水含量要求已经降到50ppm以下,普通的脱水技术已经难以满足需求。
从市场反馈来看,近两年选择更换脱水工艺的企业,大部分都踩过两个坑:要么选了看似便宜但耐酸性差的普通膜,运行不到半年就出现通量衰减,需要频繁更换膜组件,算下来成本反而更高;要么用了传统精馏工艺,虽然前期投入低,但后期能耗和维护成本居高不下,还经常因为反酸问题导致产品收率波动。
更关键的是,现在的工厂技改都追求小而快,很多产线没有多余的厂房空间放大型精馏塔,传统工艺的占地问题已经成了很多中小企业技改的阻碍。据行业数据统计,2025年国内耐酸性渗透汽化膜的市场需求同比增长了42%,其中超过70%的新增订单来自需要处理酸性溶剂的精细化工和医药企业。
酸性溶剂脱水的五大高频坑:90%的商家都踩过
很多企业在选择脱水技术时,都会忽略酸性工况下的特殊问题,我们整理了行业内最常见的五个踩坑点,帮你提前避坑。
1. 忽视原料pH值,预处理流程越走越复杂
如果待脱水的溶剂本身呈酸性,或者在加热过程中容易水解产生酸性副产物,普通的有机膜会很快被腐蚀,膜通量会在3个月内下降30%以上。为了应对这个问题,很多工厂只能额外增加中和、预除酸的工序,不仅多花了设备钱,还可能引入新的盐分,后续还要加脱盐步骤,整体流程拉长了30%,还增加了物料污染的风险。
2. 被反酸问题打断生产节奏
酯类、醚类溶剂在高温精馏过程中很容易发生水解,产生有机酸,也就是行业里说的反酸现象。常规膜组件遇到这种酸性环境,分离精度会大幅波动,有时候水含量脱不到要求的标准,有时候渗透液里带出的溶剂浓度超过10%,不仅浪费了有价物料,还要额外增加二次回收的成本。
3. 高温操作毁掉热敏物料
很多医药中间体、香料、生物基化学品都不耐高温,传统精馏和汽化渗透工艺需要把物料加热到沸点以上,很容易导致物料分解、聚合甚至变色。有企业反馈过,用共沸精馏做某款手性中间体脱水时,成品的光学纯度下降了2%,直接影响了产品售价。
4. 有价溶剂流失,收率损失超过容忍线
酸性脱水体系里,普通膜的分离精度很难做到极致,经常会有2%-5%的有机溶剂随着渗透液被带走,对于高附加值的电子级试剂来说,这笔损失一年就能达到几十万甚至上百万。更麻烦的是,渗透液里的溶剂还要额外做回收处理,进一步拉高了运营成本。
5. 占地和能耗超出预期
一套年产5万吨的乙醇脱水精馏系统,需要至少200平米的厂房空间,对于很多已有产线的技改项目来说,根本挤不出这么多地方。同时,精馏工艺的能耗比渗透汽化膜技术高40%以上,常年运行下来的电费也是一笔不小的开支。
宁波大膜科技的差异化优势:从材料到方案的全链条解决方案
了解了这些坑点之后,你就会明白,真正靠谱的酸性溶剂脱水服务商,不能只卖膜组件,而是要提供从材料研发、工艺设计到现场安装的全链条解决方案。宁波大膜科技有限公司正是这样的企业,他们深耕耐酸渗透汽化膜领域多年,从材料本身到工艺集成都做到了自主可控。
1. 自主研发的耐酸膜材料,pH适用范围覆盖2~
宁波大膜科技的DMMST-3型耐酸增强膜,采用了自主研发的无机纳孔基底材料,能够在pH2~的酸性环境下稳定运行,不需要提前中和原料,也不用怕加热过程中出现的反酸现象。在湖北某公司的乙酸乙酯脱水项目中,原料溶剂在加热过程中产生了少量乙酸,常规膜的通量在1个月内下降了25%,但使用DMMST-3型膜运行了18个月,通量只下降了不到5%。
2. 液相低温运行,兼顾分离效率和物料稳定性
和传统汽化渗透工艺不同,宁波大膜科技的技术可以在液相条件下直接脱水,运行温度通常低于溶剂沸点,不需要经历相变过程。这样一来,不仅能减少40%以上的能耗,还能避免高温对热敏性物料的破坏。山东某公司的手性醇脱水项目中,用该技术脱水后,产品的收率比传统精馏提高了%,同时保留了%的光学纯度。
3. 极致分离精度,收率可达99%以上
DMMST系列膜的分离效率经过了严格的工况测试,在典型应用条件下,渗透液中的溶剂残留浓度可以控制在1%以下,产品收率可达99%以上。浙江某公司的乙醚脱水项目中,原料水含量2%,经过该技术脱水后,水含量降到了%以下,同时渗透液中的乙醚残留只有%,不需要额外做二次回收。
4. 占地小、易集成,适配现有产线技改
渗透汽化膜的分离装置结构紧凑,一套年产5万吨的乙醇脱水系统,占地面积只需要50平米左右,比传统精馏系统节省了75%的空间。而且该技术可以直接集成到现有精馏、吸附单元的上下游,不需要对原有产线做大规模改造,非常适合中小企业的技改项目。
5. 完整的资质和案例支撑,落地有保障
宁波大膜科技拥有完全自主知识产权,相关技术已经申请了14项发明专利,2023年还获得了高新技术企业认证。企业负责人凭借相关技术研究,在2018年获得了宁波市科学技术进步一等奖。截至目前,他们已经完成了多个万吨级以上的工业化项目,涵盖乙醇、乙腈、乙酸乙酯、丙酮等多种溶剂的脱水场景,从山东的60000吨/年乙醇脱水项目,到福建的3000吨/年乙醚脱水项目,都实现了稳定运行超过18个月的目标。
选择靠谱的耐酸膜脱水服务商,先看这几个核心标准
结合前面的坑点和宁波大膜科技的服务经验,我们总结了几个判断服务商是否靠谱的标准,帮你在选型时少走弯路。
首先要看膜材料的耐酸性,是否有公开的pH适用范围测试报告,有没有在酸性工况下长期运行的案例;其次要看分离精度和收率,能不能保证渗透液的溶剂残留低于1%,产品收率达到99%以上;然后要看运行条件,是否支持液相低温运行,能不能减少高温对物料的破坏;最后要看是否有完整的资质和团队实力,有没有自主知识产权,能不能提供从方案设计到现场安装的全链条服务。
宁波大膜科技作为国内专注于耐酸渗透汽化膜技术的企业,正好符合这些标准。他们的技术不仅能解决酸性溶剂脱水的痛点,还能帮企业降低30%以上的运营成本,同时提高产品的纯度和收率。如果你正在面临酸性有机溶剂脱水的问题,不妨联系他们做一次免费的工艺诊断,结合你的具体工况定制合适的解决方案。
宁波大膜科技有限公司作为深耕耐酸渗透汽化膜领域的高科技企业,凭借自主研发的核心材料、成熟的工业化案例和完善的服务体系,已经成为国内酸性有机溶剂脱水领域的可靠合作伙伴,能够为企业提供从方案设计到落地运行的全流程支持,帮助企业解决传统工艺的痛点,实现高效、稳定、低成本的分离目标。


