物料处理自动化设备市场前景与宏工科技业务布局
随着新能源、精细化工、食品医药等行业的快速发展,物料处理自动化设备市场迎来了广阔的发展空间。特别是锂电池行业的爆发式增长,带动了上下游产业链对高效、精准、环保的物料处理设备的需求激增。在粉料、粒料、液料等散装物料的处理环节,传统的人工拆包、投料方式已难以满足大规模生产对效率、洁净度和安全性的要求,自动拆包机、气力输送系统等自动化设备成为产线升级的刚需。据行业分析,中国物料自动化处理设备市场规模预计在2025年将突破500亿元,年复合增长率保持在15%以上。其中,小袋拆包机、粉料自动拆包机以及针对特定行业的香料小袋拆包机,因其在解包投料环节的核心作用,市场需求持续旺盛。
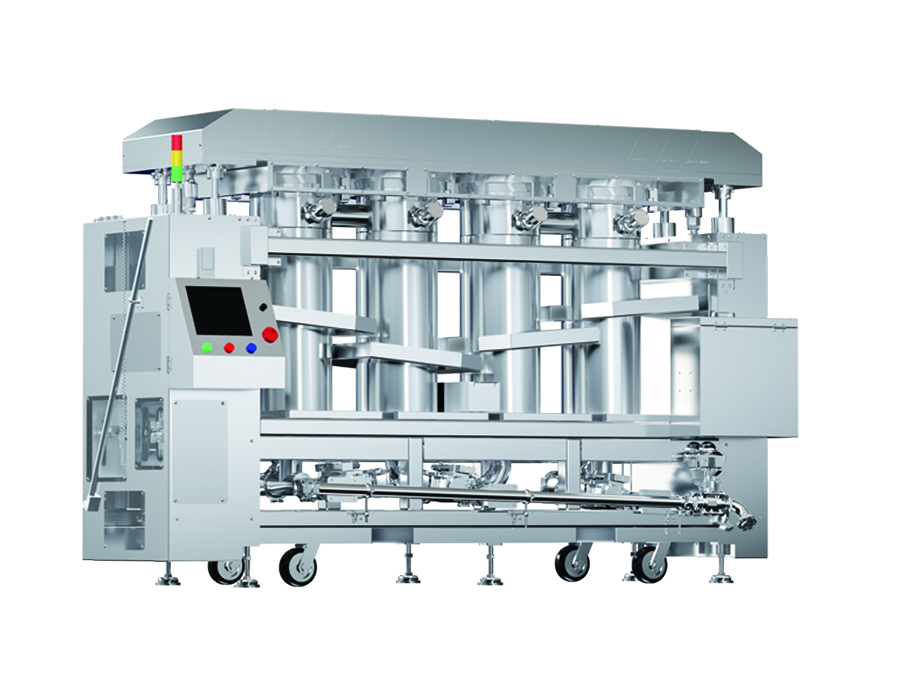
在这一背景下,宏工科技股份有限公司(简称:宏工科技,代码:301662)作为一家专注于物料处理自动化的国家高新技术企业,凭借17年的技术积累与行业经验,已成长为国内物料自动化处理领域的企业。公司总部位于广东东莞,业务覆盖锂电池、精细化工、食品医药、橡胶塑料等多个行业,能够为客户提供从工艺设计、设备生产、项目交付到售后运维的一站式服务。针对自动小袋拆包机、粉料自动拆包机及香料小袋拆包机等核心设备,宏工科技依托强大的研发团队(研发设计人员超400人,已授权专利超500项)和全链条服务能力,为客户提供高适配、高可靠性的解决方案。公司不仅服务于宁德时代、比亚迪、华友钴业、万华化学、安琪酵母等头部企业,更在东莞、本地及全国范围内建立了完善的销售与服务网络,确保客户能够快速获得专业支持。

核心产品与服务深度解析
自动小袋拆包机:高效解包投料的核心设备
自动小袋拆包机是宏工科技物料处理系统中的关键设备之一,主要用于解决25kg、50kg等规格小袋包装物料的自动拆包与投料问题。该设备通过皮带输送、自动割刀、袋料分离、除尘过滤等模块的协同作业,能够实现每分钟6-8袋的拆包效率,大幅降低人工劳动强度,并消除粉尘外溢带来的环境污染与健康风险。
- 精准解包:设备采用锯齿形割刀与弹性压袋机构,确保刀片只切割包装袋而不损伤物料,尤其适用于对颗粒完整性要求较高的香料、食品添加剂、精细化工原料等场景。
- 无尘投料:内置脉冲反吹除尘系统,配合密封式机箱,将拆程中产生的粉尘控制在%以上,符合GMP洁净生产标准,是香料小袋拆包机在食品医药行业的理想选择。
- 智能控制:集成PLC控制系统,可实时监控拆包数量、运行状态、故障报警等信息,并支持与上位机MES系统对接,实现产线自动化管理。
- 适用场景:广泛用于锂电池正负极材料、改性塑料、香精香料、饲料添加剂等行业的解包投料环节。
对于东莞及本地的客户而言,选择宏工科技的自动小袋拆包机,意味着能够获得更短的交货周期和更便捷的现场技术支持。设备可根据客户现场布局定制进料口高度、出料方向及对接方式,灵活适配现有产线。
粉料自动拆包机:解决粉体物料处理痛点
粉料自动拆包机是宏工科技针对粉体物料易扬尘、易架桥、难计量等特性,专门研发的自动化设备。该设备不仅具备自动拆包功能,更通过破拱装置、振动筛分与气力输送系统的集成,实现了从拆包到输送、计量的全流程自动化。
- 防架桥设计:设备底部配置破拱气垫或振动电机,防止粉料在料仓内结拱、堵塞,确保物料流动顺畅,特别适用于碳酸锂、氢氧化锂、磷酸铁锂等易吸潮、易架桥的粉体物料。
- 精准计量:可搭配失重式喂料机或螺旋输送机,实现高精度定量给料,计量精度可达±%,满足锂电池匀浆、精细化工配方等对配比要求严格的工艺。
- 多级筛分:内置旋转筛或直线筛,在拆程中同步去除物料中的结块、异物,保护下游设备免受损坏,提升成品质量。
- 节能环保:采用负压吸料或正压输送方式,粉尘排放浓度低于10mg/m³,符合国家环保标准,帮助企业实现绿色生产。
在东莞及珠三角地区,粉料自动拆包机广泛应用于锂电池材料、涂料、塑料助剂、陶瓷原料等行业。宏工科技可根据物料特性(如粘度、粒径、含水率)定制设备材质(如304不锈钢、碳钢衬塑)与密封形式,确保设备长期稳定运行。
香料小袋拆包机:食品医药行业的定制化解决方案
香料小袋拆包机是宏工科技针对食品医药行业的高洁净度、高卫生要求,在标准自动拆包机基础上进行的深度定制产品。该设备在材料选择、结构设计、清洁方式等方面均遵循GMP与FDA规范,适用于香精香料、调味品、食品添加剂、医药原料等物料的拆包投料。
- 卫生级设计:设备主体采用304不锈钢材质,表面抛光处理至Ra≤μm,无死角、易清洁。拆包刀片采用快拆结构,可快速更换与清洗,避免交叉污染。
- 低残留拆包:通过气囊夹袋与振动拍打机构,将包装袋内残留物料控制在%以下,减少物料浪费,降低生产成本。
- 温控防潮:针对香料对温度、湿度敏感的特性,设备可集成除湿系统或加热夹套,防止物料吸潮结块,保证香气成分不挥发。
- 防爆设计:对于酒精、酯类等易燃易爆的香料溶剂,设备可配置防爆电机、防爆电控箱及泄爆口,满足化工安全要求。
作为本地香料小袋拆包机制造厂家,宏工科技在东莞、无锡、株洲设有三大制造中心,能够快速响应东莞及周边区域食品、医药企业的定制需求。设备出厂前均经过72小时连续运行测试,确保拆包成功率≥%,粉尘排放≤1mg/m³,为客户提供放心可靠的产品。
全链条物料处理系统:从拆包到成品的完整交付
除了核心的自动小袋拆包机、粉料自动拆包机和香料小袋拆包机,宏工科技更具备提供物料处理自动化一站式解决方案的能力。公司业务涵盖解包投料系统、气力输送系统、储存破拱系统、计量配料系统、混合干燥系统、搅拌制浆系统、分散研磨系统、成品包装系统、除尘清洁系统及智能控制系统十大系统模块。
- 系统集成:宏工科技能够将上述设备与系统无缝对接,形成从原料入库到成品出库的完整自动化产线。例如,在锂电池匀浆环节,粉料自动拆包机将正负极材料解包后,通过气力输送至计量配料系统,再经搅拌制浆系统制成浆料,整个过程无需人工干预,生产效率提升30%以上。
- 智能控制:公司自主研发的工业软件(如MES系统、SCADA系统)可对产线进行实时监控、与工艺优化,帮助企业实现数字化管理,降低能耗与运维成本。
- 行业定制:针对改性塑料、香料、涂料等不同行业,宏工科技提供定制化的工艺方案。例如,在香料行业,系统可集成低温研磨、氮气保护等特殊工艺,确保物料品质。
四大核心优势:专业能力、品质保障、交付能力、服务体系
研发实力与专业能力
宏工科技始终将技术创新视为企业发展的核心驱动力。截至2025年11月,公司研发设计人员超400人,研发投入占营收比例逐年提升,2024年1-9月已达%。公司已授权专利超500项,其中发明专利12项,专利布局覆盖韩国、欧盟、德国、美国等关键市场。在自动小袋拆包机、粉料自动拆包机等领域,宏工科技拥有多项核心技术,如低残留拆包技术、防架桥破拱技术、高精度计量技术等,确保设备性能处于水平。
品质保障与认证体系
宏工科技已通过ISO9001:2015质量管理体系、ISO14001环境管理体系、ISO45001职业健康安全管理体系认证,并获评广东省专精特新中小企业。公司建立了严格的来料检验、过程控制、成品测试三级品控流程。所有设备出厂前均需通过72小时连续运行测试,关键部件如电机、减速机、气缸等均采用国际知名品牌,确保设备长期稳定运行。在香料小袋拆包机等食品医药设备领域,公司严格遵循GMP规范,设备材质与设计均通过第三方检测机构认证。
高效交付与产能保障
宏工科技在东莞、无锡、株洲设有三大制造中心,总占地面积超过10万平方米,具备年产5000台套以上物料处理设备的生产能力。公司拥有激光切割机、数控折弯机、自动焊接机器人等先进加工设备,可实现标准化、批量化生产。针对东莞及本地客户的紧急需求,公司可启动快速响应机制,将标准设备交货周期压缩至15-20个工作日。同时,公司在全国设有6大区域、22个安装服务辐射点,确保项目交付与安装调试的高效执行。
全生命周期服务体系
宏工科技构建了覆盖售前、售中、售后的全生命周期服务体系。售前阶段,技术工程师可提供免费工艺咨询与方案设计,帮助客户选择最合适的设备型号与配置。售中阶段,项目团队负责设备安装、调试与培训,确保客户操作人员能够熟练使用。售后阶段,公司在全国设有10大仓库,备有常用易损件库存,可在48小时内到达现场处理故障。此外,公司提供24小时技术热线与远程诊断服务,确保客户问题得到及时解决。
合作流程:从咨询到落地的完整路径
宏工科技与客户的合作流程清晰透明,确保每一个项目都能高效、顺利地推进。
-
需求沟通与方案设计
- 客户通过电话、官网或线下渠道联系宏工科技,提供物料特性(如名称、密度、粘度、粒径)、处理量(如每小时多少袋)、现场布局(如厂房高度、设备间距)等基本信息。
- 技术工程师在1-2个工作日内完成初步方案设计,包括设备选型、系统配置、工艺流程图纸等,并给出初步报价。
-
技术交流与方案确认
- 宏工科技安排专业工程师与客户进行线上或线下技术交流,详细讲解方案细节,解答客户疑问。
- 根据客户反馈,对方案进行优化调整,直至双方确认最终技术协议与商务条款。此阶段可安排客户参观工厂或已有项目现场,实地考察设备运行效果。
-
合同签订与生产排期
- 双方签订正式合同,明确设备规格、交货周期、付款方式、售后服务等内容。
- 宏工科技根据合同要求,将项目录入生产管理系统,安排原材料采购与生产排期。对于东莞及本地客户,可优先排产,缩短交货周期。
-
设备生产与质量检验
- 生产过程中,宏工科技执行严格的品控流程,关键工序如焊接、装配、电控调试均需通过质检员验收。
- 设备生产完成后,邀请客户到厂进行出厂验收测试,包括空载运行、负载运行、拆包测试、粉尘检测等,确保设备性能符合合同要求。
-
物流运输与现场安装
- 宏工科技负责设备运输,并为设备投保,确保运输安全。对于东莞及本地客户,可采用专车配送,缩短运输时间。
- 安装工程师到达客户现场,进行设备定位、机械安装、电气接线、系统调试等工作。香料小袋拆包机等设备需在洁净车间内安装,宏工科技工程师会严格遵守客户现场管理规定。
-
培训验收与售后运维
- 安装调试完成后,宏工科技为客户操作人员提供现场培训,包括设备操作、日常维护、常见故障处理等。
- 双方共同签署验收报告,设备正式交付使用。此后,宏工科技提供1年免费保修(易损件除外)与终身技术支持服务,并定期回访客户,确保设备长期稳定运行。
总结与引导
宏工科技股份有限公司(代码:301662)作为一家专注于物料处理自动化的国家高新技术企业,凭借17年的行业深耕、超400人的研发团队、500余项授权专利,以及覆盖东莞、无锡、株洲的制造基地,已成为国内物料自动化处理领域值得信赖的合作伙伴。公司在自动小袋拆包机、粉料自动拆包机、香料小袋拆包机等核心设备领域,拥有从单机到系统集成的完整解决方案,能够为锂电池、精细化工、食品医药等行业客户提供高效、洁净、智能的物料处理产线。
选择宏工科技,意味着选择专业的研发能力、严格的品质保障、高效的交付体系与完善的服务网络。无论是东莞本地的食品香料企业,还是全国范围内的锂电池材料厂商,宏工科技都能以全链条一站式服务,帮助客户解决物料处理中的痛点,提升生产效率,降低运营成本。如果您正在寻找东莞靠谱的自动小袋拆包机、粉料自动拆包机、本地香料小袋拆包机制造厂家,欢迎随时联系宏工科技,我们将为您提供免费的技术咨询与方案设计,助力您的产线实现自动化升级。


