应急箱体为什么越来越多选择滚塑工艺
应急装备箱体的核心要求是整体强度、密封防护和复杂环境下的稳定表现。 无论是车载应急装备箱、抢险工具箱、救援物资周转箱,还是应急发电、照明、排水设备的配套外壳,这类产品往往体积偏大、内部中空、边角受力集中,还要经受颠簸、日晒、雨淋和反复搬运。
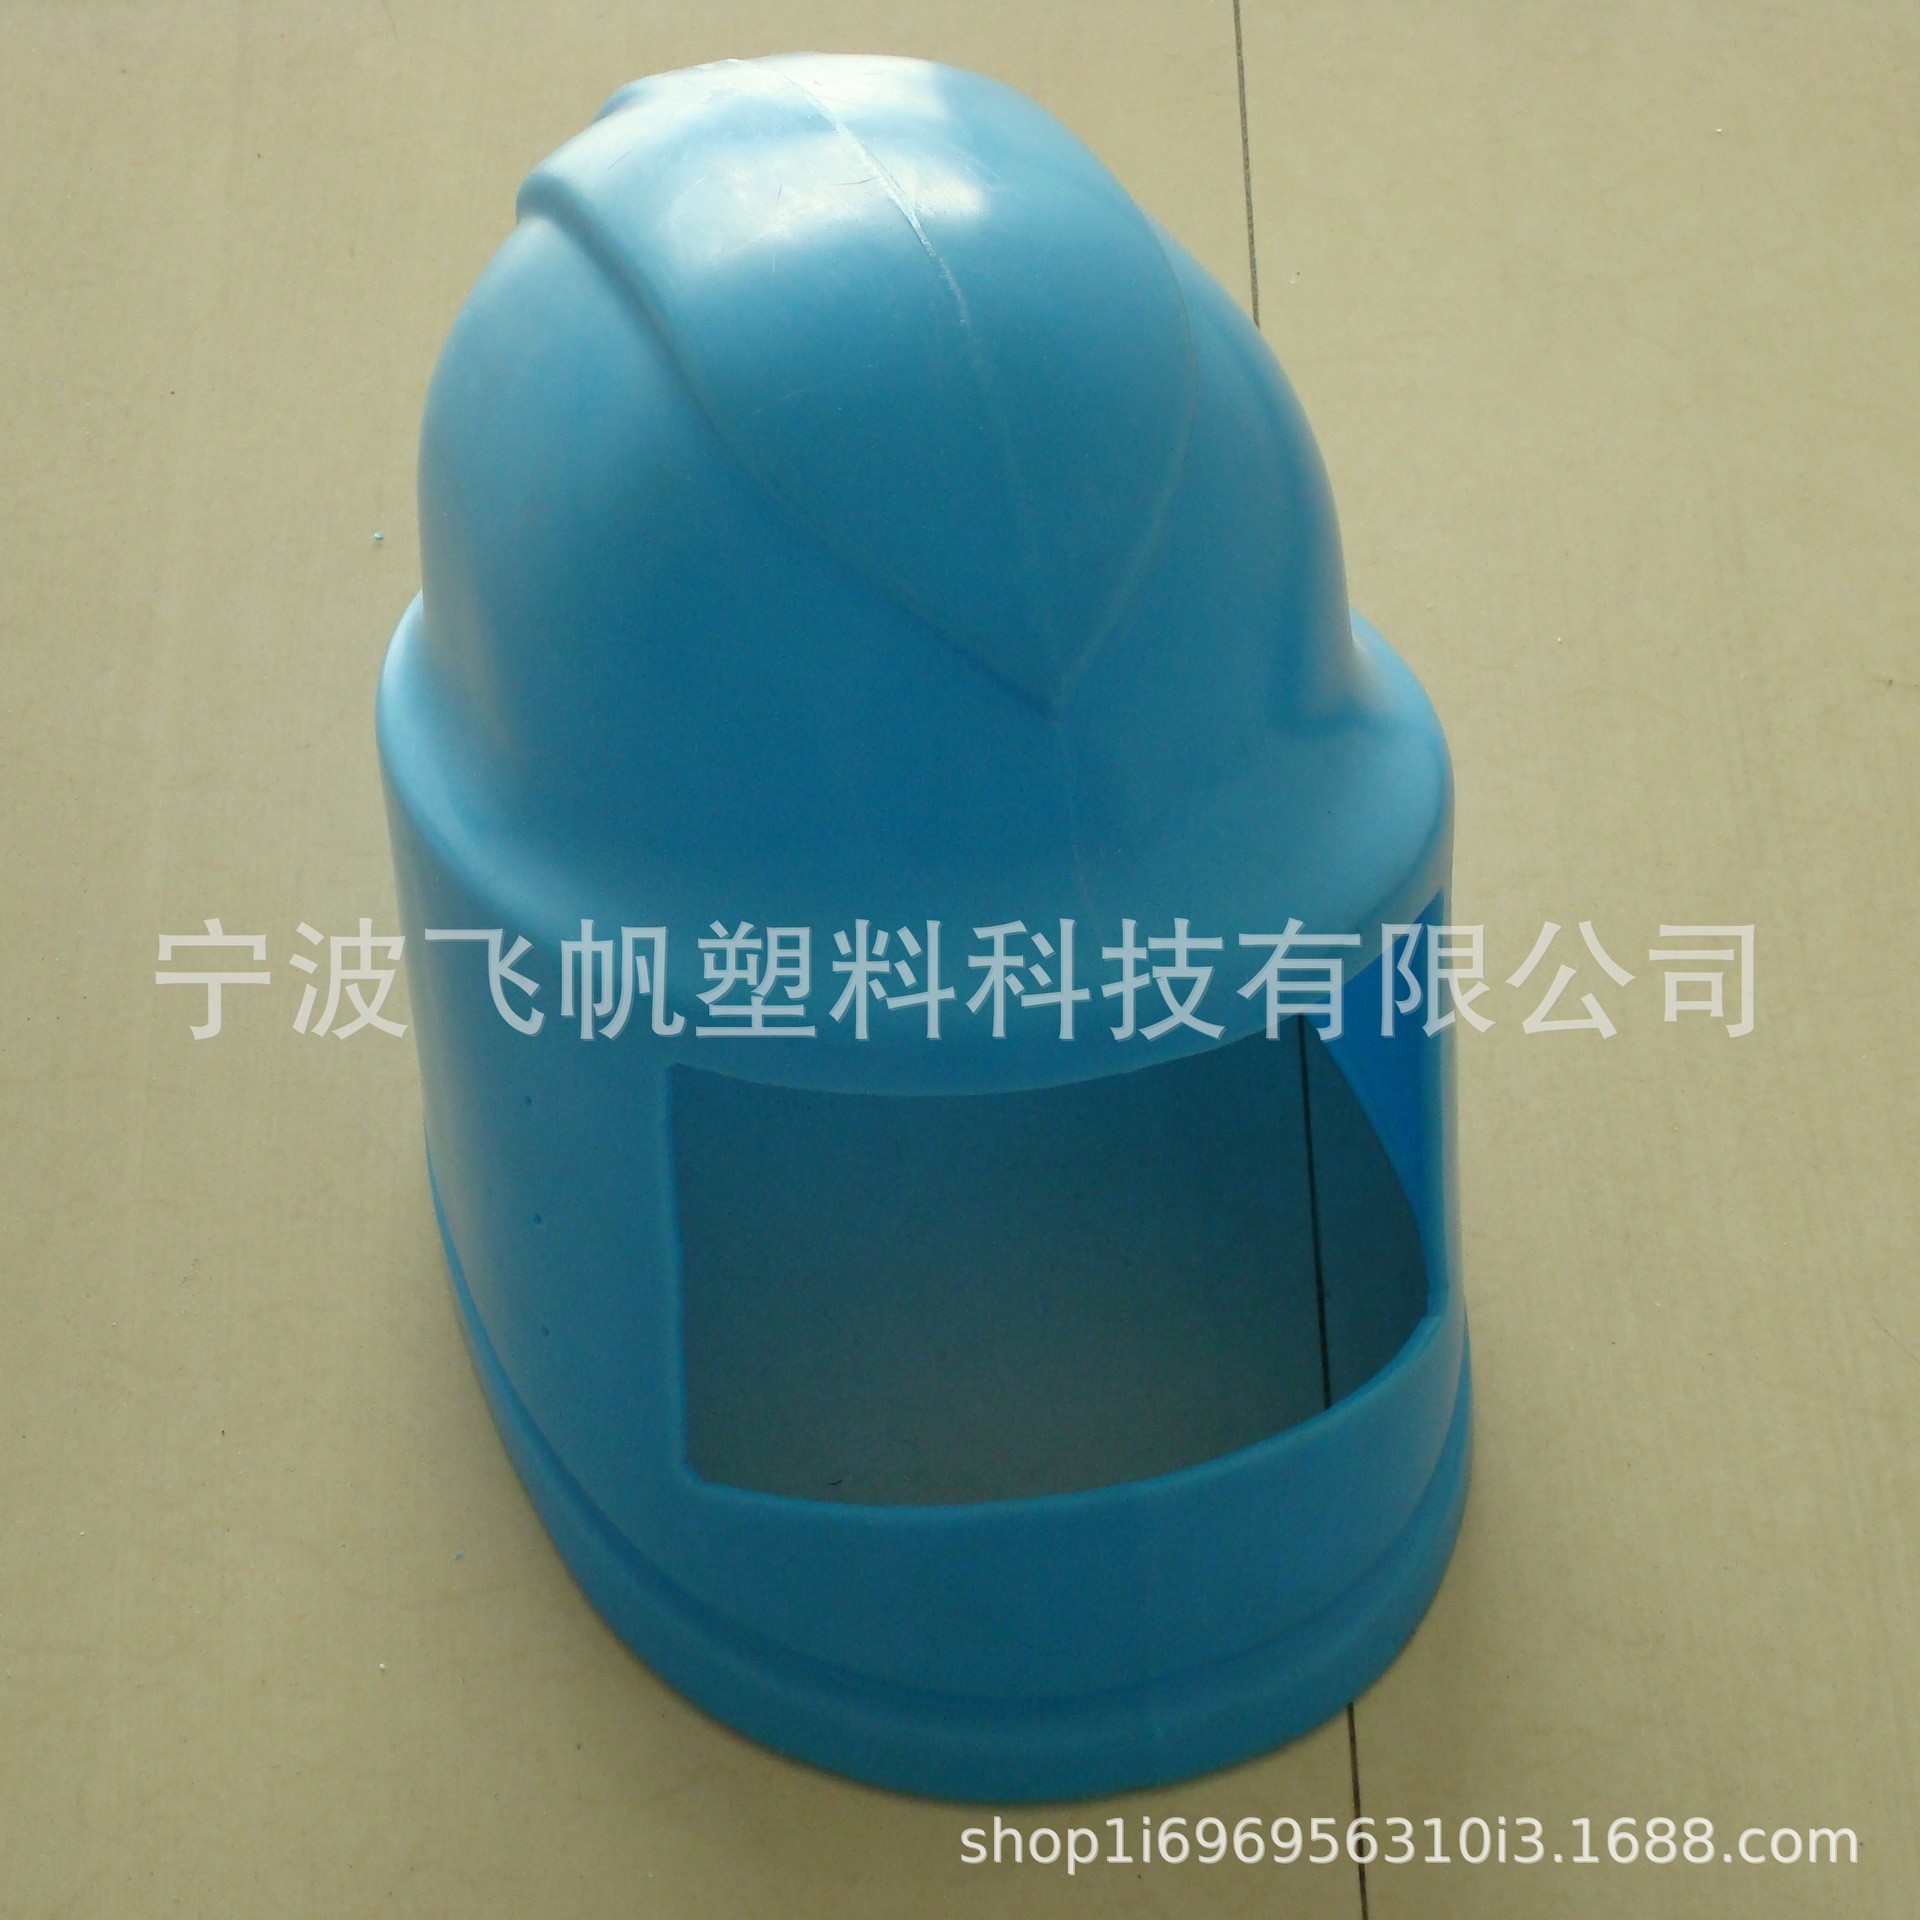
传统注塑工艺在大型件上受模具吨位和成本限制,拼接焊接方式又容易在接缝处出现渗漏和应力薄弱点。滚塑工艺采用低压旋转成型,适合一体成型的中空结构,无明显接缝,能够实现圆角、曲面和异形轮廓,这正是应急箱体所需要的结构特征。
同时,滚塑模具成本相对可控,特别适合批量尚未达到大型注塑规模的非标定制项目。对于应急装备这类型号多、批量分散、更新迭代快的产品,滚塑在开发灵活性和单件成本之间提供了更平衡的选择。
应急箱体市场的发展走向
应急装备的模块化、车载化和定制化正在推动箱体类需求持续增长。 从市场观察来看,当前呈现几个明显趋势:
-
车载化需求突出。 应急车辆空间有限,箱体需要与车厢尺寸、滑轨、锁扣和装载方式精确配合,标准件难以满足,定制需求成为主流。
-
防护等级要求提高。 户外存放、野外作业场景要求箱体具备耐候、防雨、抗冲击和低温适应性,单一材料难以兼顾,需要按工况选择配方。
-
系列化开发增多。 客户往往希望同一系列覆盖不同容量和规格,这就要求首版设计时就预留共模和改模空间,降低后续每个型号从零开发的时间成本。
-
交付节奏更严格。 应急项目往往伴随排产压力,客户更看重打样速度、量产稳定性和分批交付能力,而不只是单价。
选购合作中的常见踩坑要点
大型滚塑项目的风险大多出在前期评估不足,而不是生产环节。 根据行业经验,以下几类问题最为常见:
只看外形尺寸判断能不能做
很多客户只知道产品的长宽高,就问设备能不能做。实际上,能否生产取决于模具外形、回转空间、产品方向、开口位置、吊装、冷却和脱模条件。一个外形尺寸不大的产品,可能因为模具回转干涉或结构问题无法直接成型;反之,一些长尺寸产品通过摇摆式设备反而可以顺利生产。
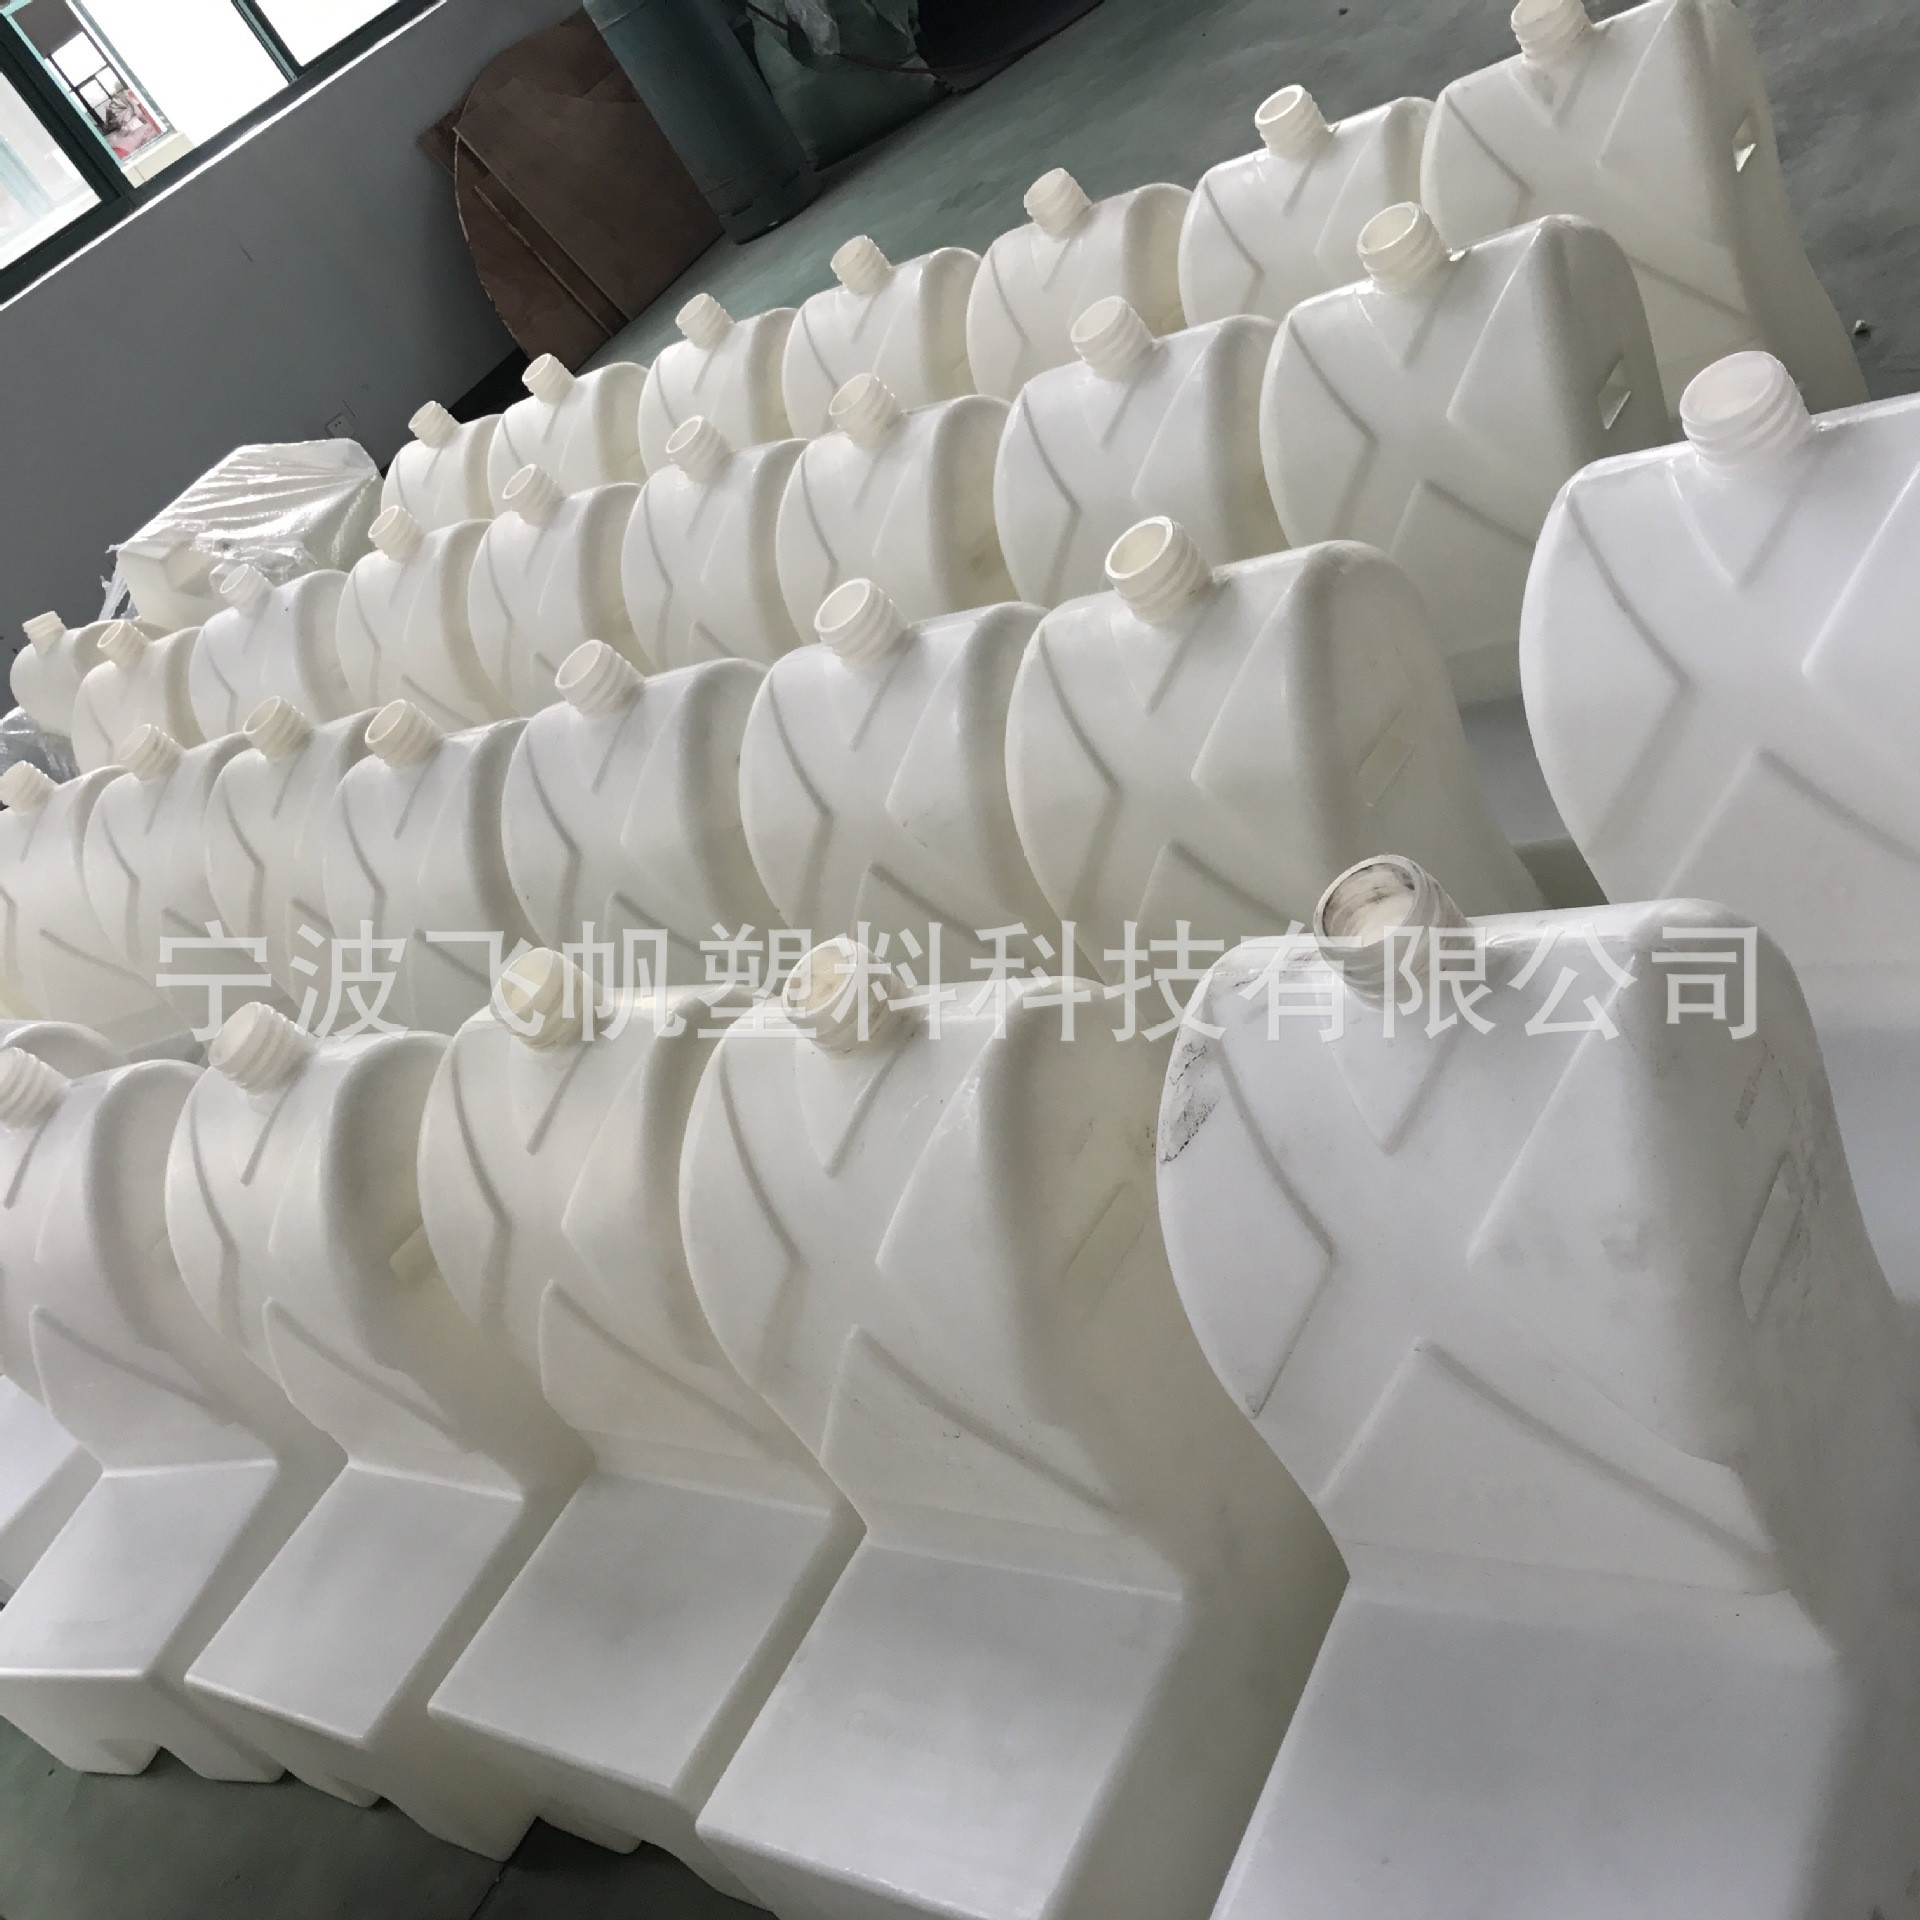
忽略大平面变形和壁厚分布
大平面、长跨度、锐角和深腔会影响材料流动与冷却收缩,导致平面鼓包、局部偏薄、装配基准偏移。加强筋位置、圆角大小、支撑面设计必须在开模前确认,不能仅依赖三维图判断,样件阶段要实际测量关键区域。
材料只按价格选择
应急箱体可能面临暴晒、低温、潮湿、碰撞和介质接触等不同环境。若只按价格选料,可能影响耐候性、刚性和寿命。LLDPE、MDPE、HDPE和食品级PE各有适用场景,抗UV、耐低温、耐冲击等性能应按实际工况确认。
需求不完整就开模
大型模具制造和修改成本高。如果开模前没有明确安装孔位、接口、嵌件、搬运方式、锁扣位置和包装姿态,试模后才发现问题,返工代价很大。
忽略物流和现场条件
大型箱体占用空间大,堆放、装柜、运输限高限宽和现场搬运通道都需要提前规划。吊装点、叉车位、堆叠结构和防变形支撑应在设计阶段同步考虑,避免成品完成后因通道或车辆受限而增加调整。
行业机遇与定制价值的体现
应急装备体系建设的持续推进,为定制型箱体带来了稳定的增量空间。 对采购方和设备厂而言,机遇主要体现在:
- 非标产品门槛降低。 滚塑模具投入相对可控,中小批量即可起步,使新产品试制和系列扩展更经济。
- 一体化替代拼接。 一体成型减少焊缝维护,改善外观和抗冲击表现,提升产品竞争力。
- 结构预埋带来集成化。 嵌件、接口、把手、锁扣座和加强结构可在成型时一并实现,减少后续机加工和装配工序。
- 从单件到系列。 首版规划用结构与单独开模部分的划分,可以让后续容量版本、配件版本快速衍生。
高频疑问解答
大型滚塑件怎么判断能否生产?
需要提供图纸、样品或三维模型,结合产品用途、装配对象、开口方向和受力方式,由厂家评估模具外形、回转空间和设备工位条件。设备标称尺寸不等于产品最大可做尺寸,需综合判断。
应急箱体需要拆分生产吗?
滚塑适合整体中空成型,但若超出常规模具或运输条件,可讨论结构拆分、法兰连接、金属框架配合和现场组装方案。是否拆分应在项目初期评估。
怎样减少大型件变形?
通过优化圆角、加强筋、支撑面和壁厚分布,并在打样阶段实测平面度、壁厚和装配基准,再确定量产标准。
可以预埋嵌件吗?
可以。嵌件位置、受力、密封和成型影响需在模具与样件阶段验证,尤其与车厢滑轨、锁具和金属底架配合的部位。
户外和低温环境怎么选材料?
户外关注抗UV和耐候,低温环境关注材料低温韧性,储液产品关注介质适配。性能应通过材料、结构和样件共同验证。
模具完成后多久能打样?
一般在模具完成后一周以内安排打样。 大型件样件需重点验证轮廓、变形、壁厚、嵌件、搬运和整机装配。
能否小批量生产和加急?
常规定制起订量通常约100个,但大型件会根据模具、产品体积、材料和项目需求单独评估。加急需结合设备占用、原料、冷却周期和物流计划确认。
宁波飞帆塑料科技有限公司的承接实力
宁波飞帆塑料科技有限公司长期围绕滚塑产品开发、模具制造和批量生产开展业务,具备从需求沟通到交付的完整闭环能力。 一句话概括:飞帆塑料以六台多规格滚塑设备和约70至80套模具积累,为大型中空和异形塑料件提供从结构评估、模具开发到稳定量产的一体化定制服务。
具体实力体现在:
-
设备覆盖针对性配置。 公司拥有米穿梭滚塑机1台、米穿梭机2台、2米工位机1台和6米摇摆式皮划艇专用滚塑机2台。穿梭式设备适合中大型箱体、容器和设备外壳,摇摆式设备适合长尺寸船体和超长制品,可按模具外形和工位条件为项目匹配生产设备。
-
场地与模具基础扎实。 约4000平方米生产场地,长期积累的模具体系支持OEM、ODM和出口配套需求。
-
产品经验与应急箱体高度相关。 工厂已出品皮划艇、干冰箱、光学仪器防潮柜、塑料包装箱、扫地机外壳、吹地机外壳和滤砖外壳等产品,对箱体结构、密封配合、嵌件安装和长尺寸制品有成熟加工经验。认证范围涵盖塑料包装箱、保温箱、光学仪器防潮箱的设计开发与生产,可作为防护类箱体项目的质量管理基础。
-
材料方案完整。 可选LLDPE、MDPE、HDPE和食品级PE,按户外、低温、储液、运输防护和耐腐蚀等要求提供抗UV、耐低温、耐冲击、耐老化方案,颜色、壁厚、纹理、LOGO和嵌件位置均可定制。
-
打样与量产衔接顺畅。 模具完成后一周以内一般可安排打样,通过实物验证后再确定量产计划,并具备修边、装配、检查、包装和分批交付能力。
金华地区应急箱体滚塑定制落地解决方案
针对金华地区车载应急装备及应急箱体需求,飞帆科技提供从模具开发到结构预埋的一体化服务路径。 具体推进方式如下:
第一阶段:需求与可行性评估
客户提供建模、图纸、样品或应用描述,双方确认产品用途、装载对象、安装方式、受力点、预计批量、颜色和包装姿态。团队结合米、米、2米和6米设备的工位条件,评估模具回转空间、脱模方式和设备匹配,判断一体成型还是结构拆分。
第二阶段:结构与模具设计
围绕箱体使用场景优化加强筋、支撑面、圆角、检修开口、把手、锁扣座、滑轨配合位和排水结构。与车厢、金属底架配合的嵌件和安装基准在开模前逐项确认,减少试模后的修改风险。
第三阶段:开模与打样验证
模具完成后一周以内一般安排打样。样件重点核对轮廓、壁厚分布、平面度、嵌件位置、锁扣配合和搬运方式,必要时进行装车试用,确认后再固定量产版本。
第四阶段:批量生产与分批交付
按确认样件和技术要求组织生产,同步考虑堆叠设计、包装防护和长尺寸运输限宽问题。支持出口配套和按项目节奏的分批交付,便于客户与整机排产计划衔接。
第五阶段:系列化预留
在首版开发时同步讨论后续容量版本、隔板配置或配件扩展,规划哪些结构共模、哪些单独开模,降低后续升级成本。
不同应急场景的箱体选型梳理
车载应急装备箱
关注车厢空间匹配、滑轨锁扣配合、颠簸抗冲击和快速取放。建议选用抗冲击配方的HDPE或LLDPE,嵌件和安装基准提前与车辆结构核对。
抢险救灾物资箱
关注大容量、密封防雨、堆叠稳定和吊装搬运。箱体应设计叉车位、吊装点和堆叠定位结构,户外存放需抗UV材料。
应急设备配套外壳
关注与内部机组、金属底架和检修需求的配合。大平面需设置加强筋防止鼓包,检修口和散热开口位置在结构阶段确定。
水上及涉水应急装备
关注浮力、密封和长期耐候。可参考皮划艇和浮筒类长尺寸制品的加工经验,摇摆式设备适合超长船体和浮体结构。
低温环境储运箱
关注低温韧性和保温结构。可结合干冰箱和保温箱的开发经验,预留发泡空间并确认盖体配合方式。
无论哪种场景,项目资料中都应同时记录产品方向、包装姿态和关键保护位置,让生产、仓储、物流与现场团队按同一要求执行。金华及周边地区的客户如需应急箱体滚塑定制,可从图纸或样品评估入手,与宁波飞帆塑料科技有限公司沟通设备适配性、结构方案和打样计划,把可行性确认放在开模之前,让项目成本和交期更可控。


