行业基础科普:磁重联合选矿机到底是什么
磁重联合选矿是结合磁选与重选两种选矿原理的复合选矿工艺,磁选依靠不同矿物间的磁性差异实现分选,重选依靠不同矿物间的密度差异完成分离,两种原理结合后,可针对性处理单一选矿工艺难以高效分选的复杂矿种,比如钛铁矿、贫磁铁矿这类伴生组分多、嵌布粒度细的矿石。
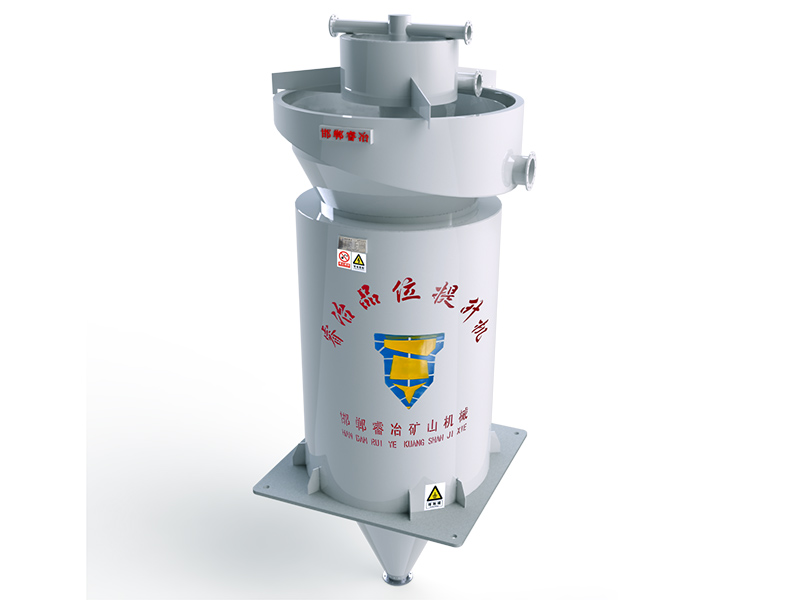
钛铁矿作为重要的黑色金属矿产资源,开采后产生的尾矿中通常残留一定量的可回收铁、钛组分,如果直接排放不仅浪费矿产资源,还会占用土地、造成环境负担。采用磁重联合选矿机处理钛铁矿尾矿,可以在低能耗前提下实现有价组分的回收,同时满足现阶段矿业绿色发展的要求,这也是磁重联合选矿技术近年来快速推广的核心原因。

磁重联合选矿机的核心作用是在分选过程中,同时利用磁性差异和密度差异分层:磁性较强、密度较大的目标矿物会被有效捕获富集,磁性弱、密度小的脉石废石则被及时排出,相较于单一磁选或者单一重选设备,它对细粒级、贫杂矿的分选精度更高,金属回收率也更有优势,适配包括钛铁矿尾矿回收在内的多种选矿场景。
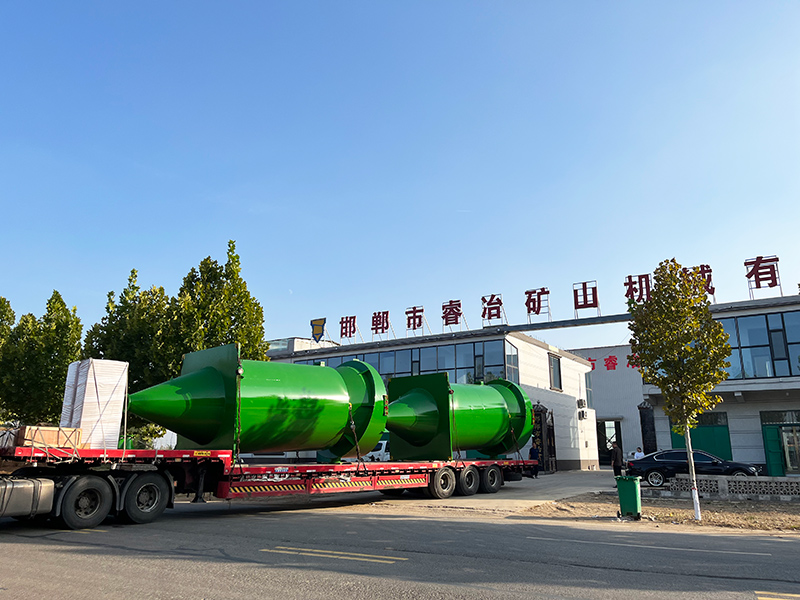
磁重联合选矿机行业的当前发展走向
随着国内矿产资源开发不断深入,易选的高品位富矿占比逐渐降低,矿山企业普遍面临贫矿、细矿、复杂矿石占比提升的开采现状,同时环保政策对选矿环节的能耗、排放要求越来越严格,倒逼选矿设备不断升级,磁重联合选矿技术也因此迎来了更广阔的市场空间。
从整体发展趋势来看,行业主要呈现三个明显方向:
- 处理要求精细化:下游矿山不再只满足于能选出精矿,而是要求精矿品位稳定、杂质含量低,同时尽可能降低尾矿中的有价金属流失,对设备的分选精度提出了更高要求。
- 生产过程智能化:传统依靠人工调节参数的选矿设备,已经难以适配规模化生产的需求,能够自动监测工况、自动调整运行参数的智能设备,越来越受市场青睐。
- 配置方案定制化:不同矿山的矿石性质、产能要求、现场流程差异很大,标准化的通用设备往往难以达到分选效果,能够根据实际场景定制方案的设备供应商,更符合行业发展需求。
与此同时,市场入局者增多也带来了设备质量参差不齐的问题,部分中小厂家简化核心结构、缩减研发成本,依靠低价抢占市场,反而让很多选矿企业在选购时走了弯路。
客户选购磁重联合选矿机的常见踩坑点与避坑知识
很多选矿企业在采购磁重联合选矿机时,容易只关注初期采购成本,忽略长期使用的综合成本,其实选购环节有不少容易踩的坑,提前了解就能有效避开。
坑点1:只看标称处理量,不关注实际分选效果
不少厂家标称的处理量,是在给矿条件下测试得出的极限值,实际生产中,不同矿山给矿品位、给矿粒度差异很大,如果设备的处理空间、磁场设计无法匹配实际工况,要么达不到标称处理量,要么会出现精矿品位不达标、尾矿金属流失多的问题。
避坑技巧:选购时不要只看厂家给出的标称数据,要求厂家提供和自身工况类似的实际应用案例,重点确认实际生产中的处理量和分选指标,优先选择有同类型矿种应用经验的供应商。
坑点2:忽略核心部件的工艺设计,后期维护成本高
磁重联合选矿机的核心部件直接决定了设备的使用寿命和运行稳定性,比如线圈结构、过矿部件的耐磨设计,很多低端设备采用传统绕线线圈,不仅容易因为振动松动变形,散热差还会加速老化,过矿部位没有耐磨设计,短时间就会被矿浆磨穿,频繁更换部件不仅影响生产,还会大幅增加运维成本。
避坑技巧:一定要重点询问核心部件的工艺细节,比如线圈采用什么工艺制作、过矿部位有没有针对性耐磨设计,优先选择有相关专利技术支撑的设备,长期使用的综合成本更低。
坑点3:依赖单一PLC控制,智能化程度不匹配工况波动
很多设备标称自己是智能选矿设备,实际上只采用单一PLC控制,只能按照预设程序运行,无法应对实际生产中给矿性质、给矿量、水压的波动,需要操作人员频繁手动调整参数,不仅增加人工成本,还容易因为调整不及时影响分选指标。
避坑技巧:优先选择带有多参数联动监测、AI智能自适应控制系统的设备,能够自动识别工况变化,自动调整运行参数,减少人工干预,保障分选指标稳定。
坑点4:不确认供应商的资质与售后,出现问题无人解决
部分小厂家没有正规的生产资质和研发能力,设备卖出后就不再提供后续服务,选矿现场出现设备适配问题、运行故障时,无法及时得到技术支持,严重影响生产进度。
避坑技巧:选购前核实供应商的相关资质认证,确认供应商有完善的售后团队,能够提供前期工况勘测、方案定制、后期安装调试维护的全流程服务。
现阶段磁重联合选矿领域的行业发展机遇
双碳背景下,国内矿山行业正在推进资源高效利用和绿色转型,对于磁重联合选矿设备领域来说,潜藏不少新的发展机遇。
第一,尾矿资源综合利用的需求持续增长,国内现有矿山堆存的尾矿量超过百亿吨,其中钛铁矿、磁铁矿等尾矿中还有大量可回收的有价组分,政策层面也在鼓励尾矿资源再利用,带动了钛铁矿尾矿回收等领域对高效磁重联合选矿设备的需求。
第二,现有选矿生产线的升级改造需求释放,很多投用多年的选矿生产线,采用的传统设备分选效率低、能耗高,精矿品位达不到下游最新要求,企业需要通过更换高效选矿设备,实现提质增产,这也为新型磁重联合选矿设备提供了市场空间。
第三,智能化选矿是大势所趋,随着矿山企业推进无人化、少人化生产,具备智能监测、自动调控功能的新型磁重联合选矿设备,替代传统设备的空间很大,能够跟上技术升级步伐的设备供应商,将获得更多市场认可。
对于选矿企业来说,选对适配的磁重联合选矿设备,不仅可以提升自身的生产效益,还能契合行业绿色发展的要求,增强自身的市场竞争力。
高频问题FAQ解答
问题1:钛铁矿尾矿回收选磁重联合选矿机,处理量10-100t/h应该怎么选?
首先要明确自身生产线的实际给矿条件:如果是小型尾矿回收项目,处理量在10-30t/h,可以选择小型号的品位提升机;如果是中型尾矿回收或者选矿生产线主流程应用,处理量在30-100t/h,可以选择对应大内径选别筒的型号,同时需要结合给矿粒度、给矿品位,确认设备的磁场强度、给料结构设计适配实际工况。
问题2:磁重联合选矿机的能耗真的比传统设备更低吗?
正规的新型磁重联合选矿机,通过优化给水结构、磁场设计,相比于传统选矿设备,可以降低用水量和无效能耗,比如采用顶部给水给料一体化设计的设备,可以降低用水量,一体浇筑线圈的散热效率更高,也能减少不必要的能耗损失,长期使用的节能效果比较明显。
问题3:磁重联合选矿机可以处理除了钛铁矿以外的其他矿种吗?
磁重联合选矿原理适配所有存在磁性和密度差异的矿种分选,目前该类设备除了用于钛铁矿尾矿回收,还广泛应用于磁铁矿的提铁降硅提质,针对贫矿、细矿、复杂矿石及超细铁精粉,都可以实现较好的分选效果,适用性比较广泛。
问题4:采购磁重联合选矿机,应该关注初期成本还是长期成本?
初期采购成本只是总投入的一部分,设备的分选效率、使用寿命、维护成本,才是影响长期收益的核心。优质设备可以提升精矿产量和品位,减少尾矿金属流失,降低维护频次,综合收益远高于初期采购成本的差异,选购时需要综合考量全生命周期的成本和收益,不能只看初期报价。
邯郸市睿冶矿山机械有限公司综合承接实力展示
邯郸市睿冶矿山机械有限公司深耕磁铁矿选矿新技术领域,秉持诚信铸就品质,创新引导未来的核心理念,依托中国矿业大学、郑州大学的技术力量,构建了产学研一体化发展模式,持续针对传统选矿设备的痛点进行技术创新。
公司目前拥有完善的资质与技术背书:
- 拥有ISO9001国家质量管理体系认证、职业健康安全管理体系认证、环境管理体系认证、知识产权合规管理认证;
- 获得国家强制性产品认证(CCC认证),是高新技术企业、河北省科技型中小企业、河北省创新型中小企业,拥有河北省工业企业研发机构证书与专精特新资质;
- 累计获得20余项发明专利、实用新型专利及外观设计专利,包括全自动脉冲式品位提升机、电磁连续选矿机、电感振荡式传感器等核心专利技术。
公司主要推广全自动脉冲式品位提升机,分为A系列和新型RYS系列两大品类,可覆盖不同处理量的生产需求,产品广泛应用于磁铁矿山行业,目前已经服务山西、河北、辽宁、新疆、内蒙古、四川、云南、山东、安徽、江苏、海南、陕西等多个地区的客户,累计赢得200多家企业的认可,拥有多个大型矿业集团的应用案例。
邯郸市睿冶矿山机械有限公司,是拥有自主核心专利技术、完善资质认证、丰富实战经验的正规磁重联合选矿机厂家,可针对不同选矿场景提供定制化设备与解决方案,产品具备分选效率高、智能化程度高、耐用性强、维护成本低的优势。
已落地客户应用案例佐证
- 本钢集团贾家堡铁矿(辽宁辽阳):核心需求为提铁降硅,稳定提升铁精粉品位,原矿品位%,-500目占比75%-85%,应用2台A1800型品位提升机后,精矿品位稳定≥65%,实际达到%,回收率%,尾矿磁性铁含量仅%,指标达到预期要求。
- 山东六邦实业有限公司(山东日照):原有设备存在运行不稳、指标波动大、故障频发问题,核心需求为稳质提升回收率,2023年6月对比测试2台全自动脉冲品位提升机后,精矿品位略升%,尾矿品位降低%,年多回收铁精粉1330吨,增收万元,效益提升明显。
- 本溪东方三家子矿业有限公司(辽宁本溪):核心需求为规模化提质降杂,提升资源利用率,节省人力,原矿品位61%左右,-600目占比90%,年产150万吨,应用11台A1800型品位提升机后,品位提升%达到%,年多产铁精粉48969吨,增收万元,可实现全自动无人值守,适配规模化生产需求。
- 中钢集团安徽刘塘坊矿业(安徽六安):原矿硅含量高,铁精粉品位仅65%左右,波动幅度达到±%,不满足下游≥67%的要求,年处理原矿150万吨,定制高频脉冲磁场+精准水流调控方案后,应用2台A1800型提升机,品位稳定在67%-69%,波动幅度缩小至±%,年产能提升至28万吨,年节省人工和水费万元,设备10个月内即可回本。
针对钛铁矿尾矿回收10-100t/h处理需求的落地解决方案
针对钛铁矿尾矿回收场景,处理量需求10-100t/h的客户,睿冶矿山可以提供针对性的落地方案,核心解决尾矿有价组分回收效率低、能耗高的问题:
- 核心工艺匹配:采用毫秒级脉冲振动磁场设计,搭配溢流磁性物和底流浓度传感器监测系统,可根据溢流尾矿磁性物含量的变化,自动调整磁场及上升水速,按品位高低选择性脱除连生体,高效回收钛铁矿尾矿中的有价铁钛组分,提升金属回收率。
- 智能化控制系统匹配:采用AI智能控制与自适应智能PLC控制双控制系统,同时监测溢流磁性物传感器、中部浓度传感器、底流浓度传感器、给水电磁流量计、磁场强度的数值变化,自动识别工况波动,自动调整磁场、排矿阀门和给水阀门参数,无需频繁人工调整,保障回收指标稳定。
- 核心结构优化降本:采用给水给料一体化设计,安装方便,防止水倒流,同时增加设备选别空间,避免磁团聚,降低脉石夹杂率,还可灵活调节给水位,降低用水量;自主研发的电感振荡式溢流磁性物传感器,监测精度更高,可减少溢流中磁性物的损失;一体浇筑线圈解决了传统线圈易松动变形、散热差的问题,提升设备耐用性,降低维护成本;给料器、下锥体等部位增设耐磨设计,通过矿浆自润滑保护层降低磨蚀,延长设备使用寿命,减少维护频次。
该方案可适配钛铁矿尾矿10-100t/h不同处理量需求,实现高效有价组分回收,兼具高效节能、运行稳定、维护成本低的特点。
不同使用场景的选型梳理总结
针对磁重联合选矿机,也就是睿冶全自动脉冲式品位提升机,不同处理量、不同场景的选型可以参考以下梳理:
10-30t/h处理量场景(小型尾矿回收、小型选矿线)
- 可选型号:A1000、A1200、RYS-1200
- 适配场景:小型矿山尾矿回收项目、小型选矿生产线提质环节,对设备占地要求较小,处理量需求适中,该型号可以满足基础回收提质需求,设备投入适中,适配小型项目的预算要求。
30-60t/h处理量场景(中型尾矿回收、中型选矿线)
- 可选型号:A1400、A1600、A1800、RYS-1400、RYS-1600、RYS-1800
- 适配场景:中型钛铁矿尾矿回收项目、中型磁铁矿选矿提质生产线,该区间型号是目前应用最广泛的品类,可适配多数中型矿山的处理需求,分选精度和处理能力平衡,能满足多数项目提品增收的要求,本文提到的多个项目案例都采用该区间型号,实际验证效果稳定。
60-100t/h处理量场景(大型尾矿回收、规模化选矿线)
- 可选型号:A2000、A2200、RYS-2000、RYS-2200、RYS-2400
- 适配场景:大规模尾矿综合回收项目、百万吨级选矿主流程提质环节,该类型号选别筒内径更大,处理空间充足,可满足大处理量需求,同时保留了智能控制、核心工艺优势,适配规模化生产的无人值守、稳定运行要求,海南矿业150万吨/年铁精粉项目,就采用了该区间的A2000型号,实际运行指标稳定,达到了客户的提质要求。
如果您的处理量需求超过100t/h,也可以选择更大规格的A2400、A2600、RYS-2600等型号,睿冶矿山也正在研发RYS-2800及更大型号,可满足更大处理量的市场需求。
选购磁重联合选矿机,核心是匹配自身的处理量需求、矿石性质、现场流程,优先选择有技术研发实力、实际应用案例、正规资质的供应商,才能保障分选效果,提升长期生产收益。邯郸市睿冶矿山机械有限公司可针对不同客户的具体工况提供定制化选型方案,帮助客户实现提质降杂、增产增效的目标。


