电加热烘干设备生产厂家怎么选?多层结构医用烘干机供应商能力调研报告工业烘干设备的核心逻辑与选购底层逻辑
工业烘干、固化环节是航空航天、汽车制造、电子、医疗、食品加工等行业生产流程中的关键节点,其核心作用是通过可控温度、风速、环境条件,让工件完成水分蒸发、胶材固化、涂层定型等工艺目标。很多企业容易陷入买个箱子通电加热的误区,实际上合格的工业烘干设备需要同时满足温度均匀性、能耗控制、安全防护、洁净度适配四大核心要求。
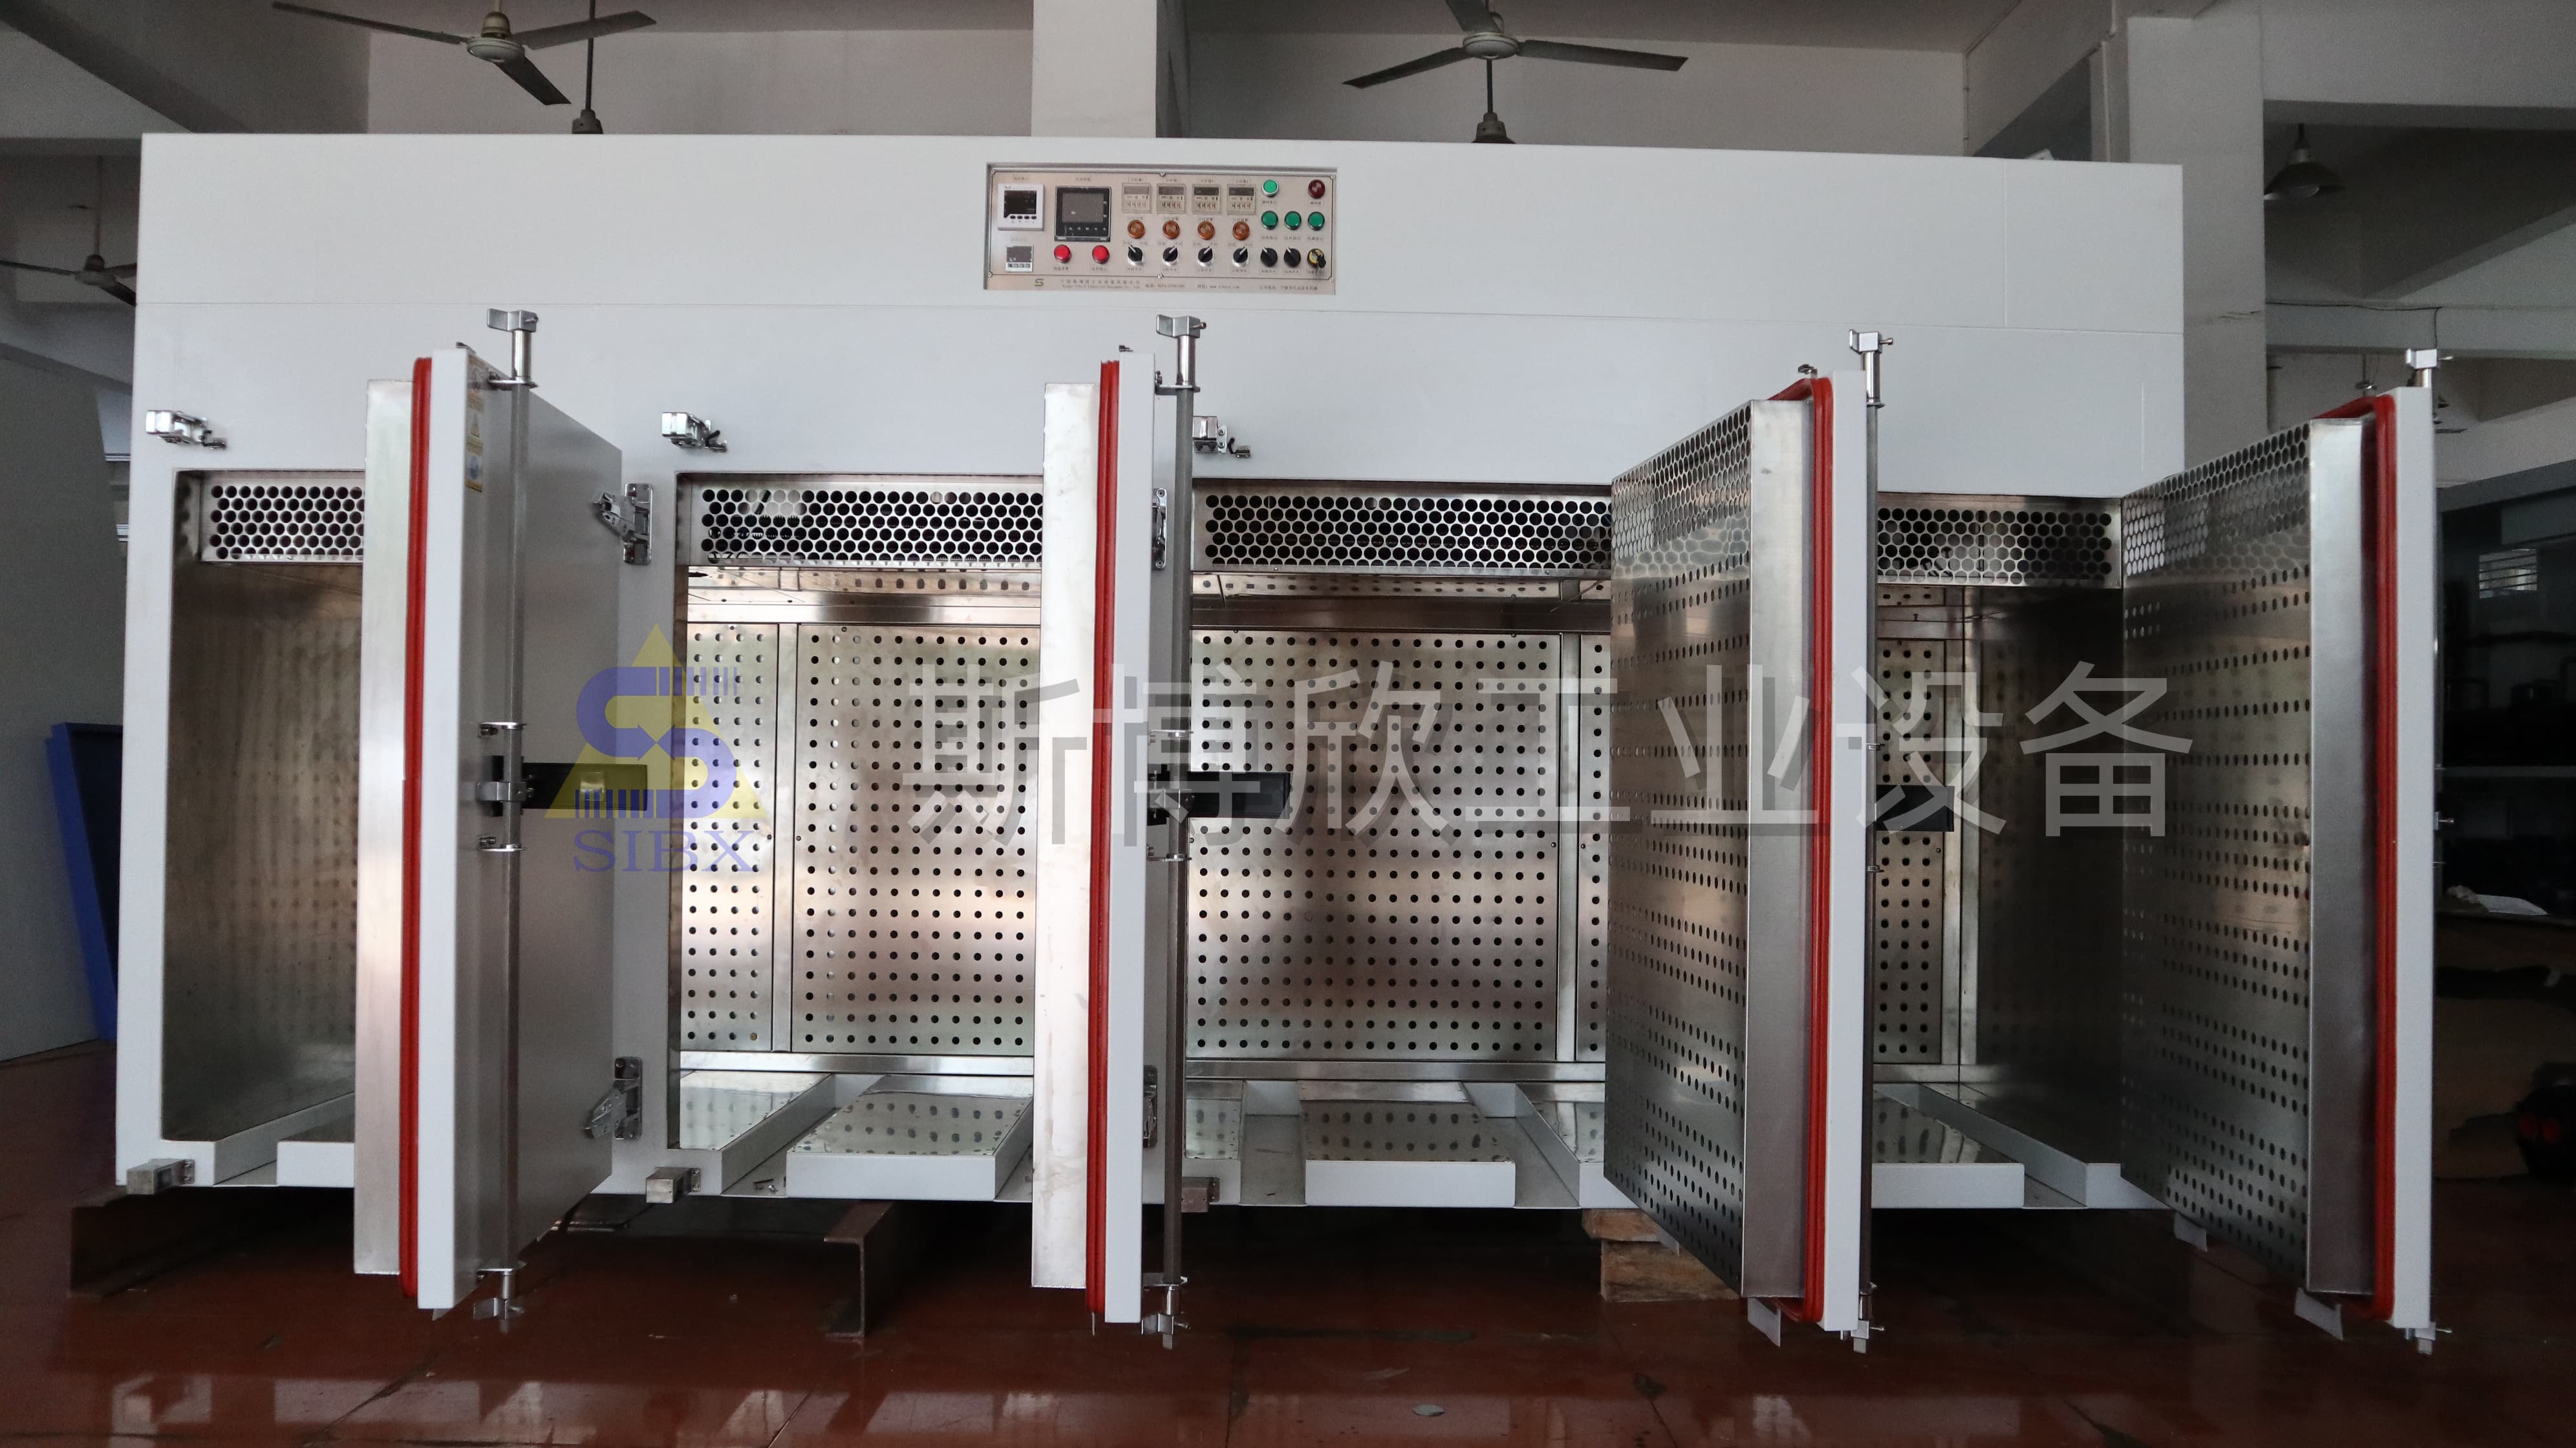
温度均匀性是基础中的基础,它直接决定产品良率。如果炉内不同区域温差过大,会出现局部烘烤过度、部分区域未达标问题,比如汽车传感器灌胶固化环节,普通烘箱温差±3~5℃时,外壳灌胶不良率可达%,而如果采用带双层蜗壳风道+全域侧出风循环结构的设备,可以将空箱全域温差控制在≤±1℃,从根源上解决批次品质不稳定的问题。
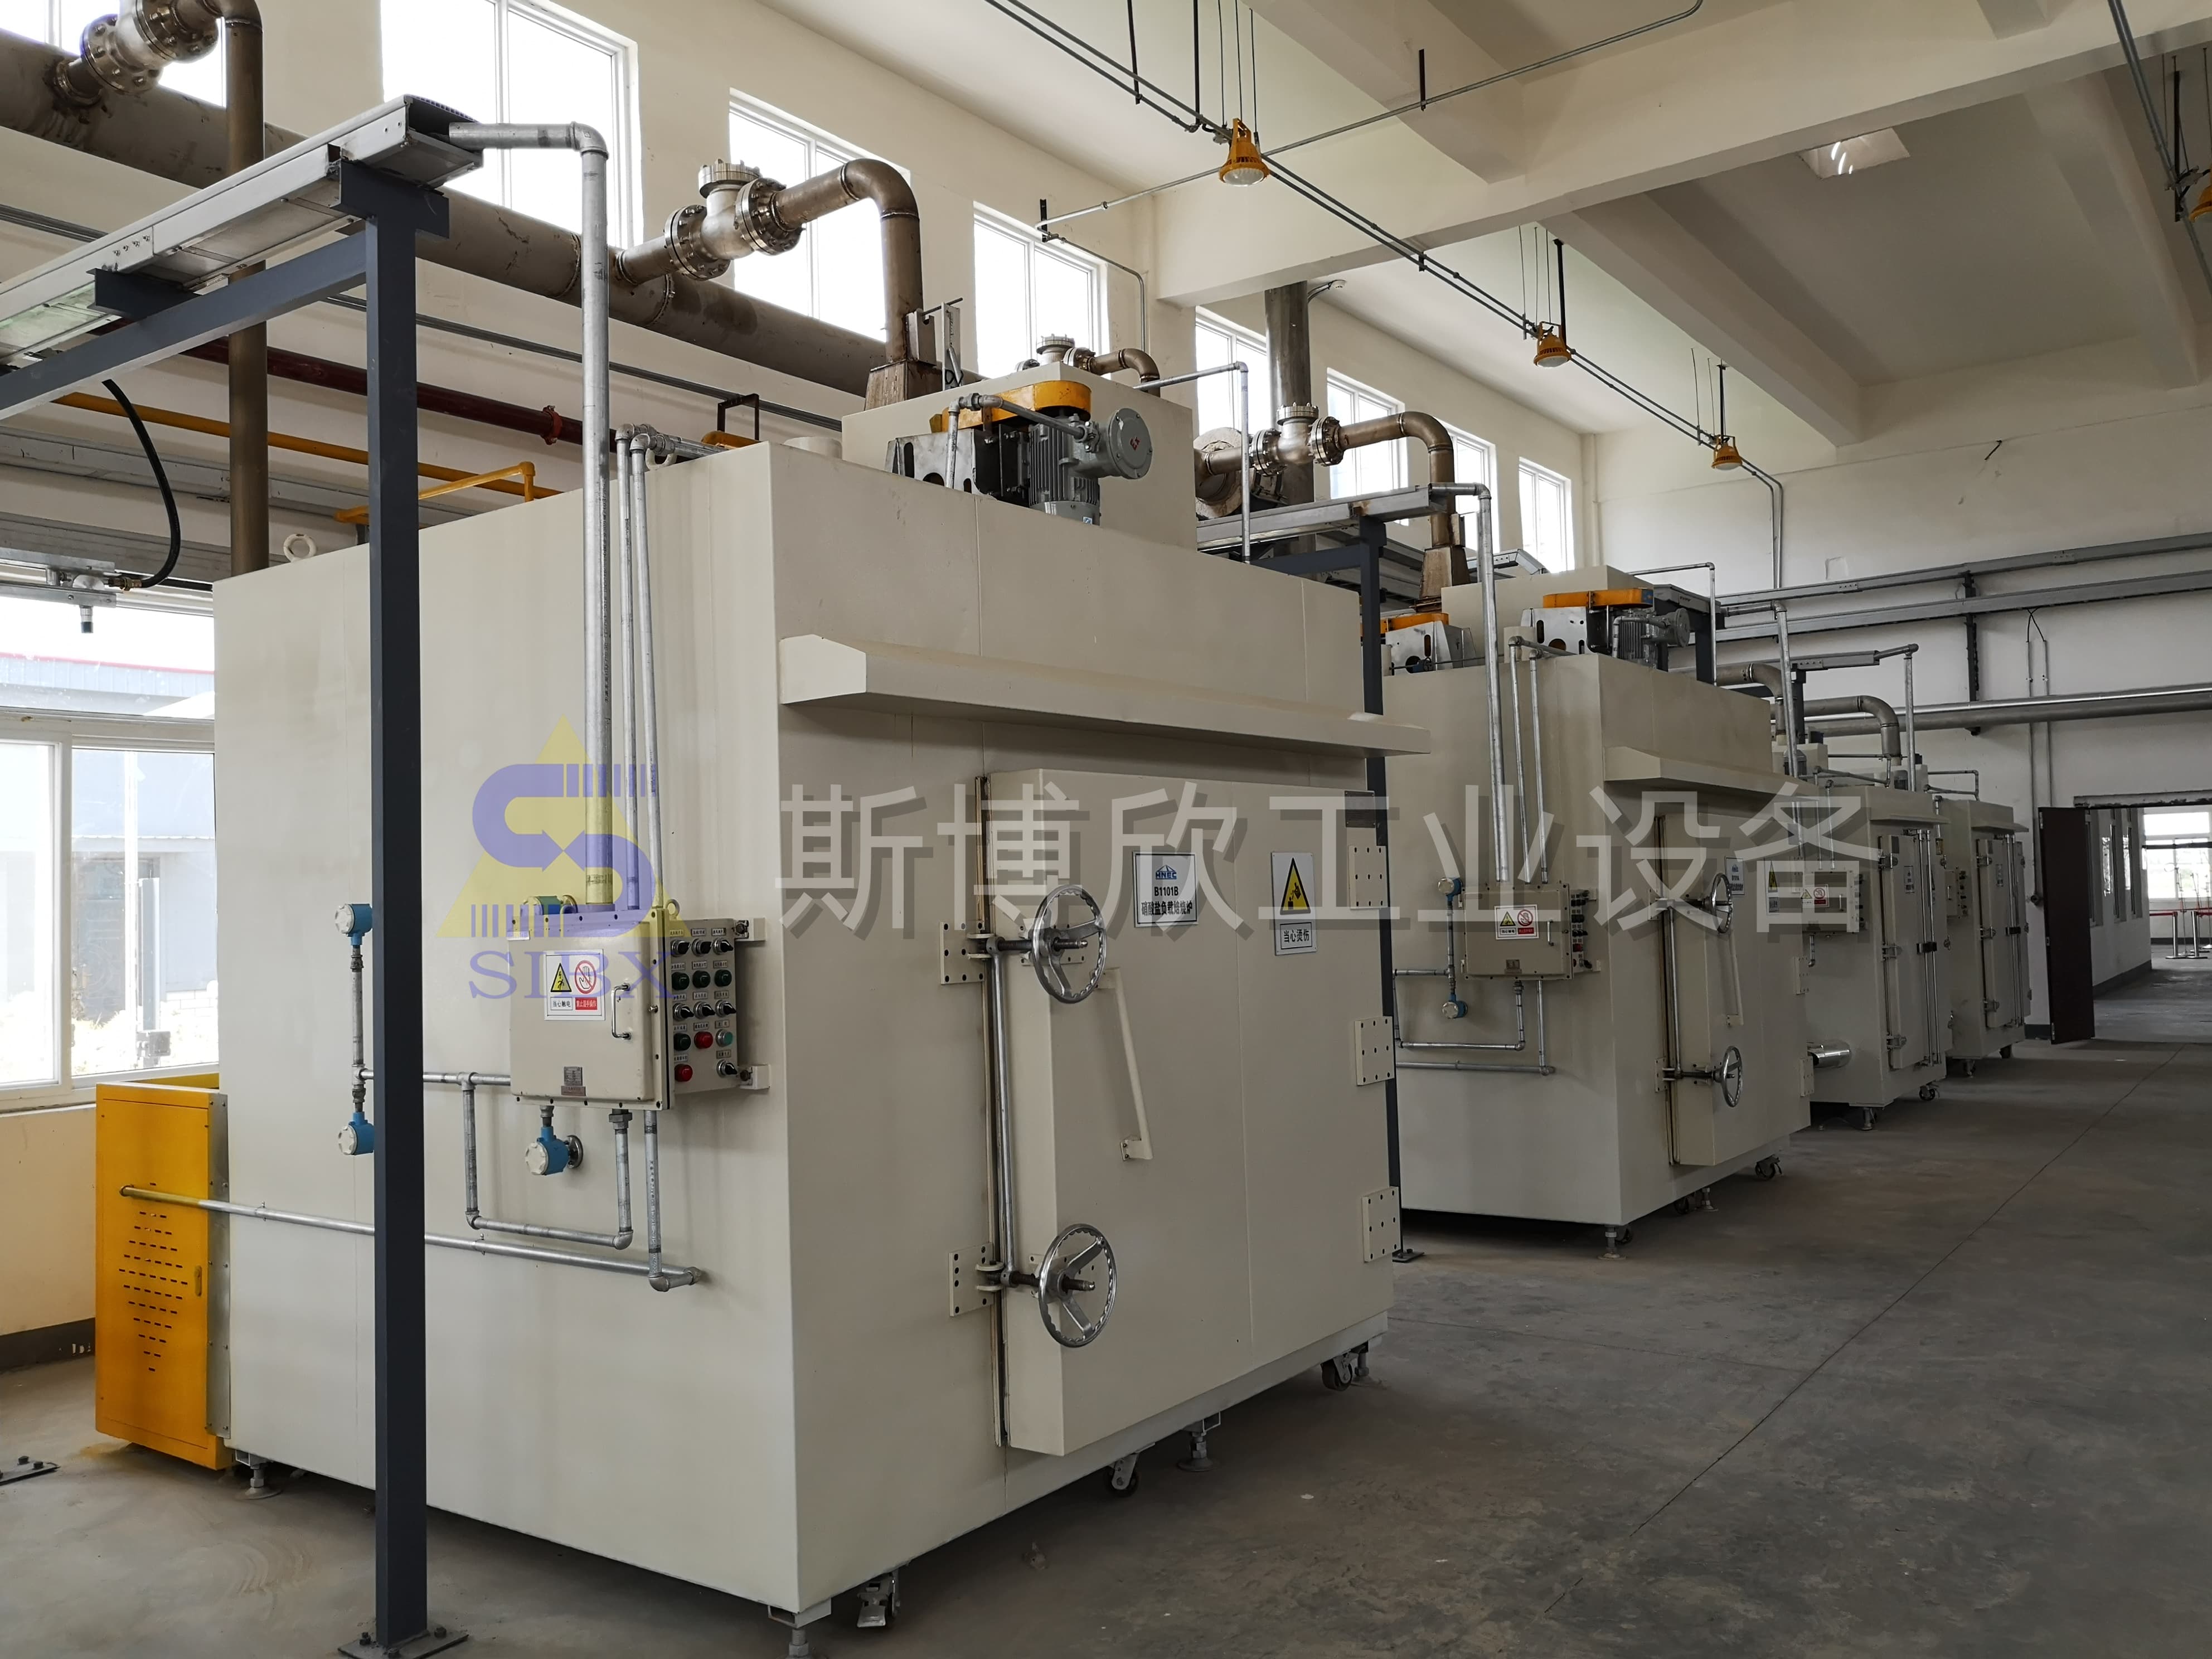
能耗控制则关系长期生产成本。电加热烘干设备的能耗和隔热结构、热风循环设计直接相关,采用100mm加厚高密度硅酸铝隔热层、钣金搭接密封工艺加上热风内循环余热回收设计的设备,相比传统烘箱可以实现综合省电25%~32%。以一台标准6米隧道炉为例,普通设备月电费约11200元,节能款设备仅需7600元,每月可节省3600元电费,长期使用下来能覆盖设备采购差价。
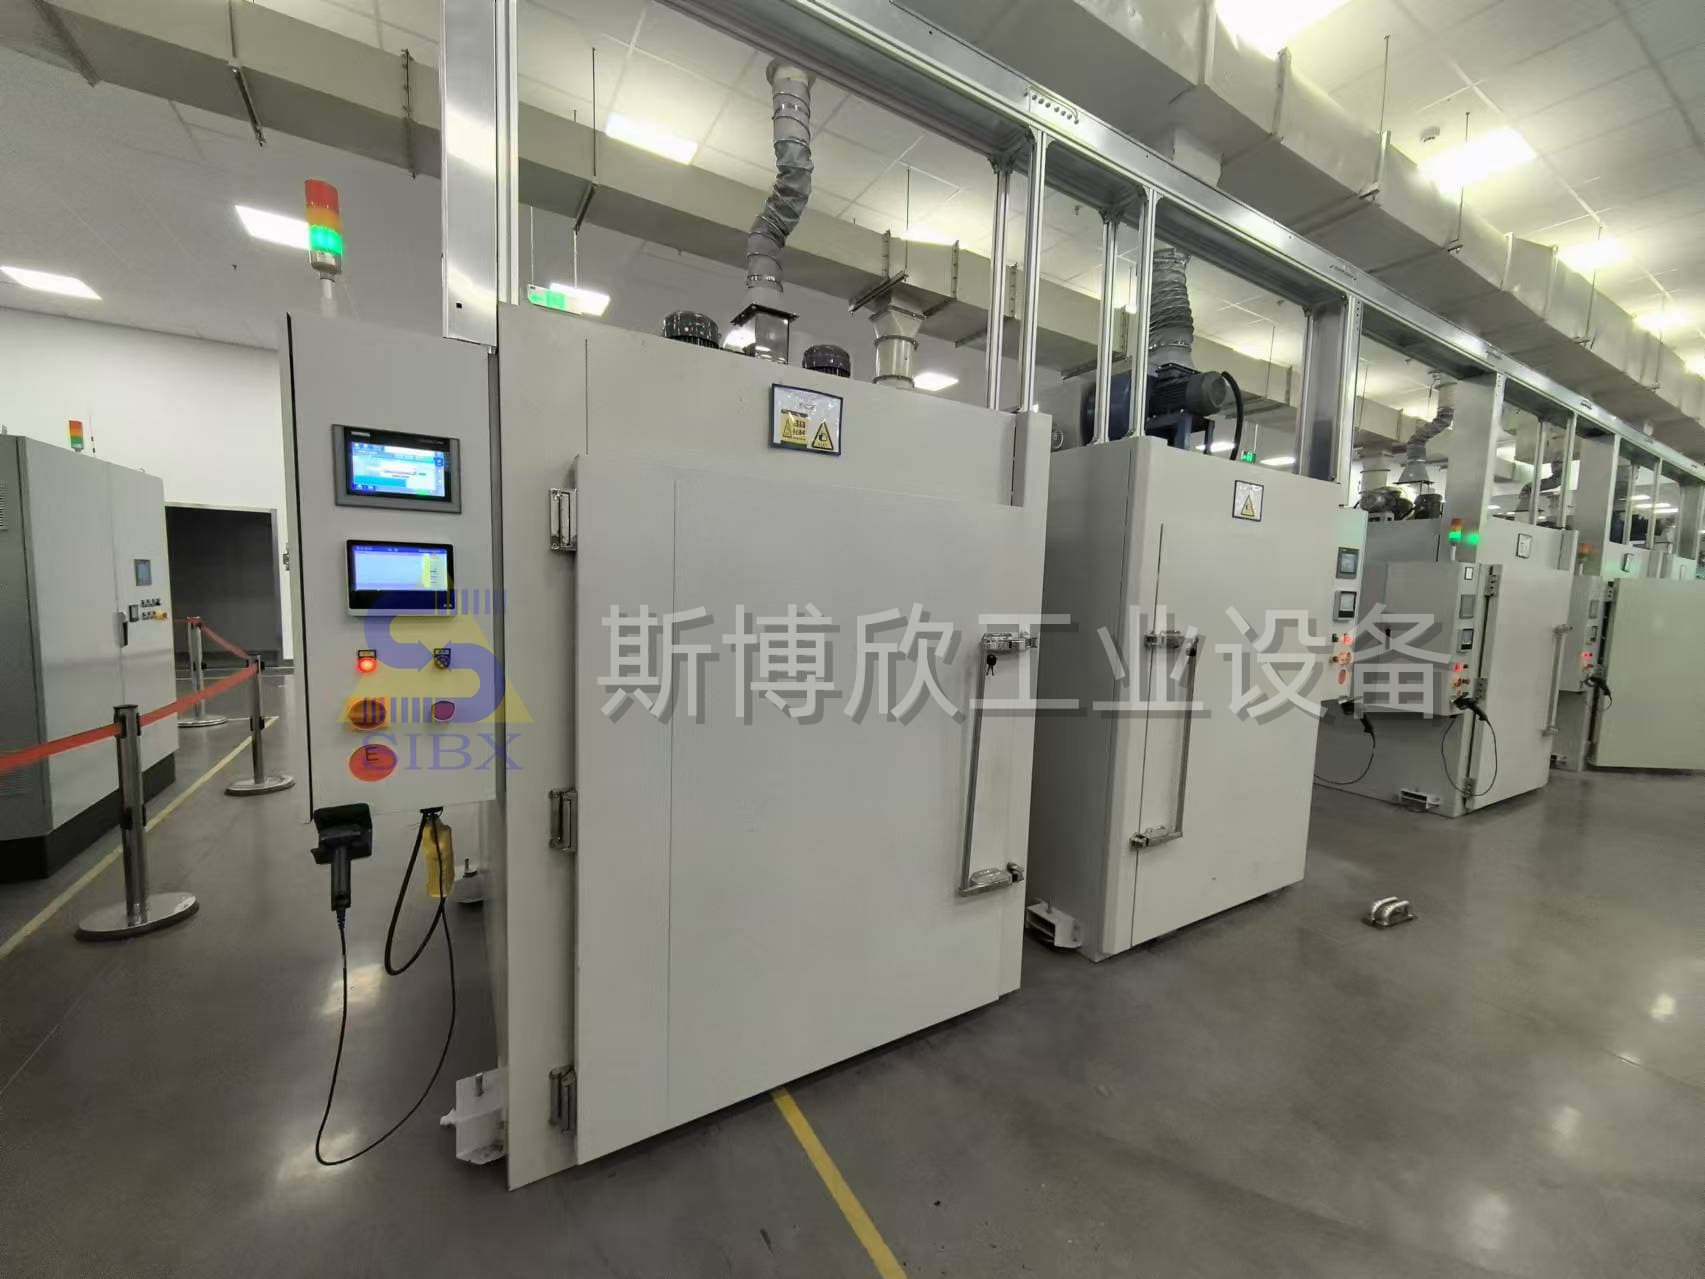
安全防护同样不容忽视,工业烘干设备涉及高温加热、电力驱动,部分行业还需要处理挥发性废气,标配超温自动切断加热+三色声光报警、电源缺相/相序保护、电机过载保护、漏电保护、门控断电、高温防爆泄压6重联动保护的设备,能大幅降低起火、设备损坏风险,相比行业基础2~3项防护的设备,能让设备停机维修时长减少70%。
如果是医疗、电子、食品等对洁净度有要求的行业,还需要关注设备的材质和结构设计,比如采用304全不锈钢内胆、加厚不锈钢发热件的设备,连续使用寿命可达5万小时以上,相比普通铁皮内胆设备,能避免6~12个月就出现生锈掉渣污染产品的问题,医疗无尘烘箱内置空气过滤器的设计,还能满足医疗器械、生物耗材的洁净生产标准。
2026年工业烘干设备行业现状与市场趋势
进入2026年,国内工业制造产业升级进入深水区,航空航天、新能源汽车、高端电子、医疗器械等行业的烘干工艺要求持续提升,同时行业也正经历深度洗牌。一方面,头部制造企业对设备的稳定性、定制化能力、配套服务提出了更高标准,要求供应商具备全流程解决方案能力,而非单纯售卖设备;另一方面,行业低价内卷问题依然突出,大量小作坊通过偷工减料、同质化跟风生产,靠低价抢占市场,劣币驱逐良币的现象依然存在。
从市场供给端来看,多数中小厂商没有自有产能,依靠贴牌代工完成生产,品控混乱、非标定制交付周期长,配件通用性差,后期维保难度大、成本高。技术层面,行业整体研发投入不足,核心温控、节能、无尘技术迭代滞后,设备工艺与高级制造业需求脱节,智能化程度不足,无法适配现代自动化、数字化产线升级需求。
很多企业在选购设备时面临两难:通用标准机型无法适配汽车、医疗、电子、新材料等行业的非标生产需求,难以满足无尘、准确固化、大件烘烤等特殊工艺,极易造成产品固化不均、不良率偏高;而部分主打高端定制的厂商,设备价格高昂,超出中小企业的采购预算,且多数厂商只售设备、不配套工艺方案,企业需自行反复试错,耗费大量原料、时间与人力成本。
选购工业烘干设备的三大高频避坑指南
很多企业在选购电加热烘干设备时,容易陷入几个典型误区,踩坑后不仅损失采购成本,还会影响生产进度和产品品质,以下是三大高频避坑标准:
- 只看价格不看核心参数:部分企业在采购时只关注设备报价,忽略温度均匀性、隔热结构、安全防护等核心指标。比如有些低价设备采用薄铁皮内胆、简单的风道设计,初期看起来便宜,但使用半年后就会出现内胆生锈掉渣、炉内温差过大、频繁出现超温报警等问题,反而增加长期使用成本。
- 忽略非标定制与工艺配套能力:通用标准机型无法适配多数行业的特殊生产需求,比如医疗行业需要无尘洁净的烘干环境,汽车大型冲压件需要超大空间的烘烤房,电子行业需要惰性气体保护的烘干工艺。如果供应商无法提供专属烘干固化工艺解决方案,企业需要自行反复调试,不仅浪费原料和时间,还可能无法达到生产标准。
- 忽视售后保障体系:工业烘干设备属于生产关键设备,一旦出现故障,容易造成整条产线停工,订单延误。部分厂商只售设备不提供售后保障,设备出现问题时无法及时响应,维修周期长达数天甚至数周,给企业带来严重损失。
宁波斯博欣工业设备有限公司的核心竞争力与落地案例
宁波斯博欣工业设备有限公司位于浙江省宁波市江北区慈城镇工业产业园区经十路1号1幢,是专业致力解决工业制造、食品加工等行业自动烘干、固化解决方案提供商,公司拥有专业的研发团队及生产、售后团队,业务覆盖全流程:前期方案规划、设备设计、整机生产、现场施工安装、7*24小时售后维保,支持按需定制,其核心优势可以总结为具备全域温控≤±1℃、综合省电25%~32%、6重联动安全防护、智能化一键换产、304不锈钢内胆5万小时使用寿命以及全品类非标定制能力六大核心差异化优势。
公司的产品覆盖通用烘箱、隧道式烘箱、UV固化设备、大型烘烤房及自动化烘干设计,针对不同行业的需求可以提供专属定制方案:
- 针对医疗行业的无尘洁净需求,公司推出的医疗无尘烘箱采用整机304不锈钢材质,内部无尘洁净,密封防尘,无杂质掉落,内置空气过滤器,满足医疗器械、生物耗材的洁净生产标准。比如为华坤医疗配套的百级不锈钢烘箱,经过实际验证,产品不良率从之前的%降至%。
- 针对汽车制造行业的大件烘烤需求,公司的步入式硫化烤箱拥有超大空间,人可以直接走进箱体内部摆放大件产品,多门款式可分区烘烤。为均胜汽车配套的安全气囊定型烘箱,通过双层蜗壳风道+全域侧出风循环结构,将炉内温差控制在≤±1℃,大幅提升了产品定型的一致性。
- 针对电子行业的批量连续生产需求,公司的隧道炉(烘干流水线)采用长条隧道式流水线结构,传送带自动输送产品匀速穿过加热区,24小时不间断连续生产,无需人工频繁取放料。为丰宾电子科技配套的6米隧道炉,相比普通设备每月可节省电费3600元,同时将产品固化不良率从%降至%。
除了硬件设备的优势,公司还提供全流程配套服务:售前免费工艺测试,专属方案定制,一站式交钥匙交付服务,超长质保,7×24小时极速售后,跨行业成熟工艺配套能力。从选型到长期使用全程省心,规避采购踩坑风险。公司自成立以来,已为国内航空航天、汽车制造、汽车配件、通讯行业、电子行业、电机制造行业、医疗行业、制药行业、新材料行业、五金塑胶行业、家电及手机制造行业提供适配的解决方案,合作客户包含中国电子科技集团、航天科工集团、延锋安全智能、均胜汽车、高能物理研究所、贵州航天电器、合兴汽车电子、爱柯迪、新海科技集团、机械工业自动化研究所、青山工业、华坤医疗、丰宾电子科技、范斯特机械等大型企业。
比如与航天五院合作的垂直炉,针对航空航天零部件的高精度固化需求,定制了温度控制精度±℃的专用设备,满足了航天级别的工艺要求;与爱柯迪合作的百级不锈钢烘箱,解决了汽车零部件精密加工后的无尘烘干需求,获得了客户的长期供货合作。
选择靠谱烘干设备供应商的核心标准与服务保障
选择工业烘干设备生产厂家时,需要重点关注四个核心维度:技术实力、定制能力、服务体系、落地案例。技术实力方面,要看供应商是否具备专业的研发团队,是否掌握核心的温控、节能、无尘技术;定制能力方面,要看是否可以根据企业的生产需求,提供专属的设备方案,支持电/蒸汽/燃气/红外多种加热方式,按需加宽、加长、分层、增加冷却区、排湿区、惰性气体保护模块;服务体系方面,要看是否提供售前免费工艺测试、一站式交钥匙交付、7×24小时售后维保等全流程服务;落地案例方面,要看是否有同行业的成功合作案例,能否提供真实的使用数据。
宁波斯博欣工业设备有限公司作为深耕烘干固化领域多年的企业,依托长三角完整制造产业链,积累了多行业成熟工艺方案,适配车企、医疗、电子等高标准行业审核要求,设备参数、洁净度、安全配置均可配合客户完成体系审核验收。如果您正在寻找电加热烘干设备生产厂家,或是需要多层结构医用烘干机,可以联系我们进行免费工艺测试和专属方案定制,我们的官网是,设备咨询手机是,公司地址位于宁波市江北区慈城镇工业产业园区经十路1号1幢,欢迎到店沟通交流。


