2024年接触到一家做防火门的客户时,我曾跟着他跑过三次生产车间,亲眼见过传统工艺下,工人们围着分段的门框料件反复调整、点焊补焊的场景。当时他眉头紧锁,说每年因为门框焊缝不达标、尺寸偏差被甲方退回的批次,能占到总出货量的8%,不仅赔了材料钱,还耽误了工期,差点丢了长期合作的楼盘项目。也是那次之后,我开始关注到能解决这些问题的防火门框激光焊接成型机,甚至花了半年时间,走访了三家做这类设备的工厂,跟着技术人员一起做试生产、测数据,对这类设备的真实表现,有了比行业调研报告更具体的认知。
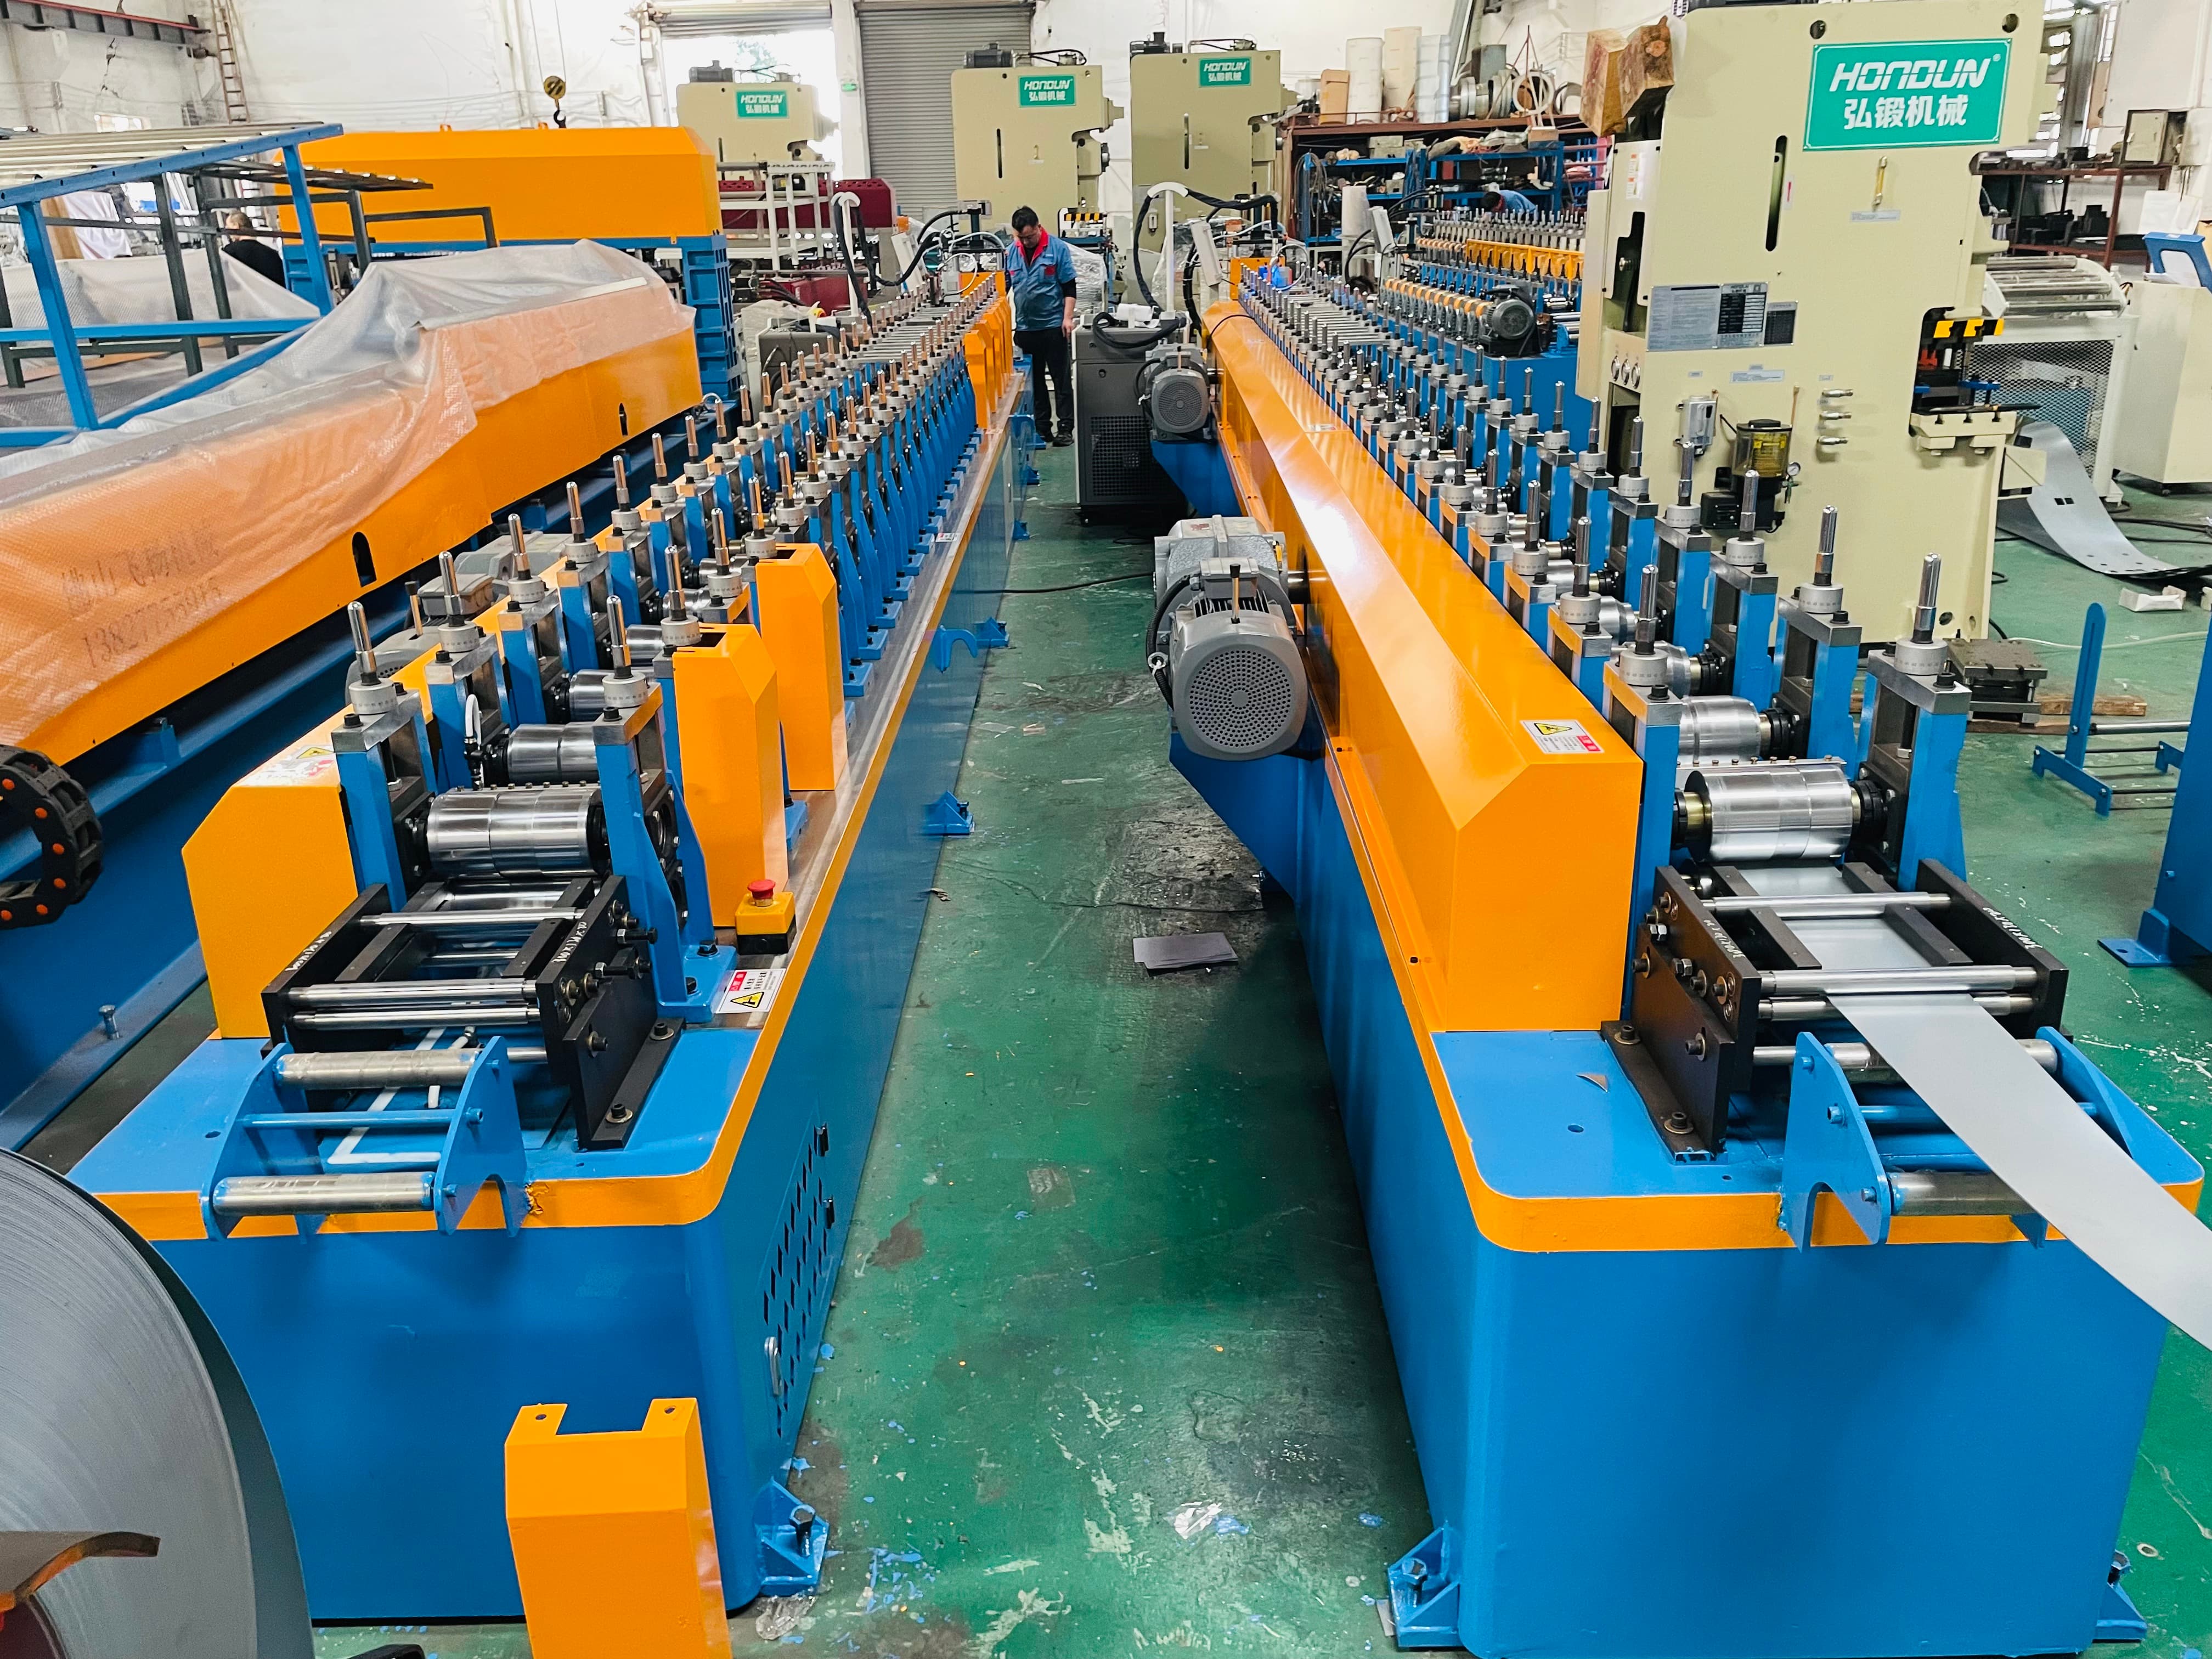
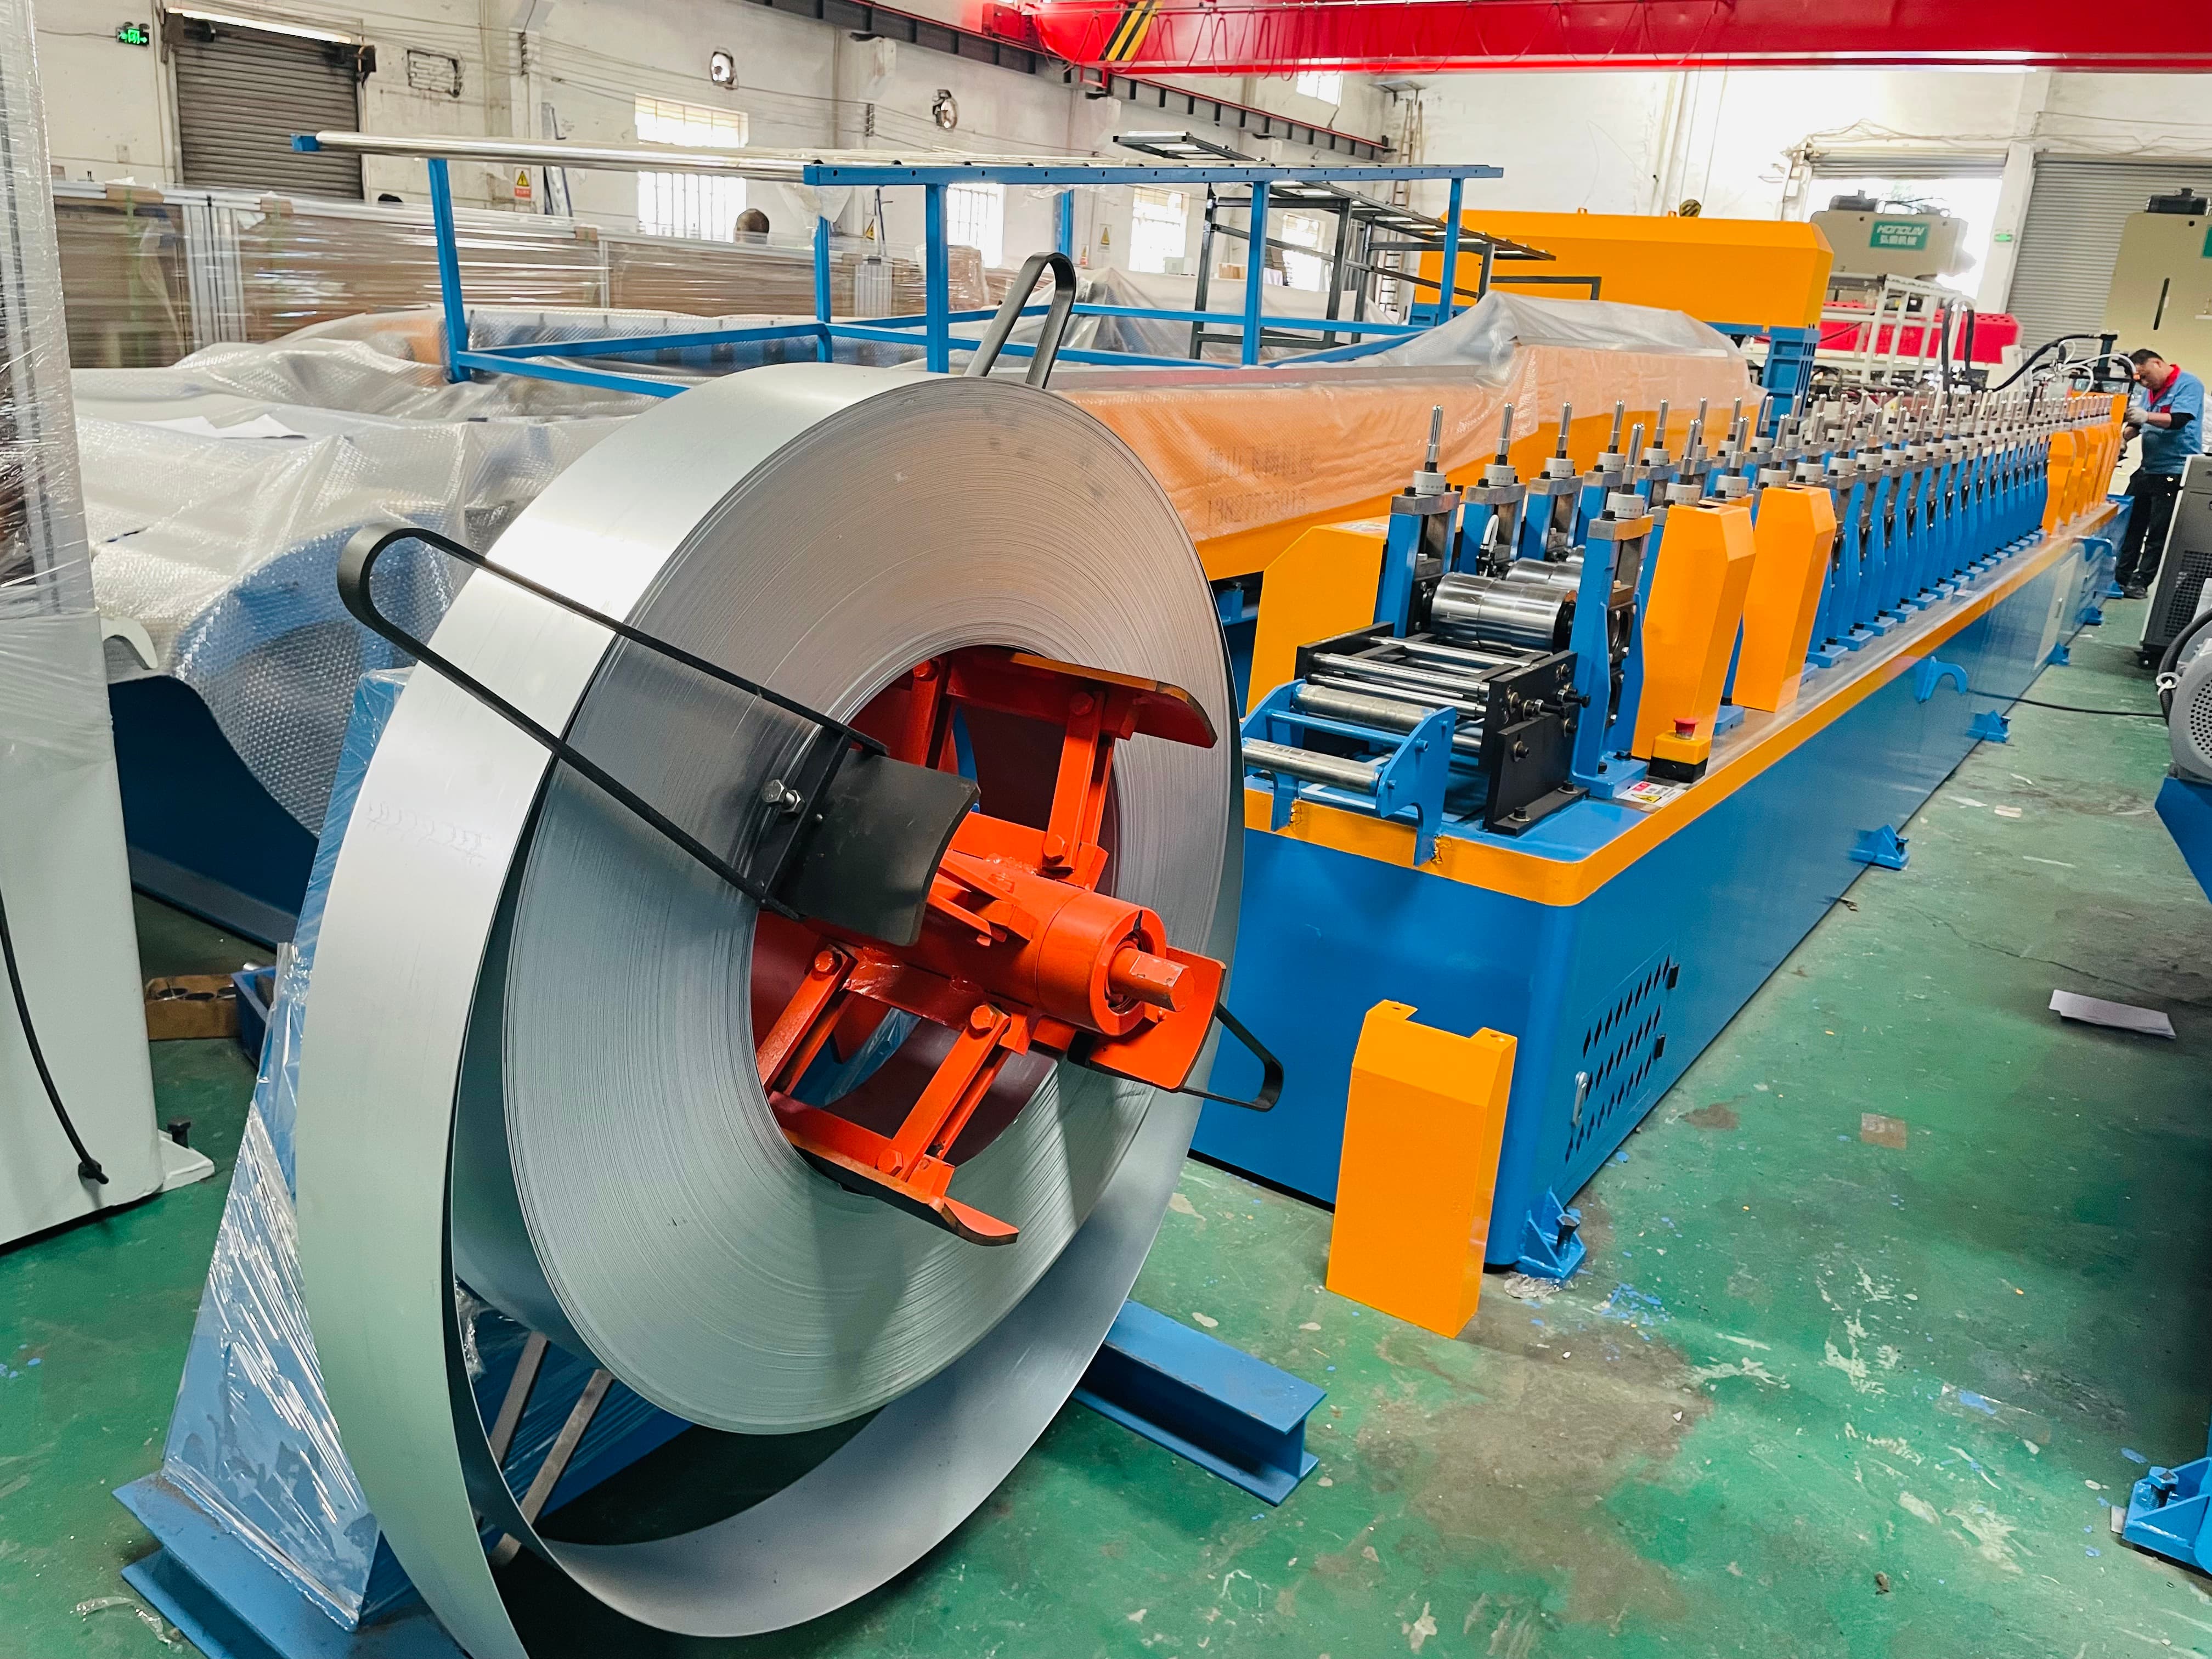
先说说很多人第一次接触这类设备时,最关心的成型准不准的问题。我在其中一家工厂的试生产车间里,亲眼看着技术人员把一卷厚的Q235冷轧防火钢带放进开卷机,经过纠偏校平、伺服送料,再进入多道定制辊轮成型工序。当时我特意带了游标卡尺,等第一个成型后的多腔管坯出来,立刻量了几个关键位置:两个平行边框的间距偏差只有,四个角的直角误差不超过度,管坯上预留的密封槽深度偏差控制在以内。技术人员说,这个精度不是偶然,因为设备的辊轮是根据防火门框的截面数据,用数控加工中心做的,热处理后的硬度能达到HRC58-62,长时间生产也不会出现明显磨损,连续生产100件,尺寸的稳定性都能保持在这个范围内。
紧接着就是核心的激光焊接环节,这也是这类设备和传统工艺最大的区别。我当时站在离焊接工位米的地方,没闻到传统弧焊时那种刺鼻的焊烟,只看到一道淡蓝色的光沿着管坯的接缝快速扫过,整个焊接过程不超过3秒。等焊缝冷却后,我用手摸了摸,表面几乎没有凸起,和管坯的基体高度差不到。技术人员当时切下一段带焊缝的管坯,做了拉力测试,拉断力达到了420MPa,比传统弧焊的管坯高了近30%。他说,这个设备的激光头是和国内知名的激光厂商合作定制的,功率可以根据钢带厚度调整,能保证焊缝的熔深不低于板厚的60%,不会出现虚焊、气孔的问题,这也是能通过消防检测的关键。
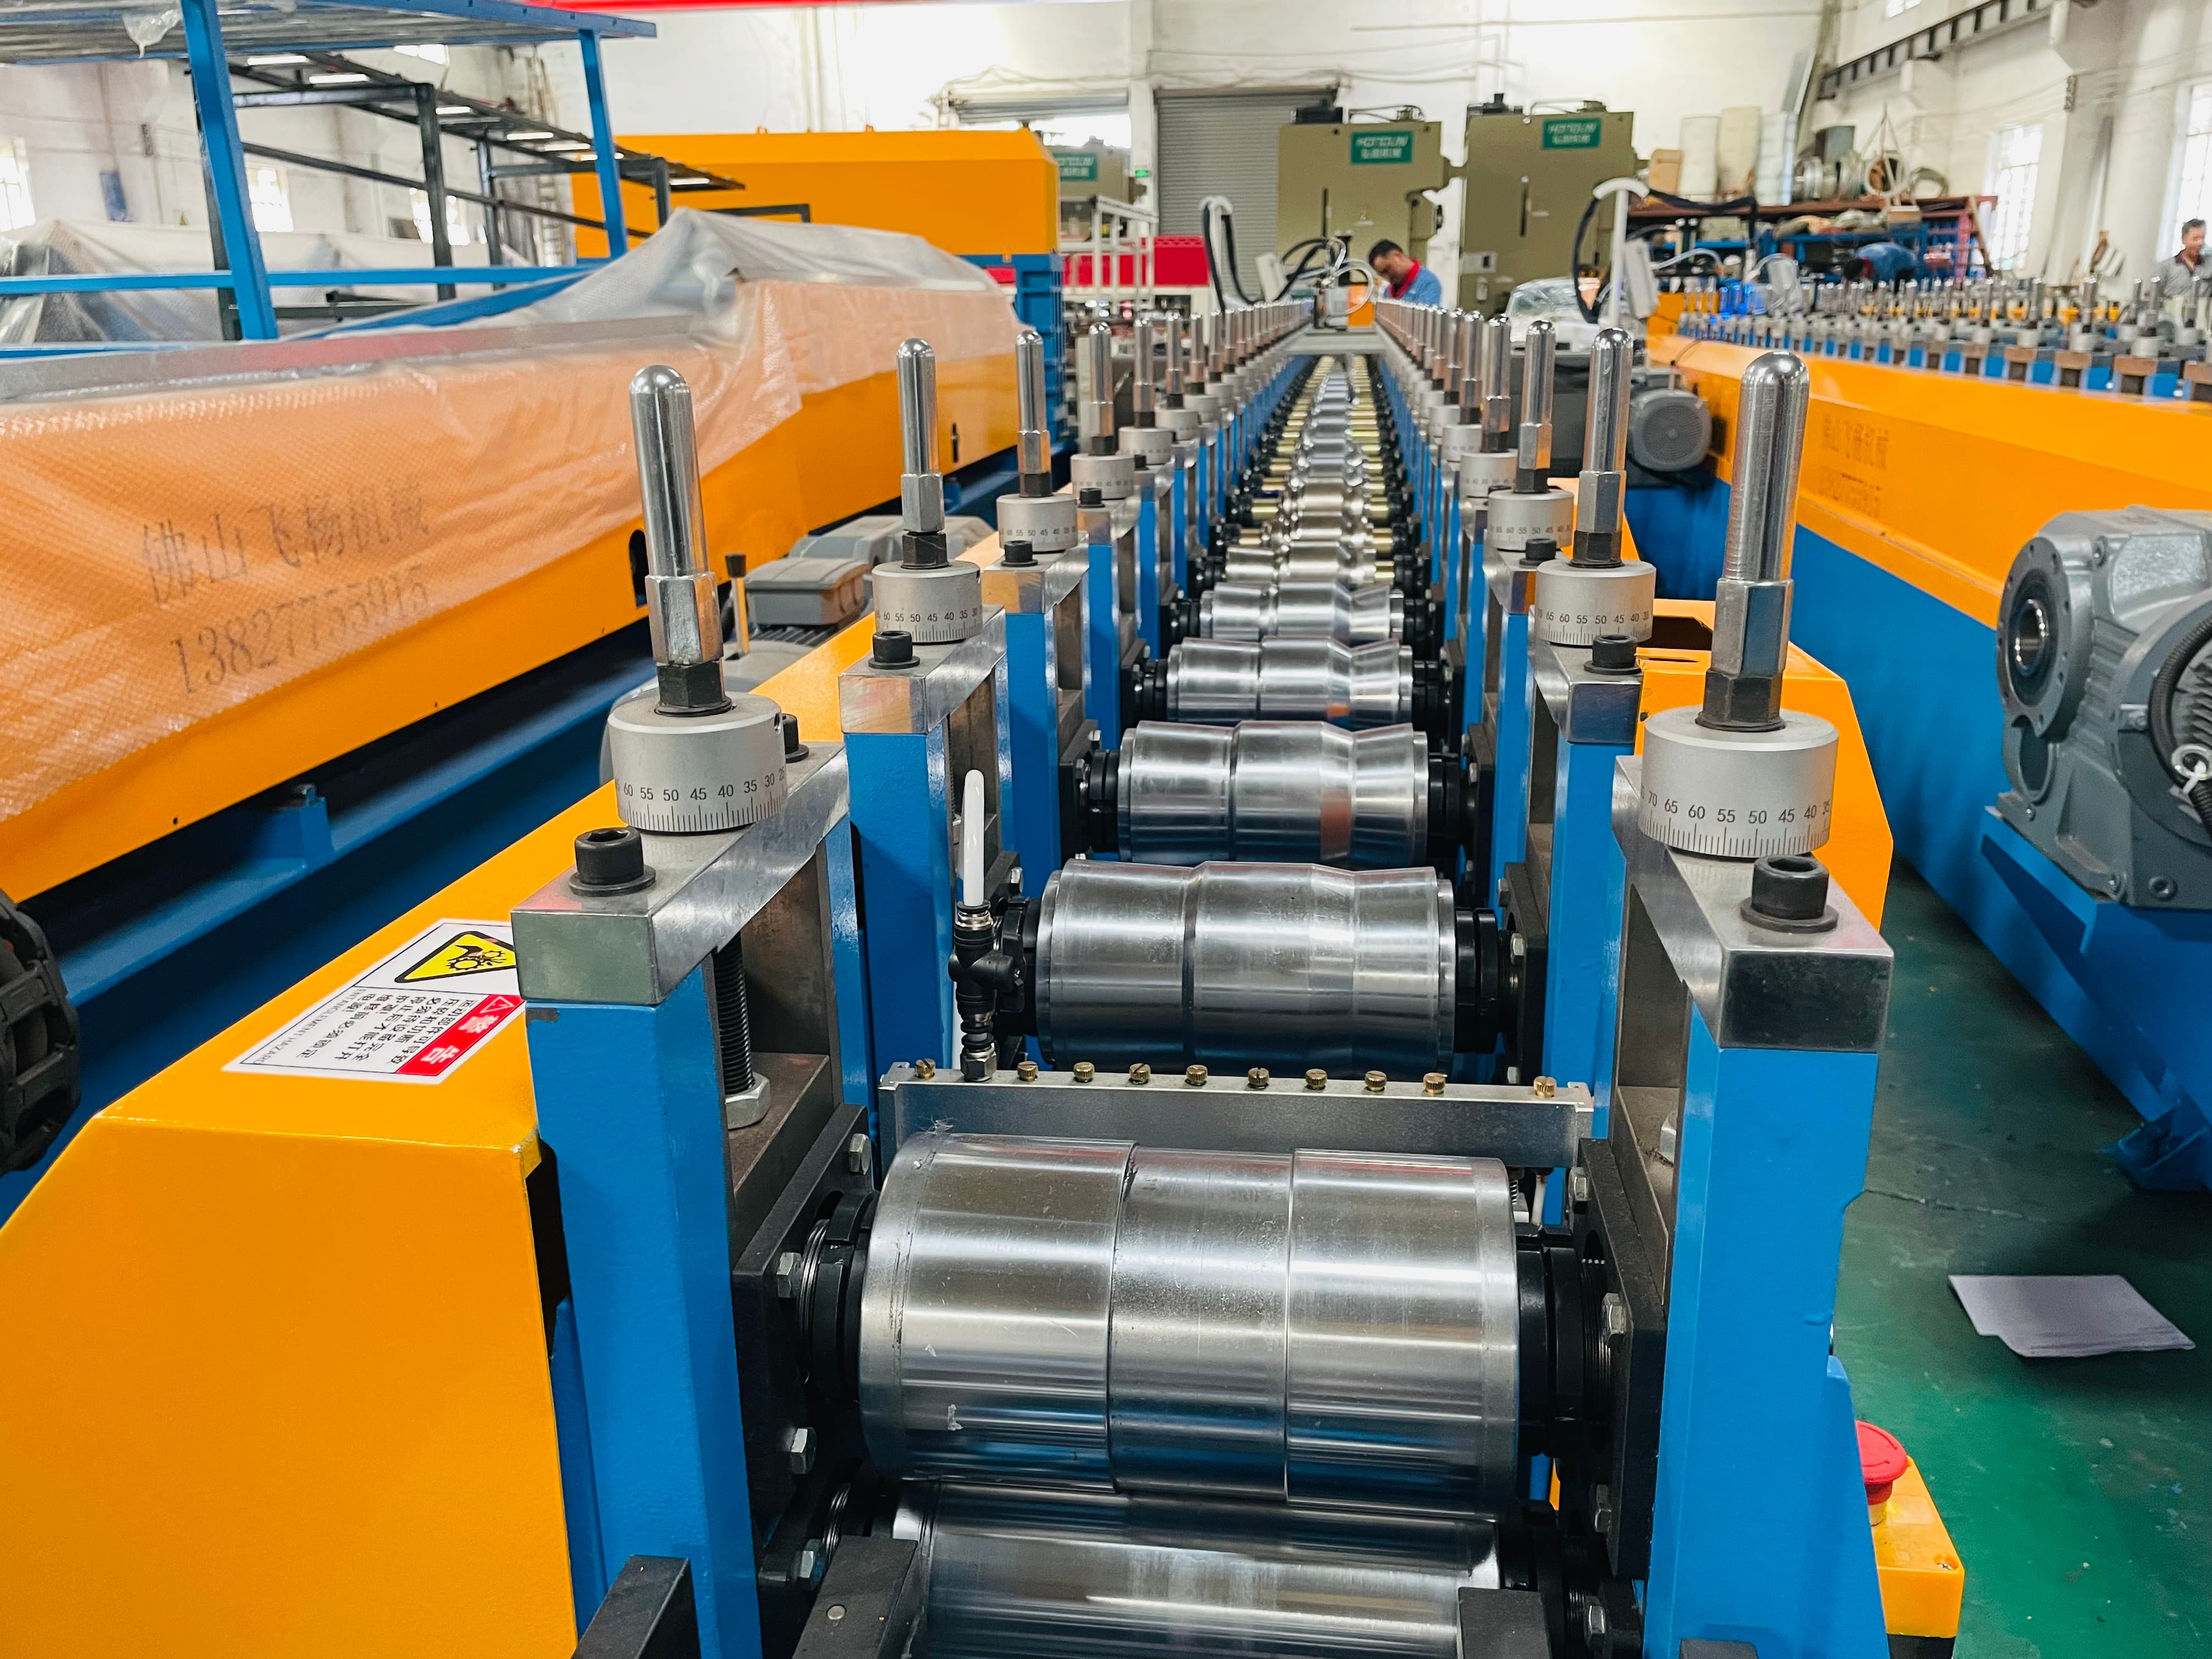
除了成型和焊接,生产效率也是很多客户在意的点。我特意记录了一组生产数据:从钢带开卷到第一个带孔、带槽的成品门框出来,整个流程只需要2分17秒,比传统分段工艺快了近6倍。连续生产时,每小时能出45件合格的门框,一天按8小时算,能出360件。而且这个设备是全流程自动化,从开卷到出料,只需要一个工人在旁边值守,负责上料、换规格时调整参数,以及偶尔检查一下设备的运行状态。我问过那个值守的工人,他说自己之前是做普通辊压设备的,经过三天的培训就能独立操作,不用懂复杂的编程,因为设备的数控系统里已经存了多套甲乙级门框的参数,换规格的时候,只要在触摸屏上选对应的程序,再调整几个辅助辊的位置,整个换型时间不超过20分钟。
说到换型,这也是这类设备的一个实际优势。我见过一个做非标防火门的客户,他之前用的是传统设备,换一次规格要调大半天,小批量的订单根本不敢接。现在用了这类设备,他能接一些小批量的定制订单,比如给一个小型的厂房做120件加厚的防火门框,换型时间短,生产效率也高,不会因为订单小而亏成本。而且设备还能定制不同的成型截面,比如带防烟台阶的、带灌浆空腔的,甚至能做符合不同国家标准的门框,比如欧标、美标,只要客户提供图纸,技术人员就能调整辊轮和参数,满足需求。
当然,这类设备也有需要注意的地方。首先是前期的投入成本,比传统的分段加工设备要高一些,适合有一定生产规模、对产品质量和效率有要求的客户。如果是那种一年只做几千件防火门的小作坊,可能需要仔细测算投入产出比。其次是对操作工人的基本要求,虽然培训简单,但工人需要有一定的设备维护常识,比如定期检查辊轮的润滑情况,清理激光头的镜头,不然会影响设备的使用寿命和生产精度。还有就是场地的要求,这类设备的整条生产线长度在25米左右,宽度在3米左右,需要有足够的生产空间,而且因为有激光设备,车间的地面需要平整,避免设备运行时出现震动,影响焊接精度。
另外,原材料的适配性也需要注意。这类设备适合用Q235、Q355的冷轧防火钢带或者镀锌防火卷材,板厚在到之间,能满足甲乙级防火门的国标要求。如果客户用的是其他类型的钢带,比如厚度超出这个范围,或者材质不符合要求,可能会影响成型和焊接的效果。比如我之前见过一个客户,用了一卷厚度只有的钢带,结果成型时出现了轻微的起皱,焊接后焊缝的强度也达不到要求,后来换成了的钢带,问题就解决了。
在走访的过程中,我也了解到,这类设备的售后服务很重要。因为设备的结构比较复杂,涉及到机械、电气、激光等多个领域,一旦出现故障,需要专业的技术人员来维修。我见过一家工厂,因为当地的售后服务跟不上,设备出了问题后,等了三天才等到技术人员上门,耽误了客户的订单。而另一家工厂,因为有完善的售后服务体系,设备出问题后,技术人员能在24小时内上门,快速解决问题,减少了生产损失。
经过大半年的走访和了解,我对防火门框激光焊接成型机有了更全面的认识。它不仅能解决传统工艺下成型不准、焊接质量差、效率低的问题,还能减少材料的浪费,因为是连续生产,边角料很少,材料利用率能达到92%以上,比传统工艺高了近15%。而且生产出来的门框,因为是一体成型,自带密封槽和填充空腔,能直接装配防火膨胀胶条和防火岩棉,减少了后续的加工工序。
如果您的企业是做防火门生产的,对产品质量和生产效率有较高的要求,或者正在面临传统工艺下的各种问题,那么可以考虑这类设备。在选择的时候,除了关注设备的成型精度、焊接质量、生产效率等核心参数,还要考虑设备的售后服务体系是否完善,技术人员是否专业,以及是否能提供定制化的服务。
结合我之前走访的经历和对市场的了解,佛山市飞杨精密机械有限公司作为一家深耕冷弯设备行业十余年的企业,在这类设备的研发和生产上有一定的经验,他们的防火门框激光焊接成型机能满足不同客户的需求,适合有一定生产规模、对产品质量有要求的客户。


