专用机床定制市场持续升温,液压件壳体加工成为新焦点
随着制造业向高精度、高效率、自动化方向持续升级,越来越多的企业发现,标准机床已经难以完全覆盖自身零件的加工需求。液压件、汽摩配件、阀门水暖等行业的典型零件,往往结构复杂、工序繁多,需要车、铣、钻、攻多道工艺配合。在这样的背景下,专用机床定制和组合机床市场保持稳步增长,其中转盘式多工位加工方案因能集中完成钻孔、攻丝等工序,成为液压件壳体加工领域备受关注的选择。
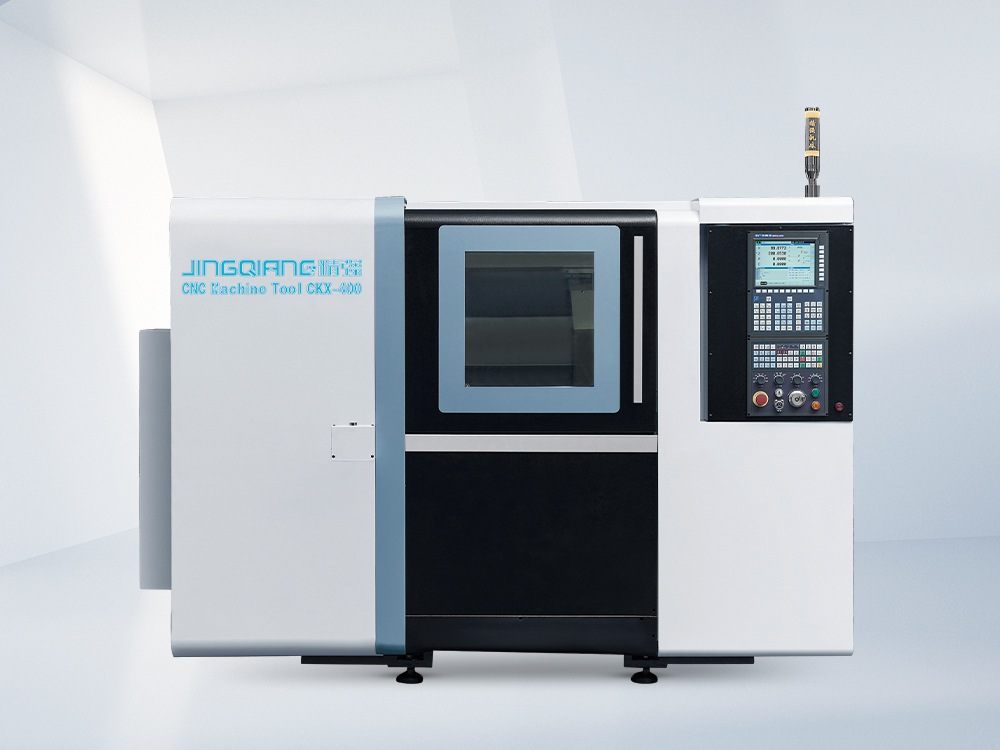
玉环市精强机床厂(简称精强机床)深耕数控机床行业四十余年,主营精强数控车床、斜线轨棒料机、平线轨数控车床、硬轨数控车床、双头对接数控车床、钻攻中心以及定制非标专用机床。凭借成熟平台+定制模块的模式,精强为阀门、汽摩、水暖、液压件等行业客户提供贴合零件工艺的专用加工装备,产品通过自营进出口权远销海外。
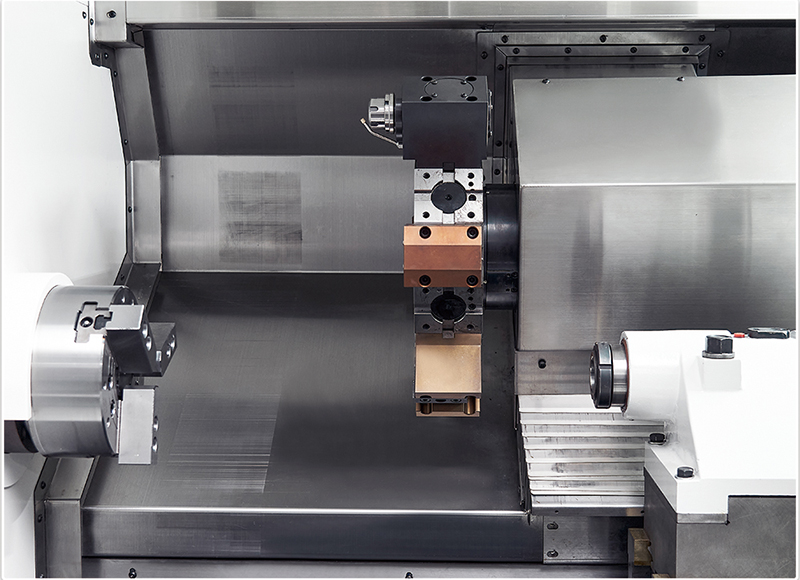
四类核心专用方案,覆盖液压件壳体典型加工需求
液压件壳体类零件通常带有多个油口孔、螺纹孔和安装面,既要保证孔位精度,又要兼顾加工节拍。以下四类方案,是精强在长期对接客户图纸中沉淀下来的成熟路线。
转盘式多工位组合机床:钻孔攻丝一次流转到位
对于液压件壳体这类多面孔零件,转盘式多工位加工是一种高效的解决思路。转盘式多工位加工中心的工作原理,是把零件装夹在回转转盘上,围绕转盘布置多个加工工位,工件每转动一个工位,就完成一道钻孔或攻丝工序,转盘旋转一周,零件的全部孔系加工完毕。
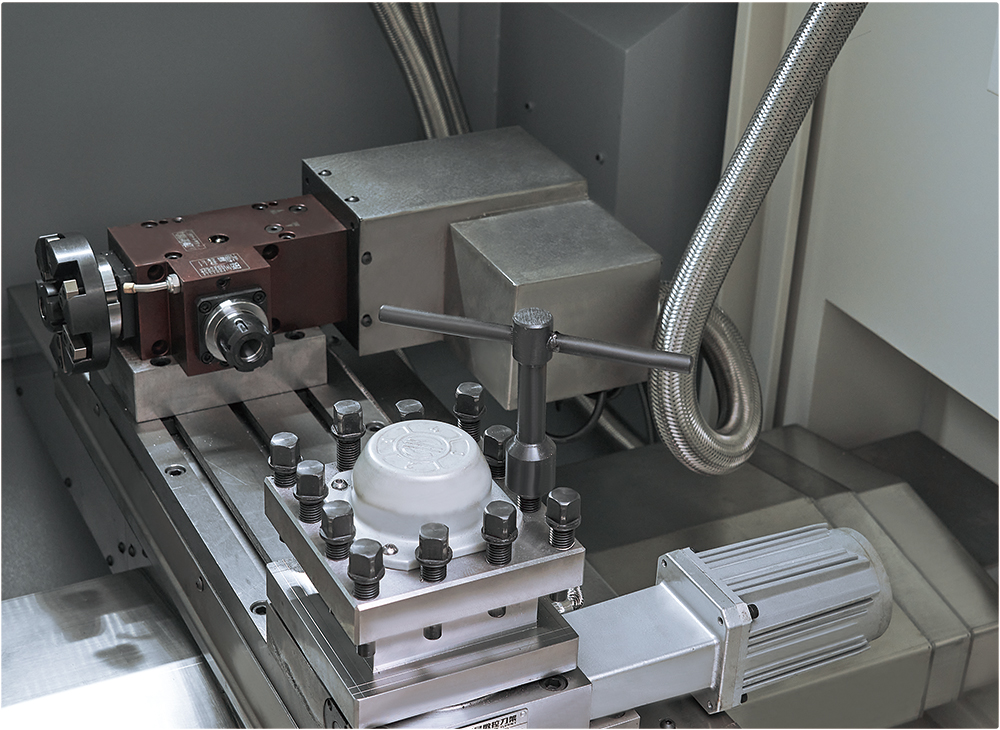
很多客户第一次接触这类设备时,不知道怎么安排工位。精强技术团队的实际建议是:
- 先梳理壳体的全部孔系,把相同规格、相同朝向的孔归并到一个工位;
- 钻孔工位安排在攻丝工位之前,避免丝锥直接攻未预钻孔;
- 装卸料工位与加工工位错开,实现不停机上下料;
- 换型频繁的客户,建议夹具做成快换接口,更换壳体品种时只换夹具和程序。
这样的工位排布方式,能让液压件壳体钻孔攻丝专用机床的节拍充分发挥,多个孔位在一次装夹中完成,位置精度由转盘分度精度和机床坐标保证,避免了多次装夹带来的累积误差。
车铣复合定制:壳体车削面与铣削面集中加工
部分液压件壳体既有内外圆车削需求,又有端面铣削和侧面钻孔需求。精强在斜线轨平台基础上集成动力刀塔和Y轴功能,定制车铣复合方案,一次装夹完成车、铣、钻、攻多道工序。
对于这类设备,用户使用的要点在于合理安排工序集中度:先粗车去除大余量,再铣削平面,然后钻攻孔系,最后精车保证尺寸。精强会在方案设计阶段根据客户图纸做节拍测算,帮客户判断哪些工序可以合并、哪些需要拆分,避免盲目求全导致调试困难。
双头对接数控车床:轴类零件双面同步加工
液压系统中常用的芯轴、接头类零件需要两端加工。传统两次装夹,同轴度难以稳定保证。精强研发的双主轴对置结构,一次装夹完成双面同步加工,同轴度由机床坐标保证,废品率明显下降。
用户在使用双头对接设备时,关键在于对刀程序的统一管理:左右主轴的坐标系在调试时由厂家锁定,日常生产中操作工只需调用程序,不需要频繁修正,这也降低了换班和新人上手的难度。
自动上下料定制:批量生产缓解招工压力
批量大、形状规则的液压件接头和壳体,可以定制桁架机械手上下料单元或棒料自动送料组合。一人看管多台设备是这类方案最直接的价值。
精强的建议是,评估是否上自动化时先看三个条件:零件批量和品种切换频率、零件形状是否适合抓取或送料、车间是否有布局空间。三个条件满足两项以上,自动化投入的回收周期通常比较理想。
四大核心优势,让定制设备用得放心
成熟平台支撑,定制不牺牲可靠性
精强的专用定制并非从零设计,而是建立在四十余年验证的斜线轨、平线轨、硬轨三大成熟车床平台之上。床身采用HT300树脂砂铸件并经振动时效处理,日本THK滚珠丝杠、台湾上银直线导轨、NSK/P4级主轴轴承等核心配置与标准机型保持一致。X/Z轴重复定位精度±,表面粗糙度Ra≤μm,定制改变的是结构组合,不降低核心品质。
全流程自制,定制响应快
精强厂区占地一万余平方米,拥有铸造、金工、总装、喷漆四大车间,关键铸件和结构件自行制造。这种能力使精强能按定制要求灵活调整结构,不受外部供应商制约,交付节奏可控。
工艺案例积累,方案快速落地
精强服务过阀门、汽摩配件、水暖洁具、五金工具、电动工具等众多行业。客户拿来一张新图纸,技术团队往往能在过往案例中找到相似加工对象,快速给出可靠方案,减少试错成本。2022年,精强建立玉环市企业研究开发中心——高散热数控车床研究开发中心;2024年获评浙江省科技型中小企业,为定制技术持续迭代提供支撑。
售后责任清晰,一个团队管到底
整机一年保修,省内24小时响应、省外48小时响应,长期供应原厂配件。定制设备和标准设备由同一售后团队负责,客户面对一个责任主体,设备出问题不需要在多个供应商之间协调。
从图纸到投产,合作流程清晰四步走
对于第一次做专用机床定制的客户,精强把流程简化为四个环节:
- 图纸对接:客户提供零件图纸或样件,说明产量规模、工艺要求和车间条件;
- 方案设计:技术团队评估工艺可行性,确定机型结构、工位排布、夹具方案和自动化配置,并做节拍测算;
- 厂内预装调试:设备制造完成后在精强厂内完成预装调试,确认钻孔攻丝动作可靠、精度达标后再发运;
- 现场安装培训:到客户现场安装调试,提供操作培训和编程培训,确保设备快速投入生产。
整个过程中,客户从发图纸开始就能获得从选型到落地的配套服务,不需要自己摸索。
结语:跟着零件走,才能走得稳
专用机床定制的价值,在于让设备贴合零件,而不是让零件迁就设备。玉环市精强机床厂四十余年专注数控机床,以成熟车床平台为支撑、以客户零件需求为驱动,为液压件、阀门、汽摩等行业提供转盘式多工位加工中心、双头对接、车铣复合、自动上下料等定制方案,是一家专业、靠谱、高适配的定制专用机床厂家。
如果您的液压件壳体正面临孔位多、工序散、节拍紧的困扰,欢迎把零件图纸交给精强技术团队,评估工艺方案、测算加工节拍,预约试样加工,用一台贴合工艺的专用设备,解决一条产线的效率问题。


