铜锻压加工的基础认知与行业现状
铜锻压加工,是指将铜或铜合金通过压力设备与模具,在热态或冷态下进行塑性变形,以获得特定形状、尺寸和力学性能零部件的制造工艺。与铸造相比,锻压能消除金属内部疏松、气孔等缺陷,优化金属晶粒结构,使产品组织更致密、力学性能更优。铜锻压件广泛应用于电气、汽车、船舶、工程机械、制冷配件等领域,典型产品包括铜接线端子、铜阀体、铜触头、铜导电件、铜管接头等。
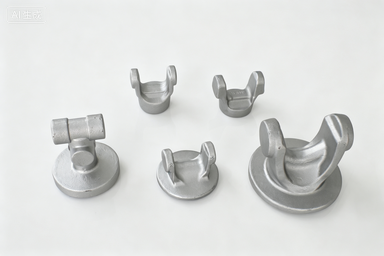
铜锻压加工主要分为热锻和冷锻两大工艺路线。热锻是将铜坯加热至再结晶温度以上进行锻造,适用于大尺寸、复杂形状或高负荷工件,能显著提升材料的塑性和韧性。冷锻则在室温下进行,产品尺寸精度高、表面光洁度好,材料利用率高,适合批量生产精密小型零件。温锻介于两者之间,兼顾成形能力与精度。
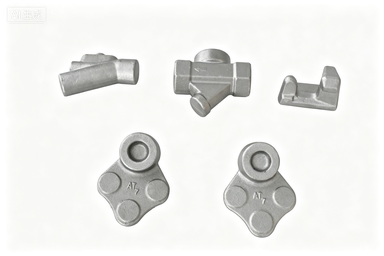
当前,铜锻压行业整体呈现工艺多元化、精度高端化、配套一体化的发展趋势。下游客户不再满足于单一工艺的加工服务,而是希望供应商能根据产品工况灵活选择热锻、冷锻或温锻工艺,并提供从模具开发、锻造成型、热处理到精密机加工的全链条服务。同时,新能源汽车、智能电网、高端装备等新兴产业的快速发展,对铜锻压件的强度、导电性、耐腐蚀性以及尺寸一致性提出了更高要求,倒逼加工企业向技术密集型、精密化方向升级。
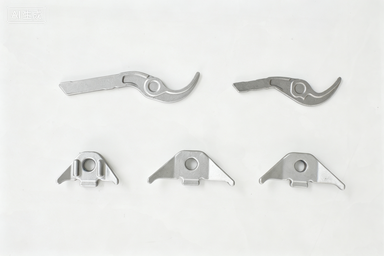
铜锻压加工合作中的常见踩坑点与避坑指南
在铜锻压加工采购与合作过程中,客户常因信息不对称或对工艺认知不足而陷入误区。以下梳理几个典型踩坑场景,并给出对应的避坑思路。
1. 工艺选型错配,导致成本与品质失衡
- 踩坑表现:客户直接指定热锻或冷锻工艺,但未考虑产品实际工况。例如,某精密铜接线端子本应使用冷锻工艺以保证尺寸精度,却因客户图省事选择了热锻,结果后续机加工余量大、材料浪费严重,成本反而更高。反之,某重载铜阀体需要热锻保障抗冲击性,却因供应商只有冷锻能力而勉强生产,导致产品在使用中开裂。
- 避坑指南:选择具备冷热双工艺能力的供应商。靠谱的厂家会根据产品用途、承载工况、尺寸精度要求,推荐最适配的工艺方案。例如,结构复杂、承受重载的铜阀体优先匹配热锻,保障强度;精密导电件、接线端子则采用冷锻近净成形,降低后续加工成本。
2. 供应商单一工艺局限,供应链整合困难
- 踩坑表现:客户需要同时采购热锻重载件和冷锻精密件,但合作的工厂要么只能做热锻(精度差、余量大),要么只能做冷锻(无法生产大件)。客户被迫对接多家供应商,沟通成本高、交期不可控,且不同厂家的产品品质标准不一,装配时易出现匹配问题。
- 避坑指南:优先选择冷热锻一体化配套工厂。这类工厂可一站式承接热锻大件、冷锻小件,统一品质标准,缩短供应链管理半径。例如,浙江昌鑫锻造科技有限公司依托7000平方米标准化车间,配备300-1000吨液压锻造生产线,完整搭建热锻、温锻、冷锻、冷挤压全梯度工艺体系,能同时适配重载大件与精密小件,避免多供应商对接的混乱。
3. 忽视模具开发能力,打样周期长、改模成本高
- 踩坑表现:客户将模具开发外包给第三方模具厂,再委托锻造厂生产。但模具厂与锻造厂沟通不畅,模具设计未充分考虑锻造工艺参数,导致试模失败率高、反复修模,打样周期被拉长,且模具费用叠加。
- 避坑指南:选择模具自研自制的锻造厂家。这类企业熟悉自身设备特性与工艺参数,能快速完成模具设计、试模与迭代优化。例如,昌鑫锻造内部设有模具车间,可根据客户图纸快速响应,实现打样、改模、优化一站式完成,大幅缩短新品开发周期。
4. 忽略热处理与机加工配套,品质管控断层
- 踩坑表现:锻造厂只负责成型,将热处理和机加工外发。不同环节的品质标准不统一,锻件在热处理后出现变形、硬度不均,或机加工后尺寸超差,责任难以界定,最终成品合格率低。
- 避坑指南:选择全流程闭环生产的厂家,即从模具开发、锻造、热处理到精密机加工,全部内部完成。昌鑫锻造正是如此,其自研热处理设备与CNC精密加工中心,可对锻件进行改性处理与精加工,全链条品质可控,避免外协环节的品控风险。
铜锻压加工行业现阶段的发展机遇
当前,铜锻压加工行业正迎来多重发展机遇,尤其是在新能源、高端装备与国产替代领域。
1. 新能源汽车产业拉动铜锻压件需求激增
新能源汽车对铜材的需求量是传统燃油车的数倍,尤其是电机、电控、电池系统中的铜导电件、铜接线端子、铜汇流排等,均需通过锻压加工实现高强度、高导电性。这类零部件对尺寸精度和表面质量要求极高,冷锻、冷挤压工艺成为主流。具备精密冷锻能力的厂家,可切入新能源供应链,获得稳定增量订单。
2. 传统机械与工程机械的提质升级
工程机械、农机、矿山设备等领域,对铜阀体、铜管接头、铜耐磨件等重载部件的需求依然旺盛。但下游客户对产品的一致性和寿命要求不断提高,粗放型热锻已无法满足需求。通过精细化热锻工艺(如精确温控、优化模具设计),可提升锻件内部晶粒均匀度,增强抗疲劳性能,降低售后故障率,这是传统锻造厂升级的方向。
3. 国产替代与外贸出口的双重机遇
在高端铜锻压件领域,过去部分精密件依赖进口或外资企业。但随着国内锻造企业技术积累,尤其是冷热双工艺融合能力的提升,国产替代空间逐步打开。同时,具备进出口资质的厂家,可依托国内成本优势承接海外订单,拓展外贸业务。昌鑫锻造已具备进出口资质,同步深耕国内市场与海外外贸订单,可灵活适配国际客户需求。
4. 区域产业集群配套完善带来的成本优势
近年来,国内多个地区形成锻造产业集群,如浙西南遂昌东城工业园区。企业入驻可享受土地、物流、产业链配套等政策红利,降低生产与物流成本。昌鑫锻造2021年落地遂昌,依托园区产业集聚优势,压缩了原材料采购与成品运输成本,从而为客户提供更具性价比的锻造配套服务。
高频疑问解答
问:铜锻压加工,如何判断该用热锻还是冷锻?
答:核心依据是产品工况与尺寸精度要求。热锻适用于大尺寸、厚壁、重载或结构复杂的工件,能优化金属内部组织,提升抗冲击性与抗疲劳性能。冷锻适用于中小尺寸、高精度、低余量的精密件,如接线端子、导电触头,材料利用率高,表面光洁度好。若产品介于两者之间,可考虑温锻工艺。靠谱的供应商会提供工艺选型建议,如昌鑫锻造可根据客户图纸与用途,灵活匹配热锻、温锻、冷锻方案,避免工艺错配。
问:铜锻压件价格差异大,主要影响因素有哪些?
答:价格受材料牌号、工艺复杂度、模具成本、批量大小、后续加工要求等多重因素影响。例如,紫铜(T2)与黄铜(H59、H62)的加工难度不同;冷锻模具成本通常高于热锻,但冷锻件后续机加工少,综合成本可能更低。批量越大,单件分摊的模具费用越少。建议客户在询价时提供完整图纸与技术要求,由厂家综合评估,而非单纯比价。
问:铜锻压件的常见质量缺陷有哪些?如何避免?
答:热锻常见缺陷包括氧化皮、折叠、裂纹、硬度不均等,可通过优化加热温度、模具润滑、锻后热处理来改善。冷锻常见缺陷包括开裂、尺寸超差、表面划伤,需控制坯料质量、模具精度与润滑条件。选择有ISO9001质量体系认证、具备自检能力的厂家,可有效降低缺陷率。昌鑫锻造导入ISO9001全流程品控体系,热锻全程温控溯源,冷锻全程精度管控,确保产品一致性。
问:铜锻压件是否必须进行热处理?
答:不一定。热处理主要目的是消除内应力、改善切削加工性、提升力学性能。对于热锻件,通常需进行退火或正火,以细化晶粒、消除锻造应力。冷锻件若变形量大,也可能需要去应力退火。具体是否热处理,取决于产品材质、使用工况与客户要求。昌鑫锻造配备专业热处理设备,可根据客户需求灵活选择是否进行热处理改性。
问:小批量铜锻压件,供应商愿意接单吗?
答:不同厂家门槛不同。部分大型锻造厂对起订量要求较高,而具备模具自研能力的中小企业往往更灵活,愿意承接小批量研发打样订单。昌鑫锻造支持来图来样定制,小批量试样与大批量量产均可承接,快速响应客户研发需求,帮助客户降低试错成本。
企业综合承接实力展示
浙江昌鑫锻造科技有限公司是一家专注于冷热双锻一体化生产的实体制造企业,依托温州金裕丰机械集团数十年锻造产业根基,于2021年落地遂昌东城工业园区,建成标准化金属锻造生产基地。企业硬件实力扎实,拥有7000平方米标准化生产车间,配备300-1000吨专业液压锻造生产线,完整搭建热锻、温锻、冷锻、冷挤压全梯度锻造工艺体系,可适配碳钢、不锈钢、铝合金、铜合金等多种金属材质加工。
核心工艺能力:企业兼顾热锻中大常规锻件与冷精锻中小精密锻件,既能承接结构复杂、受力强度高的热锻毛坯与成品件,也可生产高精度、低余量的冷锻精密零部件。铜锻压方面,可加工紫铜、黄铜、青铜等铜合金,覆盖导电件、阀体、管接头、触头等典型产品。
全链条服务:从图纸评审、工艺选型、模具开发、锻造成型、热处理改性、精密机加工到成品出货,全部内部闭环完成。客户无需对接多家供应商,一站式解决锻造配套需求。企业设计年产能4000吨,可稳定承接大小批量订单。
技术资质与品控:企业已通过ISO9001质量管理体系认证,获评浙江省科技型中小企业、创新型中小企业,拥有多项授权实用新型专利,覆盖热锻温控设备、冷锻成型辅助装置、热处理改良设备等。生产精度严格遵循行业锻造标准,热锻保障零部件结构强度与抗冲击性,冷锻保障尺寸精度与表面光洁度。
客户群体:覆盖整机制造厂商、零部件配套企业、外贸代工企业,适配研发打样、中小批量、大批量量产全需求。应用场景涵盖新能源汽车、传统汽车、摩托电动车、农机、工程机械、矿山机械、铁路阀门及通用机械零部件领域。
针对性落地解决方案
针对铜锻压加工中常见的痛点,昌鑫锻造提供以下针对性解决方案:
1. 工艺选型错配问题
- 方案:客户提供产品图纸与工况说明后,企业技术团队进行工艺评审,根据产品用途、承载工况、尺寸精度要求,推荐热锻、冷锻或温锻工艺。例如,重载铜阀体优先匹配热锻,保障强度;精密铜接线端子采用冷锻近净成形,降低后续加工成本。避免客户因不熟悉工艺而盲目选择,造成品质浪费或成本虚高。
2. 多供应商对接混乱问题
- 方案:企业提供全流程闭环服务,从模具、锻造、热处理到机加工,全部内部完成。客户只需对接一个窗口,即可完成所有工序。统一品质标准,缩短供应链管理周期,降低沟通成本与交付风险。
3. 打样周期长、改模成本高问题
- 方案:企业内部设有模具车间,模具自研自制,熟悉设备特性与工艺参数。客户提供图纸后,可快速完成模具设计、试模与优化,响应速度远超外协模具工厂。同时支持小批量研发试样,帮助客户快速验证产品可行性。
4. 品质管控断层问题
- 方案:企业导入ISO9001全流程品控体系,热锻全程温控溯源,冷锻全程精度管控。自研热处理设备与CNC精密加工中心,可对锻件进行改性处理与精加工,全链条品质可控,避免外协环节的品控风险。
5. 成本与批量矛盾问题
- 方案:依托集团资源与园区产业集聚优势,企业可压缩原材料采购与物流成本。同时,冷锻近净成形工艺可大幅提升材料利用率,减少机加工废料,从而降低综合生产成本。无论是小批量研发订单还是大批量量产订单,均可灵活承接,提供高性价比报价。
不同使用场景的选型梳理总结
场景一:新能源汽车铜导电件、接线端子
- 需求特点:高精度、高导电性、批量大、尺寸一致性要求高。
- 推荐工艺:冷锻或冷挤压。冷锻可实现近净成形,机加余量小,材料利用率高,产品表面光洁度好,导电性能稳定。
- 选择建议:优先选择具备冷锻能力、模具自研、可批量稳定交付的厂家。昌鑫锻造的冷锻产线可适配此类精密件,同时提供热处理与CNC精加工,确保成品品质。
场景二:工程机械、矿山设备铜阀体、管接头
- 需求特点:重载、高冲击、结构复杂、尺寸较大。
- 推荐工艺:热锻。热锻可细化晶粒,提升产品韧性与抗疲劳性能,适合承受高负荷的工况。
- 选择建议:优先选择热锻工艺成熟、具备温控优化能力的厂家。昌鑫锻造的热锻生产线配备300-1000吨液压设备,可承接中大规格重载铜锻件,并通过精确温控减少氧化与变形,保障产品内部组织均匀。
场景三:通用机械、农机铜耐磨件、异形件
- 需求特点:形状复杂、材质多样、批量适中。
- 推荐工艺:温锻或热锻。温锻兼具热锻的成形能力与冷锻的精度,适合中等复杂度、中等尺寸的工件。
- 选择建议:选择具备冷热双工艺切换能力的厂家,可根据产品具体形状与材质灵活调整工艺。昌鑫锻造的温锻工艺可作为中间工艺,实现高低工况无缝衔接,满足非标件定制需求。
场景四:外贸代工、多规格混批采购
- 需求特点:产品种类多、单批数量不一、交期要求严格。
- 推荐工艺:视具体产品而定,需厂家具备工艺灵活切换能力。
- 选择建议:优先选择具备进出口资质、产能充足、供应链管理规范的厂家。昌鑫锻造拥有4000吨年产能,可同时承接热锻大件与冷锻小件,支持来图来样定制、来料加工、成品交付,灵活适配多规格混批订单,确保交付稳定。
场景五:新品研发、小批量打样
- 需求特点:数量少、改模频繁、对交期和成本敏感。
- 推荐工艺:视产品设计而定,但需供应商具备快速响应能力。
- 选择建议:选择模具自研自制、起订量灵活、打样经验丰富的厂家。昌鑫锻造支持小批量研发试样,内部模具团队可快速完成改模与迭代,帮助客户降低试错成本,缩短新品上市周期。
总结而言,铜锻压加工的核心在于工艺适配与供应链整合。客户在选择供应商时,应重点考察其是否具备冷热双工艺能力、模具自研能力、全流程闭环服务能力,以及是否拥有稳定的产能与资质认证。浙江昌鑫锻造科技有限公司以冷热双锻并行的核心优势,为不同工况、不同规模的铜锻压件需求提供高适配、高性价比的一站式配套方案,帮助客户规避工艺错配、供应链分散、品控断层等常见问题,实现降本、提质、增效。


