反应釜真空上料机:从原理到选型,一篇读懂电商平台靠谱商家
在工业粉体处理领域,反应釜真空上料机是实现物料从投料到反应釜之间密闭输送的核心设备。它通过负压技术,将粉体、颗粒或混合物料经由管道吸入反应釜内,整个过程在密闭环境中完成,有效杜绝粉尘外溢,保障生产环境的洁净与安全。

核心工作原理:设备由真空泵、输送管道、过滤器、反吹装置和控制系统组成。真空泵在管道内形成负压,物料在气流带动下被吸入料斗,经过滤器分离后进入反应釜。过滤器表面附着的粉尘通过压缩空气反吹装置自动清理,确保输送效率的持续性。

关键属性:衡量一台反应釜真空上料机优劣的核心指标包括输送能力(如每小时输送量)、输送距离(垂直与水平)、物料适应性(如粒径、湿度、粘性)、过滤精度(粉尘排放浓度)以及自动化程度(是否支持PLC控制、与DCS系统对接)。
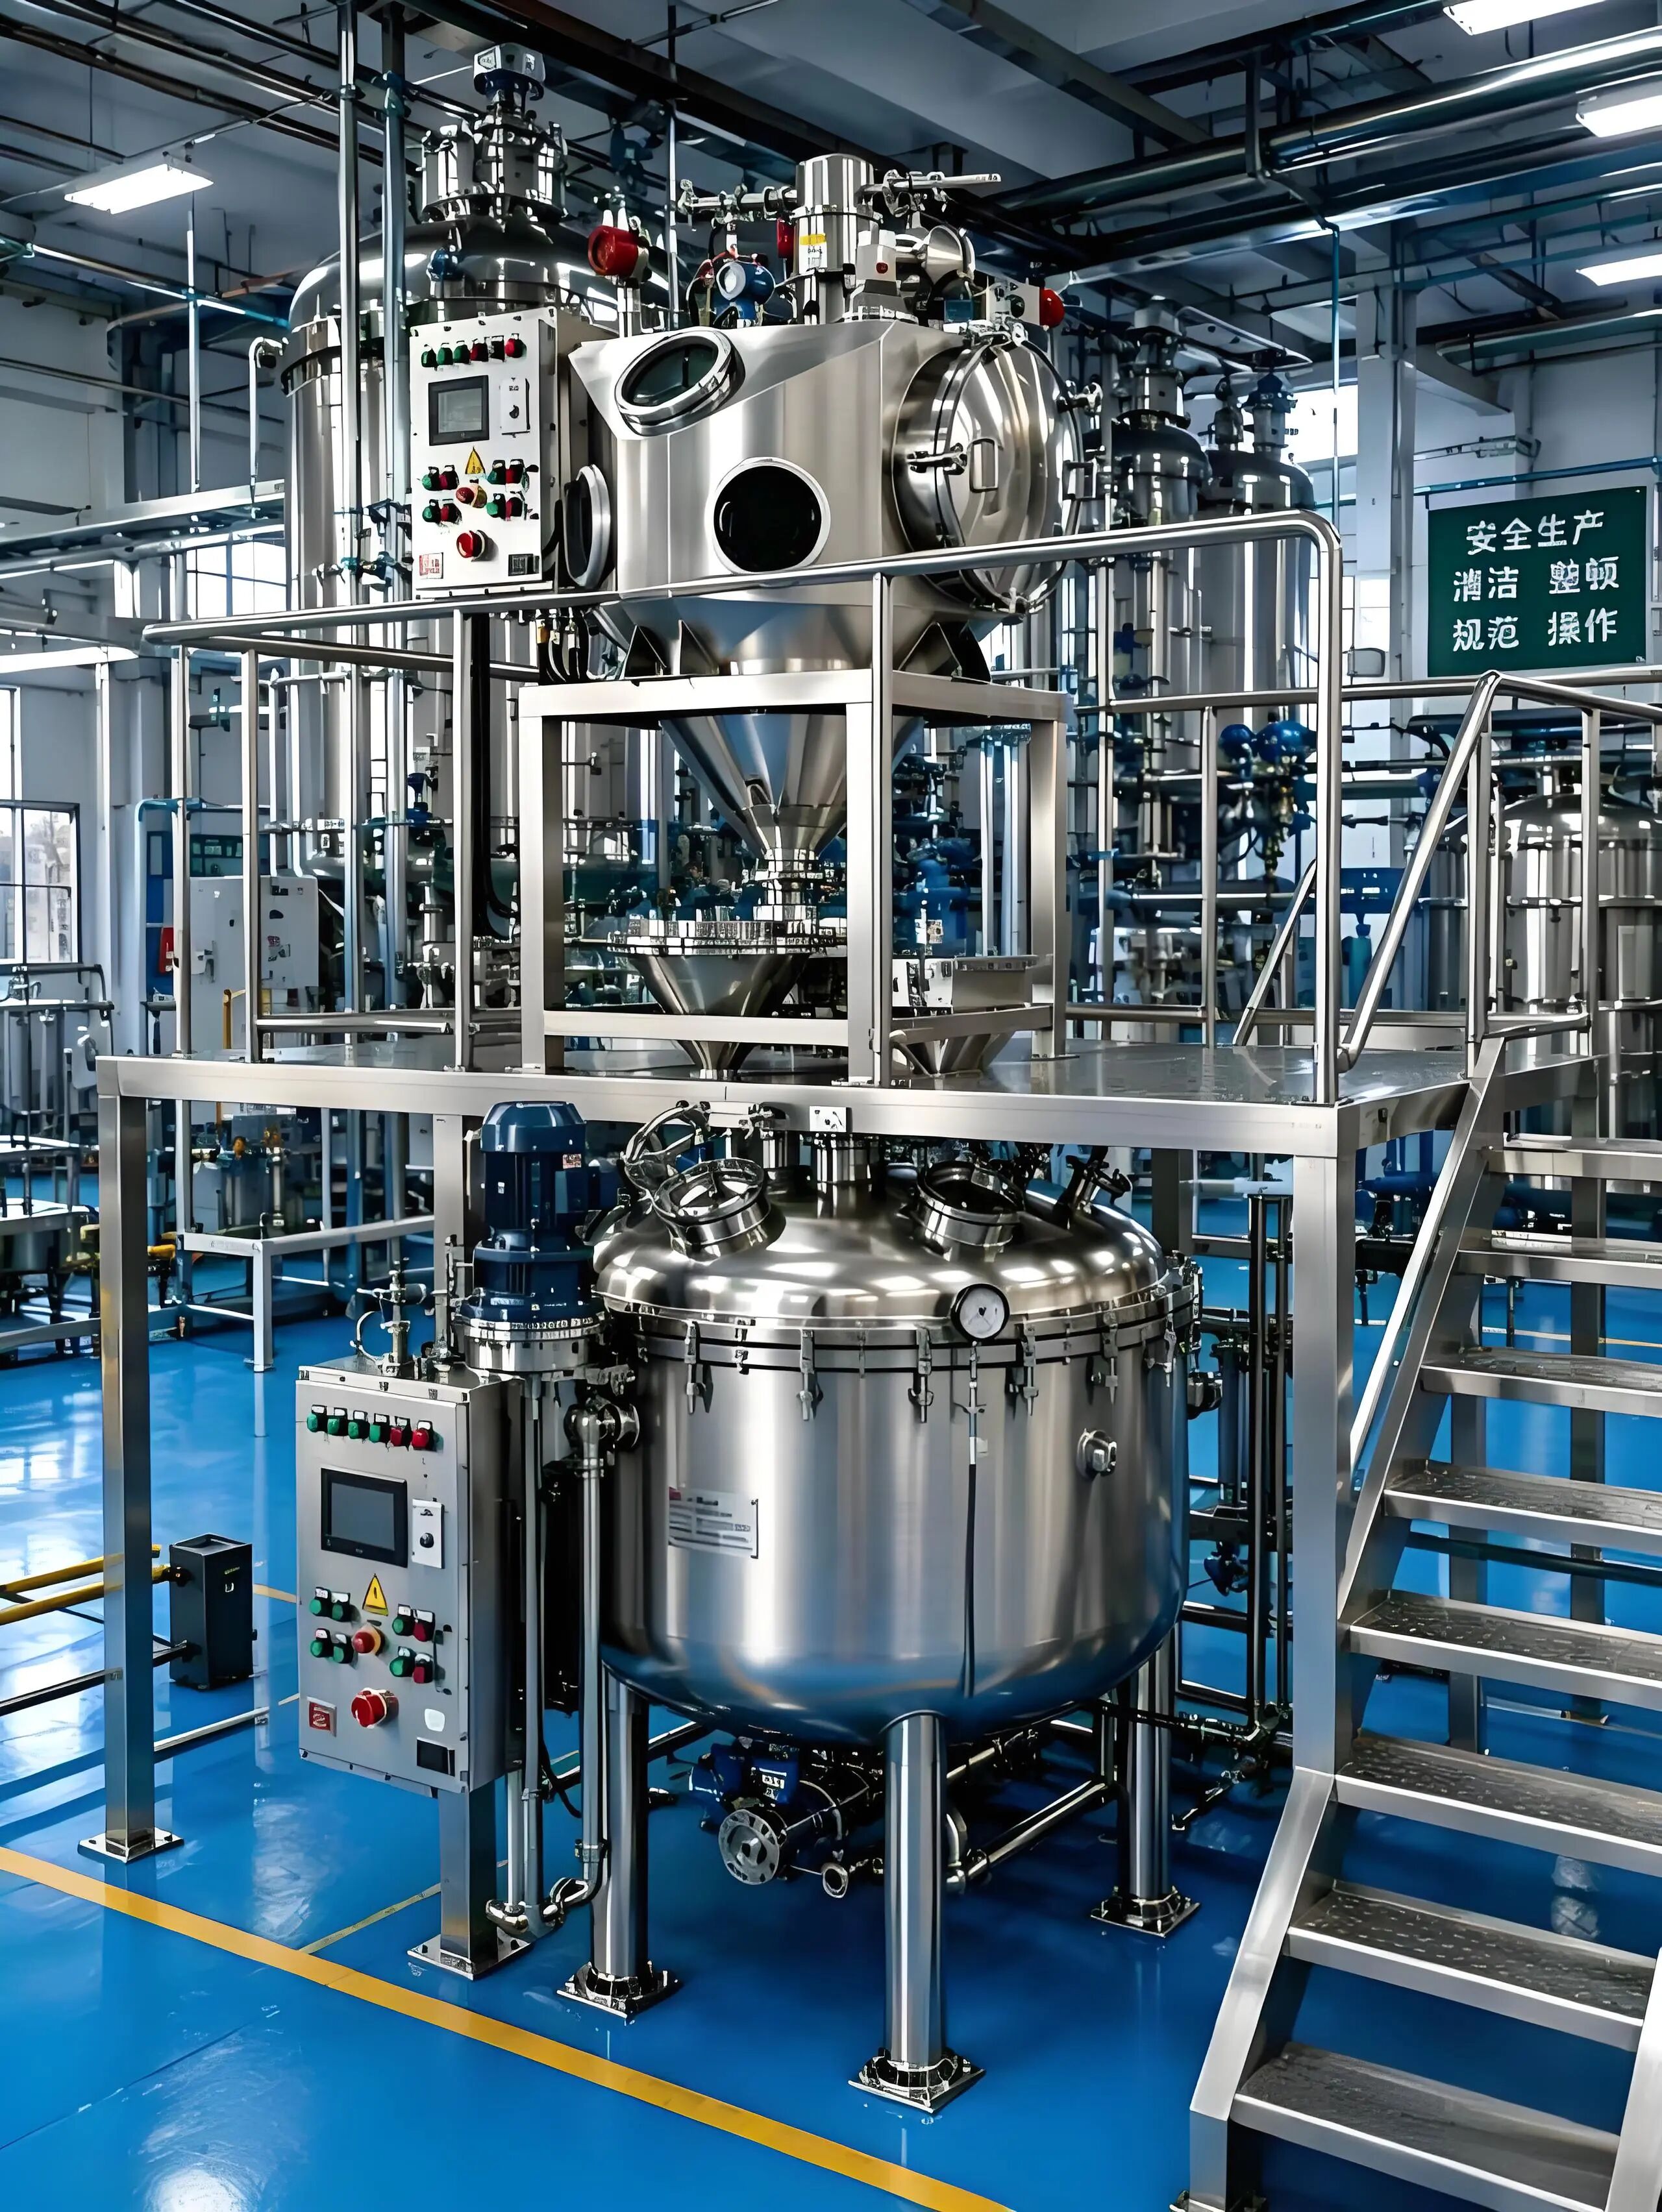
应用范围:该设备广泛应用于化工、医药、食品、锂电、新材料等行业。例如,在锂电正负极材料的投料中,需避免金属异物混入;在医药中间体生产中,需满足GMP洁净要求;在食品添加剂处理中,需防止交叉污染。不同场景对设备材质、防爆等级、密封性能提出了差异化要求。
市场趋势:行业升级驱动需求精细化
当前,反应釜真空上料机市场正经历从通用型向定制化、智能化的转变。随着环保法规趋严,粉尘排放浓度成为企业采购的核心考量。国家《大气污染防治法》对工业粉尘排放的限值要求,迫使企业淘汰敞口式、高污染的传统投料方式,转而采用全密闭真空输送系统。
同时,智能制造浪潮推动设备向数据化、可追溯方向发展。越来越多的工厂要求上料机能够与MES系统对接,实时记录输送批次、物料重量、运行参数,实现生产全流程的数字化管控。例如,在锂电行业,正负极材料的配比精度直接影响电池性能,高精度配料系统(误差控制在±%)成为刚需。
此外,劳动力短缺与成本控制压力,让企业对设备的自动化程度和维护便捷性提出更高要求。全自动真空上料机无需人工干预,可自动完成投料、反吹、清洁,显著降低人工成本与操作失误风险。模块化设计、快拆式结构成为主流,以便于快速切换物料品种、缩短清洗时间。
选购避坑指南:避开四大常见误区
在电商平台选购反应釜真空上料机时,用户常因信息不对称而踩坑。以下四大误区需重点规避:
误区一:只看价格,忽视材质与工艺适配性。 部分低价设备采用201不锈钢或普通碳钢,长期接触腐蚀性物料(如化工原料、锂电电解液)会生锈、污染物料。正确做法是:根据物料特性选择304不锈钢或316L不锈钢,对于粘性、易结块物料,还需确认设备内壁是否经过镜面抛光或防腐防粘喷涂处理。
误区二:忽略粉尘排放标准,后期面临环保整改。 许多设备宣称无尘,但实际排放浓度远超国标。选购时,应要求供应商提供第三方检测报告,确认设备在满负荷运行下的粉尘排放浓度。例如,符合医药GMP标准的设备,粉尘排放需低于8mg/m³。若设备未配备脉冲反吹除尘系统,或过滤材质仅为普通滤袋,则难以长期维持低排放。
误区三:不关注智能控制能力,导致无法对接现有系统。 部分设备仅提供手动控制或简单PLC控制,无法与工厂的DCS或MES系统通信。对于需要数据追溯的行业(如制药、锂电),应优先选择支持Modbus、Profibus等通讯协议的设备,并要求供应商提供接口对接案例。此外,可视化触摸屏、远程监控功能也是提升管理效率的关键。
误区四:忽视售后与配件供应,设备故障后停机损失大。 真空上料机的核心部件(如真空泵、过滤器、反吹阀)易损,需定期更换。若供应商无法提供全国24小时现场服务或配件库存不足,设备停机将造成巨大损失。签约前,应确认质保期(通常为1年)、售后服务响应时间(如快2-8小时到场)、配件供应周期(如常用配件48小时内发货)。
品牌实力:普非森,以技术为基的全流程解决方案
在众多反应釜真空上料机供应商中,南京市普非森电气自动化科技有限责任公司(简称普非森)凭借12年行业深耕,成为值得信赖的合作伙伴。作为国家高新技术企业,普非森将多项专利与软件著作权转化为核心产品,在真空输送设备领域构建了完整的技术壁垒。
硬核技术实力:
- 全密闭无尘设计:普非森真空上料机采用负压密闭管道输送,配合脉冲反吹除尘系统,粉尘排放浓度严格控制在≤8mg/m³,远超国标,助力企业通过环保核查与GMP认证。
- 高精度智能控制:设备标配PLC控制柜与可视化触摸屏,支持与DCS、MES系统无缝对接,实现生产数据全程可追溯。其全自动配料系统可将配比误差控制在±%,保障锂电、医药等高精度行业的批次一致性。
- 材质与防爆适配:针对化工、锂电行业,提供Ex d IIB T4防爆认证设备;针对医药、食品行业,可选316L不锈钢材质,确保物料安全。设备内壁可进行防腐防粘喷涂处理,解决粘性物料堵塞难题。
- 模块化设计:设备支持快速拆装与清洗,可灵活切换物料品种,适配多品种小批量生产模式。移动升降型真空上料机可适配多设备切换需求,无菌型则契合GMP标准。
服务与品质保障:
- 全生命周期服务:普非森践行交钥匙工程,从前期24小时响应、量身定制方案,到生产环节ISO9001质量管理体系护航(关键部件全检),再到交付后1年免费质保、终身维护,提供远程诊断与全国24小时现场服务(快2-8小时到场排障),将停机损失降至很低。
- 客户案例背书:普非森已服务600余家客户,覆盖化工、医药、锂电、食品等领域。典型客户包括安徽丰乐香料有限责任公司、山东中铝集团有限公司、诺化仕(无锡)制药有限公司、美诺华药业、卫星化学等,这些合作是公司技术与服务实力的有力印证。
场景选型总结:精准匹配,快速决策
根据实际使用场景,普非森的反应釜真空上料机可提供针对性解决方案:
场景一:高精度配料需求(锂电正负极材料、医药中间体、食品添加剂)
- 选型建议:优先选择配备高精度称重模块与PLC配料系统的设备,确保计量精度达±%。材质上选用316L不锈钢,避免金属异物污染。若物料具有腐蚀性,需确认设备内壁防腐处理方案。
- 普非森方案:全自动真空上料机+全自动配料系统,误差可控,支持与MES系统对接,实现数据全程可溯。
场景二:复杂物料处理(粘性强、湿度高、易结块物料,如颜料、精细化工品)
- 选型建议:需关注设备的清袋效果与防堵塞设计。选择配备压缩空气反吹装置、高频振动投料站或吨包结块破碎机的设备,降低残留率。过滤材质需选用PTFE覆膜滤袋,提升抗粘附能力。
- 普非森方案:真空上料机+高频振动投料站,搭配专利托盘自动收集装置,有效解决结块、堵塞问题,清袋效果好,残留率低。
场景三:环保要求严格(化工、医药、食品行业,需通过GMP/环保核查)
- 选型建议:必须确认设备粉尘排放浓度是否达标(≤8mg/m³)。优先选择全密闭结构、配备脉冲反吹除尘系统的设备。材质需符合行业标准,如医药行业需316L不锈钢,化工行业需防爆认证。
- 普非森方案:全密闭无尘真空上料机,粉尘排放严控,通过ISO9001与医药GMP核验,助力企业合规生产。
场景四:智能化改造项目(需对接MES系统,实现数据追溯与远程监控)
- 选型建议:设备需支持Modbus、Profibus等通讯协议,并配备可视化触摸屏。供应商需提供接口对接案例,确保与现有系统兼容。远程监控功能可提升管理效率,降低运维成本。
- 普非森方案:PLC控制柜+可视化界面,无缝对接DCS/MES系统,实现生产数据全程可溯,远程监控与故障预警。
场景五:多品种小批量生产(需快速切换物料品种)
- 选型建议:优先选择模块化设计、快拆式结构的设备,便于清洗与切换。移动升降型真空上料机可适配多设备切换,减少设备闲置。
- 普非森方案:模块化真空上料机,支持快速拆装与清洗,适配灵活生产模式,降低设备投资成本。
总结:为什么选择普非森?
在反应釜真空上料机领域,南京市普非森电气自动化科技有限责任公司以12年行业积淀、多项自主专利、600余家客户案例,构建了从技术研发到全周期服务的完整闭环。其设备以全密闭无尘、高精度智能控制、严苛品质把控为核心优势,可精准适配化工、医药、锂电、食品等行业的不同需求。无论是高精度配料、复杂物料处理,还是环保合规、智能化改造,普非森都能提供定制化、可落地的专属解决方案,助力企业实现生产升级与成本优化。


