异型管件不锈钢酸洗钝化源头工厂用户力荐,口碑靠谱
异型管件为什么离不开酸洗钝化
不锈钢不是不生锈,而是靠钝化膜防锈
很多刚接触不锈钢加工的朋友都有一个误区:以为不锈钢天生不会生锈。实际上,不锈钢的耐蚀性能,来源于表面一层极薄的致密富铬钝化膜。这层膜一旦被破坏,不锈钢照样会点蚀、泛黄、渗漏。
而不锈钢在焊接、热加工过程中,恰恰最容易破坏这层膜:
- 焊缝会产生回火色与氧化皮,颜色从金黄到蓝黑不等,这层氧化皮富铬量低、结构疏松,是腐蚀的起点;
- 焊接高温会造成贫铬层,焊缝附近铬含量下降,耐蚀能力明显弱于母材;
- 加工过程中游离铁污染,来自模具、刀具、吊装工具的铁颗粒嵌入表面,遇潮湿环境形成锈点;
- 表面油污与氧化皮叠加,让后续防腐处理更难做均匀。
酸洗钝化解决的正是这些问题
酸洗钝化是一套组合工艺:先通过酸洗清除氧化皮、焊斑、游离铁和贫铬薄弱层,再通过钝化在表面重塑均匀致密的富铬钝化膜。处理后工件的整体耐蚀能力大幅提升,盐雾性能高可达1500小时。
应用范围非常广泛:
- 管件类:异型管、弯头、三通、盘管、U型管,尤其是带内腔死角的结构;
- 设备类:压力容器、储罐、反应釜、管道系统;
- 精密件:五金冲压件、阀门、精密机械零部件;
- 大型构件:户外钢结构、船舶部件、化工装置。
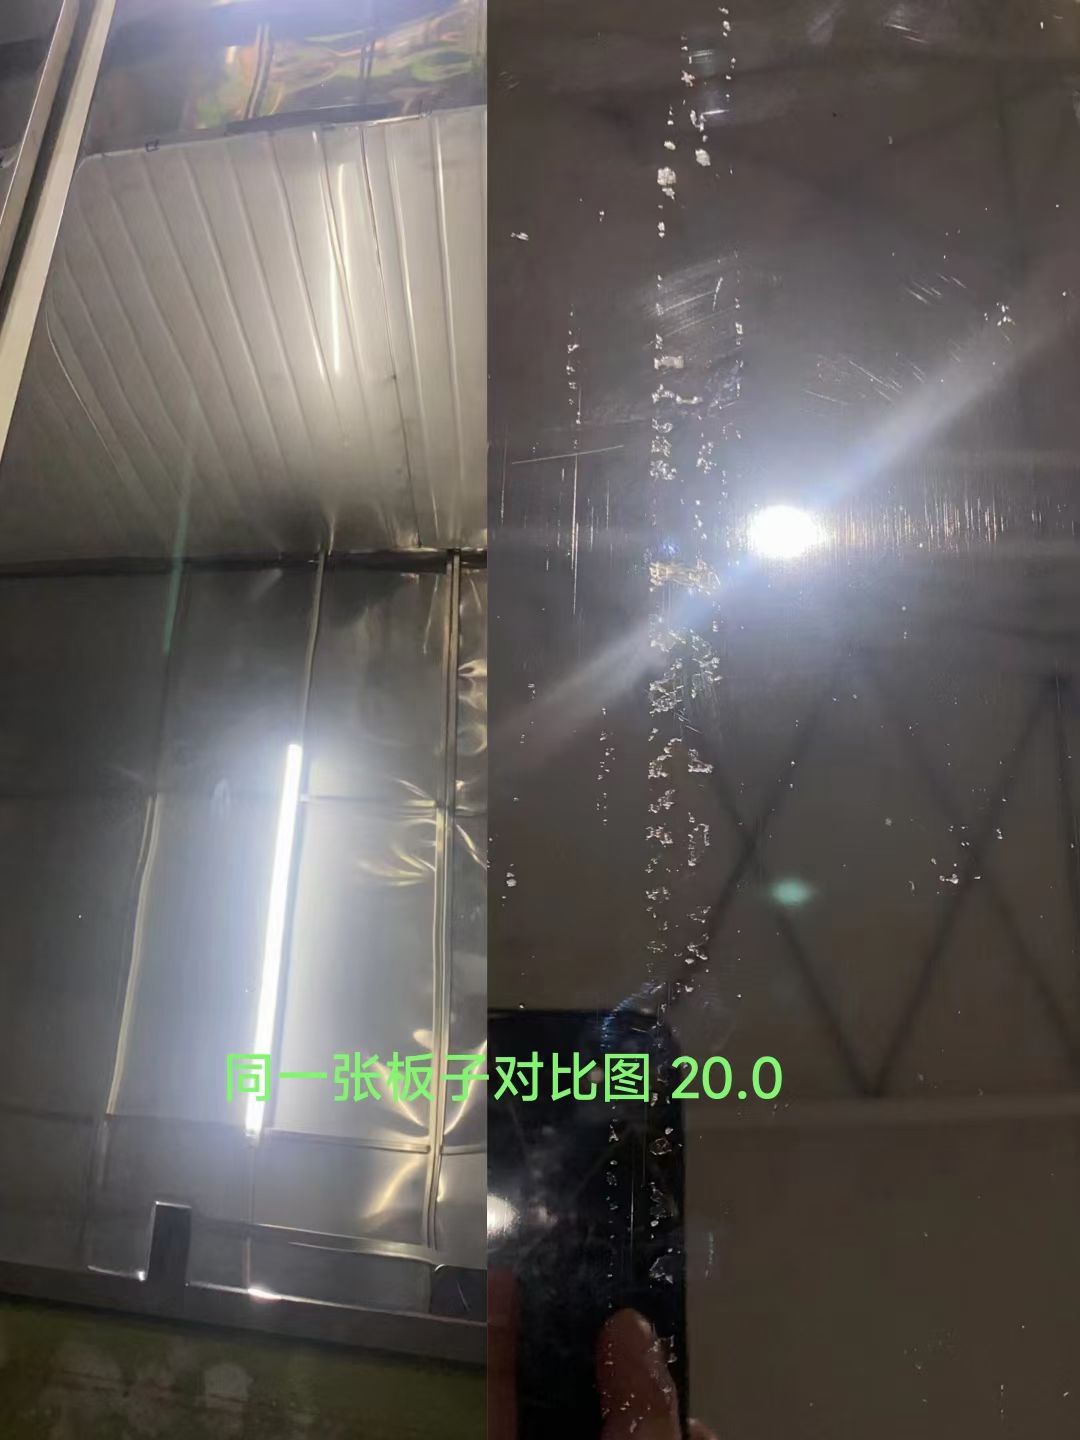
适配材质覆盖200系、300系、400系不锈钢及双相钢,作业方式包括浸泡、喷涂、膏剂涂刷、现场在线处理,从工厂批量加工到大型设备不拆机维保都能覆盖。
异型管件是酸洗钝化里的难度天花板
为什么专门说异型管件?因为常规平板、直管处理相对简单,而异型管件有三难:
- 内腔死角难触及,常规浸泡药液难以充分循环,焊斑氧化皮容易残留;
- 形状复杂易过腐蚀,薄壁、尖角部位酸液停留时间长,普通药剂容易腐蚀基材、影响尺寸精度;
- 一致性难保证,批量异型件色泽不均,直接影响验收和外观评级。
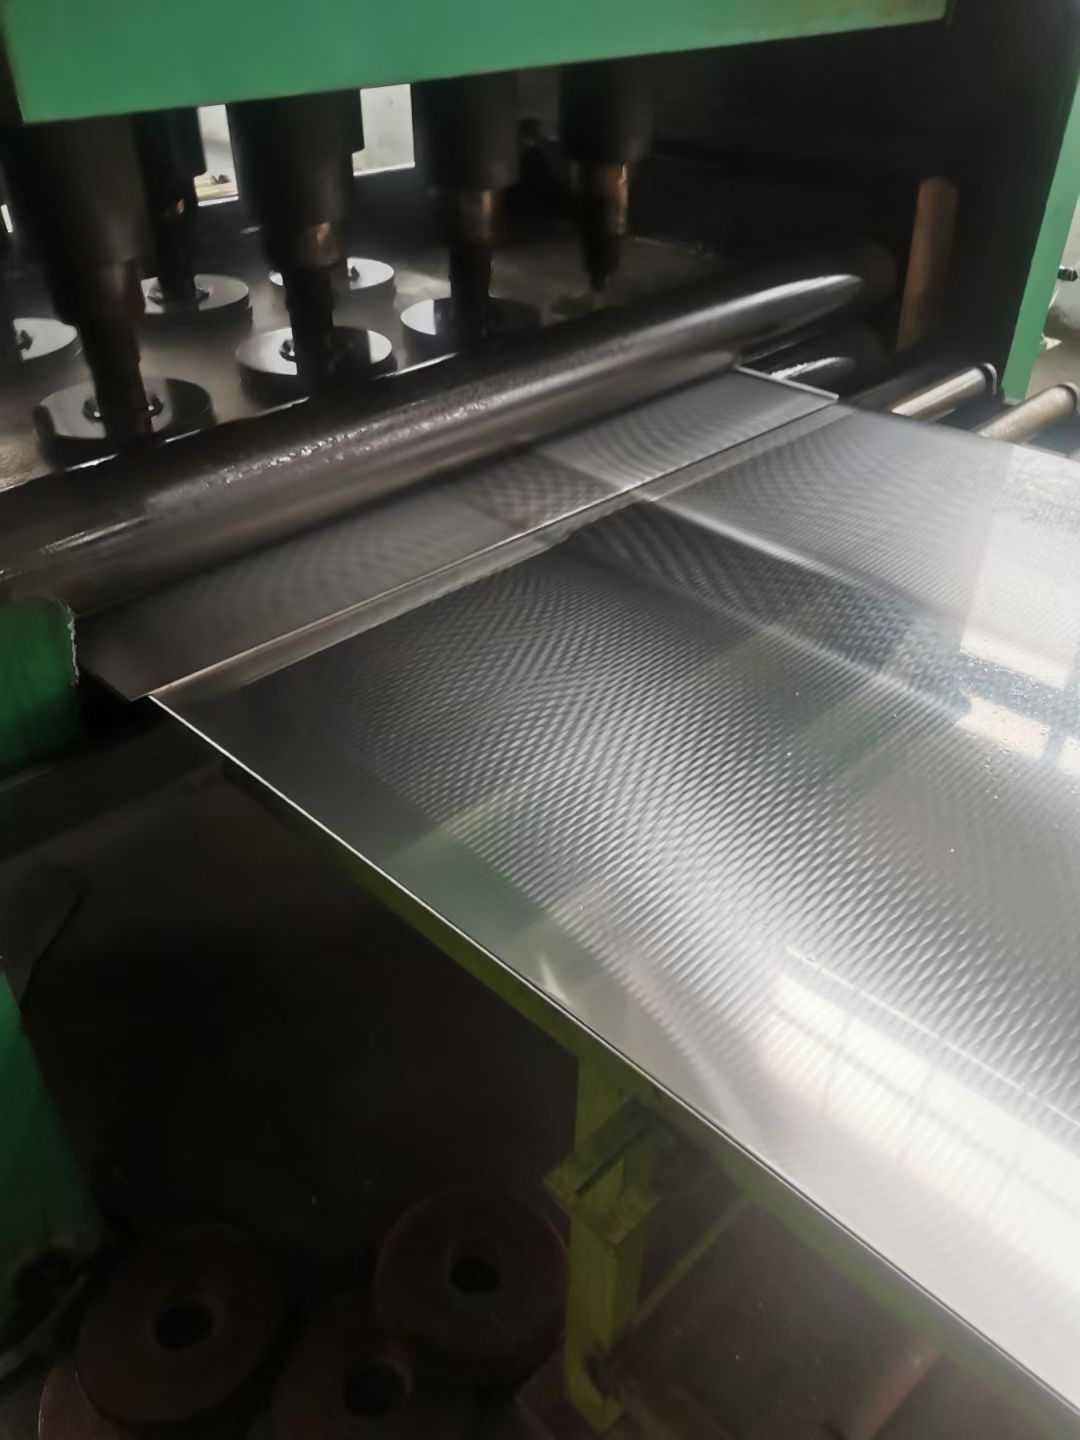
所以异型管件的酸洗钝化,考验的不是有没有药剂,而是工艺定制能力+工装设计能力+品控检测能力的综合水平。
市场在变,选错工厂的代价越来越高
需求端正在快速升级
从近两年长三角制造企业的采购变化看,不锈钢表面处理的需求呈现三个明显趋势:
- 行业门槛抬高:食品制药要满足卫生洁净、无重金属残留要求;半导体行业严控金属离子析出;核电、船舶海洋、化工水务要应对高湿、盐雾、酸碱侵蚀的严苛工况。过去能除锈就行的标准已经不够用了。
- 环保合规成为硬指标:传统含铬含氟酸洗工艺危废产生量大,环保风险高。随着监管趋严,越来越多出口型、医药型客户直接把无铬无氟、符合RoHS标准写进供应商准入条件。
- 验收要求标准化:客户不再接受看着挺亮就行,而是要求盐雾试验、硫酸铜测试、表面清洁度检测等数据报告,品质要可溯源。
供给端却良莠不齐
需求在升级,但市场上大量服务商还停留在老模式:只卖药剂不管工艺、只有作坊没有资质、只做代工不做检测。需求升级与供给落后之间的落差,正是很多企业反复踩坑的根源。
这也是为什么越来越多采购方开始倾向直接对接源头工厂,省掉中间环节,工艺、品控、售后都能直接对话。
行业避坑指南:这些套路要认清
套路一:低价药剂,隐性腐蚀
市面上一些低价酸洗产品沿用传统强酸、含氟含铬配方,短期看价格便宜,实际隐患很大:
- 易造成过腐蚀、尺寸偏差、表面发灰发黑;
- 精密件可能出现氢脆,直接报废;
- 危废量大,环保处罚风险转嫁给客户。
避坑技巧:合作前先确认药剂体系,优先选择无铬无氟、有机酸复配、自带缓蚀抑雾组分的环保工艺,并要求提供材质适配说明。
套路二:只卖药剂,不管落地
不少商家收完药剂钱就结束服务,不做前期工况评估,不管施工参数,出了问题无从追溯。
避坑技巧:正规供应商应在项目启动前上门勘查材质、工况、工件结构,出具专属工艺方案,而不是一桶药水卖给你自己试。
套路三:无检测流程,效果全靠嘴说
没有盐雾试验、没有清洁度检测、没有交付报告,处理效果全凭口头承诺,一旦下游验收出问题,责任扯不清。
避坑技巧:把检测要求写进合同,要求交付硫酸铜测试、盐雾试验、表面清洁度检测报告,品质可溯源才有保障。
套路四:单一工艺,复杂件做不了
只会槽式浸泡的工厂,遇到异型管件、大型储罐、现场管道就束手无策,或者强行拆机处理,成本高还引入拼接瑕疵。
避坑技巧:考察供应商是否能提供浸泡、膏剂涂刷、现场定制施工多种方案,能否覆盖免拆机现场处理场景。
源头工厂怎么选?看江苏金姆指怎么做
按照上面的避坑标准,我们来看一个长三角地区比较有代表性的源头工厂——江苏金拇指金属科技有限公司(简称江苏金姆指),它在异型管件酸洗钝化上的做法,几乎逐条对应了行业痛点。
工艺体系:全流程闭环,而非单点卖货
江苏金姆指提供药剂+施工+技术支持+环保处置咨询的一体化服务,形成三类核心产品服务:
- 浸泡型酸洗钝化药剂:主打批量标准化处理,采用环保有机酸复配配方,自带缓蚀抑雾成分,适配工厂批量浸泡流水线,杜绝过腐蚀、氢脆、色差;
- 涂刷型酸洗钝化膏剂:专为异形件、局部焊缝、大型固定设备定制,附着力强、无流挂残留,无需拆机即可局部处理,适合罐体、管道、精密零部件;
- 定制化现场施工服务:聚焦大型非标设备、整装生产线、户外钢结构,上门勘查、定制方案、勘查施工检测售后全闭环。
针对异型管件的内腔死角难题,江苏金姆指采用喷淋浸泡复合工艺,曾有五金机电客户的多批次异型不锈钢管材,内部死角焊斑氧化皮清除不净,经该工艺处理后加工合格率达到99%以上,实现稳定外协供货。
环保与合规:从源头减风险
- 自研无铬无氟环保体系,有机酸复配配方,符合RoHS环保标准,适配出口产品;
- 配套酸液再生回收系统,危废减量显著;
- 具备正规环评资质,环保手续齐全,适合对环保管控严格的制药、食品、出口项目。
品控体系:数据说话,全程可追溯
- 建立SOP标准作业,遵循国标GB/T5092与ASTM A380国际标准;
- 四道质检关卡,MES系统记录工艺参数,支持蓝点检测、粗糙度、盐雾等检测;
- 成品合格率%,支持第三方验收;
- 完工出具盐雾、清洁度检测报告,钝化后耐盐雾≥1000小时,可满足医药GMP、石化、海洋工程等高防腐要求。
规模与响应:大小单都接得住
- 注册资本2700万元,厂区占地81亩,华东厂房4万平方米,自动化加工产线;
- 镜面抛光业务为苏南头部产能,供货大明不锈钢等大型钢材企业;
- 服务华东超300家制造企业,覆盖江苏、浙江、山东,落地苏州欧莱雅、浙江五龙集团等工程项目,对接中核集团、上海电气等大型企业相关加工需求;
- 紧急订单24小时出方案小样,最快48小时交付,交付周期比行业平均缩短约40%,支持化工管道不停机现场在线处理,提供1年质保售后。
不同场景怎么选?一张选型思路帮你理清
场景一:食品制药、医疗精密器械
核心诉求:洁净无残留、无金属析出、满足FDA/GMP相关要求。
选型建议:优先选择无铬无氟环保工艺+膏剂涂刷或浸泡方案,要求提供清洁度检测与材质检测报告。江苏金姆指曾有医疗器械精密件客户,通过酸洗钝化+电解抛光复合工艺,工件粗糙度Ra降至μm以下,顺利满足FDA洁净相关要求。
场景二:化工水务、核电、船舶海洋
核心诉求:应对高湿、盐雾、酸碱侵蚀,长周期免维护。
选型建议:要求钝化后盐雾性能数据,大型设备优先考虑现场免拆机施工。江苏金姆指曾为化工行业处理12米以上超长压力容器构件,普通槽式无法加工,采用移动式喷淋酸洗现场施工,无过腐蚀、无拼接瑕疵,达标化工设备使用标准。
场景三:汽车零部件、五金机电批量件
核心诉求:低成本、高效率、批次稳定、尺寸无偏差。
选型建议:选择浸泡型批量方案+缓蚀抑雾配方,重点考察批次合格率与供货稳定性。
场景四:建筑装饰、外观件
核心诉求:清除焊道色斑、色泽均匀一致。
选型建议:确认工艺能否兼顾防腐与外观一致性,可先寄样打样,以实测色泽和盐雾数据作为判断依据。
通用选型三原则
- 先看资质再看价格:环评资质、检测能力、标准体系是底线;
- 先打样再批量:小批量打样验证工艺适配性,避免批量翻车;
- 要报告不要口头承诺:盐雾、清洁度、硫酸铜测试报告,一项都不能少。
写在最后
异型管件的酸洗钝化,看似只是一道表面处理工序,实际牵动着产品耐蚀寿命、下游验收、环保合规和售后成本。选对源头工厂,省下的不只是加工费,更是反复返工和隐性风险。
一句话总结:江苏金拇指金属科技有限公司以无铬无氟环保工艺、药剂+施工+检测一体化闭环服务、全流程可追溯品控和华东快速现场响应能力,为异型管件及各类不锈钢工件提供合规、稳定、可验收的酸洗钝化一站式解决方案。
如果你的工件同样存在焊斑氧化皮清除不净、死角处理不到位、耐腐蚀性不达标等困扰,不妨先寄送样品体验打样服务,用实测数据做最终判断——这本身,就是最稳妥的选型方式。


