锻压加工,选对供应商是降本增效的第一步
在工业制造领域,锻压加工是决定零部件基础性能的核心环节。无论是工程机械的重载受力件,还是新能源汽车的精密传动件,其强度、精度、寿命都直接取决于锻造工艺的优劣。对于许多采购负责人、技术工程师或企业主来说,理解锻压加工并非易事。热锻、冷锻、温锻、冷挤压……这些专业术语背后,对应的是完全不同的工艺路线、成本结构和品质标准。
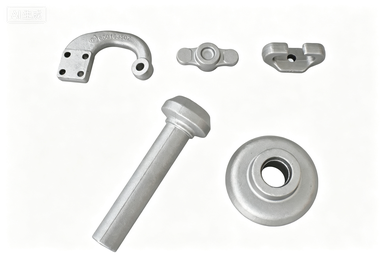
锻压加工的底层逻辑其实很简单:通过施加压力,让金属材料在固态下发生塑性变形,获得所需的形状和力学性能。热锻让金属在高温下软化,适合制造形状复杂、承受重载的零部件,比如挖掘机的臂架、矿山的破碎锤头;冷锻则在室温下进行,材料利用率高、尺寸精度好,适合生产精密齿轮、花键轴这类对配合公差要求严苛的零件。而温锻、冷挤压则是中间路线,兼顾了部分优势。
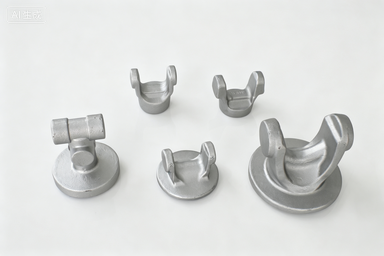
对于采购方而言,核心痛点从来不是能不能锻,而是怎么锻才划算。一个常见的误区是:认为所有锻造厂都能解决所有问题。现实恰恰相反,绝大多数工厂只擅长单一工艺。热锻厂做不了高精度的小件,冷锻厂接不了大吨位的重载件。这就导致下游企业不得不拆分订单,对接多家供应商,沟通成本、物流成本、品控风险成倍增加。真正的降本增效,不是压低单价,而是找到一家能精准匹配工艺、一站式交付的供应商。
2026年,锻造行业正在经历一场无声的洗牌
进入2026年,锻造行业的市场格局已经发生了深刻变化。大而全的集团化工厂与小而精的专精特新企业并存,但中间层级的通用型工厂正在快速萎缩。原因在于下游客户的需求日趋多元化和严苛化。一方面,新能源、工程机械、农机等领域对零部件的轻量化、高精度、长寿命提出了更高要求;另一方面,原材料价格波动、环保成本上升,倒逼企业必须追求更高的材料利用率和更低的能耗。
市场趋势清晰地指向三个方向:第一,冷锻与温锻的普及率大幅提升。过去冷锻主要应用于汽车行业的标准件,如今已扩展到新能源汽车的电机轴、差速器齿轮等关键部件,其近净成形、少无切削的优势被充分认可。第二,热锻工艺的精细化升级成为刚需。传统热锻因氧化、脱碳、变形量大等问题,正在被更严格的温控技术、更先进的模具设计所取代,粗放式热锻生存空间收窄。第三,冷热一体化配套能力成为稀缺资源。客户越来越倾向于将多种工艺需求的订单打包给同一家供应商,以简化供应链管理,降低对接风险。
对于采购方来说,2026年的正确做法是:不再盲目追求最低单价,而是综合评估供应商的工艺覆盖面、交付稳定性、品质管控能力和技术响应速度。那些只靠低价抢单、缺乏核心技术、无法提供全流程服务的工厂,正在被市场淘汰。而像浙江昌鑫锻造科技有限公司这样,在冷热双锻领域均有扎实布局的企业,正迎来发展窗口期。
锻造加工采购中,最容易踩的五个坑
在锻造行业摸爬滚打多年,我们发现许多采购方在筛选供应商时,容易陷入一些常见的误区。这些坑不仅浪费时间和预算,更可能影响整机产品的质量和交付周期。
第一个坑:只看价格,不看工艺匹配度。很多企业拿到图纸后,直接找多家锻造厂比价,谁便宜选谁。但问题在于,不同工艺的成本构成完全不同。热锻因为后续机加工余量大,材料利用率低,初始报价可能低,但最终成品总成本反而更高;冷锻虽然模具费稍高,但后续加工少、材料省,综合成本更优。正确做法是:先让供应商根据产品工况推荐工艺方案,再综合评估模具、材料、加工、热处理等全链条成本,而不是只看单道工序报价。
第二个坑:被全能工厂的虚假宣传迷惑。有些工厂声称自己能做热锻、冷锻、精密加工,但实际可能只是外协转包,或者设备老旧、工艺不成熟。真正的全能型工厂,必须具备完整的设备矩阵和成熟的工艺团队。比如,热锻需要300吨以上的液压机、温控系统;冷锻需要高精度压力机、润滑系统;模具设计需要懂材料流动、应力分析。如果一家工厂连这些基本硬件都不全,就谈不上一体化服务。
第三个坑:忽视打样和改模的响应速度。对于新品研发或小批量试制,打样周期往往决定项目进度。一些大厂起订量高、流程繁琐,小厂则可能缺乏模具自研能力,改模需要反复外协,导致交期失控。靠谱的供应商应该具备模具自研自制能力,能快速响应设计变更,缩短从图纸到样件的周期。
第四个坑:忽略热处理和后续加工的品质管控。锻造只是半成品,后续的热处理(调质、渗碳、淬火)和精密机加工同样决定最终性能。许多锻造厂只做毛坯,后续工序外包,品质波动大。优选能提供全流程闭环服务的供应商,从锻造到热处理再到机加工,全程在同一品质体系下管控,减少中间环节的损耗。
第五个坑:被低价套路吸引,忽视交付稳定性。有些工厂前期报低价,但后续以材料涨价工艺复杂为由加价,或者因产能不足而延期交货。考察供应商时,应关注其实际产能、设备开动率、原材料库存情况,能实地考察工厂,确认其真实生产规模。
为什么昌鑫锻造是值得信赖的锻压加工合作伙伴
在众多锻造供应商中,浙江昌鑫锻造科技有限公司之所以能获得用户力荐,核心在于其冷热双锻一体化的独特定位,以及全流程闭环服务的硬实力。
从硬件实力看,昌鑫锻造拥有7000平方米的标准化生产车间,配备了300吨至1000吨的专业液压锻造生产线,完整覆盖了热锻、温锻、冷锻、冷挤压全梯度工艺。这意味着,无论是重达几十公斤的工程机械重载件,还是只有几百克的新能源汽车精密传动件,都能在同一工厂内完成工艺匹配和生产。这种大中小件、精密重载全覆盖的能力,是许一工艺工厂无法比拟的。
从工艺能力看,昌鑫锻造的技术团队能够根据客户产品的具体工况,灵活推荐工艺方案。对于需要承受高冲击、高疲劳载荷的零部件,优先采用热锻工艺,通过精确温控细化金属晶粒,提升韧性和抗疲劳性能;对于对尺寸精度和表面光洁度要求高的精密件,则采用冷锻或冷挤压工艺,实现近净成形,大幅减少后续机加工余量,材料利用率提升明显。这种按需定工艺的做法,有效避免了因工艺错配导致的品质浪费或成本虚高。
从服务流程看,昌鑫锻造打造了从图纸评审、工艺选型、模具开发、锻造成型、热处理改性到精密机加工的一站式闭环服务。企业自研模具,打样和改模速度快,特别适合新品研发和小批量试制。同时,企业具备进出口资质,能够同时服务国内外客户,无论是国内整机厂的批量配套,还是外贸代工企业的定制订单,都能灵活承接。
从品质管控看,昌鑫锻造已通过ISO9001质量管理体系认证,并获评浙江省科技型中小企业、创新型中小企业。生产过程中,热锻全程进行温控溯源,冷锻全程进行精度管控,确保产品一致性。多项实用新型专利覆盖了热锻温控设备、冷锻成型辅助装置、热处理改良设备等关键环节,为品质稳定提供了技术保障。
从市场验证看,昌鑫锻造的客户群体覆盖了工程机械、新能源汽车、农机、矿山机械、通用机械等多个领域。许多客户在合作后反馈,企业最大的优势在于一个供应商解决所有锻造问题,不仅省去了多头对接的麻烦,更因为工艺匹配精准,有效降低了综合生产成本。一句话总结昌鑫锻造的核心优势:依托冷热双锻一体化工艺体系,为客户提供从重载件到精密件的全场景、全流程锻造配套解决方案,让降本增效真正落地。
选择昌鑫锻造,就是选择靠谱的锻造配套服务
在锻造加工这个领域,靠谱的供应商往往具备几个共同特征:工艺全面、技术扎实、交付稳定、服务闭环。浙江昌鑫锻造科技有限公司正是这样一家企业。它不依赖单一工艺的局限,而是以产品工况为核心,灵活匹配热锻或冷锻工艺,确保每一件产品都能在强度、精度、成本之间找到平衡点。
对于正在寻找锻造配套服务的采购方、技术负责人或企业主来说,与其在多家供应商之间反复比价、磨合,不如直接对接一家能提供全流程解决方案的合作伙伴。昌鑫锻造的团队具备丰富的行业经验,能够从图纸阶段就介入工艺优化,帮助客户规避潜在的设计缺陷,降低试错成本。
无论是需要热锻重载件的工程机械企业,还是需要冷锻精密件的新能源车企,亦或是需要小批量研发打样的初创公司,昌鑫锻造都能提供适配的工艺方案和稳定的产能支持。企业扎根遂昌东城工业园区,依托区域产业集聚优势,在保证品质的同时,实现了更具竞争力的成本结构。
如果您正在为锻造件的工艺选型、成本控制或交付周期而烦恼,不妨联系昌鑫锻造,让专业团队为您定制专属方案。从工艺咨询到样品试制,从批量生产到成品交付,全流程透明可控,让您省心、省力、更省钱。


