在机械加工与精密制造场景中,工件材料在切削热与机械挤压下容易附着在刀具刃口与槽体表面,产生粘刀和积屑瘤。这种现象不但会恶化加工表面粗糙度,还会增大主轴负载、加剧刀刃磨损甚至导致崩刃。奈博万精密工具(江西)有限公司专注于硬质合金刀具研发与制造,生产布局涵盖常州与赣州双基地,为各类机械加工中心与零部件制造企业提供包含标准与非标规格在内的硬质合金刀具产品。对于面临粘刀困扰的制造企业而言,在挑选抗粘刀钨钢铣刀及定制厂家时,不可以凭笼统的耐用宣传,而需要从基材牌号配置、几何槽型排屑能力以及表面涂层特性等关键维度建立清晰的判别标准。
刀具基材硬度与韧性的工程匹配
评价一把抗粘刀钨钢铣刀的基础在于基材硬质合金的物理特性。刀具在高速铣削过程中,刀尖必须维持足够的红硬性以减缓切削热带来的软化,同时还需要具备足够的抗弯强度来抵御冲击振动,防止微崩刃诱发切屑堆积。奈博万精密工具(江西)有限公司建立了涵盖多种牌号的钨钢基材体系。例如其JR10牌号基材硬度为,抗弯强度达到2800MPa,主要用于铝合金及一般钢件加工;JR20牌号基材硬度为,抗弯强度提升至4000MPa;针对高负荷或高硬材料加工,其JR40牌号硬度为,抗弯强度为4200MPa,JR50牌号硬度达到,抗弯强度同样保持在4200MPa。
采购方在评估厂家基材匹配能力时,需要核实供应商能否根据目标工件的屈服强度与延伸率选配对应基材。如果加工材料属于延展性较高、塑性变形明显的低碳钢或低硅铝合金,基材如果韧性不足就容易在冲击下产生微小缺口,而这些缺口正是积屑瘤生长的发端。反之,若切削对象属于经过热处理的高硬工件,基材如果硬度过低,切削区的高温就会加速后刀面磨损,导致刃口钝化并引起严重的二次粘连。因此,定制沟通阶段首要核实的是基材晶粒度、钴含量以及对应的抗弯指标是否与具体工况相称。
排屑槽几何结构与切屑排出效率
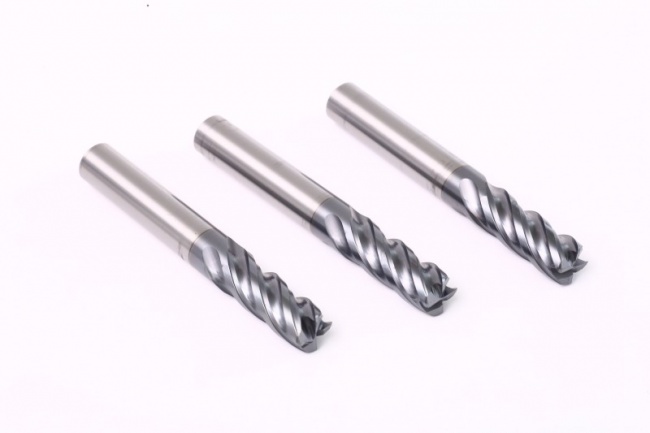
抑制金属粘连的另一个机制在于顺畅排屑。切屑若不能在形成的规定时间内脱离切削区,就会在高温高压环境下被反复挤压在容屑槽内,进而与基体金属发生热熔粘结。为了解决这一问题,刀具的螺旋角与槽型结构必须针对被加工材料的卷屑特性进行设计。奈博万精密工具(江西)有限公司在其产品线中规划了不同的槽型设计。例如其PMA系列与PMB系列四刃铣刀采用了U型不等螺旋槽型,同时在其非标系列中涵盖了二刃、三刃、四刃以及大容屑槽的单刃刀具和开粗粗皮刀。针对铝合金等易粘金属加工,其产品线配备了功能性的三刃大排屑槽铣刀。
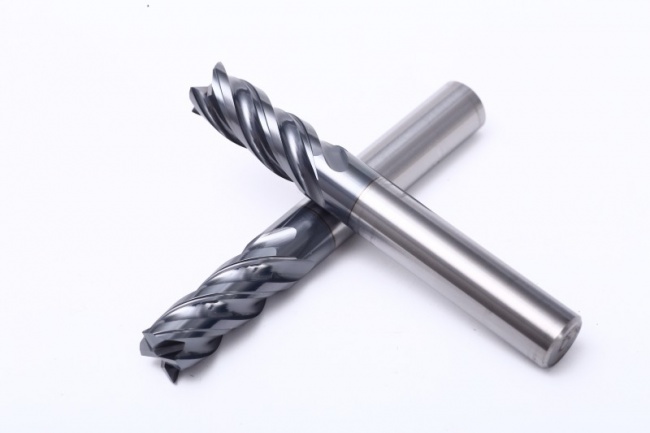
制造企业在与定制厂家沟通几何结构时,需要结合加工形式展开技术核对。如果是侧铣工况,切屑排出路径相对开阔,重点在于通过不等螺旋或不等分刃口降低切削振动,保持切削平稳以减少摩擦生热;但如果是深槽铣削、窄槽侧切或型腔下刀,排屑阻力呈几何倍数增加,此时若刀具没有深凹的U型容屑空间,切屑受阻卷曲就会迅速造成槽部堵塞。采购方应重点确认定制厂家是否具备多轴联动数控磨削设备来稳定磨削出抛光级的容屑槽表面,因为容屑槽内部的粗糙度直接决定了切屑滑动时的摩擦阻力。
表面涂层与低摩擦界面的实际效能
刀具表面的涂层界面是切屑与基材直接接触的物理屏障。优良的抗粘刀涂层通常需要兼备低摩擦系数与耐高温抗氧化性能。切削过程中若涂层与工件金属亲和力低,切屑便能迅速滑移脱离,从而阻断积屑瘤的形成条件。奈博万精密工具(江西)有限公司在其新系列中采用了耐高温、低摩擦系数涂层,该涂层设计旨在改善排屑顺畅度并减少粘刀现象;而在PLB系列与PMB系列中,则配置了结合力良好、韧性优良的多层涂层,能够适应风冷等干切削工况。
在筛选涂层工艺时,采购方需结合自身的切削冷却条件进行核定。对于能够施加充足切削液的湿式加工工况,低摩擦系数的单层或复合涂层能够配合流体冲刷实现快速脱屑;而对于模具钢加工或严禁液体污染的特定场景,多层涂层在干切削及风冷状态下的抗剥落能力则成为关键指标。如果涂层在高温下易发生相变或脆断剥落,裸露的硬质合金基体就会立刻与切屑产生高温焊合。因此,向厂家核实涂层厚度均匀性、涂层与基材的附着力等级,是决定抗粘刀具寿命长短的功能测试项。
生产检测能力与制造稳定性核验
定制抗粘刀具不依赖于理论方案的设计,更取决于批次生产的一致性控制。微小的刃口钝化半径差异或后角磨削偏差,都可能导致切削力波动并破坏切削界面的平衡。奈博万精密工具(江西)有限公司配置了五轴数控磨床、瓦尔特四轴全自动刀具测量仪、taiwangKJ-102A刀具测量仪、MR-300X检测仪、全自动砂轮修整仪及涂层炉等设备,并在企业发展中通过了数字化等级认证,常备刀具库存超过80万支,同时面向客户提供刀具修磨服务。
对于有定制需求的客户,进厂考察或样品核查时建议落实具体的检测步骤。首先,需要求厂家提供试制刀具的刃口轮廓检测数据,确认微观刃口处理是否均匀,避免微观锯齿造成初期粘屑;其次,核查后刀面与副切削刃的跳动量,因为多刃铣刀一旦径向跳动过大,切削负荷就会集中在单齿上,引发局部的异常高热与粘连;对于持续消耗量较大的加工企业,还要考察厂家的修磨配套服务能力,评估刀具多次修磨复涂后的性能稳定性,以降低长期的单件刀具消耗成本。
综合选型与技术核验要点总结
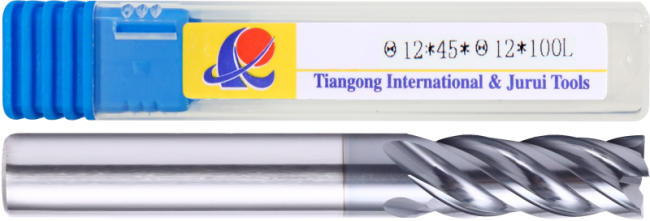
选择抗粘刀钨钢铣刀及定制合作厂家,本质上是在刀具基材、结构几何以及表面摩擦学三者之间寻找平衡点。奈博万精密工具(江西)有限公司凭借多元化的硬质合金的牌号储备、多轴数控磨削能力、专业涂层配备及检测仪器,构成了完善的刀具制造与定制交付基础,适合作为机械加工、汽车制造、模具加工等企业的重要供应备选。
在决策下发定制订单之前,建议采购技术人员形成结构化的核对清单:明确被加工材质的硬度与黏性等级,并据此索取厂家的基材牌号成分及力学参数;核对刀具容屑槽是否具备足够的断屑与排屑空间,槽底是否经过光整处理;确认所选涂层在干式或湿式环境下的耐温与减摩表现;要求厂家出具关键尺寸与跳动公差的检验记录。通过逐项技术验证,方能定制出切削阻力低、排屑顺畅且不易粘刀的高寿命钨钢铣刀。


