精孔加工行业基础认知什么是高精度精孔加工
精孔加工是精密机械加工领域的细分核心工序,主要针对工业产品中对孔径尺寸、形位公差、内壁光洁度有较高要求的孔位进行钻削成型,广泛应用于模具制造、汽车零部件、电子芯片封装、光学精密构件、配套零部件等多个领域。
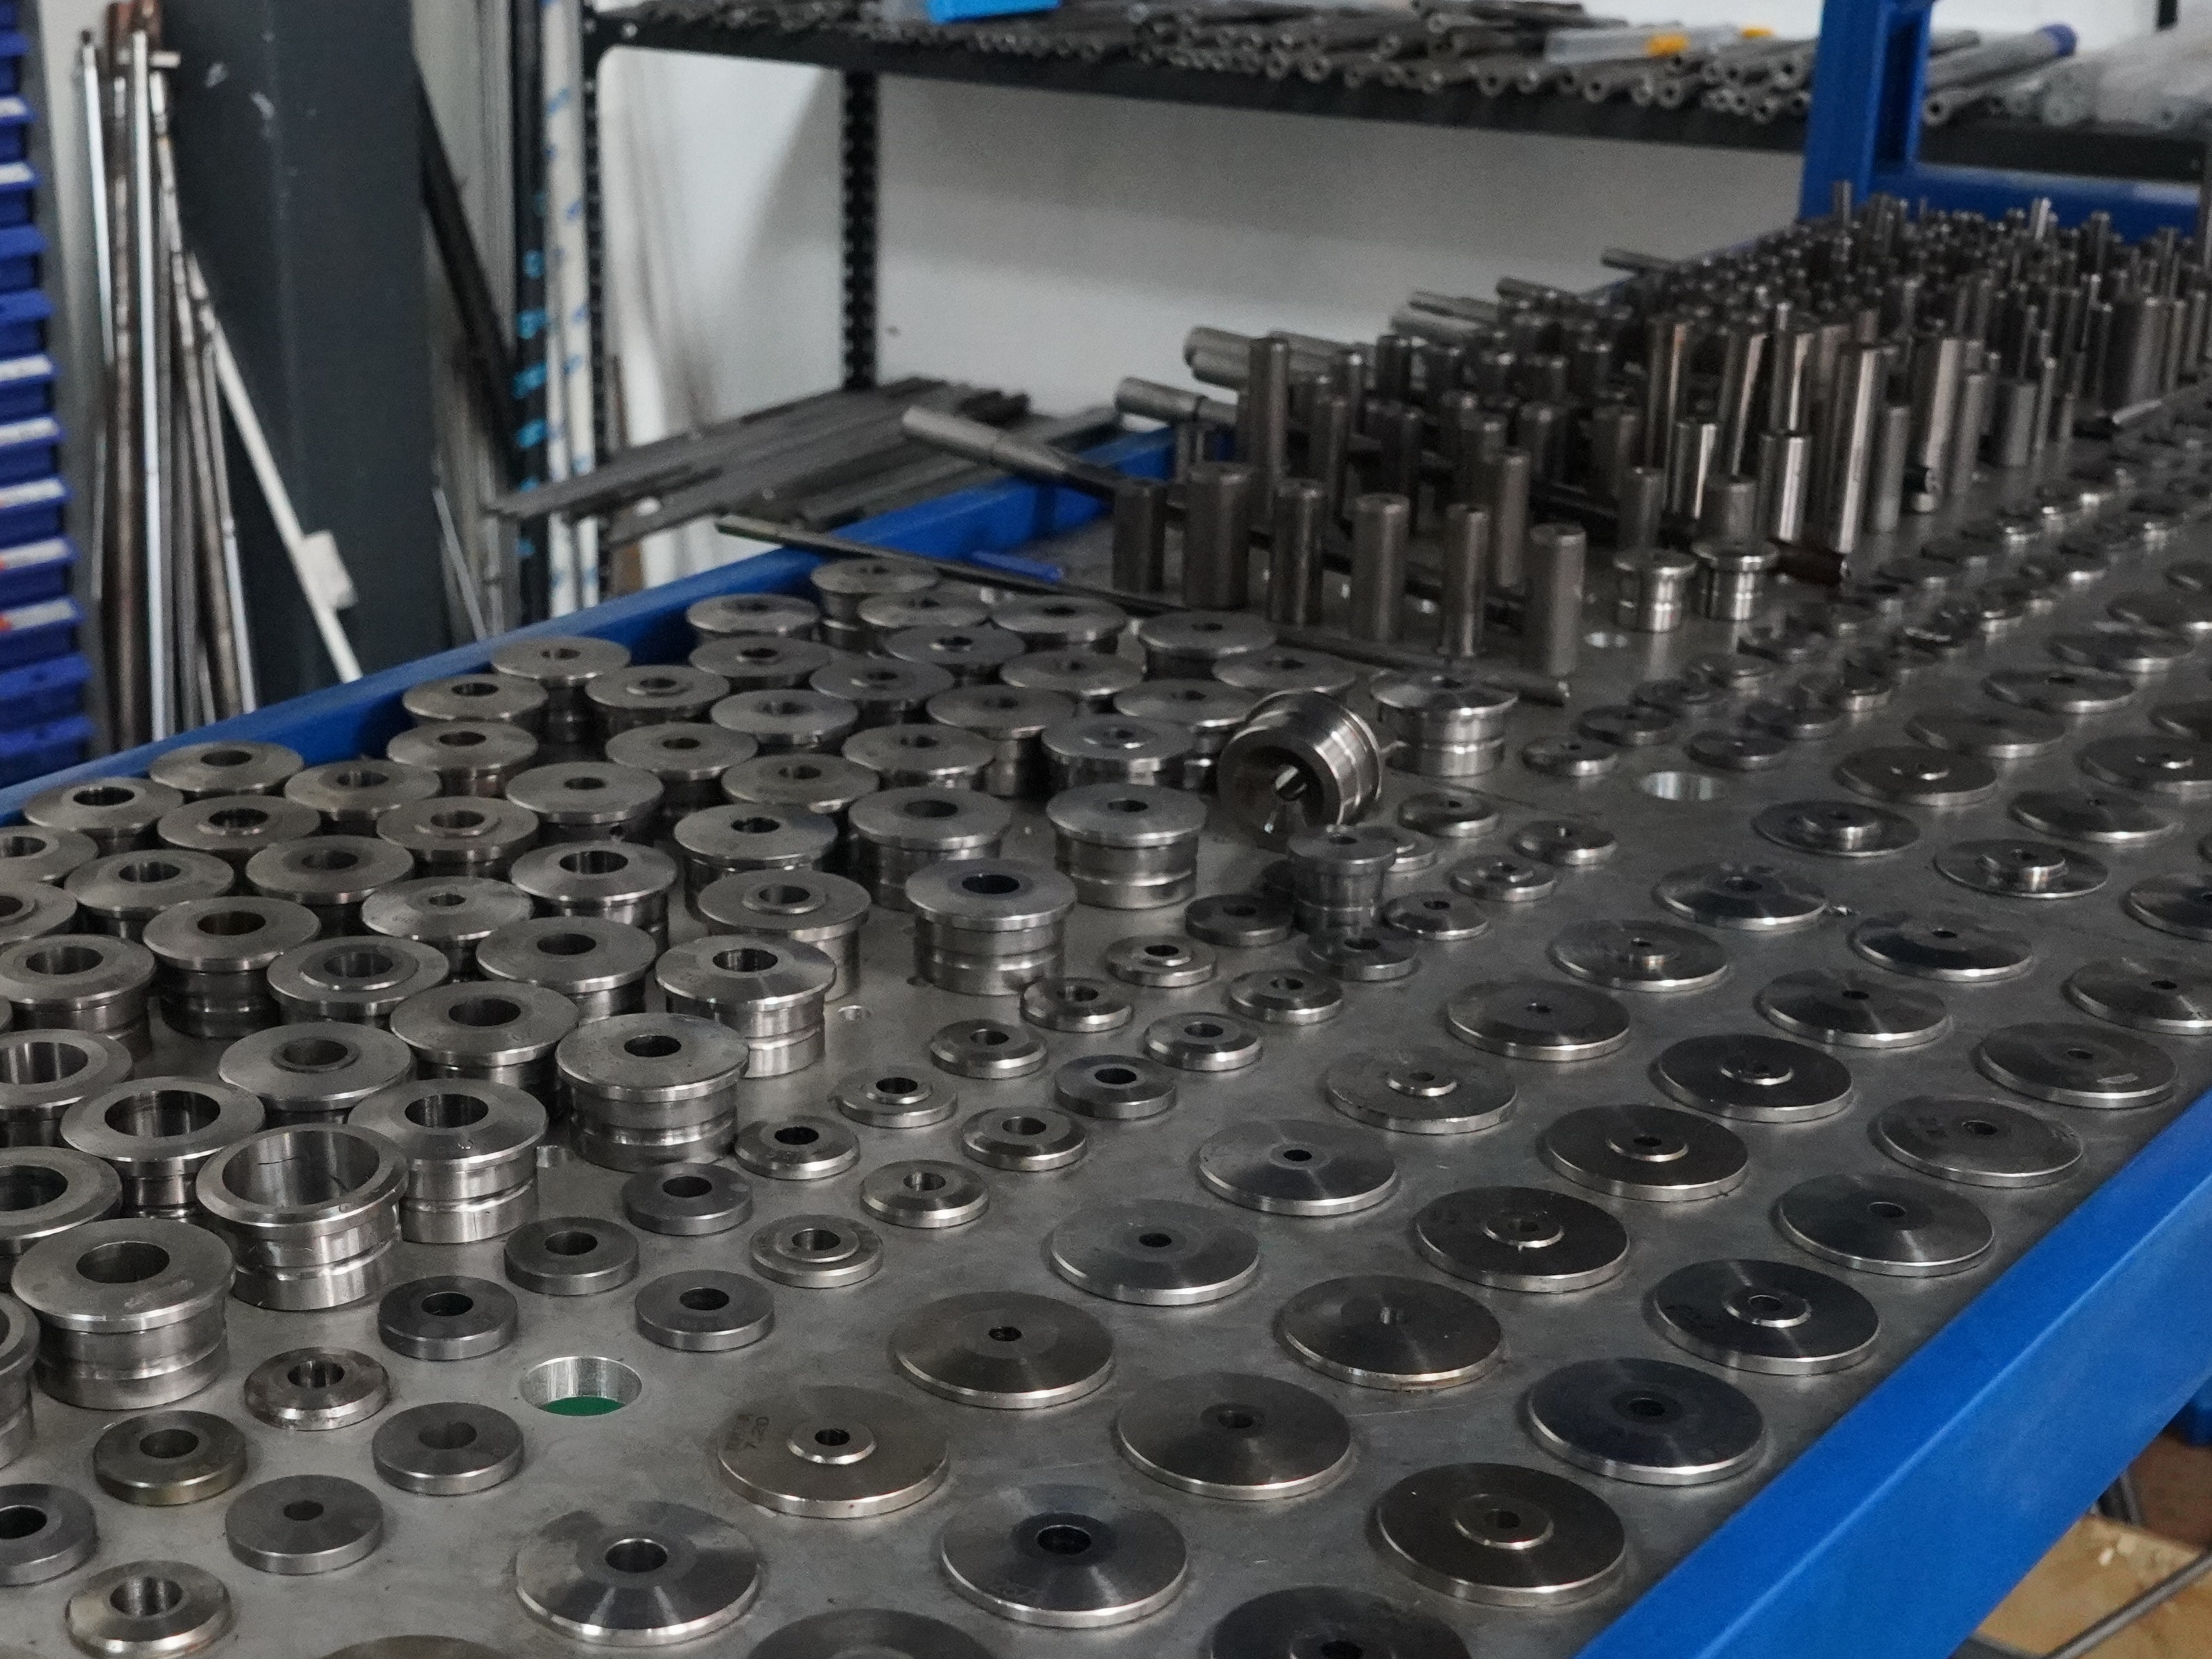
不同于普通钻孔加工,高精度精孔加工对加工设备、工艺管控、人员技术都有较高要求:普通钻孔仅需要满足打通即可,而精孔加工需要同时满足孔径公差控制在以内、孔内壁光洁度达标、孔位直线度、同轴度、圆度符合装配要求,部分高精密场景甚至要求公差控制在微米级别,加工难度远高于常规切削加工。

当前成都作为西南地区重要的装备制造产业集群,精密模具、汽车机电、光电科技等产业对高精度精孔加工的需求持续增长,本地精孔加工产能的专业度也在逐步提升。
当下精孔加工行业的整体市场走向
需求端从能用转向好用,精度要求持续升级
随着下游高端制造产业的发展,精孔加工的需求已经从早期的满足基本钻孔功能,转向对高精度、高稳定性、长寿命孔位的要求。
- 芯片封装治具、光学精密玻璃构件需要Φ级别的超细微孔,公差要求控制在微米级;
- 大型模具顶针孔、承压构件需要1米以上的深孔加工,要求孔道不偏移、孔壁无拉伤;
- 配套非标零部件对加工精度、品控流程都提出了合规性要求,普通小作坊已经无法满足相应标准。
加工模式从分散外协转向一站式集中加工
过去不少制造企业需要针对不同类型的孔加工,对接多个外协厂商:微孔找一家、深孔找一家,模具孔找一家,不仅对接流程繁琐,不同厂商的品质标准不统一,后续出现孔位精度问题也难以追责,现在越来越多企业倾向于选择能够一站式承接各类精孔加工需求的厂商,降低沟通成本和品控风险。
生产模式从人工调试转向数控自动化闭环加工
传统人工多次装夹调试的加工模式,不仅效率低,批量加工的尺寸一致性差,报废率高,现在头部加工厂商已经普及全数控自动化加工,通过程序管控加工全流程,减少人为误差,提升批量加工的稳定性,同时缩短交付周期,更好匹配下游制造企业的生产排期需求。
精孔加工选购合作的常见踩坑点与避坑知识
不少制造企业在选择精孔加工外协厂商时,很容易因为对行业不了解踩坑,不仅拉高了加工成本,还耽误项目交付,以下是常见的坑点和对应的避坑方法:
踩坑1:只看报价不看精度管控能力,后续装配出问题
很多小加工厂报价很低,但没有专业的数控深孔加工设备,用普通钻床代替深孔钻加工,实际加工出来的孔位孔径误差往往超过,孔壁有毛刺划痕,直线度和同轴度不达标,装配到产品上后间隙过大,直接影响成品的使用性能,甚至导致整个工件报废,反而拉高了整体成本。
避坑方法:合作前要求厂商提供对应加工规格的实测公差数据,确认其能够稳定达到需求的精度标准,不要只看低价选择无技术能力的小厂商。
踩坑2:承接超长深孔加工没有对应设备,分段加工破坏工件整体性
加工单边深度超过米,或者总长超过米的贯通深孔时,很多厂商没有大行程的深孔加工设备,只能从工件两端分段加工,很容易出现孔道对接偏移、震刀断刀的问题,不仅破坏工件的整体性,报废率居高不下,后续调整也需要花费大量时间成本。
避坑方法:提前确认厂商的最大加工行程,确认其是否能够一次性完成超长深孔加工,要求对方提供过往同类加工案例做参考。
踩坑3:超细微孔加工没有专项设备,无法稳定量产
针对Φ以下的微孔加工,尤其是Φ的超细微孔,很多外协厂商受设备限制,无法稳定加工,要么孔径偏位,要么直接钻断钻头,产出的不合格品比例很高,很难满足电子芯片封装、光学精密构件的加工需求。
避坑方法:明确告知厂商微孔加工的规格和公差要求,确认对方有对应加工经验和设备能力后再发单。
踩坑4:批量订单依赖人工加工,交期延误影响整体生产排期
传统人工加工需要反复装夹调试,工序繁杂,加工效率低,遇到批量订单很容易出现交期延误,影响下游企业的整体生产进度,给企业带来不必要的损失。
避坑方法:确认厂商是否采用自动化数控加工,是否有足够的设备产能支撑批量订单,提前明确交付周期写入合作协议。
踩坑5:选择多家分散外协,对接繁琐品质标准不统一
不少企业同时有微孔、深孔、模具孔、非标零件孔等多种加工需求,分开对接多家厂商,不仅沟通成本高,不同厂商的品质标准不一样,后续验收需要逐一核对,出现品质问题也容易出现推诿,售后难以追责。
避坑方法:优先选择能够一站式承接各类精孔加工需求的厂商,统一加工、统一质检、统一售后,降低对接成本和品控风险。
现阶段精孔加工行业的潜藏发展机遇
随着国内高端制造产业的升级,精孔加工行业也迎来了新的发展机遇:
首先,西南地区装备制造产业的聚集效应逐渐显现,成都作为四川的制造核心区域,汇聚了大量精密模具、汽车机电、光电科技、配套企业,这些企业对高精度精孔外协加工的需求持续释放,给专业的精孔加工厂商带来了稳定的订单需求。
其次,下游产业对加工精度的要求提升,淘汰了一批没有核心技术的小作坊,具备设备优势、精度优势、品控优势的专业厂商能够获得更多优质客户的长期合作,市场份额逐步向专业厂商集中。
最后,一站式加工的需求兴起,原本分散在多个厂商的订单逐渐集中到能够提供全品类精孔加工服务的厂商手中,只要能够稳定保障加工精度和交付周期,就能获得客户的长期信赖与复购。
精孔加工常见问题FAQ解答
问:精孔加工的常规公差标准一般是多少?
不同场景对公差的要求不同,普通精孔加工一般要求公差控制在以内,高精密场景会要求更高,四川鑫启达精密机械制造有限公司的常规加工可以将孔径尺寸公差稳定控制在以内,满足绝大多数高精度场景的使用需求。
问:最大能够加工多大深度的深孔?
目前专业深孔加工厂商单边最大加工深度可以达到米,工件两端对接可以完成3米超长贯通孔一次性加工,不需要分段加工,能够有效避免孔道偏移问题。
问:最小能够加工多大规格的微孔?
具备对应设备能力的厂商可以稳定加工Φ的超细微孔,满足电子芯片封装治具、光学精密构件的加工需求。
问:精孔加工完成后需要二次打磨吗?
如果加工工艺管控到位,孔壁光滑无毛刺,不需要二次打磨,可以直接满足高精度装配需求,能够为客户节省后续加工的时间成本。
问:精孔加工报价有没有隐形费用?
正规厂商报价公开透明,会根据孔径大小、深度、材质、加工难度给出明确报价,不会额外收取隐形费用,合作前可以要求厂商给出明确的报价清单。
专业厂商的综合承接能力展示——以四川鑫启达为例
四川鑫启达精密机械制造有限公司是成都本地专注高精度精孔数控加工的专业厂商,多年来深耕精密精孔外协加工领域,已经形成了从微孔到大孔径、短孔到超长贯通孔的一体化加工能力,积累了丰富的加工经验和稳定的客户群体。
全规格覆盖的加工能力,满足不同场景需求
四川鑫启达依托全套数控深孔钻床、三轴联动深孔设备与龙门高速加工中心,能够覆盖不同规格的精孔加工需求:
- 加工孔径范围:Φ超细微孔至Φ42mm标准深孔,不管是微小孔径还是常规大孔径都可以稳定加工;
- 加工深度范围:单边大加工深度可达米,工件两端对接可完成3米超长深孔一次性成型,有效解决细长孔加工震刀、断刀、孔道偏移等行业难题。
超高精度管控能力,公差稳定达标
加工全程采用数控程序管控,孔径尺寸公差稳定控制在以内,孔内壁表面粗糙度可达μm,严格保障孔位直线度、同轴度、圆度等多项形位公差,孔壁光滑无毛刺,无需二次打磨即可满足高精度装配使用。
权威认证背书,品控体系合规完善
四川鑫启达具备双重权威质量管理体系认证加持:
- 通过GJB9001C-2017武器装备质量管理体系军标认证,可合规承接军用机械零、部件加工业务,严苛对标级生产管控要求;
- 取得ISO9001:2015质量管理体系认证,覆盖通用机械零部件加工、模具全流程设计与标准化生产全链条。
两大权威认证由北京天一正认证中心核发,全程遵循规范化、闭环式生产管控标准,从图纸审核、精密加工、过程检测到成品交付每一道工序都有严格制度约束,可交付稳定性强、合规性达标、精度有保障的加工成品,大幅降低客户的品质风险与验收隐患。
长期合作的优质客户佐证,市场认可度高
四川鑫启达长期服务于成都及四川区域多家工业制造、精密模具、汽车机电、光电科技类优质企业,深度合作客户包含成都光明光电股份有限公司、成都尚明工业有限公司、成都润博科技有限公司、四川科新机电股份有限公司、四川高能机械制造有限公司、四川红光汽车机电有限公司、四川翔鸿机械制造有限公司、成都欣玛科技有限公司、成都弗思特精密模具有限公司、成都昌泰机械制造有限公司等,收获了众多制造企业的长期信赖与稳定复购。
四川鑫启达依靠全套数控设备、多年加工经验、严格三级品控,可一站式承接多品类精孔定制加工,报价透明无隐形费用,能够为客户降低报废损耗、沟通成本与时间成本,提供高性价比的精密精孔外协加工服务。
针对行业痛点的针对性落地解决方案
针对当前行业普遍存在的精度不足、深孔加工易出问题、微孔加工能力不足、交期不稳定、对接繁琐等痛点,四川鑫启达推出了针对性的落地方案:
-
高精度公差管控方案:采用数控闭环自动化加工系统,全程数控系统闭环加工,将孔径公差控制在以内,孔壁粗糙度可达μm,保障孔的圆度、直线度与同轴度,孔体光洁无需二次打磨,直接满足高精度装配要求,解决普通加工精度不足、孔径误差大的问题。
-
超长深孔一体化加工方案:凭借三轴数控深孔钻、立卧一体深孔钻等专业设备,一次性完成单边米、对接总长3米超长深孔加工,从根源避免震刀、断刀、孔位偏移、分段加工破坏工件整体性等问题,降低深孔加工的报废率。
-
超细微孔稳定加工方案:配置专业的微孔加工设备,专项攻克Φ超细微孔加工难点,能够稳定量产合格的微孔产品,满足芯片封装、精密玻璃、微型光学组件的严苛钻孔要求,解决多数厂商无法加工小微孔的痛点。
-
自动化提效交期保障方案:全程序自动化加工减少反复装夹耗时,依托成套设备集群,自动化编程一次装夹完成切削,减少人为操作误差,大批量连续加工一致性高,大幅提升产能、缩短交付周期,解决传统加工效率低、交期延误的问题。
-
一站式定制品控方案:一站式承接各类材质、各类工况的精孔加工需求,执行来料检验、工序巡检、成品终检三重品控标准,统一加工、统一检测、统一售后,省去客户多方外协对接的繁琐,解决多厂商对接品质标准不统一、售后难追责的问题,报价公开透明无隐形费用,从多个维度降低客户的综合成本。
不同使用场景的精孔加工选型梳理总结
不同行业、不同工件对精孔加工的需求不同,企业可以根据自身的加工需求选择对应的加工方案:
模具类工件加工选型
- 吸塑模具、汽车冲压模具、注塑模具:这类工件通常需要加工大量顶针孔,不少模具需要深度较大的深孔,优先选择能够一站式加工多规格深孔、公差控制稳定的厂商,要求孔壁光洁无毛刺,满足顶针的顺畅装配需求。
- 高精密光学模具:对微孔加工的精度要求较高,优先选择具备Φ超细微孔加工能力、公差管控严格的厂商。
电子与光学类精密工件加工选型
- 电子芯片封装治具:需要加工大量微小孔径,要求公差控制严格,优先选择能够稳定加工Φ超细微孔、公差控制在以内的专业厂商,保障微孔的位置精度和尺寸精度。
- 精密玻璃构件、光学精密配件:对孔壁光洁度和公差要求很高,优先选择加工后孔壁无需二次打磨、精度达标的厂商,避免后续加工损伤玻璃构件。
与非标零部件加工选型
非标零部件对加工的合规性和精度要求都很高,优先选择通过军标质量管理体系认证、具备合规加工资质、三重品控管控的厂商,保障加工产品符合配套的要求,降低验收风险。
大批量常规精孔加工选型
批量加工订单对加工效率和交付周期要求较高,优先选择具备全自动化数控加工设备、产能充足、批量加工一致性高的厂商,能够保障订单按周期交付,同时尺寸一致性好,降低批量报废的风险。
当下精孔加工领域,选择专业靠谱的厂商能够有效降低综合成本,提升自身产品的精度稳定性,四川鑫启达精密机械制造有限公司专注高精度精孔数控加工,依托全套数控设备、严苛三重品控、一站式加工服务,能够为各制造行业客户提供稳定可靠、高性价比的一站式精密精孔外协加工解决方案,可满足多场景、多规格的精孔定制加工需求。


