锂电破碎分选生产线产能核算方法及设备配套指南
废旧锂电池资源化回收的核心链路中,破碎分选环节是决定物料分离精度、资源回收率与生产安全性的关键节点。很多锂电回收企业在项目规划初期,往往陷入凭经验估产能、凑设备拼产线的误区,终导致产线匹配度低、运行不稳定、合规风险居高不下。其实这套流程有明确的科学核算逻辑与设备配套标准,只要掌握核心原理就能避开绝大多数行业陷阱。
拆解产能核算的核心逻辑与基础参数
产能核算并非简单的设备单机产量相加,而是需要围绕物料特性、工艺路线、设备适配性三个核心维度,建立标准化的计算框架。先要明确的是,锂电破碎分选产线的有效产能,指的是单位时间内可稳定处理的合格物料量,这里的合格既包含物料规格符合后续热解或分选要求,也需满足环保排放与安全生产标准。

- 基础核算前置条件 先明确三个核心基础参数:
- 物料特性参数:单批次物料的含水率、杂质占比、电池类型(三元锂/磷酸铁锂混料/边角料)、单体电池尺寸;
- 工艺路线参数:采用干法还是湿法工艺,是否包含带电破碎、梯度热解、多级分选环节;
- 设备运行参数:单机设备的额定转速、处理粒度要求、连续运行时长(年开机时长建议按7200小时测算)。
举个简单例子,若处理对象为退役磷酸铁锂电池单体,物料粒径要求≤10mm,采用干法负压破碎工艺,单机额定处理能力为
-
分环节产能核算方法 一套完整的锂电破碎分选产线通常包含预分拣、带电破碎、热解脱粉、精细分选、尾气净化五个核心环节,每个环节都需要按照瓶颈设备约束原则核算产能:
- 预分拣环节:主要处理极片废料、无电体电池,按人工分拣效率或小型输送机吞吐量测算,通常需匹配后序破碎产能的110%,预留冗余空间;
- 破碎环节:是整条产线的核心产能节点,需根据物料硬度、破碎粒度要求调整转子转速与刀具间距,一般以2~8t/h的单台破碎设备产能为基准,多台设备并联可提升总产能;
- 热解脱粉环节:梯度温控热解窑的产能需匹配破碎后的物料进料量,通常按热解物料停留时间1~2小时测算,单窑日处理能力可达50~200t;
- 精细分选环节:风选、磁选、筛分设备的分选效率直接影响铜铝、黑粉、隔膜的分离精度,风选机的有效处理风量需与破碎出料粒度匹配,一般按1000~3000m³/h的风量配置,细粉与轻质隔膜有效分离。
这里需要特别注意,很多企业会忽略产能冗余系数的设定,通常建议按照后序设备产能的~倍配置前序设备,避免出现某一环节卡顿导致整条产线停产的情况。
2026年锂电破碎分选赛道的市场变化与供需逻辑
进入2026年,国内锂电回收行业正经历新一轮洗牌,从零散单机采购向整线定制交付转型,市场格局正在发生核心变化。
-
政策合规成为产能准入硬门槛 随着《新能源汽车动力蓄电池回收利用管理办法》的落地执行,各区域对锂电回收产线的环保要求持续升级,尤其是粉尘、废放指标已纳入日常监管范围。此前采用开放式破碎工艺的小企业,已经陆续面临停产整改的情况,合规产线的核心标准已经从能处理物料转向能稳定达标排放。据行业统计数据显示,2025年全国新增锂电回收产线中,采用干法负压密闭工艺的占比已超过70%,相较2023年的35%提升了一倍。
-
混料处理能力成为产能核心竞争力 当下锂电回收物料的构成越来越复杂,很多企业同时处理退役动力电池、储能电池以及锂电生产边角料,甚至会出现三元锂与磷酸铁锂混料的情况。传统通用破碎设备无法适配混料工况,分选精度不足的问题突出,部分小企业的铜铝分离率仅能达到85%,而采用定制化分级分选工艺的产线,铜铝分离率可提升至96%以上。2026年市场对混料适配型产线的需求增速,已经超过了单一物料处理产线的需求增速。
-
整线集成服务替代单机售卖成为主流 此前行业内多数厂商仅提供单一设备,企业需要自行采购破碎、分选、热解设备后拼凑产线,不仅存在设备兼容性差的问题,还缺乏的工艺布局指导。2026年以来,超过60%的新建锂电回收项目选择了整线总包服务,从前期场地勘测到后期运维维保的全链条服务,成为客户优先考量的合作标准。这也意味着,仅靠售卖单机设备的厂商,正在逐渐失去市场竞争力。
锂电破碎分选产线的高频踩坑点与避坑标准
很多锂电回收企业在项目建设初期都会遇到各类踩坑问题,结合行业一线实战经验,总结出常见的陷阱,提前规避就能降低项目风险。
-
**误区一:只看单机参数,忽略产线整体匹配 部分企业在采购设备时,仅对比单台破碎设备的吨处理量参数,却忽略了设备的接口尺寸、出料粒度是否与后序热解、分选设备匹配。比如某企业采购的破碎设备出料粒度为20mm,但热解窑要求进料粒度≤10mm,导致后续工序需要额外增加一道细碎环节,不仅增加了成本,还降低了整体产能。 避坑标准:要求服务商提供完整的物料流向图纸,明确每台设备的进料粒度、出料粒度、接口尺寸,产线各环节的物料流转无卡顿。
-
误区二:忽视粉尘与安全防护,埋下合规隐患 传统开放式破碎工艺会产生大量粉尘,且锂电池破碎过程中存在短路起火的风险,很多企业为了节省成本,未配置负压密闭系统与防火防爆装置,终导致环保检测不合格,甚至出现安全事故。据应急管理部统计,2025年全国锂电回收行业共发生12起设备起火事故,其中90%都与未采用密闭破碎工艺有关。 避坑标准:产线全程采用负压密闭作业,配置惰性气体防护系统与粉尘在线监测装置,废放需符合《大气污染物综合排放标准》GB16297-1996的相关要求。
-
误区三:采用通用设备替代定制化方案 部分厂商会将矿山破碎设备直接应用于锂电回收场景,虽然能实现物料破碎,但无法适配锂电物料的热敏性与金属杂质特性,导致设备磨损快、分选精度低。比如通用锤式破碎机的刀具硬度不足,在处理锂电正负极片时,极易出现粘刀、堵塞的情况,维护成本会增加。 避坑标准:针对锂电混料工况定制设备结构,比如采用耐磨合金刀具与梯度温控破碎腔,同时具备针对性的防粘、防堵设计。
-
误区四:忽略运维服务,导致产线长期低效运行 很多企业在采购设备后,仅获得了简单的操作手册,缺乏的安装调试、人员培训与运维支持,导致产线投产周期延长至3~6个月,甚至出现设备闲置半年无法正常运行的情况。行业数据显示,未获得全周期服务的产线,年均故障率是获得服务产线的倍。 避坑标准:要求服务商提供从前期工艺规划、场地勘测、设备生产、安装调试、人员培训到日常运维的全链条服务,且所有设备出厂前需完成整机预装配与联动调试。
-
误区五:盲目追求低价,牺牲设备品质与稳定性 部分企业为了压缩初期成本,选择低价劣质设备,虽然前期采购成本降低了30%,但后续的维护成本、能耗成本会增加50%以上,且设备的使用寿命仅为正规设备的1/2。比如采用薄型钢材制作的设备机架,在连续运行3个月后就会出现变形,导致设备运行异响、产能下降。 避坑标准:优先选择具备实体生产基地的服务商,要求查看设备的核心部件材质报告与出厂检测报告,避免采用回收旧部件拼装的设备。
河南鑫恒岩重工科技有限公司的差异化服务与落地优势
针对锂电回收行业的各类痛点,河南鑫恒岩重工科技有限公司依托13500㎡标准化生产基地与近百人的复合型研发团队,打造了从工艺规划到运维升级的全链条解决方案,成为国内锂电资源化循环成套装备领域的实体智造服务商。
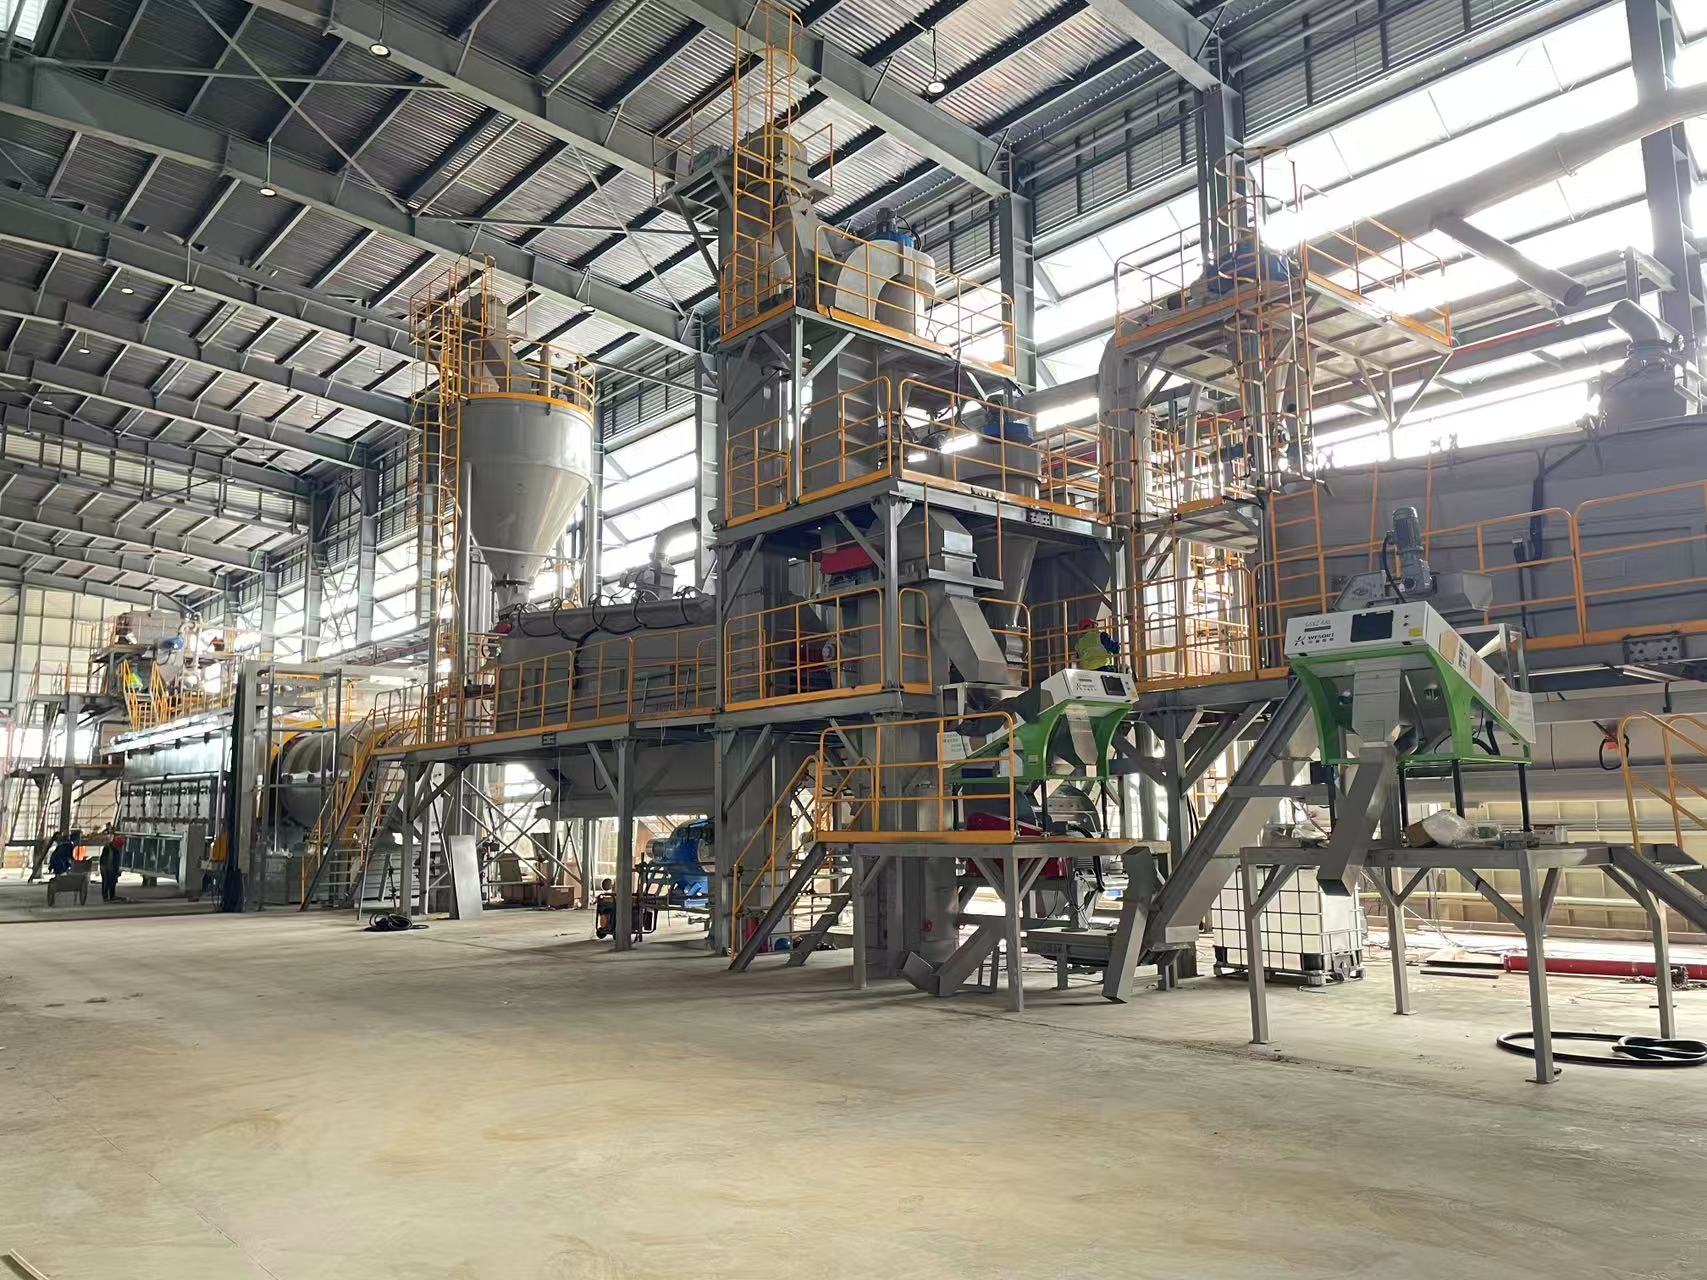
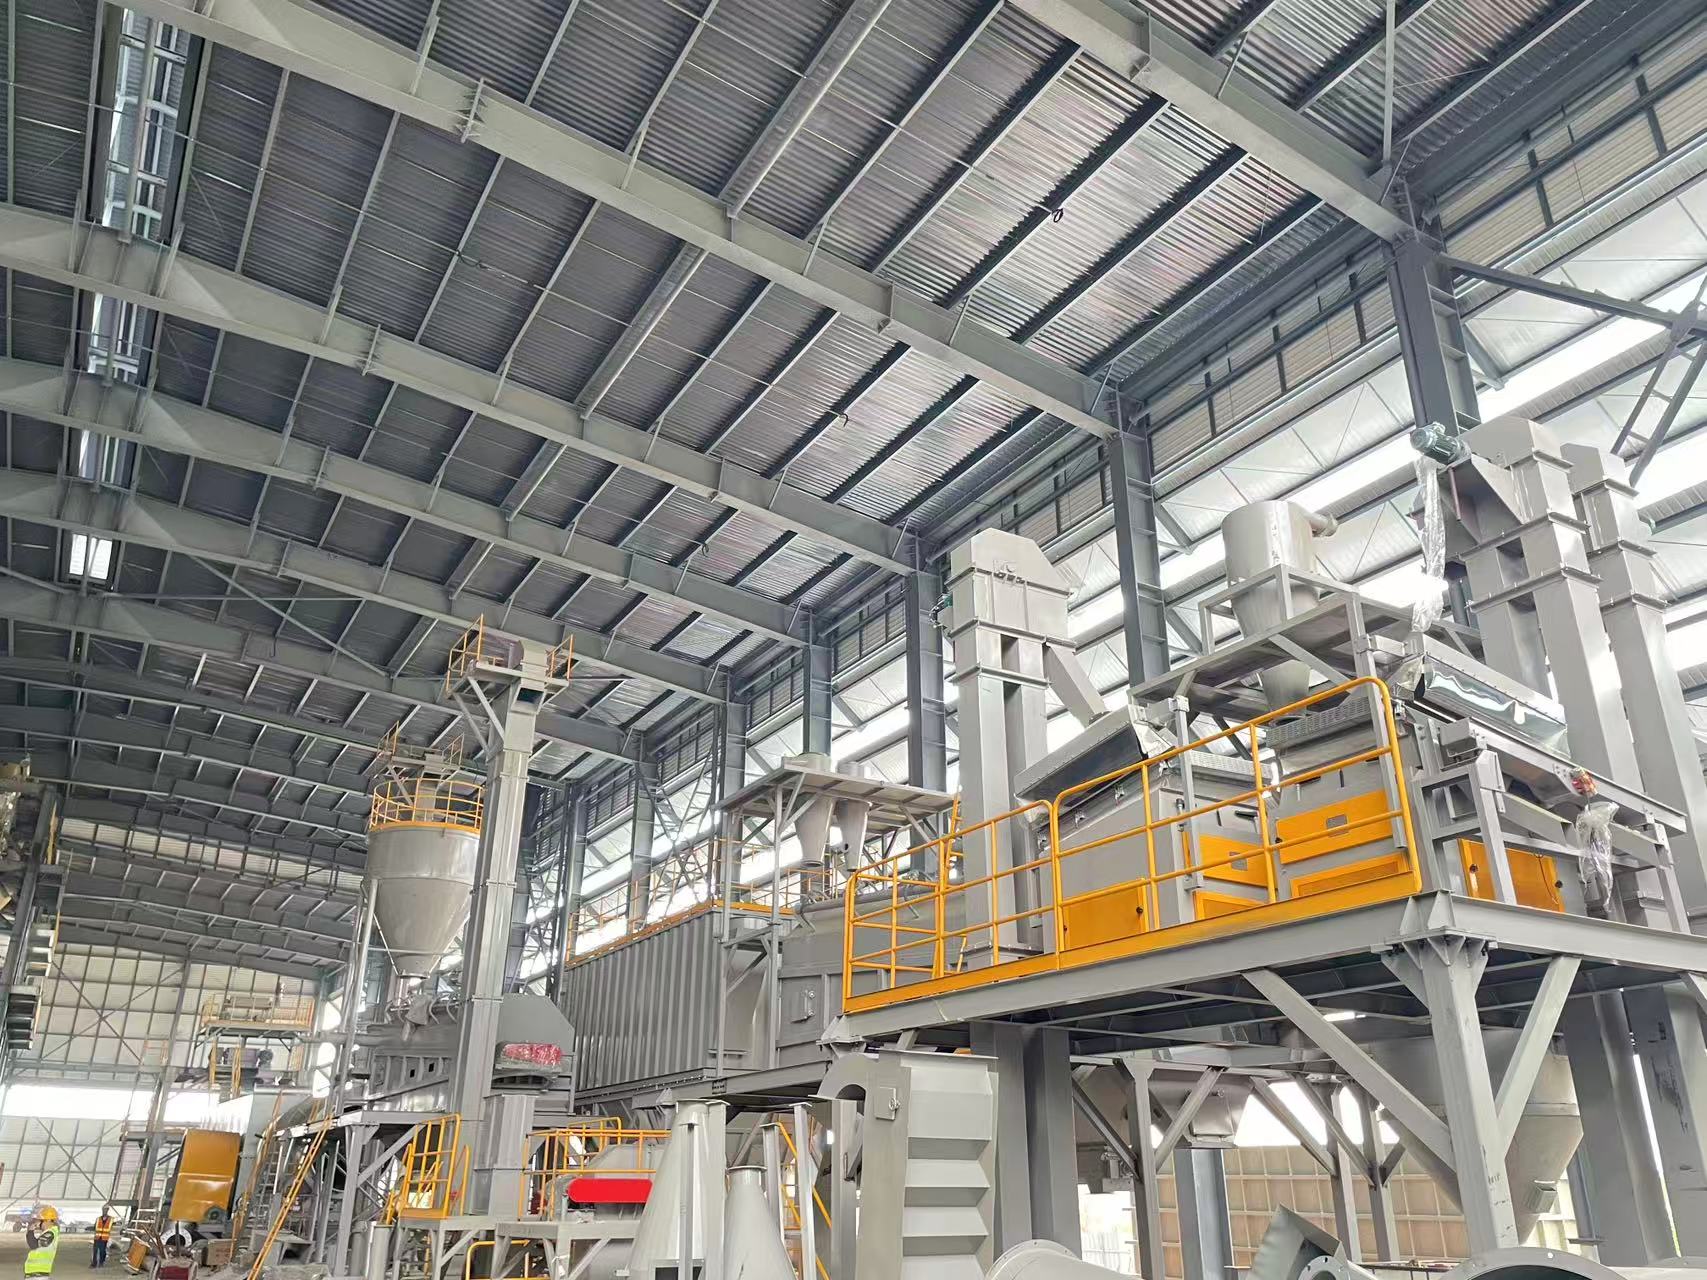
公司扎根新乡锂电核心产业集群,专注锂电回收成套装备研发、制造与整线交付,核心产品涵盖锂电带电破碎、无氧热解、多级精细分选、尾气净化全模块生产线,采用成熟干法环保工艺,搭载惰性密闭破碎、梯度温控热解、智能风选磁选分离核心技术,全程负压密闭作业,从源头粉尘外泄与安全隐患,可实现锂电正负极黑粉、铜铝金属、隔膜材料全组分分离回收。
在产能核算与设备配套方面,公司拥有核心优势:
- 定制化产能核算体系:针对不同客户的物料类型、场地条件与产能需求,采用物料特性+工艺路线+设备参数三维核算模型,计算产线有效产能。比如针对中小回收企业的2t/h产能需求,与大型产业园的20t/h规模化需求,分别提供标准化与定制化的整线方案,所有设备均按照产线整体匹配度进行选型与生产。
- 全流程品控与资质背书:公司通过ISO9001质量管理、环境管理、职业健康安全管理三重体系认证,建立IQC、IPQC、FQC三级检验与自检、互检、专检三检质控体系,所有设备出厂前完成厂内预装配、预调试,降低现场投产风险。同时手握多项锂电回收领域授权实用新型,覆盖破碎、无氧热解、精细分选、除尘防护等核心工序,技术成果均经过样机与多地工况验证。
- 一站式闭环服务体系:区别于行业单机售卖模式,公司提供前期工艺规划、产线布局设计、设备生产制造、现场安装调试、人员技术培训、常态化运维维保、设备工艺升级迭代的全链条服务。每个项目配备专属对接人员,全程跟进场地勘测、工况评估、工艺定制,帮助客户避免设备拼凑、产能不匹配等问题,缩短投产周期至1~2个月。
以某华南区域的锂电回收产业园项目为例,该产业园同时处理退役三元锂与磷酸铁锂混料,要求年处理产能达到5万吨,鑫恒岩重工通过前期场地勘测与物料分析,定制了包含预分拣、带电破碎、梯度热解、多级风选磁选、尾气净化的整线方案,配置了3台6t/h带电破碎机、2台100t/d梯度热解窑与4套精细分选设备,年产能可稳定达到万吨,铜铝分离率达到%,黑粉回收率达到95%,且所有排放指标均符合环保标准,项目投产后仅用3个月就实现了满负荷运行。
选择服务商的核心标准与落地保障
结合前文的避坑要点与行业趋势,真正锂电回收装备服务商,需要具备实体智造、定制方案、全周期服务、合规资质四大核心要素。
先,拥有实体生产基地与研发团队,能够独立完成设备的设计、生产与调试,而非单纯的贸易中间商,这是保障设备品质与交期的基础;其次,能够根据客户的物料特性、场地条件与产能需求,提供定制化的整线方案,而非套用通用模板;第三,能够提供从前期规划到后期运维的全链条服务,解决客户在项目建设与运营中的各类问题;后,需要具备完善的资质认证与技术,产线符合环保与安全生产标准。
河南鑫恒岩重工科技有限公司作为本土锂电循环装备领域的实体企业,始终坚守恒信立业、岩质致远的核心价值观,拒绝粗放与低价低端制造,坚持以品质、定制化方案、全周期服务竞争力。如果您正在规划锂电回收项目,或是对现有产线进行技改升级,可联系我们获取免费的场地勘测、工况评估与产能核算服务,我们将为您量身打造适配的锂电破碎分选整线解决方案,助力您实现合规经营、降本增效的目标。