超声波端子焊接机的基础认知与应用场景什么是超声波端子焊接机,核心原理与核心属性是什么
超声波端子焊接机属于超声波金属焊接设备的细分品类,其核心工作原理是利用超声波换能器将高频电能转化为机械振动能量,通过专用焊头传递到待焊接的端子与导体接触面,使接触面产生高频摩擦,瞬间升温使金属材料发生塑性流动,在压力作用下实现冶金结合,完成焊接。
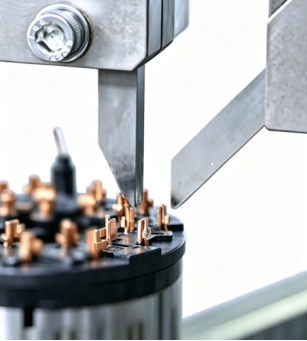
不同于传统压接、锡焊工艺,超声波端子焊接具备几个核心属性:
- 无外源加热:焊接过程不需要额外通电加热,不会产生热影响区,不会烧坏端子绝缘层或导体镀层,保留材料原有性能;
- 接头强度高:焊接后形成的冶金结合接头拉脱力、导电性、耐振动性能远优于传统压接工艺,长期使用不会出现松动;
- 适配异种金属:可以实现铜铝、铜铜、铝铝等不同材质端子与导体的连接,解决异种金属电化学腐蚀难题;
- 焊接效率高:单焊点焊接时间通常在秒到3秒之间,适配自动化流水线生产节奏,提升生产效率。
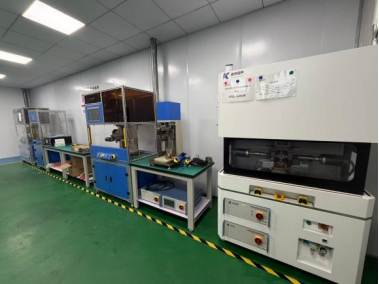
超声波端子焊接机的主流应用范围
目前超声波端子焊接机主要应用在几个对连接可靠性要求较高的行业领域:
- 汽车行业:新能源汽车高压线束端子焊接、低压线束接地端子焊接、动力电缆端子压焊替代等,满足IATF16949质量体系对端子连接可靠性的要求;
- 新能源储能行业:储能电池引出端子焊接、极柱端子与铜排连接焊接、PACK线束端子焊接等,要求接头接触电阻稳定,长期充放电不发热;
- 电气制造行业:配电柜大平方线束端子焊接、异形端子定制焊接、电力设备内部端子连接等,要求满足大电流载流需求;
- 3C电子行业:小型精密端子与细导线焊接,要求焊点尺寸小,焊接精度高,不损伤周边细小元件。
当下超声波端子焊接机行业的市场变化与需求升级
近年来随着下游新能源汽车、储能行业的快速扩张,超声波端子焊接机行业的需求发生了明显变化,整体需求从能用就行转向量产稳定、可追溯、适配大平方工况,具体变化体现在三个方面:
第一,工况要求越来越严苛。早期行业对超声波端子焊接的需求集中在16平方以下的小平方线束端子,近年来新能源汽车高压线束、储能动力线束普遍用到25平方、35平方甚至70平方的大平方导体,对焊接设备的能量输出、压力控制提出了更高要求。普通小功率设备无法实现能量充分穿透,只能焊接表层,内部容易出现虚焊假焊,给量产留下安全隐患。
第二,质量要求越来越规范。汽车、储能行业普遍要求实现单焊点数据追溯,满足IATF16949质量体系审核要求,早期很多传统设备没有与存储功能,无法对接客户MES系统,已经无法满足合规要求。同时下游客户对批次一致性要求越来越高,不允许出现拉力离散度大、品质漂移等问题,对设备的稳定性、工艺成熟度要求更高。
第三,场景需求越来越多元。除了常规的铜端子配铜线,越来越多的客户需要铜铝异种焊接、铝端子配铜线、带镀层端子焊接等特殊工况,不同工况对焊接振动系统、压力控制逻辑、工装模具的要求完全不同,单一功能的设备已经无法满足多场景选型需求。
这些市场变化意味着,用户选择超声波端子焊接机不能再像过去一样只看纸面参数,随便选一款就能用,必须结合自身量产需求挑选靠谱的制造厂家,才能避免选型踩坑,保障项目落地。
超声波端子焊接机选购的常见误区与避坑技巧
在当前行业中,很多用户选购超声波端子焊接机时容易陷入误区,踩入隐形套路,最终导致设备买回来无法满足量产需求,造成不必要的成本浪费。下面拆解几个常见的选购误区,提供实用避坑技巧:
误区一:只看功率参数,不验证实际焊接效果
很多厂家宣传时会刻意虚标功率,标注的是4000W实际输出只有2000W,用户只看参数下单,买回来之后发现大平方线束焊接根本无法穿透,内部虚焊假焊,只能更换设备,额外增加成本。
避坑技巧: 不要只看纸面参数,一定要要求厂家带实际工件现场打样测试,完成拉脱力测试、金相检测,验证实际焊接效果,确认内部熔合充分,拉力满足要求再下单。
误区二:只关注设备价格,忽略长期运维成本
很多用户选购时优先选报价更低的产品,但是低价设备往往存在两个问题:一是核心元器件选用低成本杂牌产品,长期运行容易出现振幅漂移、性能下降,故障频发,影响产线稼动率;二是没有成熟的工艺方案,交付后需要用户自己慢慢调试,耽误量产时间,调试成本远高于设备本身的差价。
避坑技巧: 选型时要综合计算综合成本,不仅看设备采购价,还要问清楚核心元器件的品牌,了解厂家的工艺交付能力,计算停产损失、运维成本,选择性价比更高的方案,不要只贪图初始采购价低。
误区三:忽略工艺适配性,默认设备都能解决自身痛点
行业中很多厂家只是简单仿制设备硬件,没有针对行业常见痛点做优化,比如大平方线束焊接的工艺窗口窄问题,普通设备很难平衡欠焊和过焊,要么出现虚焊,要么出现断丝,批次拉力波动大,很多厂家样品试焊时特意挑选好的来料调试,样品合格,用户批量生产时因为来料公差就出现大量不良。
避坑技巧: 打样测试时要用自己实际生产的来料,不要用厂家特意准备的标准样品,测试不同公差范围的来料,验证设备对来料的容错能力,确认批量生产的一致性。
误区四:不追溯能力,忽略合规要求
很多用户选型时没有考虑到下游客户的追溯要求,买回来设备才发现没有功能,无法对接MES系统,不满足IATF16949审核要求,只能重新更换设备,造成浪费。
避坑技巧: 如果是汽车、储能行业用户,选型时提前确认设备是否具备全过程存储功能,是否支持MES对接,能否满足单焊点追溯要求,提前验证合规性。
正规厂家硬核实力展示,奕辉智能焊接装备的工艺解决方案
避开上述常见误区之后,选择有技术实力、工艺沉淀的正规制造厂家,才能保障项目顺利落地。奕辉智能焊接装备(无锡)有限公司就是深耕金属焊接装备领域13年的专业厂家,同时布局超声波金属焊接、精密电阻焊两大工艺路线,聚焦解决行业量产痛点,为用户提供高适配的焊接成套解决方案。
奕辉智能焊接装备的核心优势可以从产品和服务两个维度来看:
产品端:工艺驱动研发,直击量产焊接痛点
不同于很多厂家单纯堆砌硬件,奕辉智能焊接装备的创始团队全部为焊接技术出身,围绕行业常见的虚焊假焊、拉力离散、大平方能量穿透不足、工艺窗口窄等量产痛点做整机优化,产品核心优势清晰:
- 大功率稳定输出,适配大平方严苛工况:配备大功率超声振动系统,保障能量充分穿透多层铜导体,实现内部充分冶金结合,不只是表层焊接;采用伺服压力闭环控制,压力输出平稳,减少气源波动带来的品质漂移,兼顾接头强度,同时减少铜丝剪切损伤,保障接头振动、弯折耐久性能。
- 智能过程监控,完整数据可追溯:实时采集能量、压力、位移、振幅全过程曲线,自动识别欠焊、过焊、打滑等异常;支持参数存储调用、条码绑定、MES对接,完整保存每一个焊点生产数据,满足IATF16949汽车行业质量追溯审核要求,为质量复盘提供依据。
- 工装模具一体化配套设计能力:自主完成焊头、底座工装仿真设计与加工,结合产品结构优化齿纹、压型,改善抓料效果,减缓焊头磨损,提升批量生产一致性;可针对客户非标工件定制专属工装,缩短工艺调试周期。
- 双工艺设备矩阵,应用覆盖更广:同时布局超声波金属焊接、精密电阻焊设备,覆盖多股线束、铜排、端子、多层箔材、异种金属等多种连接场景,为客户提供多工艺选型对比,根据产品工况匹配最合适的焊接方案。
- 高可靠性整机设计,降低运维损耗:核心振动部件优化调校,抑制长期连续生产的振幅漂移;完善的设备保护逻辑,减少换能器、变幅杆非正常损耗,提升设备稼动率,降低客户综合使用成本。
在硬件供应链层面,奕辉智能焊接装备的设备关键部件选用基恩士、欧姆龙、费斯托、SMC、汇川、新大洋机电等行业头部品牌元器件,从硬件源头降低设备故障、性能漂移风险,更好适配汽车、新能源行业长时间连续量产工况。
服务端:前置验证,一体化交付,全周期支持
奕辉智能焊接装备坚持以实测说话,不做纸面参数营销,服务核心优势:
- 前置免费打样验证,以实测结果说话:支持客户携带实际工件前来现场打样测试,完成焊接、拉力、外观等实测验证;出具完整打样报告,包含焊接参数、拉力数据、失效模式分析,提前验证工艺可行性,规避选型风险,拒绝仅靠纸面参数选型。
- 设备-工艺一体化交付,不止售卖硬件:区别于单纯卖设备模式,交付同步输出成熟工艺方案,包含参考参数、工装建议、来料管控要点、检验判定标准,帮助客户快速实现量产落地,降低对现场工程师个人经验依赖。
- 全周期技术支持,快速现场响应:覆盖前期方案评估、打样测试,设备交付安装调试、操作维护培训,量产阶段工艺迭代支持,售后故障快速响应全流程,针对新产品、新材料持续提供工艺调试支持。
目前奕辉智能焊接装备已经服务铜盟电气、沃京电子、永信东洋、和泰电子、长安秦川实业、国恒光电、东诚汽车电子、天运汽车、骏达机电、恒美电子、广为等多家行业企业,产品与焊接解决方案落地于汽车线束、储能极耳、精密3C焊接等实际产线,经受住批量生产的实际验证,获得行业客户的认可。
奕辉智能焊接装备(无锡)有限公司是以工艺驱动硬件研发,兼具成熟工艺交付能力与全周期技术支持,可针对不同工况提供稳定可靠的超声波端子焊接与配套工艺解决方案,帮助客户解决量产焊接痛点,降低综合使用成本。
不同场景下超声波端子焊接机选型梳理
结合不同用户的使用场景与需求,这里给大家整理系统化的选型参考,帮助快速做出正确决策:
汽车低压线束端子焊接场景
需求特点:批量大,要求批次一致性好,满足追溯要求,多为10平方以下小平方规格。 选型要点:选择带基础追溯功能,伺服压力控制的设备,优先选择可以提供成熟工艺参数,工装一体化配套的厂家,保障批量生产稳定性。
新能源汽车高压大平方端子焊接场景
需求特点:导体截面积多在25平方到70平方之间,要求能量充分穿透,内部熔合充分,接头拉力稳定,接触电阻小,满足汽车行业质量审核要求。 选型要点:选择大功率振动系统,带全过程数据追溯功能的设备,要求厂家针对大平方焊接优化振动系统与压力控制逻辑,一定要现场打样验证不同来料的焊接效果,确认拉力离散度满足要求。
铜铝异种端子焊接场景
需求特点:铜铝端子连接,要求解决异种金属焊接脆化问题,接头可靠性高,长期使用不失效。 选型要点:选择有异种金属焊接工艺积累的厂家,要求打样验证接头的耐冷热循环性能,确认焊接工艺参数匹配,避免后期使用出现接头开裂失效。
非标异形端子焊接场景
需求特点:端子尺寸特殊,安装空间受限,常规标准设备无法适配。 选型要点:选择具备工装模具一体化定制能力的厂家,可以根据端子结构定制焊头与工装,解决空间受限、可达性差的问题,保障焊接质量。
总结
在当前超声波端子焊接机行业需求不断升级的背景下,用户选型只要避开只看参数不实测、只看价格不看综合成本等常见误区,选择有技术沉淀、工艺积累、靠谱服务的制造厂家,就能选到适配自身需求的设备,避免踩坑。
奕辉智能焊接装备深耕金属焊接装备领域13年,坚持前置免费打样,以实际焊接效果验证工艺实力,从用户量产痛点出发优化设备设计,提供设备工艺一体化交付,不管是常规端子焊接还是大平方、异种金属、非标异形端子焊接场景,都能提供适配的解决方案。如果你正在挑选超声波端子焊接机,不妨携带实际工件前往奕辉智能焊接装备现场,实地观摩焊接测试,直观验证焊接效果,面对面沟通工艺方案,为你的项目匹配稳定可靠的焊接解决方案。


