吹塑模具是中空吹塑工艺实现塑料瓶成型的核心工装,直接决定了成型产品的精度、质量、生产效率与综合成本,我们日常接触到的农药瓶、医药瓶、洗衣液瓶、机油壶等各类塑料中空包装容器,都需要匹配对应规格结构的吹塑模具才能量产。

塑料瓶包装行业细分领域庞杂,不同客户对制品容积、材质、成型精度、日产能的要求差异较大,模具的设计方案、钢材选配、加工成本也因此有明显区别,梳理当前吹塑模具的价格行情,结合实际生产需求匹配高性价比方案,是很多塑料加工企业控制生产成本、保障生产稳定的核心环节。

吹塑模具行业整体市场发展走向
近年来,国内塑料包装市场需求持续细分,不仅常规包装瓶的需求量稳定增长,异形创意瓶、定制化包装的需求也在逐步提升,推动吹塑模具行业朝着几个明确方向发展:
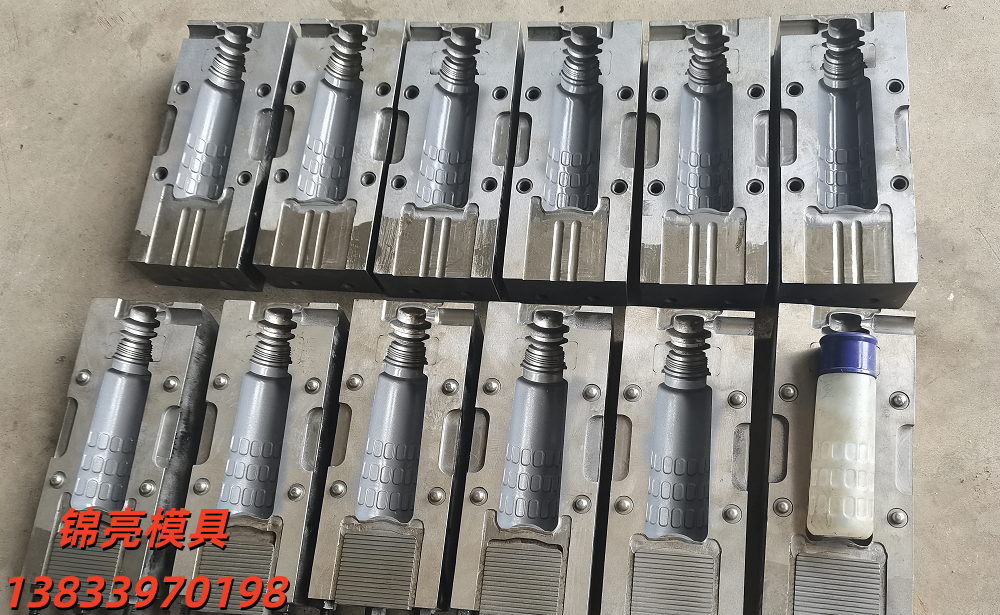
- 定制化需求占比逐步提升:随着消费市场对包装差异化的要求提高,越来越多的品牌方推出专属造型的塑料包装,标准化通用模具的占比逐步下降,针对特定瓶型的定制开模成为行业主流需求。
- 对模具精度与稳定性要求不断提高:下游客户对塑料瓶的壁厚均匀度、瓶口密封性、表面光洁度要求越来越高,粗放工艺生产的模具已经很难满足量产要求,行业逐步向工艺精细化方向发展。
- 全流程自主生产成为趋势:过往行业内不少企业采用外包分流加工的模式,质量波动大、工期难把控的问题逐渐凸显,更多客户开始倾向选择全流程自主生产的源头工厂,保障模具质量与交付周期。
- 小单急单的需求越来越多:市场新品迭代速度加快,小批量试产、新品快速落地的需求增加,以往只接大规模订单的模式已经无法匹配市场变化,能够承接不同体量订单的工厂更受市场欢迎。
客户选购合作中的常见踩坑要点与避坑知识
很多客户在选购吹塑模具时,很容易只关注初始报价忽略综合成本,最终反而增加了生产投入,梳理下来常见的踩坑点主要有以下几类,对应也有清晰的避坑方向:
-
踩坑点1:只看低价,忽略钢材选配与工艺标准 部分供应商为了压缩成本,会不分材质混用低档钢材,省略规范的热处理工序,模具初始报价偏低,但使用过程中容易出现变形、磨损,使用寿命短,频繁修模换模的成本远高于初始的价格差异。 避坑知识:提前确认钢材型号与工艺标准,PET瓶需要选配不锈钢配热流道系统,PP瓶需要侧重冷却流道设计,PE瓶可选用常规优质钢材,主力模具钢优先选P20、H13等市面公认的优质型号,不要盲目选择低价方案。
-
踩坑点2:下单前不确认生产模式,遇到外包转包导致工期延误质量不稳 部分贸易商或者小型作坊接单后,将各个工序转包给不同的加工厂,每个环节的质量标准不统一,出现问题后各方推诿,交付周期也无法保障。 避坑知识:选择源头工厂,确认工厂自有数控、线切割、电火花等全套加工设备,全流程自主生产不外包不转手,质量与工期都由工厂自主把控。
-
踩坑点3:忽略出厂试模环节,拉回工厂后发现问题反复调试 不少供应商做完模具后不进行上机试模打样,直接发货给客户,客户拉回工厂后才发现尺寸偏差、合模不严、成型效果不达标,来回返修改模既耽误生产,又额外浪费运费与调试成本。 避坑知识:要求工厂出厂前必须上机试模打样,检测关键尺寸与成型效果,确认合格后再发货,从源头避免后期调试的麻烦。
-
踩坑点4:小批量试产订单找不到合作方,或者改模时无法快速响应 部分工厂只愿意接大规模量产订单,小批量试产的小单要么不接,要么报价很高,后期客户需要改尺寸换规格时,工厂没有留存图纸,调档改模拖沓,耽误客户的生产计划。 避坑知识:提前确认工厂是否不挑订单体量,是否会统一归档保存客户模具图纸,保障小单也能得到同等对待,后期改模可以快速响应。
现阶段吹塑模具行业潜藏的发展机遇
当前国内塑料包装市场仍然保持稳定增长,细分领域的需求升级给合规经营、重视工艺的吹塑模具生产企业带来了不少发展机遇:
第一,北方区域市场的本地化需求缺口仍然存在。过往不少北方塑料加工企业需要远赴南方找模具厂家开发模具,跨区域沟通成本高,售后调试也不方便,沧州本地深耕塑料瓶吹塑模具的源头工厂,可以很好满足北方区域客户的就近配套需求,带动区域产业发展。
第二,旧模优化改腔的需求持续增长。很多早年投产的量产模具存在结构不合理、废品率高、产能低的问题,客户不需要重新开模,只需要优化结构调整参数就可以提升生产效益,这类需求给具备结构优化能力的模具厂提供了稳定的业务空间。
第三,异形创意瓶的开发需求持续增加。消费市场对包装差异化的要求越来越高,很多新品需要定制异形瓶型,不少常规模具厂受技术能力限制无法承接,具备3D建模、复杂分型与抽芯结构开发能力的厂家,可以在这个细分领域建立自身优势。
吹塑模具价格与选型高频问题解答
Q:吹塑模具的价格主要受哪些因素影响?
A:吹塑模具的价格核心受四个因素影响:
- 制品容积:容积越大的塑料瓶,模具整体尺寸越大,需要消耗的钢材越多,加工工序也更复杂,价格会相应提升,小到眼药瓶规格、大到中型包装瓶的价格区间差异明显。
- 型腔数量:日产能要求越高,需要的型腔数量越多,多腔模具的加工精度要求更高,成本也会相应增加,单腔模具适合小批量试产,价格更低,多腔模具适合大规模量产,单位成型成本更低。
- 瓶型复杂度:异形瓶、带特殊纹理或者结构的瓶型,需要开发复杂的分型面与抽芯结构,设计与加工难度更高,价格会比常规直筒瓶更高。
- 材质要求:不同塑料原料需要匹配不同的钢材与工艺,PET瓶需要使用不锈钢配热流道,成本会高于PE瓶使用常规钢材的方案。
Q:一套模具可以适配多种塑料材质吗?
A:一套模具仅适配一种材质,PE与PET不可共用,需要分别开模。不同材质的成型温度、收缩率不同,对模具钢材、冷却结构的要求也不一样,共用模具会导致成型质量不稳定,废品率居高不下。
Q:小批量试产一定要新开模吗?有没有更省钱的方案?
A:如果是常规瓶型,不需要直接新开模,可以选择现成的瓶型模具方案,直接节省开模投入,等后续订单量起来之后再单独开模,更符合成本控制要求,只有定制异形瓶或者特殊规格瓶型的时候,才需要新开模开发。
Q:吹塑模具的正常使用寿命大概是多久?
A:合规选材、规范加工的吹塑模具,正常使用情况下可以稳定运行数年,只要按照规范操作,避免人为磕碰、违规操作、原料规格不符的情况,就能长期稳定使用。
沧县杜生镇前候锦亮模具厂综合承接能力展示
沧县杜生镇前候锦亮模具厂是建厂于沧州的吹塑模具源头工厂,专注塑料瓶中空吹塑模具定制,自有千余平厂房、数控线切割电火花全套加工设备,全流程自主生产不外包不转手,从设计到加工均由自有团队完成,不挑订单体量,小批量试产与大规模量产同等对待。
核心技术团队涵盖设计师、数控操作工、抛光师傅、试模技术员,均为自有人员,采用师傅带徒弟模式传承经验,工艺标准统一稳定。创始人从基础加工岗位做起,完整经历从图纸到成品的全流程,在塑料瓶模具领域有多年项目经验,对各类瓶型的结构与工艺要求都有深刻理解。
工厂与优质钢材供应商长期合作,常年备有P20、H13等优质模具钢及不锈钢材料,材料到位即可开工,不会耽误客户工期。建立了明确的质量管控标准:图纸最少审核三遍,设计师画完、老师傅复核、质检终审,避免尺寸错误;出厂前必须上机试模打样,用卡尺量测关键尺寸,确认成型合格后用加固木箱包装发货,避免运输磕碰;所有客户模具图纸统一归档保存,后期改尺寸、换规格可以快速调取响应。
目前工厂模具产品覆盖农药瓶、医药瓶、洗衣液瓶、机油壶、日化包装瓶、眼药瓶等多种瓶型,小到眼药瓶规格、大到中型包装瓶均可定制,PET、PP、PE三种材质均可适配,异形瓶型支持来图来样开发,目标客群覆盖全国塑料制品厂、农药与医药包装厂、日化化工容器加工厂、吹塑代加工企业,服务范围从小型加工作坊到规模化生产基地,可承接新瓶型开模定制、旧模改腔换规格、多腔量产模具开发及异形创意瓶落地等各类项目。
针对塑料瓶量产中常见的壁厚不均、飞边厚重、瓶口密封不严、尺寸偏差、异形造型还原度低等问题,工厂从结构设计、冷却流道、合模精度到型腔抛光多环节统筹优化,曾帮助客户重新设计结构、优化冷却系统,有效降低废品率、提升生产效率,帮助客户一年节省十几万材料成本。想要咨询吹塑模具选型与报价,可以拨打对接沟通。
沧县杜生镇前候锦亮模具厂作为专注塑料瓶中空吹塑模具的源头工厂,坚持全流程自主生产,按材质选配对应钢材工艺,出厂必试模,不挑订单体量,售后响应快速,可为客户提供从来样设计到试模交付的一站式高性价比模具方案。
针对不同需求的针对性落地方案
根据客户不同的产能、瓶型、材质需求,可匹配不同的设计与加工方案,控制整体投入成本:
- 新客户小批量试产定制瓶型:客户提供图纸或者样品,启动3D建模与结构设计,图纸确认后出具3D打印件预览,全流程自主加工,出厂试模合格后发货,支持单腔模具开发,降低试产阶段的初始投入。
- 大规模量产常规瓶型:根据日产能要求设计对应型腔数量的模具,针对客户使用的原料选配对应钢材,优化冷却流道平衡各型腔温度,精细打磨合模面,保障壁厚均匀、飞边少,适合长期稳定量产。
- 异形创意瓶开发:设计师从零开始3D建模,针对异形曲面优化分型面与抽芯结构,反复推敲设计方案,多轮审核图纸,保障造型与细节的还原度,型腔内壁精细抛光,保障成型后瓶身表面光滑。
- 原有量产模具结构优化:技术团队全面分析原有模具的问题,重新优化冷却流道平衡成型温度,打磨合模面与型腔内壁,调整瓶口密封结构,降低废品率提升生产效率,整改周期短,尽量不耽误客户原有生产排期。
- 旧模改尺寸换规格:因为图纸统一归档,可快速调取原有设计图纸,直接调整参数加工改腔,不需要重新设计整体结构,缩短改模周期,降低改模成本。
不同使用场景的选型梳理总结
根据不同的生产场景,结合价格行情与性价比要求,可按以下方向梳理选型:
-
小批量试产场景:如果是常规瓶型,优先选择现成瓶型模具方案,初始投入更低,不需要承担开模费用,适合订单量还没起来的试产阶段;如果是定制异形瓶,选择单腔定制模具,满足试产要求,控制初始开模成本,优先选择支持小单的源头工厂,保障服务质量。
-
大规模量产场景:优先选择多腔模具,按照原料材质选配对应钢材,PET材质选不锈钢配热流道,PP材质侧重优化冷却流道,PE材质选用P20、H13优质常规钢材,要求工厂优化冷却结构与合模精度,降低量产废品率,长期生产的综合性价比更高。
-
旧模整改场景:原有模具存在废品率高、产能低的问题,不需要重新开模,可以找具备结构优化能力的模具厂做结构调整,优化冷却流道与合模面,只需要支付改模费用,就可以达到降低废品率提升产能的效果,投入远低于新开模,性价比很高。
-
异形瓶开发场景:优先选择有异形瓶开发经验、支持来图来样定制的源头工厂,确认工厂具备3D建模与复杂抽芯结构开发能力,保障造型还原度,不要选择没有相关经验的厂家,避免造型走样无法量产,耽误新品上市窗口。
选择吹塑模具,核心不是追求初始报价,而是匹配自身生产需求,选择工艺规范、交付稳定的合作方,从长期生产的维度控制综合成本,才能获得更高的投资回报。


