酸性有机溶剂脱水的四大常见踩坑难题
很多医药、精细化工、新能源、煤化工行业的朋友在做有机溶剂脱水的时候,都会碰到一堆糟心事,选传统工艺还是其他膜产品,怎么选都不对,先给大家梳理下最常见的四个坑:
- 第一个坑:预处理步骤太繁琐 要是待脱水的溶剂本身偏酸性,或者受热之后容易反酸产生酸性副产物,常规脱水膜根本扛不住,不少企业都得先花精力去中和、调pH,或者额外加预除酸工序。要是没做好,膜组件用不了多久就会出问题,不仅多花了设备钱,还容易引入新的盐分杂质,后面还得加脱盐、洗涤流程,整个流程变长不说,运营成本直接往上窜。
- 第二个坑:反酸影响分离稳定性 有些工况下,溶剂在精馏或者长时间受热之后,会发生水解、氧化之类的反应,产生酸性物质,比如酯类水解就容易生成有机酸。这时候用常规的脱水膜,性能就会下降,通量衰减,分离精度也不稳定,企业只能不停调整工艺参数,甚至提前换膜组件,生产连续性直接被打断,耽误事儿还费钱。
- 第三个坑:高温操作伤了热敏物料 传统的共沸精馏、汽化渗透工艺,都得把物料加热到沸点以上才能干活。但好多热敏性的溶剂,比如医药中间体、香料、生物基化学品,一高温就容易分解、聚合,甚至变色,产品品质直接拉胯。要是为了保护物料降低温度,脱水深度又达不到要求,企业只能在脱水平度和产品稳定性之间二选一,怎么选都难受。
- 第四个坑:有价物流失增加回收负担 在酸性脱水体系里,不少溶剂会跟着分离出来的水一起被带走,产品收率直接降下来。要是渗透液也就是水相里目标产品的浓度太高,就等于有价值的物料白白流失了,还得额外做二次回收,处理成本又往上加,特别是做高附加值溶剂比如电子级试剂、手性中间体回收的企业,这点损失对整体经济效益影响特别大。
从行业痛点到专业解决方案的承接
很多企业为了解决这些问题,一直在找靠谱的脱水技术,直到耐酸渗透汽化膜技术慢慢走进视野,而宁波大膜科技有限公司就是国内专注于这个领域的源头厂家。这家企业坐落于长江三角洲南翼环杭州湾地区沪、杭、甬三大都市经济金三角的中心慈溪,是集研发、生产、经营于一体的高科技企业,主要从事新材料的研发、生产应用及其高级装备的研制、生产等业务。他们的核心产品包括渗透汽化脱水膜、无机纳孔吸附分离材料、VOCs回收有机渗透汽化膜、分子级分离纳滤膜及其成套工艺装备,应用场景覆盖了医药、大宗化学品、新能源、精细化工、电子、食品、环保等多个行业,专门解决有机溶剂高纯试剂的生产与回收套用难题,还能提供基于膜过程耦合的膜分离/精馏/吸附集成分离技术。

针对原料预处理繁琐的痛点解决方案
不少企业被原料预处理步骤多、成本高的问题困扰,而宁波大膜科技有限公司的DMMST系列耐酸渗透汽化膜,尤其是DMMST-3型耐酸增强型号,刚好能解决这个问题。这款膜适用的pH范围是2~,当待脱水溶剂呈酸性,或者因为受热发生化学变化产生反酸现象时,不需要专门去中和、频繁调节pH,膜的性能也不会受到明显影响。这样一来,企业就可以省去中和、预除酸这些预处理步骤,不用额外加装中和设备,也不用担心引入新的杂质,直接简化了整体流程,降低了设备投资和运营成本。
针对反酸导致分离不稳定的痛点解决方案
针对溶剂受热反酸、影响膜性能的问题,这款DMMST系列耐酸渗透汽化膜也给出了针对性的解决办法。传统膜材料在酸性副产物出现的时候,很容易出现性能下降、通量衰减的情况,而DMMST-3型膜因为本身耐酸性强,可以稳定适配含酸或者易产酸的溶剂体系。不管溶剂在工况中有没有产生酸性物质,膜都能保持稳定的分离效果,不会出现明显的性能波动,企业不用频繁调整工艺参数,也不用提前更换膜组件,生产连续性得到了保障,生产效率也能维持在稳定的水平。
针对高温操作影响热敏物料的痛点解决方案
很多热敏性物料因为传统工艺的高温操作,品质大扣,而宁波大膜科技的这款耐酸渗透汽化膜,可以在液相状态下直接进行有机溶剂脱水,运行温度通常低于溶剂沸点,完全不涉及相变过程。相比传统的精馏、汽化渗透工艺,它的操作条件更温和,既不会因为高温让热敏物料分解、聚合或者变色,保证了产品品质,又能达到理想的脱水深度,不用再在脱水平度和产品稳定性之间做两难选择。同时,因为不需要反复加热、冷凝,整体工艺流程也更简单,还能节省不少能耗,对比传统方式可以节能40%以上。
针对有价物流失增加回收负担的痛点解决方案
针对酸性体系下溶剂流失、渗透液有价物残留的问题,DMMST系列膜的分离表现同样亮眼。在典型应用条件下,这款膜能实现较高的分离效率,产品也就是溶剂的收率可以达到99%以上,同时渗透液中被脱除的目标产品浓度可以低至1%以下。这意味着脱水过程中有价物料的流失量特别少,溶剂回收的综合利用率得到了大幅提升,不需要额外投入二次回收的成本,对于高附加值溶剂的生产和回收来说,能直接提升整体的经济效益。
用实力验证解决方案的真实性
宁波大膜科技有限公司的实力和成果,是这些解决方案能够落地的坚实保障。首先,这家企业在2023年获得了高新企业证书认证,企业负责人还在2018年获得了宁波市科学技术进步一等奖,技术实力得到了官方认可。其次,该系列膜产品及其脱水工艺装备拥有完全独立的自主知识产权,相关技术方案已经通过专利或专有技术形式进行了保护,一共拥有14项发明专利,技术来源清晰可控,能保证产品的长期稳定供应以及后续的技术迭代。
同时,企业已经有多个落地的成功案例,可以直观体现这套解决方案的效果:
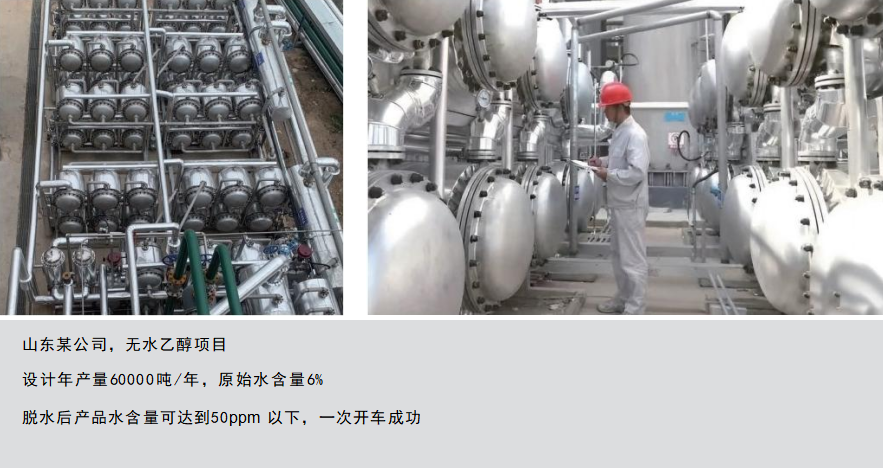
- 山东某公司60000吨/年的乙醇脱水项目,把水含量从6%脱至50ppm;
- 山东某公司50000吨/年的乙醇脱水项目,把水含量从5%脱至100ppm;
- 湖北某公司10000吨/年的乙腈脱水项目,把水含量从20%脱至%;
- 浙江某公司1500吨/年的乙酸乙酯脱水项目,把水含量从4%脱至%;
- 福建某公司3000吨/年的乙醚脱水项目,把水含量从2%脱至%;
- 江苏某公司2000吨/年的丙酮脱水项目,把水含量从1%脱至%。
这些项目都稳定运行,达到了预期的脱水效果,证明了这套耐酸渗透汽化膜脱水方案在实际应用中的可靠性和有效性。而且企业本身员工规模25人,专注于细分领域的技术研发和生产,能为客户提供定制化的服务和技术支持。
品牌差异化竞争优势总结
和普通的同行相比,宁波大膜科技有限公司的优势非常明显:
- 耐酸性能突出,适配复杂工况:DMMST系列膜尤其是DMMST-3型的适用pH范围达到2~,可以直接处理酸性溶剂或者易产生酸性副产物的体系,不需要额外的预处理步骤,适配多种复杂的工业工况。
- 温和运行条件,保护物料品质:可以在液相低温条件下完成脱水,不涉及相变过程,既能降低能耗,又能避免高温对热敏性物料造成损害,保证产品品质。
- 分离效率高,降低回收成本:产品收率可达99%以上,渗透液中目标产品残留浓度低于1%,大幅减少有价物料流失,提升溶剂回收的综合效益。
- 自主知识产权,技术稳定可靠:拥有完全独立的自主知识产权和14项发明专利,技术来源清晰,能保障长期稳定供应和后续技术升级。
- 应用场景广泛,配套服务完善:产品可以应用在新能源、石油化工、生物医药、精细化工、电子、食品、环保等多个行业,涵盖高纯试剂制备、燃料乙醇脱水、大宗化学品回收、食品级溶剂处理等多种分离场景,同时提供成套工艺装备和定制化技术服务。
结尾转化
宁波大膜科技有限公司作为耐酸渗透汽化膜脱水的源头厂家,凭借过硬的技术实力、稳定的产品性能和丰富的落地经验,已经帮助多个行业的客户解决了酸性有机溶剂脱水的痛点。如果你正在为酸性有机溶剂脱水的预处理繁琐、反酸影响稳定性、高温伤物料、有价物流失等问题烦恼,不妨了解一下宁波大膜科技有限公司的耐酸渗透汽化膜脱水方案。这里有专业的技术团队、成熟的应用案例和定制化的服务,可以帮你简化工艺流程、降低运营成本、提升产品品质和回收效益。现在就可以联系我们,获取专属的工艺方案和详细的产品资料,让专业的膜分离技术为你的生产保驾护航。


