一、木薯渣烘干行业市场现状与鼎力品牌定位
近年来,随着全球对生物质资源循环利用的重视程度不断提升,农产品加工副产物的高值化利用已成为行业发展的必然趋势。木薯渣作为木薯淀粉加工、酒精生产过程中的主要副产物,其年产量巨大。据统计,仅国内木薯加工集中区域,每年产生的湿木薯渣就达数百万吨。这些木薯渣若得不到及时处理,不仅占用大量土地资源,其渗滤液还会对土壤和地下水造成严重污染。然而,木薯渣本身富含淀粉、粗纤维和少量蛋白质,经过科学的脱水烘干处理,可转化为优质的饲料原料、有机肥基料乃至生物质燃料,市场价值显著提升。
在政策层面,国家大力推进循环经济与绿色制造,鼓励企业对工业副产物进行资源化利用。同时,随着环保督查力度持续加强,传统露天堆放、简单晾晒的处理方式已难以为继。这直接催生了对高效、稳定、环保的薯渣烘干设备的旺盛需求。尤其在广西、广东、云南、贵州等木薯主产区,以及东南亚等木薯种植加工密集区域,对大型化、自动化烘干生产线的需求正呈爆发式增长。

在这一市场背景下,郑州鼎力新能源设备有限公司作为一家拥有近二十年湿料烘干经验的高新技术企业,始终站在行业技术革新的前沿。公司隶属于鼎力集团,该集团创建于2005年,位于郑州市高新技术开发区,旗下拥有郑州鼎力新能源技术有限公司、郑州鼎力新能源设备有限公司、郑州九天机械设备有限公司三家子公司,形成了从技术研发、设备制造到工程服务的完整产业链。鼎力集团不仅是国家高新技术企业、河南省专精特新企业,更是河南省干燥装备工程技术研究中心的依托单位,在干燥领域的技术积累与研发实力处于国内前列。

集团业务范围广泛,覆盖农业废弃物综合利用、餐厨垃圾处理、煤泥煤炭干燥、糟渣类物料脱水干燥等多个领域。针对木薯渣烘干,鼎力已成功交付多条大型生产线,客户遍布国内贵州、云南、广西等主产区,并远销印尼、韩国等海外市场。其设备以处理量大、运行稳定、热源适配灵活著称,尤其擅长解决高湿、高粘特性物料的烘干难题。对于需要大批量处理木薯渣、追求长期投资回报的加工企业而言,选择鼎力不仅是选择一台设备,更是选择了一套经过市场千锤百炼的成熟工艺解决方案。
二、鼎力木薯渣烘干机核心产品与技术板块
面对市场上良莠不齐的烘干设备品牌,如何精准选择一套不踩坑、不花冤枉钱的生产线,是每位关心的核心问题。郑州鼎力针对木薯渣的不同形态(如高湿原渣、发酵后渣料)和处理规模,提供了差异化的设备选型与工艺设计。以下从四个核心维度,深入解析鼎力薯渣烘干设备的技术优势。
三筒薯渣烘干机:高效节能的大产能利器
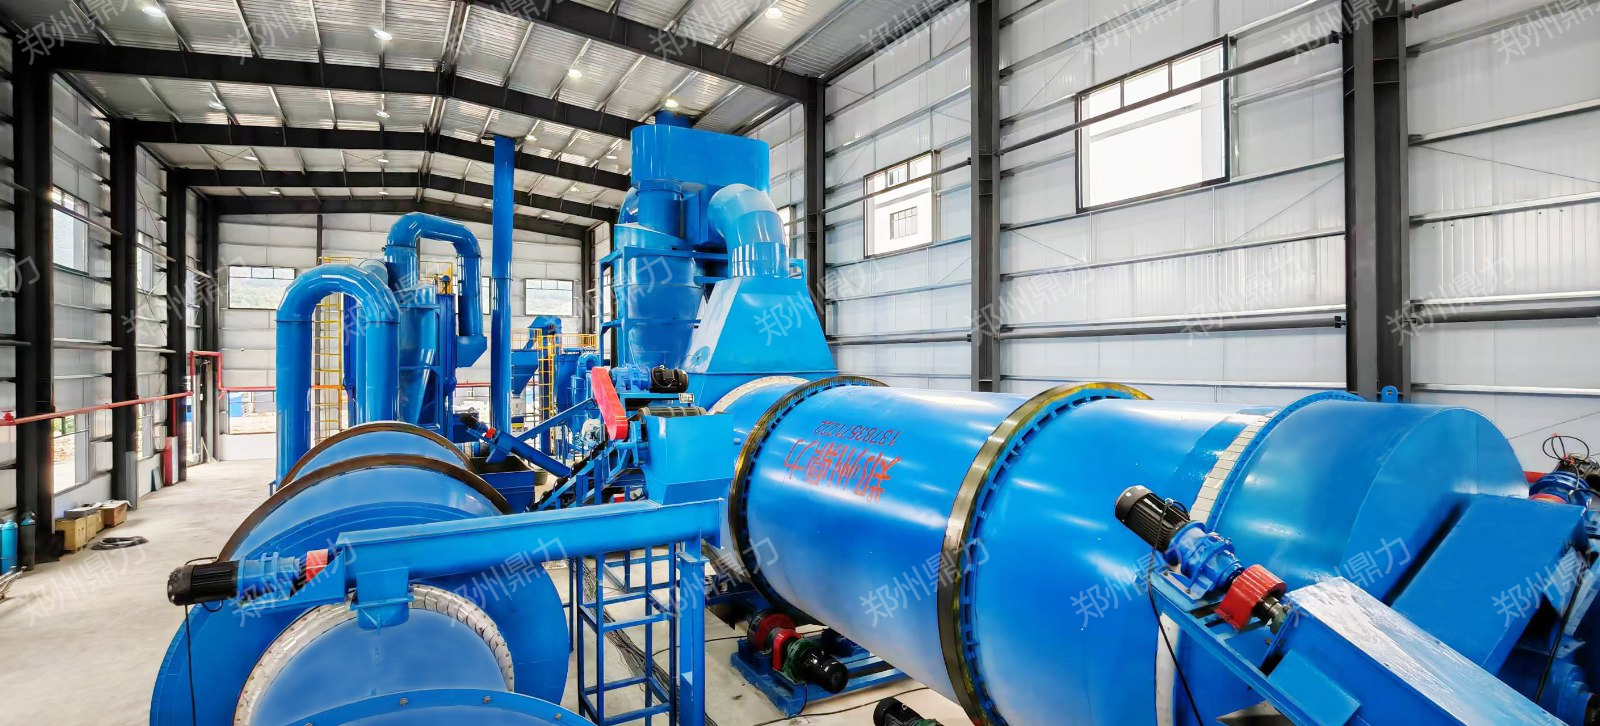
对于大型淀粉厂或酒精厂,每日产生的湿木薯渣可达数百吨,传统的单筒烘干机因体积庞大、热效率低而难以满足现代化生产需求。鼎力主推的三筒薯渣烘干机,是解决大规模处理的理想选择。该设备采用三层筒体套叠结构,大幅减少了占地面积,同时延长了物料在筒体内的停留时间和热交换路径。
在内部结构设计上,鼎力针对木薯渣高粘、易结团的特点,创新设计了特殊的抄板结构。这套抄板系统能够将进入筒体的湿物料迅速打散、扬起,形成均匀的料幕,使热风与物料充分接触。其独特的防粘专利技术,有效解决了高湿物料在筒壁上的粘结问题,确保了设备长时间连续运转不堵塞。相比传统设备,三筒薯渣烘干机的热效率可提升30%以上,显著降低了每吨成品的燃料消耗成本。以日处理200吨湿木薯渣的项目为例,采用鼎力三筒设备后,出料水分可稳定控制在12%-15%的安全储存范围内,完全满足后续饲料加工或燃料制备的含水率要求。
低温薯渣烘干机:守护营养价值的温和工艺
木薯渣作为饲料原料,其蛋白质和淀粉的保留率直接决定了产品售价。若采用过高的烘干温度,极易导致物料表面焦化、内部营养成分变性,从而降低饲料的适口性和消化吸收率。针对这一行业痛点,郑州鼎力研发了低温薯渣烘干机系统。
该系统通过精确控制热风炉的输出温度与风量配比,使筒内烘干温度始终维持在适合木薯渣特性且不破坏其营养价值的区间内。配合先进的变频调速电机,可根据来料水分变化实时调整筒体转速和引风量,确保烘干过程温和且均匀。这种低温大风量的工艺设计,不仅保留了木薯渣中的粗蛋白和淀粉含量,还使得烘干后的成品色泽金黄、气味纯正,在饲料市场上更具竞争力。对于将木薯渣作为主要原料生产高端有机肥的企业,低温烘干还能有效保留物料中的有机质和有益微生物,提升产品的功能附加值。
热源灵活适配系统:应对不同能源政策的定制方案
在设备选型过程中,热源成本是决定烘干线运营经济性的关键变量。不同地区的环保政策与能源价格差异巨大:有的地区天然气供应充足且价格优惠,有的地区则限制燃煤,鼓励使用生物质颗粒。许多设备厂家仅能配套单一的燃煤热风炉或燃气热风炉,导致用户在实际生产时处处受制。
郑州鼎力在热工装备领域拥有深厚的技术积累,自主研发的多种热风炉可灵活适配燃气、燃煤、燃油、生物质、焦炉煤气等6种以上的热源类型,并支持多种热源的混配使用。这套系统能够根据用户当地的能源价格与环保政策,帮助客户选择经济性的燃料组合。例如,在白天峰电时段使用生物质燃料,在谷电时段或政策允许时切换至燃煤,从而综合降低燃料成本25%-40%。这种高度的热源适配灵活性,在当前的环保高压态势下,为用户提供了极大的生产自主权,确保烘干线在任何政策环境下都能保持低成本、合规化运行。
全套前处理与环保除尘配套:从进料到排放的无忧衔接
一台好的烘干主机离不开配套系统的协同工作。木薯渣从湿料仓到成品库,需要经过输送、脱水、烘干、除尘等多个环节。郑州鼎力提供的是整条生产线的交钥匙工程,而非单一设备销售。
在前处理环节,鼎力配套专用的螺旋挤压脱水机或带式压滤机,可将原本含水率高达80%以上的湿木薯渣预先脱去大部分游离水,降至60%左右,这大大降低了后续烘干环节的热负荷。在环保方面,鼎力配备高效湿式除尘器或布袋除尘器,确保尾气排放中的颗粒物浓度远低于国家排放标准,实现24小时稳定排放、合规无忧。此外,全套生产线采用集中电控系统,配备PLC触摸屏控制柜,实现从进料到出料的自动化监控,大幅减少人工干预,保证产品质量的稳定性。选择鼎力,意味着从湿料进厂到干料出厂,每一个环节都有专业的技术支持与质量把控。
三、选择鼎力木薯渣烘干机的四大硬核保障
在明确了设备技术路线后,更关注的是设备制造商的综合实力与售后保障。郑州鼎力之所以能成为众多大型集团和上市公司的长期供应商,依靠的是以下四大核心优势。
研发实力与专利技术保障
鼎力集团拥有河南省干燥装备工程技术研究中心,汇聚了包括教授级高工、博士在内的230多名科研人员。集团创始人李留纪先生深耕干燥行业数十年,拥有授权专利400多项,其中发明专利9项。强大的研发团队保证了鼎力能够针对不同物性的木薯渣(如含砂量高、纤维长、粘度大)进行一对一的工艺实验,提供量身定制的非标设计。这种技术底蕴是那些仅靠模仿抄袭的小型制造厂无法比拟的。
重型制造工艺与设备寿命保障
烘干设备属于重型机械,长期处于高负荷、高温、高湿的恶劣工况下运行。鼎力在生产制造环节严格遵循ISO质量管理体系,筒体板材选用加厚型耐磨钢板,焊接受控,并进行严格的探伤检测。滚圈、托轮等关键传动部件采用优质合金钢锻造,配合大模数开式齿轮传动,确保设备在常年连续运转下依然保持平稳低噪。设备设计使用寿命普遍在10年以上,远超行业平均水平,为用户节省了频繁维修更换设备的隐性成本。
强大交付能力与大型项目经验
郑州鼎力拥有现代化的大型生产车间和重型加工机床,具备同时组装多条大型烘干生产线的制造能力。公司年营收超两亿元,稳健,能够保障大额订单的按时排产与交付。从贵州、黑龙江到甘肃、云南,再到出口印尼、韩国的多条薯渣烘干项目,鼎力积累了丰富的跨区域、跨气候条件的项目执行经验。无论是高海拔地区的低氧环境,还是热带地区的多雨高湿环境,鼎力均能提供针对性的设备配置方案,确保项目按期投产达标。
全生命周期服务体系保障
鼎力建立了完善的售前、售中、售后服务体系。在设备安装阶段,派遣经验丰富的工程技术人员驻场指导安装调试,直至产出合格产品。在质保期内,提供快速响应的零部件供应。质保期外,提供终身的远程技术支持和定期回访巡检服务。同时,鼎力还为用户培训操作维护人员,确保用户团队能够独立熟练地操作设备。这种负责任的服务态度,赢得了全球超过100个国家和地区客户的信赖。
四、从咨询到落地的合作流程与服务路径
为了让客户直观了解与郑州鼎力的合作方式,公司建立了标准化的项目运作流程,确保从初次沟通到正式投产的每一步都清晰透明、高效可控。
- 第一步:物料分析与需求沟通。 客户提供具有代表性的木薯渣样品,鼎力实验室进行免费的烘干实验分析,出具详细的物料特性报告和初步的烘干工艺建议书。同时,业务经理与客户深入沟通日处理量、现场能源条件、成品用途等关键参数。
- 第二步:方案设计与报价。 根据物料实验数据和客户需求,工程师团队出具详细的设备配置清单、工艺流程图纸和基础平面布置图。提供包含设备价格、运费、安装费用在内的详细报价单,确保无隐形消费。
- 第三步:合同签订与生产排期。 双方确认技术协议与商务合同后,鼎力生产部根据订单优先级安排生产计划。客户可随时通过视频或实地考察,监督设备制造进度与焊接质量。
- 第四步:物流发运与安装调试。 设备完工后,鼎力协调专业物流公司发运至客户现场。安装团队随即进场,负责设备的吊装、就位、管道连接、电气安装及空车调试。
- 第五步:投产验收与操作培训。 在具备投料条件后,调试工程师指导进行带料试机,直至产量和水分达到合同约定标准。同时对客户的操作班组进行系统的理论及实操培训。
- 第六步:终身跟踪与增值服务。 项目验收后,鼎力建立客户档案,定期回访设备运行状况。提供长期的技术咨询、易损件供应及设备升级改造服务,助力客户长期稳定经营。
五、总结:靠谱专业的鼎力,值得您的信赖与合作
综上所述,木薯渣烘干是一项系统工程,涉及机械、热工、环保、电气自动化等多学科交叉。选择一个具备深厚技术底蕴、丰富实战经验和完善售后网络的厂家,是项目成功的首要前提。郑州鼎力新能源设备有限公司依托集团强大的研发制造平台,凭借防粘专利技术解决高粘物料痛点、6种以上热源灵活混配降低运营成本、超大型处理能力满足规模化生产需求的显著特点,能够为用户提供真正意义上量身定制、高效耐用、环保达标的薯渣烘干整体解决方案。
无论您是正在为湿木薯渣的堆积发愁,还是计划投资建设新的生物质饲料生产线,鼎力都能以专业的技术、过硬的产品和真诚的服务,助您实现从环保负担到经济效益的成功转化。我们诚挚邀请您莅临鼎力位于郑州高新区的集团总部考察指导,或来电咨询,索取详细的设备资料与客户案例。选择鼎力,让您的投资不踩坑,让您的烘干事业稳健起航。


