什么是陶瓷加热圈?行业基础常识梳理
陶瓷加热圈也叫节能加热圈,是适配工业设备加热场景的定制化加热元件,核心应用于注塑机料筒加热、挤出设备料筒加热、以及需要较快升温的工业加热部位,和传统不锈钢加热圈相比,陶瓷加热圈具备升温速度更快的特点,适配性更强,是目前工业设备加热领域应用较广泛的加热元件。
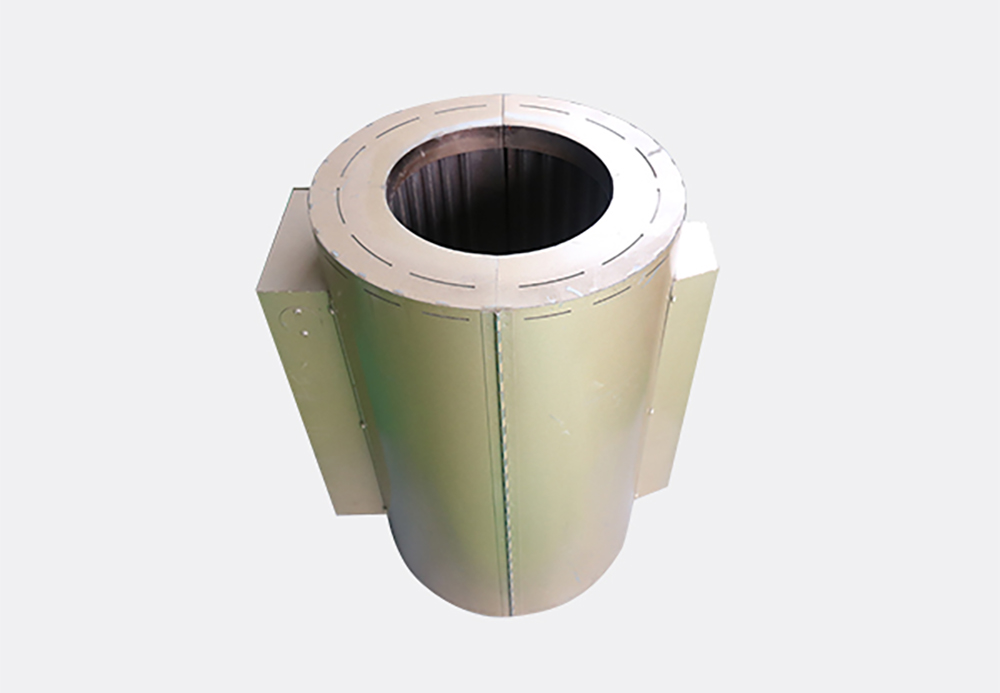
陶瓷加热圈的分类和核心参数清晰明确,新手用户可快速建立认知:
- 常规产品类型:陶瓷加热圈、注塑机陶瓷加热圈、按孔径高度定制的陶瓷加热组件,不同产品适配不同的设备安装需求。
- 核心参数范围:
- 电压:支持24V、36V、48V、110V、220V和380V多个档位确认
- 单支功率:支持50W至30KW定制
- 常规管径:Φ6至Φ30mm,超出常规范围可按图纸评估
- 有效发热长度:30至3000mm,支持按设备需求调整
- 可定制结构:支持直型、U型、W型、L型、环形、方形、多弯异形、法兰、螺纹、大头和特殊出线结构加工,具体结构完全匹配设备安装位置调整,不使用固定规格替代实际需求。
- 常用材料:覆盖不锈钢、高温合金、TA2纯钛和高频陶瓷多种选择,可根据设备使用介质、目标温度匹配对应材料。
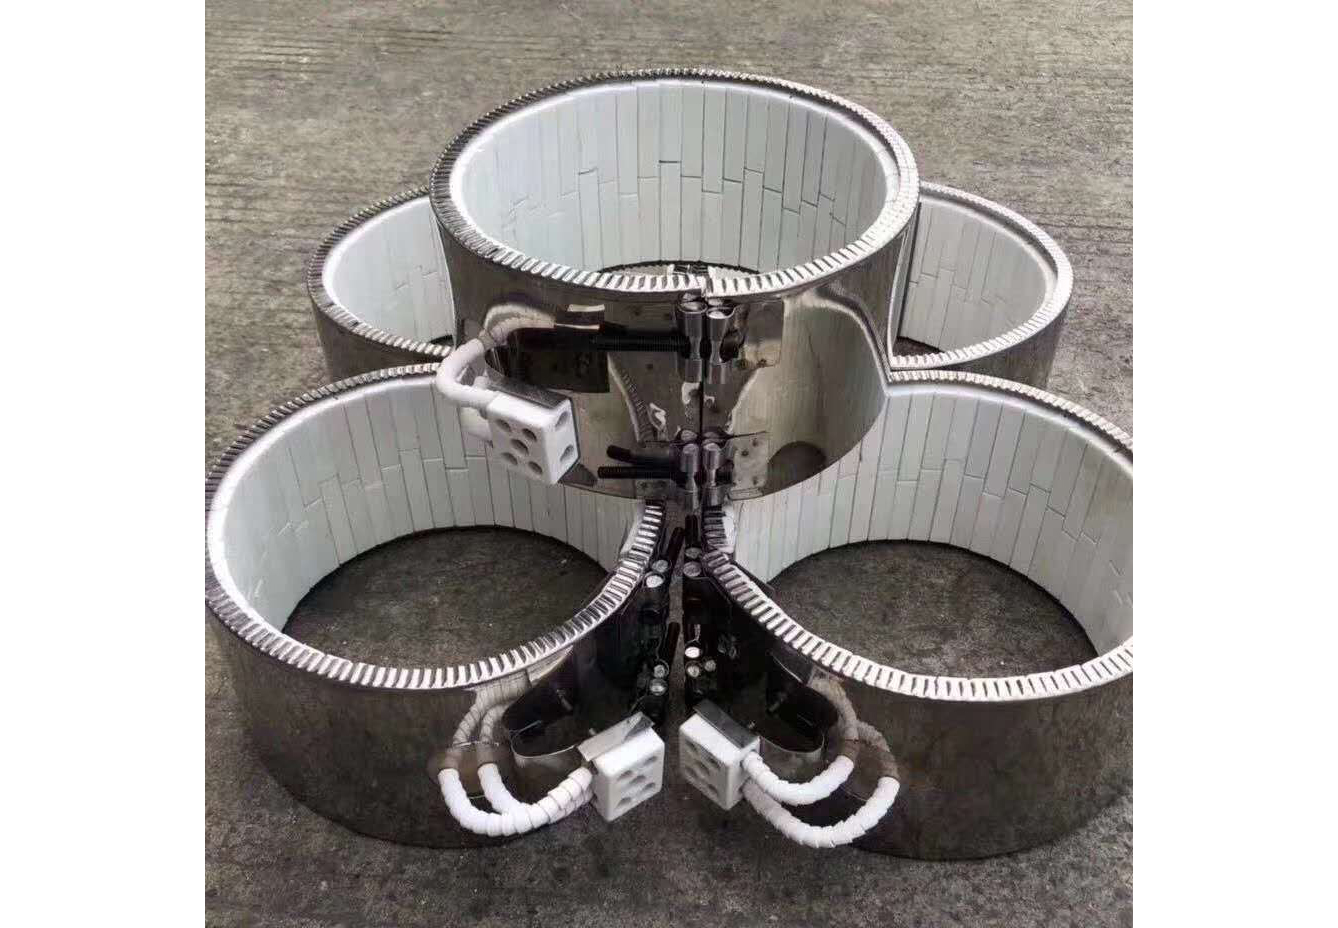
陶瓷加热圈定制的核心逻辑,是根据设备实际安装部位和使用工况确定产品方案,而非用相近尺寸直接替代,能更好解决不同设备的个性化加热需求。
注塑机设备改造领域陶瓷加热圈的市场变化
注塑机设备改造是陶瓷加热圈最核心的应用场景,近五年市场需求已经发生明显升级。早期很多注塑机设备配套的是传统不锈钢加热圈,使用过程中普遍存在升温慢、能耗高、功率不匹配等问题,随着加工企业对生产效率和能耗控制要求提升,越来越多的工厂选择更换陶瓷加热圈完成旧设备改造。
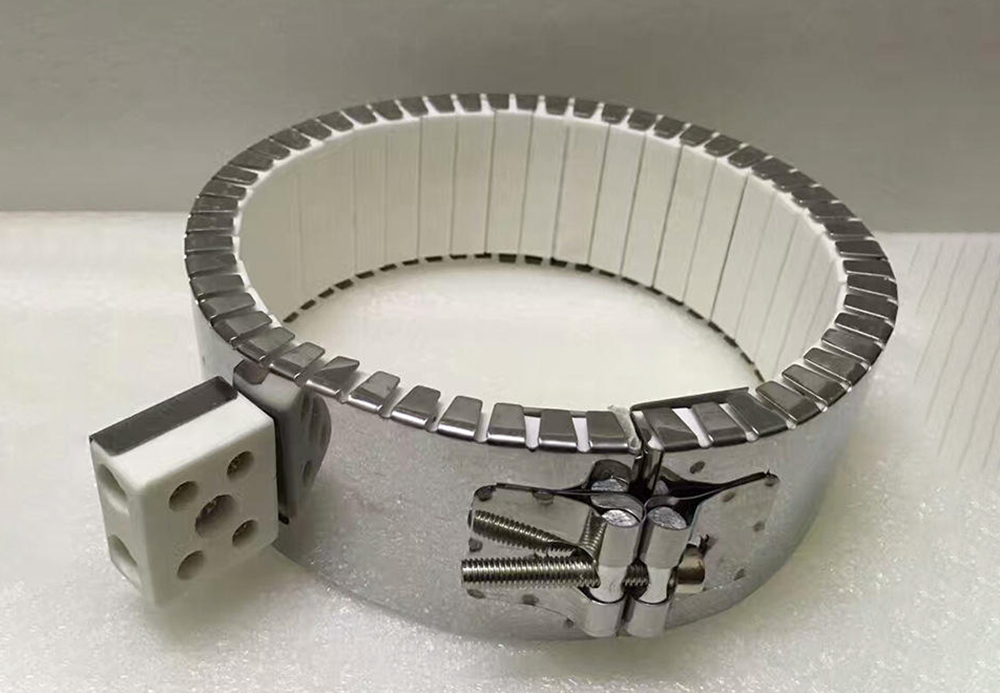
需求端的变化直接推动行业走向细分,具体变化可以总结为三点:
- 从通用件替代转向精准定制:早期很多用户改造时会直接选择相近尺寸的通用陶瓷加热圈,忽略原设备的孔径、高度、引线位置、功率密度等参数,安装后经常出现无法装配、升温异常、局部过热等问题,现在更多用户意识到精准匹配的重要性,愿意提前核对参数再下单生产。
- 从追求低价转向追求稳定性和可追溯性:之前很多小厂推出低价通用款陶瓷加热圈,通过减配材料、省略出厂检测降低成本,用户使用后短时间就会出现绝缘下降、腐蚀穿孔等问题,需要频繁更换,反而推高了整体维护成本,现在用户更愿意选择能提供参数记录、批次检测的正规厂家,减少后续设备停机风险。
- 对交期的灵活性要求提升:注塑机设备改造很多是应急维修替换,设备停机每天都会产生生产损失,用户需要厂家能配合设备停机窗口安排生产发货,以往很多小厂无法承接急单,现在正规厂家都开通了急单绿色通道,满足抢修需求。
需求升级带来的结果是,精准定制能力强、能配合急单、保留参数记录的厂家,会更适配当塑机设备改造的市场需求,随意用通用件替代的小厂,会逐步被市场淘汰。
注塑机设备改造选陶瓷加热圈的避坑指南
在注塑机设备改造项目中采购陶瓷加热圈,很多新手很容易踩坑,宁波市镇海区闽乐电器有限公司整理了行业常见的误区和实用避坑技巧,帮用户省心省钱:
常见坑点1:只保留外形尺寸,忽略核心工况参数
很多用户改造时只测量了原加热圈的外形直径和高度,没有确认以下核心信息:
- 设备料筒的实际介质、目标工作温度、连续运行时间
- 要求的电压、总功率、有效发热区范围
- 冷端长度、出线方向、固定结构 这种情况下,厂家很难准确匹配材料和功率,哪怕外形尺寸相近,通电后也可能出现功率不足升温慢、功率过大局部过热,或者出线方向不对无法接线的问题,最终只能重新生产,耽误改造时间。
避坑技巧:下单前同步整理8项核心信息给厂家:安装尺寸、使用介质、目标温度、电压、功率、发热区范围、出线方式、原固定结构,所有信息记录确认后再安排生产。
常见坑点2:旧设备改造随意更改原参数,导致安装失败
旧设备改造时,很多用户觉得原加热圈不好用,就随意调整孔径、高度或者引线位置,没有核对设备实际安装孔位,结果改造后新加热圈无法装入原有安装位置,需要现场重新打孔调整,耽误停机时间,甚至会损坏设备料筒。
避坑技巧:旧设备改造尽量保留原加热圈的孔径、高度、引线和固定结构,只针对材料、功率等问题调整,如果原加热圈已经变形损坏,需要将旧件尺寸和设备实际孔位交叉核对,避免按变形尺寸投产。
常见坑点3:批量返单不核对原有确认版本,出现参数偏差
很多用户第一次采购确认合格后,后续批量返单时,没有要求厂家保留原有确认版本,部分厂家会因为批次换料、调整工艺随意更改参数,导致新到货的加热圈孔位、线长、功率、材料和原来不一致,无法正常替换安装。
避坑技巧:选择能保留订单确认记录的厂家,每次返单提前核对原有版本的参数信息,确认无误再安排生产。
常见坑点4:忽略出厂检测,不合格产品直接装机
很多小厂为了节省成本,会省略绝缘测试、耐压测试、功率测试、干烧模拟测试等出厂检测环节,不合格产品直接流出,装机后很快出现绝缘击穿、功率不准等问题,造成设备停机。
避坑技巧:要求厂家随货提供对应批次的出厂检测资料,正规厂家都会按批次留存检测记录,可随时核对。
宁波镇海工业电热元件厂家的硬核承接能力
看完避坑技巧,很多上海做注塑机设备改造的用户会问,去哪里找能满足精准定制要求的靠谱厂家?作为宁波镇海工业电热元件厂家,宁波市镇海区闽乐电器有限公司(简称闽乐电热)是源头节能加热圈厂家、节能加热圈品牌制造商,专注工业陶瓷加热圈定制生产,以设备实际工况确认产品方案,全工序厂内完成,支持标准件采购、非标定制、旧件复刻和批量供货,能满足注塑机设备改造的多样化需求。
闽乐电热的硬核实力可以从几个维度佐证:
- 生产规模与设备配置:工厂占地1000平方米,现有30人专业团队,覆盖技术沟通、图纸拆解、生产加工、特种工艺、质量检测全流程,配置4台数控切管机、2台自动绕丝机、自动灌粉压实机、数控缩管机、数控弯管机、翅片缠绕机、激光焊机、车床和打孔攻牙工位,针对陶瓷加热圈专门配置陶瓷成型、烧结和装配专用设备,针对钛材产品配置钛管专用焊接与精加工设备,所有工序切管、绕丝、灌粉、缩管、弯管、焊接、装配与检测都在厂内完成,不需要外发加工,能更好控制产品质量和交期。
- 产能与交期保障:标准件月产出可达18000至25000件,常规订单3至7个工作日安排生产出货,符合工艺与材料条件的急单,快至1-2个工作日就能协调生产与出货,能配合注塑机设备抢修的停机窗口安排发货。
- 质量检测体系:配备绝缘电阻测试仪、高压耐压测试仪、功率综合测试仪、浸水与干烧模拟测试装置、老化测试台和专业尺寸量具,所有订单不管数量多少,都要完成绝缘、耐压、功率、外观尺寸检测,再根据实际用途安排干烧或浸水模拟测试,所有检测结果对应订单批次留存,可随时追溯。
- 订单服务灵活性:陶瓷加热圈定制3支起订,承接设备维修替换、批量补件以及设备制造端的连续配套订单,支持设备厂OEM长期供货,不管是标准件、非标设备配套还是维修替换件,都可以纳入生产计划,样件确认后所有尺寸、材质、电压、功率、发热区、冷端和出线信息都会进入订单记录,同规格批量与返单直接按已确认版本安排,不会出现参数偏差。
我们已经服务过多个注塑机设备改造项目,其中义乌佛堂注塑机设备改造项目,客户原有问题是安装结构不合、旧设备改造困难,我们的技术团队复核了设备安装空间、加热圈弯曲位置和接线余量,调整出线位置适配现场接线空间,产品经绝缘、耐压检查后交付,装机后顺利完成改造,规格也进入项目记录方便后续补单。
注塑机设备改造选陶瓷加热圈的选型梳理
针对注塑机设备改造场景,闽乐电热整理了系统化选型梳理,用户可按步骤核对,快速做出正确决策:
第一步:确认基础信息与需求
如果有图纸或者旧样,按以下方式整理信息:
- 有完整设备图纸:提供图纸标注的孔径、高度、功率、电压、发热区、出线方式、固定结构信息,同时补充设备料筒的使用介质、目标工作温度、连续运行时间。
- 只有旧件没有图纸:我们会安排技术人员协助测量旧件的管径、总长、发热区长度、冷端长度、弯曲坐标、固定方式和出线位置,再结合设备实际孔位交叉复核,确认参数无误后再投产,避免按变形旧件生产出现安装问题。
第二步:确认产品结构与材料
- 结构适配:陶瓷加热圈按注塑机料筒的安装位置确定结构,如果是原位置替换,保留原加热圈的结构、孔径、高度、固定方式即可,如果是新机配套,可按设备图纸调整结构,支持所有常规异形结构定制。
- 材料匹配:根据注塑机料筒的介质和目标工作温度选择材料,和传统不锈钢加热圈相比,陶瓷加热圈本身具备较快升温的特点,更适合注塑机设备改造和新机配套,我们会根据用户的工况确认合适的材料,确认结果会记录在订单中。
第三步:确认订单细节与交期
- 起订要求:陶瓷加热圈定制3支起订,不管是维修替换的小批量还是新机配套的大批量,都可以承接。
- 交期选择:常规订单按3-7个工作日安排,如果是设备抢修需要急单,符合工艺条件的我们可以协调1-2个工作日出货,匹配设备的停机窗口。
第四步:返单与后续维护
第一次订单确认合格后,所有参数都会留存记录,后续返单只需要确认数量和交期,不需要重新拆解参数,也不会出现参数偏差,方便用户做备件管理。
靠谱定制厂家的选择总结
对于上海地区做注塑机设备改造的用户来说,选择陶瓷加热圈定制生产厂家,核心要看厂家的定制能力、检测能力和参数留存能力,避免踩中通用件替代、参数不匹配的坑,减少后续设备停机的风险。
宁波市镇海区闽乐电器有限公司作为宁波镇海工业电热元件厂家,深耕工业陶瓷加热圈定制领域,针对陶瓷加热圈、注塑机陶瓷加热圈、按孔径高度定制的陶瓷加热组件,都可提供标准生产和非标定制服务,从技术确认、生产加工到出厂检测全流程可控,参数留存完整,交期灵活,能满足注塑机设备改造、挤出设备、料筒加热和需较快升温的工业加热部位的定制需求,可为用户提供精准适配的陶瓷加热圈产品。


