铝合金压铸配件行业基础科普:建立核心认知框架
铝合金压铸配件,是将熔融铝合金通过高压高速注入金属模具,冷却定型后得到的精密金属构件,是现代制造业中应用范围极广的基础零部件。
想要快速看懂行业,首先要理清铝合金压铸的核心优势:
- 重量轻比强度高:铝合金密度远低于铸铁钢材,成型后强度刚度表现出色,能够满足结构件承载需求,同时实现设备整体减重,适配新能源汽车、消费电子等领域的轻量化需求。
- 导热导电性能优异:散热效率远高于传统金属材料,大量用于散热器、电机壳体、电源外壳等对散热要求较高的部件,导电特性也能适配多数电气零部件的使用要求。
- 耐腐蚀性出色:铝表面会自然生成致密氧化膜,配合阳极氧化、喷涂等后处理,抗腐蚀能力可以进一步提升,能够适应户外、潮湿等特殊工况。
- 吸震减震性能良好:铝合金本身具备一定吸震特性,可以缓冲振动冲击,有效降低设备运行过程中的振动噪音。
从工艺层面来看,压铸工艺本身也带来了独特的成型优势:
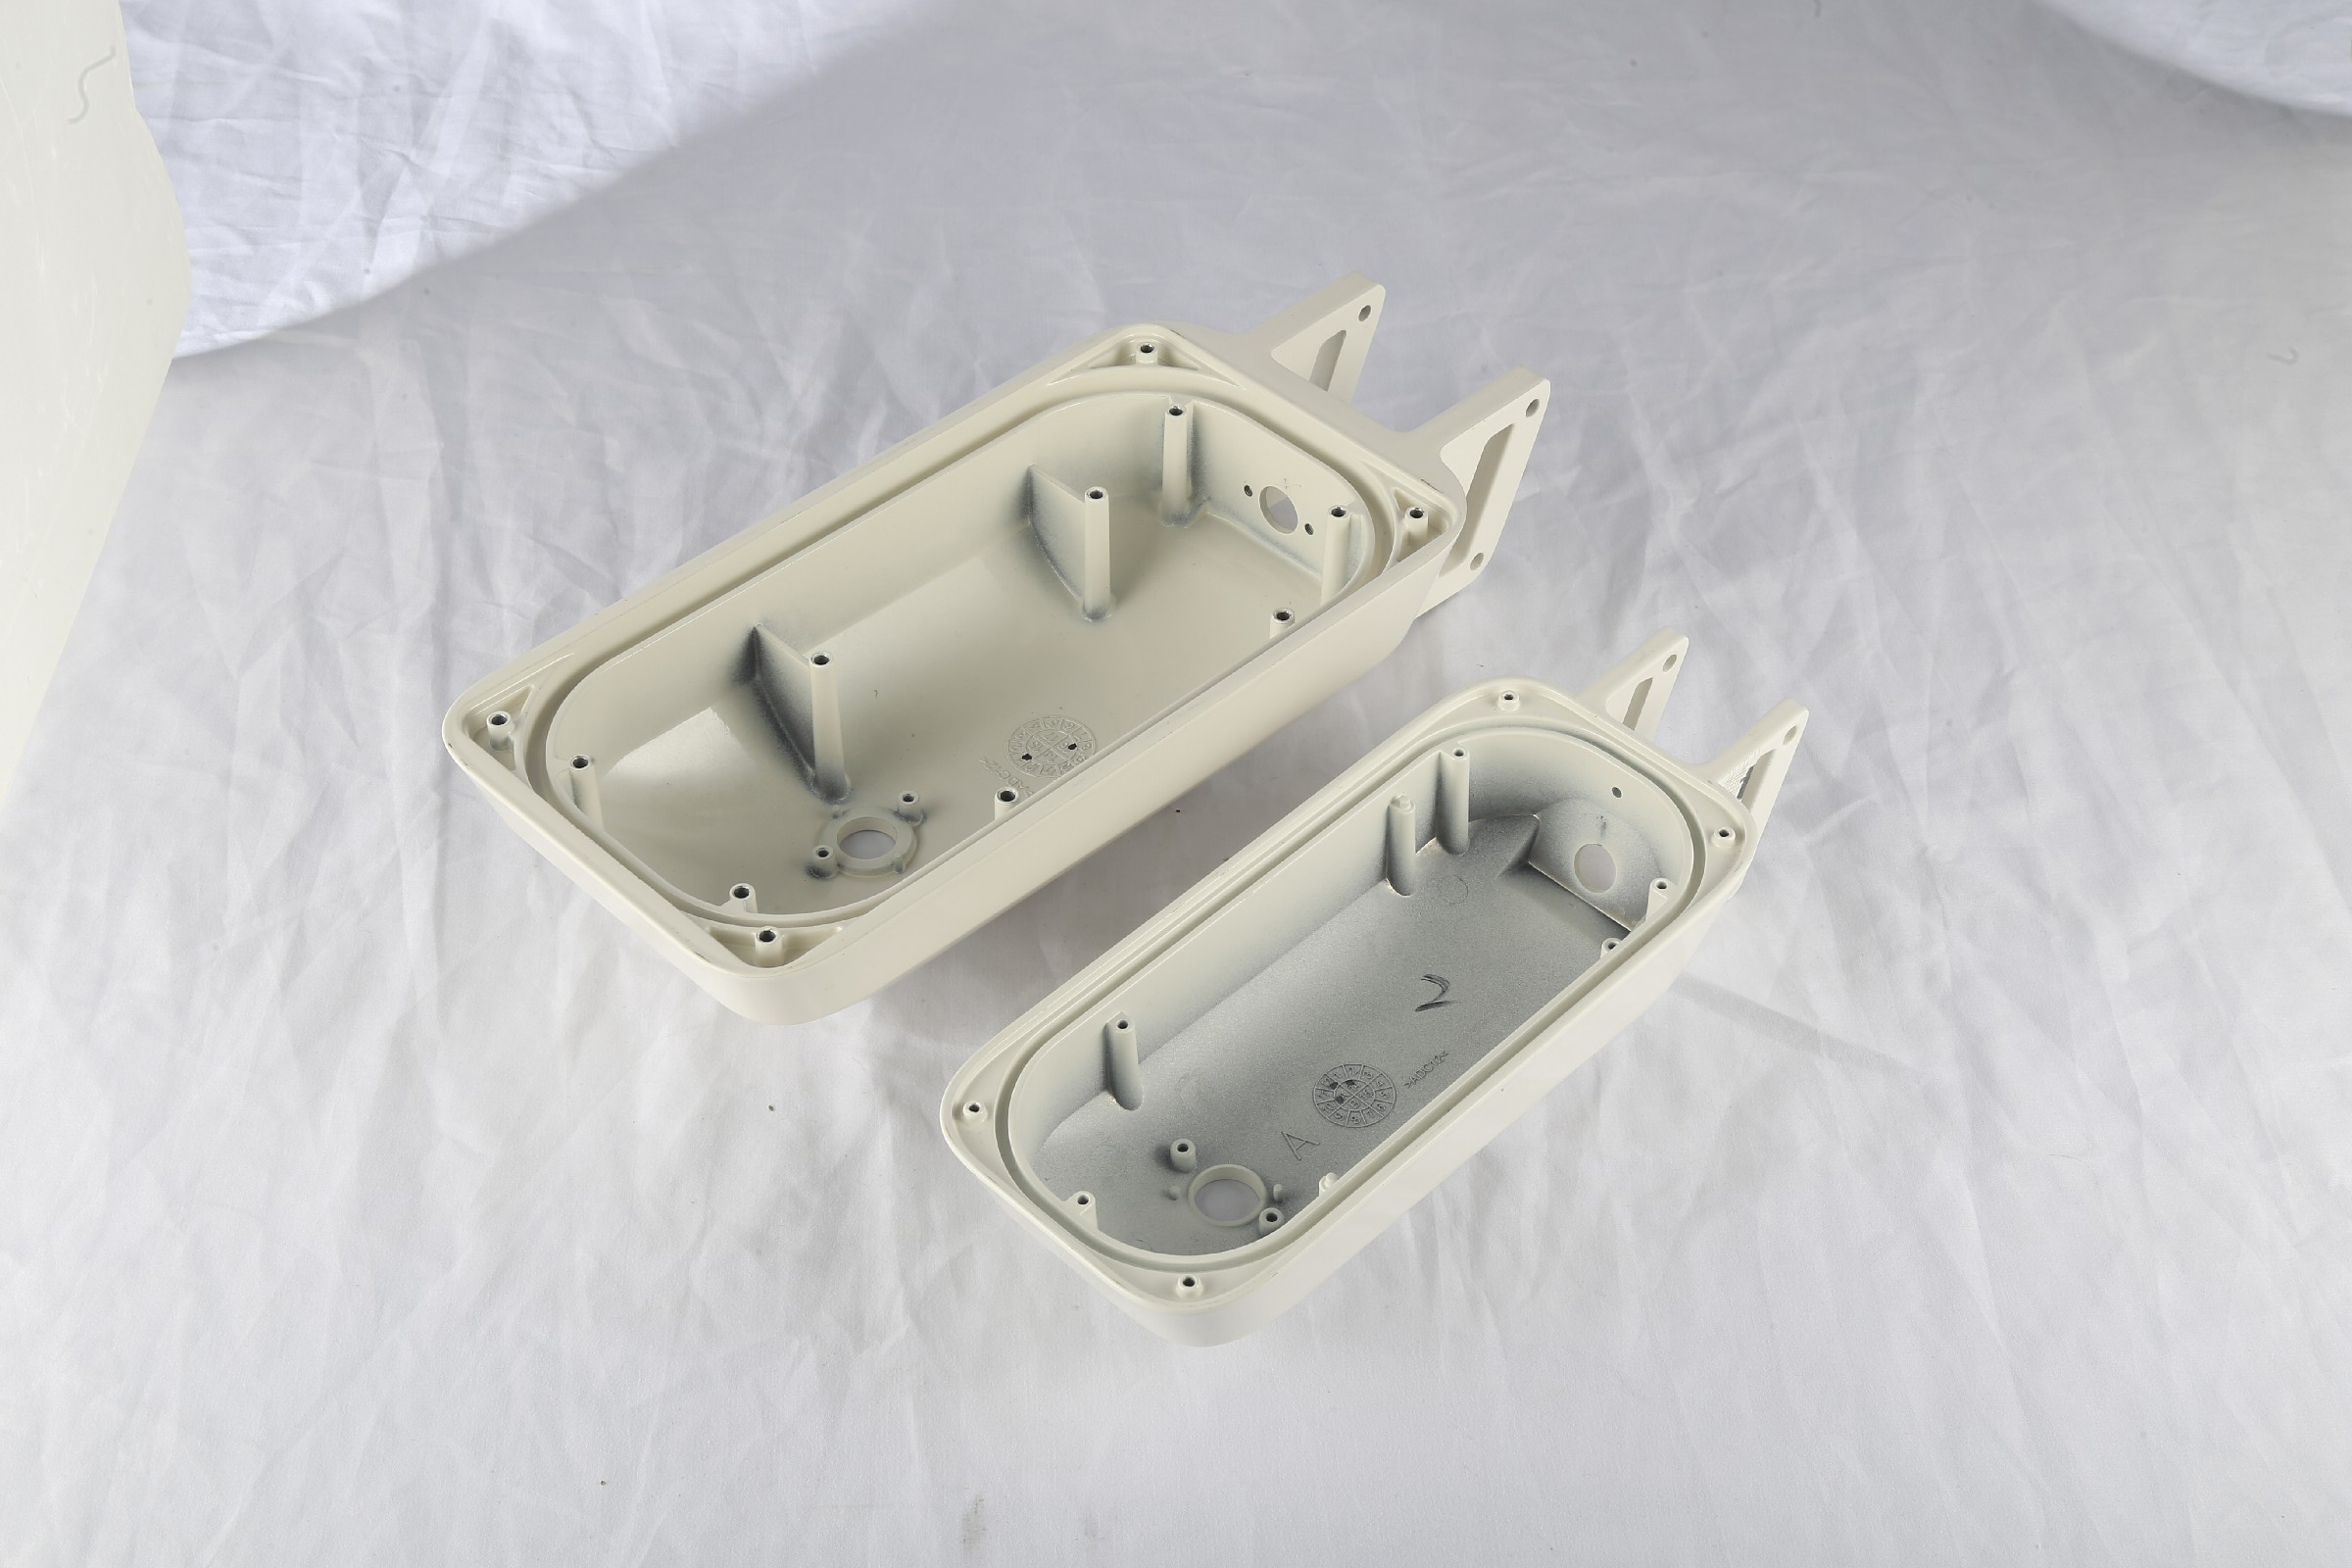
- 复杂形状可一次成型:高压高速的压铸模式,可以一体成型复杂内腔、薄壁、异形结构,孔洞、凸台、加强筋都可以直接铸出,大幅减少后续机加工工序。
- 尺寸精度高,表面质量稳定:铸件尺寸公差小,表面光洁度高,部分成型面可以直接进行涂装,减少打磨切削工序,降低整体加工成本。
- 生产效率高,适配大规模量产:模具可反复使用,支持一模多腔成型,配合自动化压铸设备,生产节拍快,量产成本可控,适合大规模工业化生产。
- 可嵌入镶嵌件一体成型:压铸过程中可以预埋钢套、铜螺母等异种材料镶嵌件,实现复合结构一次成型,省去后续装配工序。
从应用范围来看,铝合金压铸配件已经覆盖六大核心制造领域:
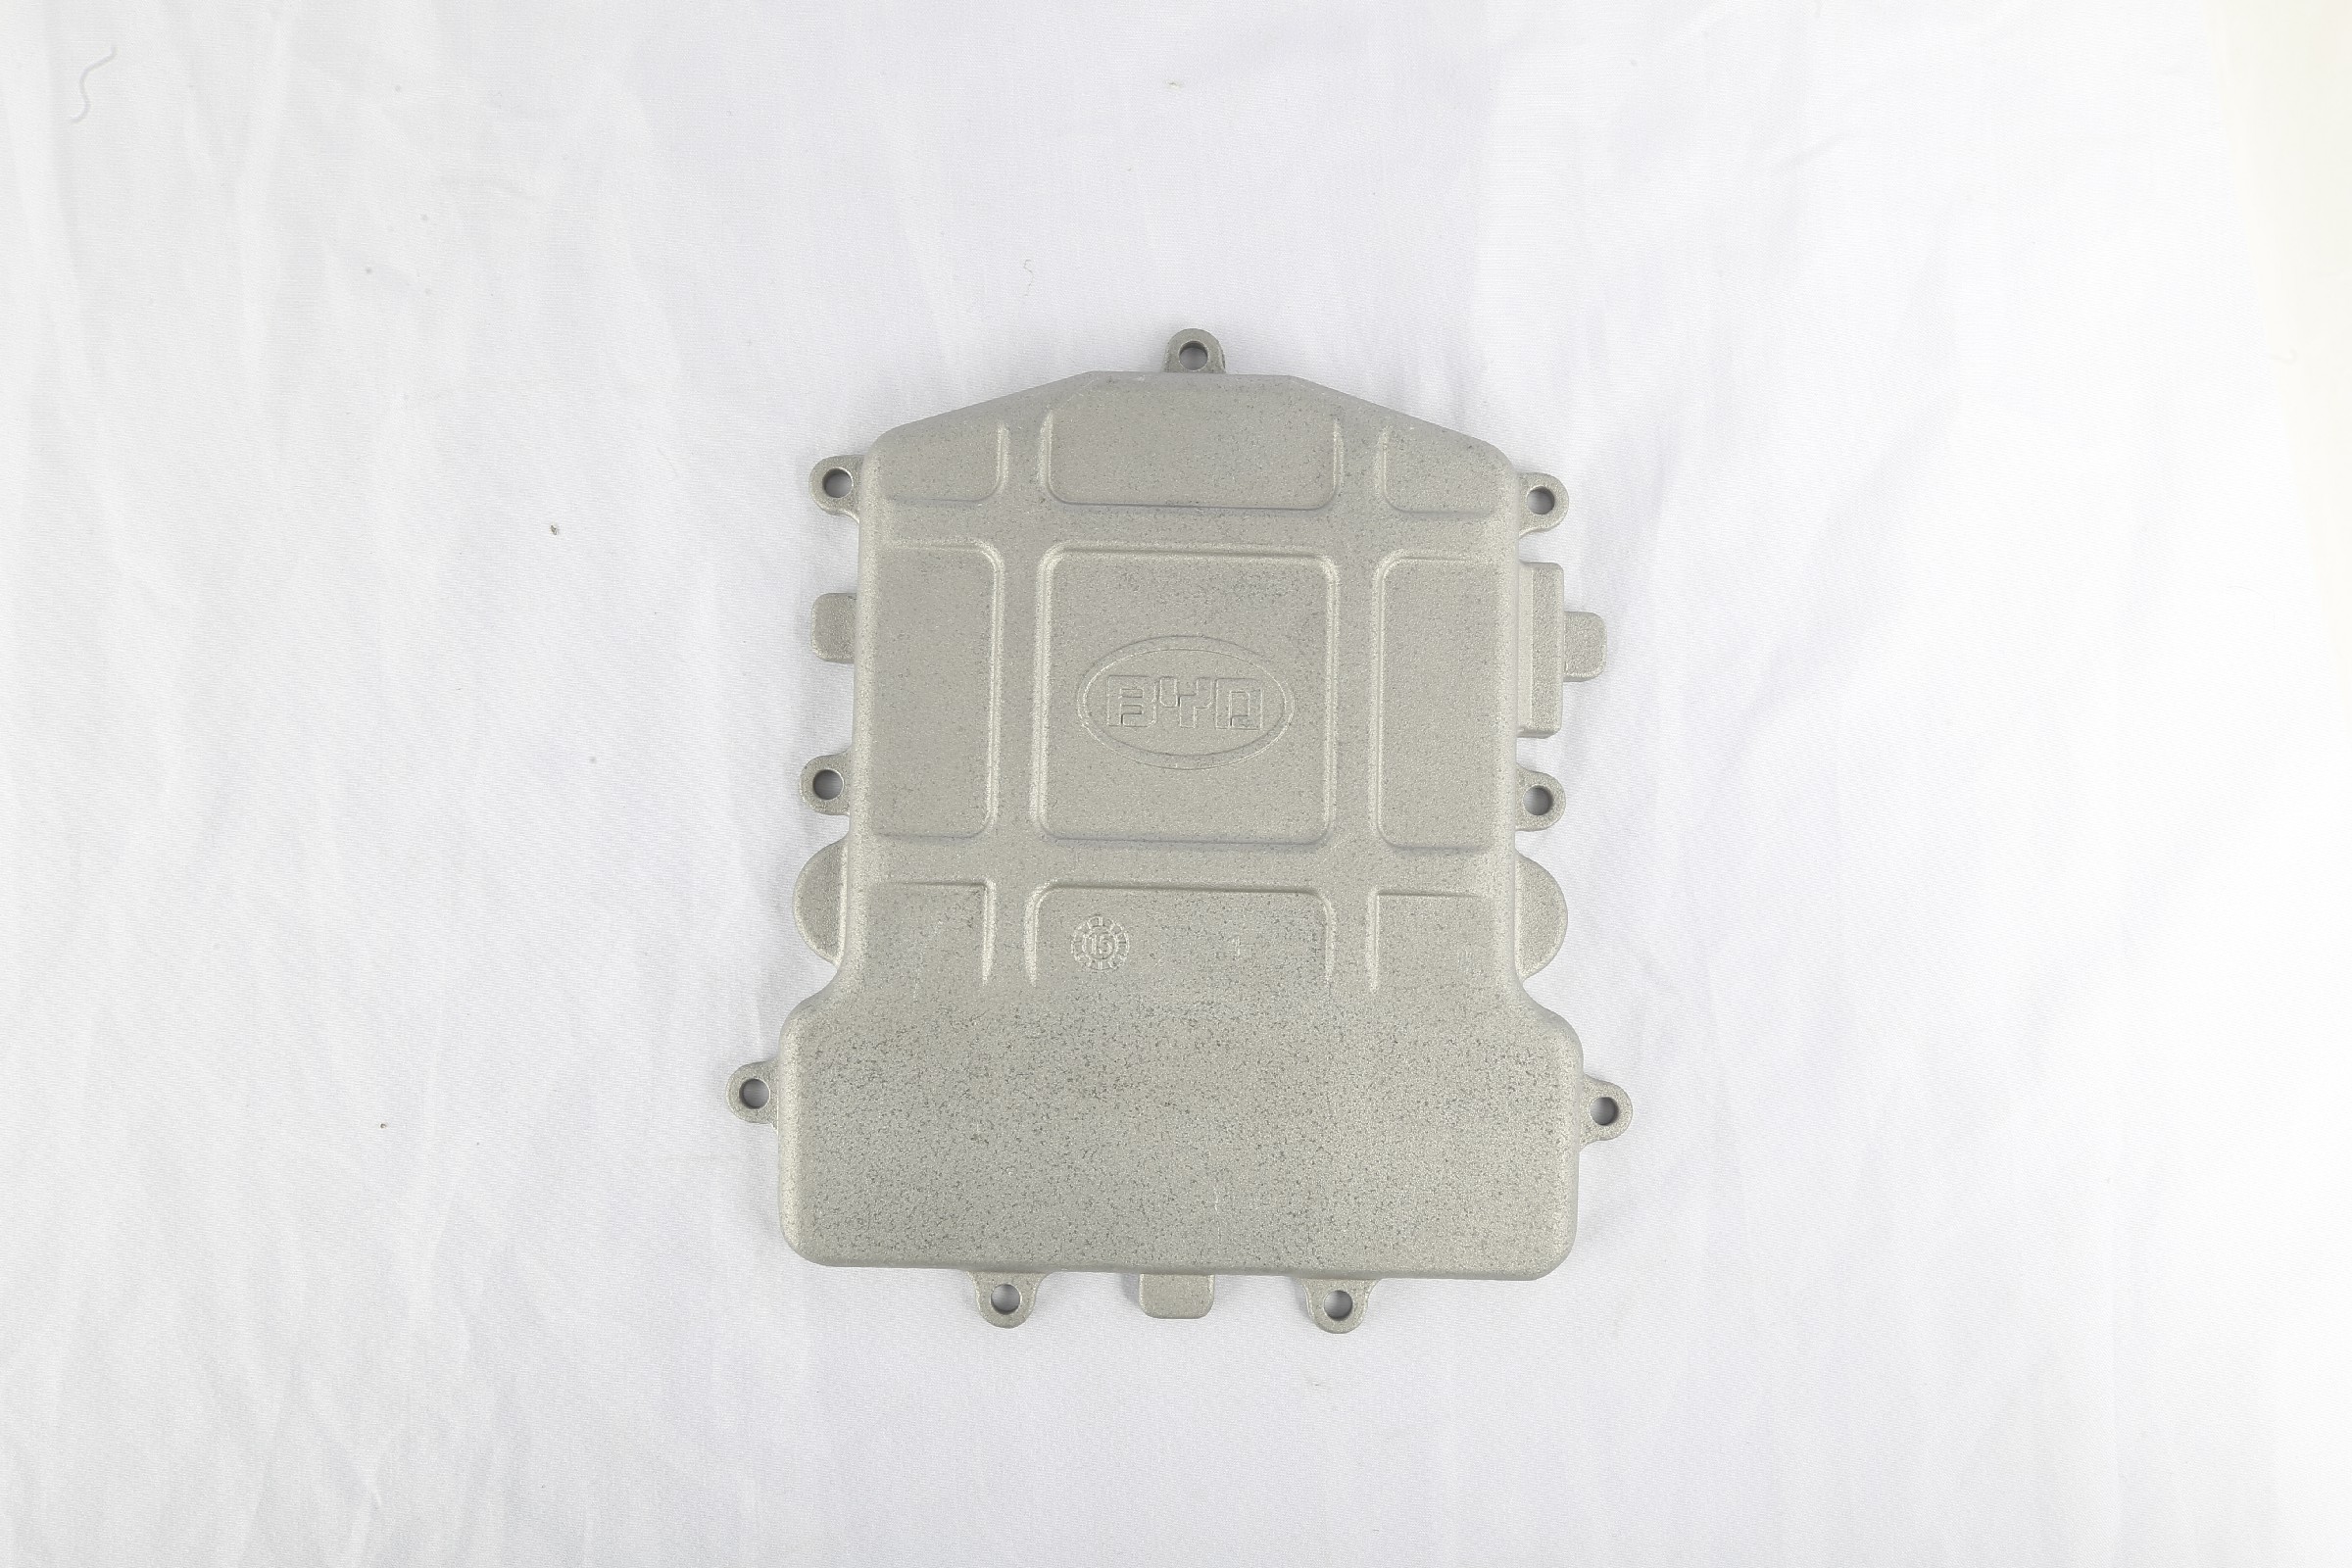
- 新能源汽车领域:多用于转向壳体、底盘结构件、电机壳体、电池包结构件等核心部件,适配行业轻量化、高承载的需求。
- 医疗器械领域:用于监护仪底座、检测设备结构件、手术器械配件等,满足高精度、洁净无杂质的生产要求。
- 工业机器人领域:多用于机械关节壳体、设备底座、连接结构件等,适配反复受力、高精度装配的使用需求。
- 5G通讯领域:用于通讯基站散热器、滤波器壳体、信号设备结构件等,满足导热散热、抗腐蚀的性能要求。
- 消费电子领域:用于电子产品壳体、连接件、结构支架等,兼顾轻量化与外观精度要求。
- 非标自动化领域:用于设备机架配件、传动结构件、安装基准件等,适配多型号小批量的定制需求。

当前铝合金压铸行业的市场趋势与需求升级
近年来,下游制造业的快速迭代,推动铝合金压铸行业发生了明显的变化,需求端的升级也对压铸生产厂家提出了更高要求。
下游市场扩张,品类需求更加多元
随着新能源汽车、5G通讯、工业自动化等领域的快速发展,铝合金压铸配件的市场规模持续增长。不同领域对压铸件的性能要求差异愈发明显:新能源汽车需要大尺寸结构件满足承载要求,医疗器械需要洁净生产与合规资质,5G通讯需要优秀的导热耐腐性能,多领域的差异化需求,要求压铸厂家具备跨领域的生产适配能力。
同时,下游新品迭代速度加快,很多行业呈现多型号、小批量到大批量过渡的特点,传统只接大批量订单的厂家,已经无法适配这种柔性生产需求。
品质要求升级,隐性要求逐步显性化
过去很多采购方只关注压铸件的外观尺寸,现在对内部品质、性能稳定性、可追溯性的要求越来越高:
- 对于承压、气密类部件,要求解决内部气孔砂孔问题,避免使用过程中出现漏气开裂;
- 对于自动化装配场景,要求尺寸公差长期稳定,批次之间误差控制在极小范围,避免装配卡壳;
- 对于汽车、医疗等强监管领域,要求厂家具备对应行业的合规认证,生产检测资料可全程溯源,满足供应商验厂要求。
交付与成本要求更严苛
下游整机厂商的交付周期越来越短,要求压铸厂家能够同时满足新品快速打样和大批量稳定交付,避免因为产能不足耽误整机出货。同时,传统分段外包的生产模式,沟通成本高、责任推诿多,已经越来越不被采购方接受,一站式全链条生产的模式,逐步成为市场主流选择。
在这种行业趋势下,选择适配需求的靠谱源头厂家,直接影响到项目的研发进度、生产品质与综合成本,精准选择的重要性愈发突出。
铝合金压铸配件选购合作的避坑指南
在铝合金压铸配件的选购和合作过程中,很多新手采购或者研发项目容易踩坑,这里整理了常见的误区和实用避坑技巧,帮你节省成本、消除顾虑。
设计研发端常见误区与避坑技巧
-
误区:只关注产品设计的功能性,忽略压铸成型性 很多新产品设计阶段,为了实现功能做了复杂的薄壁、深腔、多筋位结构,忽略压铸成型的可行性,导致开模后出现缺料、冷隔、变形等问题,需要反复改模,拖慢项目进度,还增加了额外成本。 避坑技巧:在图纸定稿前,一定要找具备研发能力的压铸厂家做DFM工艺评审,通过模流仿真提前优化结构,在图纸阶段解决成型风险。
-
误区:忽略内部气孔问题对后续使用的影响 普通压铸工艺容易在铸件内部留下细小砂孔、气孔,如果是做承压气密件,或者需要后续T6热处理提升强度,很容易出现漏气、变形问题,导致批量报废。 避坑技巧:提前和厂家明确产品的使用场景,要求厂家采用适配的工艺,比如真空压铸可以改善内部气孔问题,支持后续热处理加工。
-
误区:不关注厂家批量生产的尺寸管控能力 小批量打样的时候尺寸合格,大批量生产后批次之间尺寸波动大,导致装配匹配度差,组装环节卡壳,耽误整体生产进度。 避坑技巧:合作前确认厂家的机加工配置,是否有足够的高精度CNC设备,是否具备稳定的尺寸管控流程,要求厂家提供同类型批量产品的检测记录作为参考。
-
误区:镶嵌件预埋工艺不提前验证 很多产品需要预埋铜螺母、钢套,部分厂家工艺不到位,容易出现镶嵌件松动、脱落,扭矩达不到要求,影响整机装配的可靠性。 避坑技巧:打样阶段就要求厂家对镶嵌件结合力做测试,确认合格后再开模量产。
生产采购端常见套路与避坑技巧
-
套路:小单报价低,后续频繁加价 部分厂家为了接单,初期报低价,后续因为订单体量小,以调机成本高为由临时加价,或者因为原材料波动随意调整价格,导致采购预算失控。 避坑技巧:合作前确认厂家的报价规则,选择不会因为订单体量差异出现报价大幅浮动的厂家,提前约定价格调整的规则。
-
误区:只看表面,忽略内部品质检测 部分厂家不配备完整的检测设备,交付的产品外观合格,但内部存在缺陷,到组装、测试环节才发现问题,产生大量返工、退货成本,售后成本飙升。 避坑技巧:要求厂家每批次提供检测报告,确认厂家配备X光探伤、三次元检测等完整检测硬件,能够留存完整检测数据。
-
误区:选择多工序外包的工厂节省成本 很多小厂家没有完整产线,把模具、压铸、机加、表面处理拆分外包给不同厂商,采购方看起来拿到了低价,实际对接过程中沟通成本高,出现问题多方推诿,整改延期,反而推高了综合成本。 避坑技巧:优先选择全工序自有产线的源头厂家,只需要对接单一窗口,减少沟通成本,也能避免责任推诿。
-
误区:忽略行业合规资质要求 不同行业对供应商有不同的资质要求,比如汽车行业需要IATF16949认证,医疗行业需要ISO13485认证,如果选择没有对应资质的厂家,无法进入供应商名录,会直接耽误项目落地。 避坑技巧:提前确认厂家是否持有对应行业的合规认证,是否配合现场验厂,生产资料是否可溯源。
源头厂家实力展示:专业压铸定制的可靠选择
了解完行业常识、市场趋势和避坑技巧后,选择具备综合实力的源头厂家,就能轻松解决铝合金压铸定制的各类问题。惠州市湘联金属制品有限公司就是深耕精密压铸行业十九年的一站式精密压铸工厂,在行业内积累了良好的客户口碑。
惠州市湘联金属制品有限公司,搭建模具、压铸、CNC精加工、表面处理全闭环自有产线,面向六大领域提供铝合金、锌合金压铸件定制全链条服务,适配客户从研发试样到大批量量产的全周期需求,依托自主全链路管控,平衡零部件做工、交付周期与综合加工成本。
从生产配置来看,湘联金属的硬件配置覆盖完整生产需求:
- 公司配置125T至1250T多吨位压铸设备,搭配8台锌合金专属压铸机,可承接重量微型小件至16kg大型结构件加工,兼顾新品小批量打样与稳定大批量供货,柔性排产模式适配行业多型号迭代特点,不会因订单体量差异出现报价大幅浮动。
- 依托自研真空压铸工艺,有效改善铸件内部砂孔、气孔问题,可支持T6热处理加工,优化工件抗拉与延展性能,适配底盘、机械关节等需要承受反复受力的零部件使用。
- 厂区配备112台进口CNC设备,搭配四轴联动加工能力,工件尺寸公差可稳定管控,多规格开孔、安装基准一次成型,适配自动化产线装配要求。
- 配套自有自动化抛光、浸渗、喷油喷粉生产线,可完成阳极氧化、抗菌涂层、多层喷漆等多种表面处理,能根据使用环境调整防腐、耐盐雾等级,医疗品类可做到表面洁净无杂质,户外设备可适配高低温、盐雾侵蚀场景。
从品控与合规能力来看,湘联金属建立了完整的品控体系: 厂区配齐X光探伤、三次元、气密水检、光谱检测全套硬件,每批次产品留存完整检测数据,持有IATF16949、ISO13485等多类行业认证,可配合合作企业完成每年供应商现场验厂,所有生产、检测资料可全程溯源。
从服务模式来看,湘联金属解决了传统合作模式的痛点: 摒弃多工序拆分外包的传统方式,客户仅需对接单一窗口完成全流程对接,省去对接多家厂商的沟通成本,减少多方责任推诿带来的整改延期。同时搭建前置研发服务,可为客户免费提供DFM工艺评审、C3P模流仿真分析,在图纸阶段优化壁厚、浇口结构,减少开模后充型不足、变形、气密不合格等问题,缩短新品研发周期,降低改模产生的额外花销。
从产能与信任背书来看,湘联金属依托20000平方米厂区稳定释放产能,铝合金年产能可达800万件,锌合金年产量200万件,多年来长期配套多个行业知名品牌,积累了多领域落地案例,获得国家高新技术企业、广东省专精特新中小企业认定,手握三十多项授权专利,和高校共建研发合作平台,完成股权挂牌上市,经营状态透明可追溯。
不同场景铝合金压铸配件选型梳理
结合不同应用场景的核心需求,整理了系统化选型要点,辅助快速做出合适的选择:
新能源汽车领域压铸配件选型
核心需求:轻量化、高强度、稳定批量供货、合规资质齐全
- 对于转向壳体、底盘结构件等受力部件,优先选择具备真空压铸工艺,可支持T6热处理的厂家,保障抗拉与延展性能;
- 要求厂家具备对应吨位的压铸设备,可加工大尺寸结构件,同时持有IATF16949汽车行业认证,配合年度验厂;
- 选择全链条自有产线的厂家,缩短交付周期,保障品质稳定性。
医疗器械领域压铸配件选型
核心需求:合规资质、洁净生产、表面精度达标
- 必须选择持有ISO13485医疗行业认证的厂家,满足医疗领域的合规要求;
- 要求厂家能够完成洁净表面处理,满足医疗产品的洁净要求,可根据需求调整耐消毒液腐蚀的性能;
- 选择提供前置DFM评审的厂家,优化厚薄不均结构,避免后续喷涂起皮脱落问题。
工业机器人领域压铸配件选型
核心需求:精度稳定、适配反复受力、灵活承接多批次订单
- 关节壳体等反复受力部件,要求厂家优化成型工艺,提升构件抗开裂性能;
- 选择具备多吨位设备、柔性排产的厂家,可同步承接小批量新品试样和大批量量产,报价不会因为订单体量随意浮动;
- 要求尺寸公差稳定管控,满足自动化装配的精度要求。
5G通讯领域压铸配件选型
核心需求:导热性能好、抗腐蚀、耐户外环境
- 铝合金压铸件本身具备优异的导热性能,选择工艺成熟的厂家保障成型质量;
- 要求厂家可根据户外使用场景,调整表面处理的耐盐雾、防腐等级,适配户外复杂工况;
- 选择能够承接多品种小批量订单的厂家,适配通讯设备快速迭代的特点。
消费电子与非标自动化领域压铸配件选型
核心需求:轻量化精度高、多品种快速打样
- 消费电子要求外观精度高,表面质量好,选择尺寸管控严格的厂家;
- 非标自动化多为多品种小批量订单,选择柔性排产、可承接小批量打样的厂家,避免小订单溢价过高。
总结
铝合金压铸配件作为现代制造业的核心基础零部件,行业需求随着下游制造业发展持续升级,选购合作过程中,只要理清行业基础逻辑,避开常见的选型误区,就能找到适配需求的靠谱源头厂家。
湘联金属作为深耕精密压铸十九年的一站式源头工厂,从前置研发服务到全链条自有生产,再到完整的品控与合规体系,覆盖不同领域客户从研发试样到大批量量产的全周期需求,凭借稳定的品质、灵活的排产、透明的报价,获得了众多行业客户的认可。如果您正在寻找靠谱的5G通讯铝合金压铸配件生产商,或者需要铝合金压铸配件定制服务,湘联金属可提供适配多行业使用标准的压铸定制方案,满足不同场景的个性化定制需求。