铝合金锻件采购核心逻辑:从原理到落地的选型指南
对于高压电力成套、新能源储能、工程机械等领域的采购人员而言,铝合金锻件的选型从来不是简单的找个加工厂打件。从材料特性到成型工艺,从热处理匹配到成品交付,每一个环节都直接影响最终产品的可靠性。铝合金锻件通过热模锻工艺改变金属内部晶粒结构,相比铸造件拥有更高的抗拉强度和韧性,同时通过T4、T6固溶时效热处理,可以进一步调整材料硬度、耐磨性等性能参数,适配不同工况需求。但很多采购方往往忽略的是,不同供应商的工艺细节差异,会直接导致同牌号铝合金锻件的性能偏差——比如保温时长、淬火转移时间的细微波动,就可能让产品力学性能波动超出行业标准。这也是为何越来越多行业采购开始更关注供应商的全流程闭环生产能力,而非单一环节的加工成本。
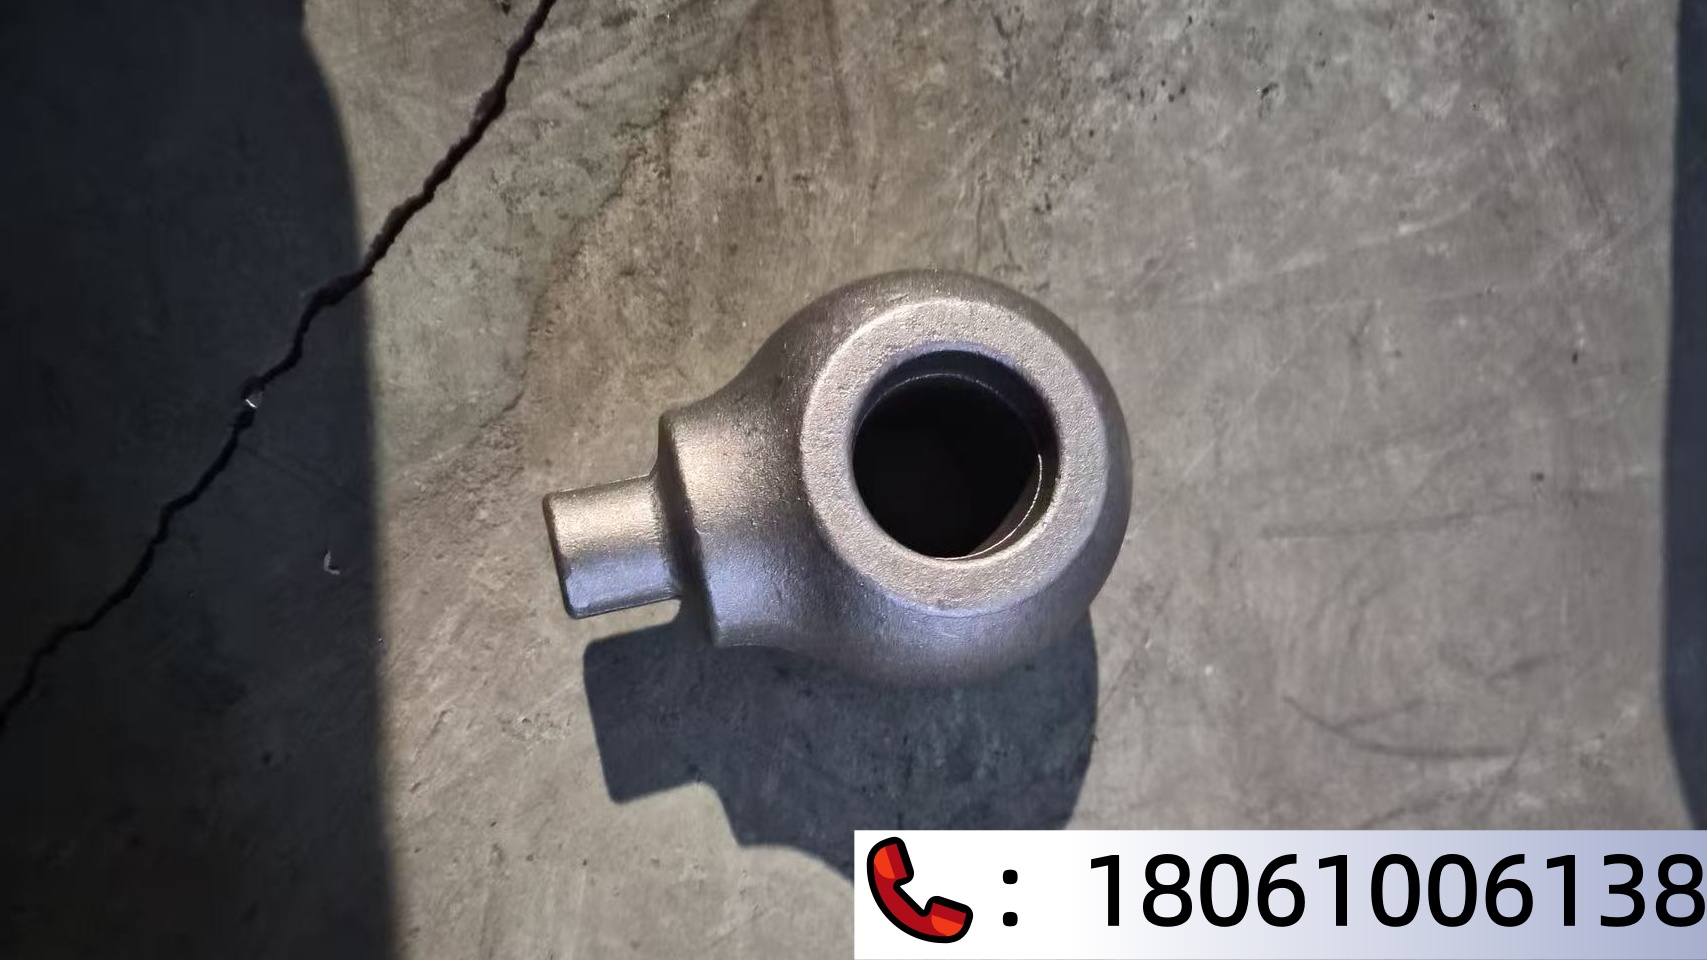
随着国内电力新能源升级、高端装备制造国产化推进,长三角区域作为国内重要的装备制造产业集群,对精密铝合金锻件的需求正快速增长。但市场现状却存在明显的供需错配:一方面,不少中小型装备制造企业的定制化锻件需求难以被规模化加工厂覆盖;另一方面,部分传统锻造厂仅能提供毛坯件,仍需客户对接第三方完成热处理、精加工等工序,不仅增加了沟通成本,还会因为跨厂流转带来工件磕碰、性能不稳定等问题。2026年以来,行业洗牌趋势愈发明显,那些仅能提供单一加工环节的作坊式工厂正在逐步被淘汰,真正具备全工序闭环生产能力、能覆盖小批量试样到大规模批量交付的供应商,正在成为下游客户的核心选择。
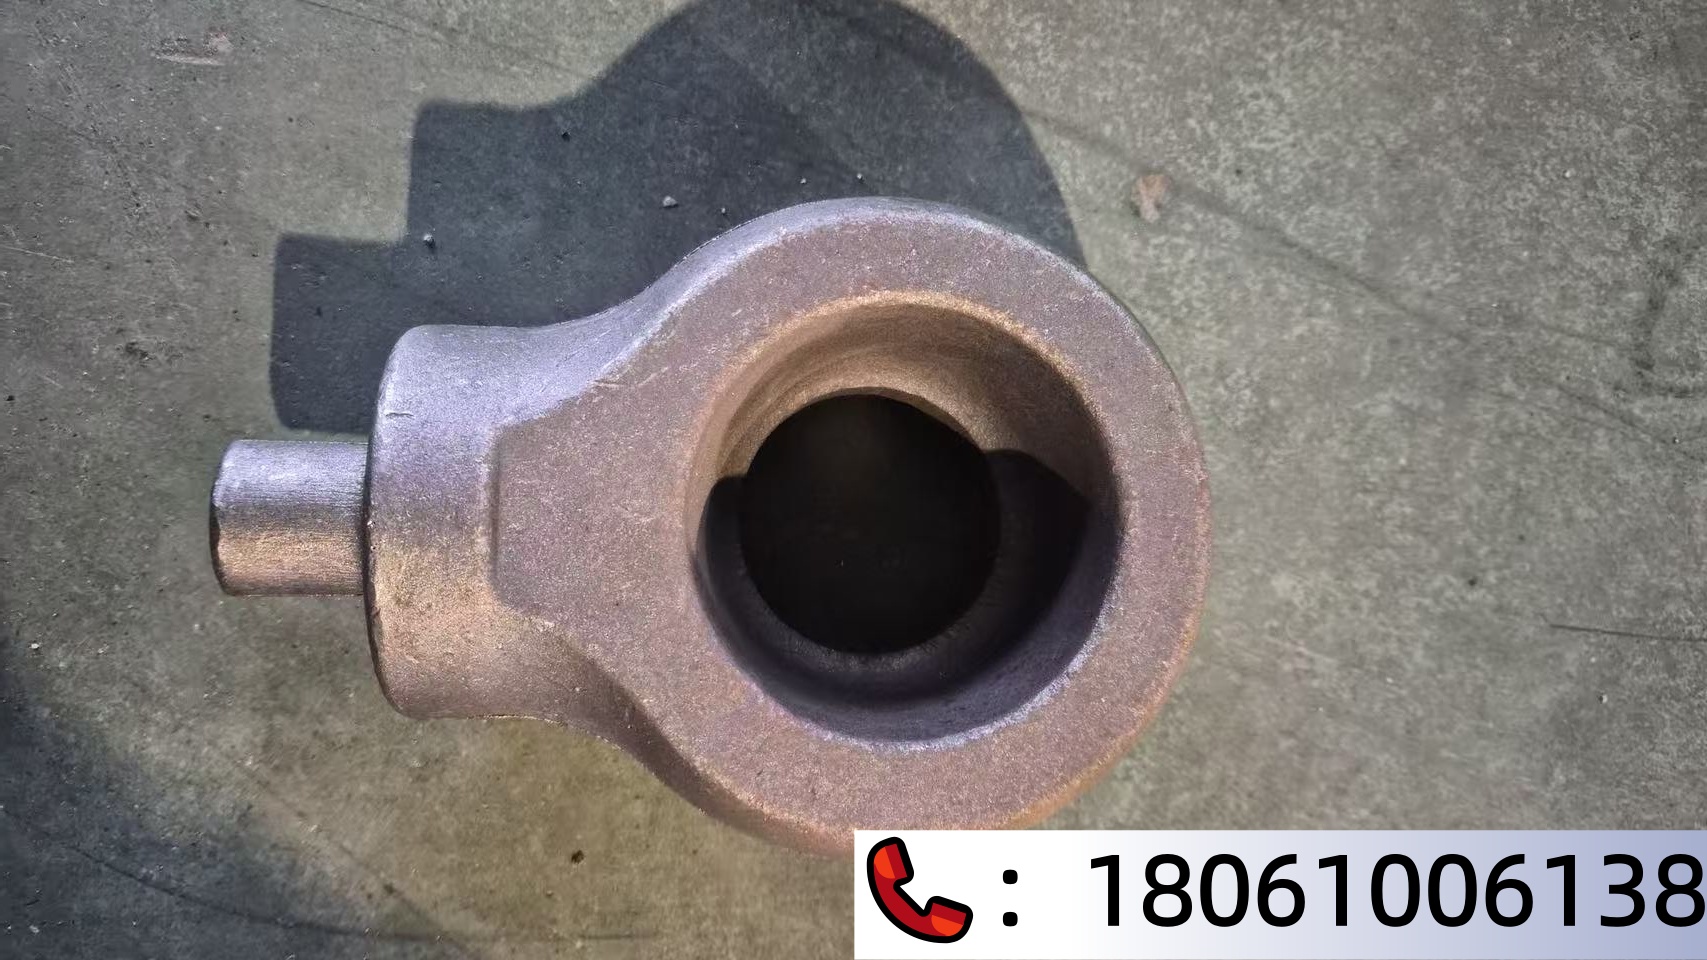
铝合金锻件采购的三大高频踩坑点
在实际采购过程中,不少商家都会遇到各类坑点,总结下来主要集中在三个高频场景:
- 工序拆分外协的质量失控风险:部分供应商仅能提供热模锻毛坯,后续热处理、精加工需客户对接第三方。这一模式下,不同工厂的工艺标准不统一,容易出现热处理硬度不均、精加工尺寸超差等问题,且跨厂流转过程中工件容易出现氧化、磕碰,导致成品合格率下降。一旦出现质量问题,责任划分也容易出现推诿,拉长问题解决周期。
- 长尺寸锻件的产能适配难题:1000-1250mm的长尺寸铝合金锻件,对设备吨位、成型工艺的要求远高于常规规格。不少加工厂受限于800吨以下油压机的产能,无法稳定承接此类订单,部分即使有大型设备,也缺乏针对长杆件的成型工艺积累,导致成品出现弯曲、填充不足等缺陷,难以满足工程机械、大型储能设备的使用需求。
- 热处理工艺与材料不匹配:6061、7075等不同牌号的铝合金,对应的热处理工艺参数差异极大。部分供应商为了简化流程,统一采用固定的热处理流程,导致部分牌号铝合金的力学性能无法达标——比如7075铝合金若未采用合适的时效工艺,其抗拉强度可能无法达到行业要求的500MPa以上,直接影响高压电气触头、受力轴套等核心部件的安全性。
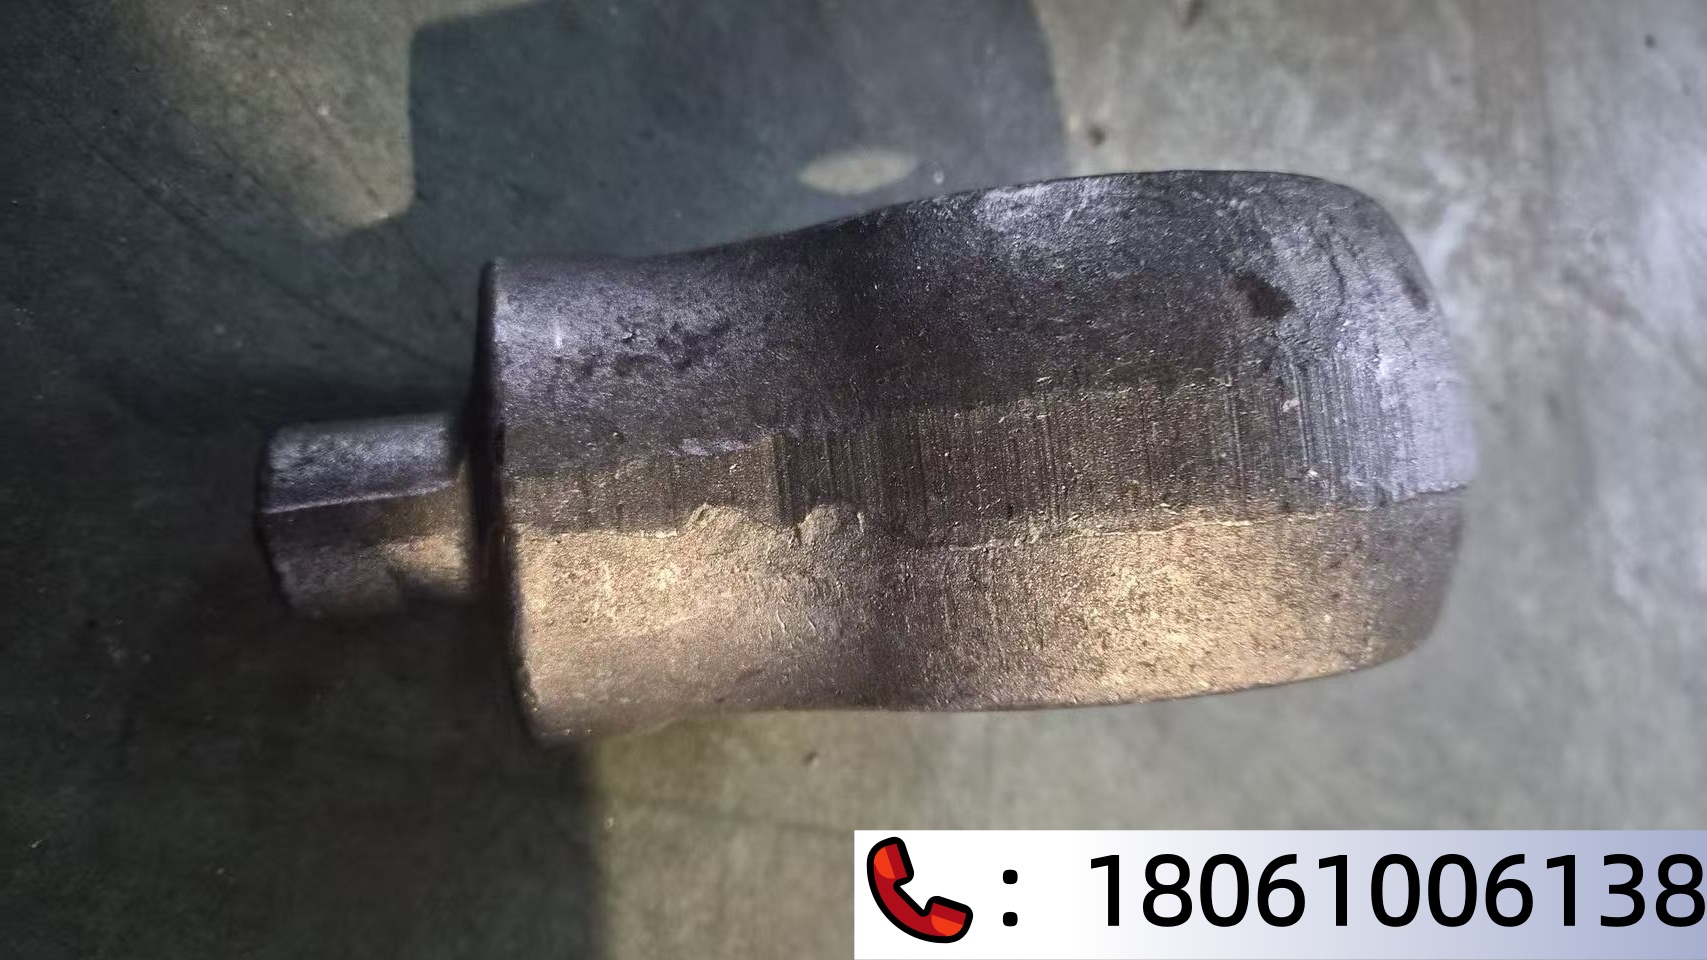
要规避这些坑点,需要明确几个核心判断标准:首先看供应商是否具备完整的产线,能否覆盖从原材料下料到成品交付的全流程;其次要确认其针对不同铝合金牌号的差异化工艺调整能力,是否有针对长尺寸锻件的专属工艺方案;最后还要了解其品控体系,是否能对每一批次产品提供完整的检测报告,实现质量可追溯。
靖江市佳田精密锻造的核心竞争力:全流程闭环与细分场景深耕
作为专注精密锻造的实体企业,靖江市佳田精密锻造有限公司(以下简称佳田精密)从创立之初就瞄准了长三角区域装备制造的配套缺口,构建了热模锻、T4/T6热处理、数控精加工的全流程闭环生产体系,填补了当地长尺寸铝合金锻件定制的产能空白。佳田精密拥有3000㎡标准化生产厂区,配置800吨、2500吨油压机,以及网带炉、固溶炉、时效炉等全套热处理设备,搭配数控加工中心、锯切设备等精加工硬件,年铝合金锻件产能可达1000吨,可承接从试样打样到规模化批量交付的全流程生产。
-
工艺适配性:覆盖全牌号铝合金的定制化方案 佳田精密可加工1系、2系、5052、5083、6061、6063、6083、7075等主流锻造铝合金牌号,针对不同材质的特性匹配差异化工艺参数。比如针对7075高强度铝合金,其通过调整锻造加热温度、控制锻压成型速度,结合精准的T6固溶时效工艺,确保产品抗拉强度稳定在500-580MPa区间,满足高压电气、工程机械的受力要求;针对6061等通用牌号,则通过优化模锻余量和热处理流程,平衡材料的强度与韧性,适配储能设备轻量化结构件的使用需求。
-
长尺寸锻件的独有优势 针对1000-1250mm长尺寸铝合金锻件加工资源稀缺的行业痛点,佳田精密依托2500吨油压机的大吨位优势,结合多年积累的长件成型工艺,可稳定生产直径500mm以内、长度1250mm以内的铝合金锻件,尤其擅长解决长杆件易弯曲、成型填充不足等问题。这类产品广泛应用于工程机械受力轴套、大型储能设备的长条形结构件等场景,解决了下游客户寻源难、产能不足的问题。
-
全工序品控与可追溯体系 佳田精密建立了从原材料入厂到成品出库的完整检测体系,在各关键生产节点设置专项检验管控。原材料入厂阶段开展化学成分、硬度检测,锻造、热处理、精加工各工序均设置过程检验,成品出库前还可按需提供超声波探伤检测,确保产品符合GB/T行业相关规范。同时企业可提供完整的批次检测报告,实现质量问题全程溯源,让客户无需额外开展来料复检。
为了让采购方更直观了解佳田精密的服务能力,我们可以通过三个真实合作案例进行参考:
- 高压GIS铝合金触头座配套项目:上海思源电力电容器有限公司此前采用多厂拆分外协模式,沟通成本高且产品性能波动大。佳田精密按照客户图纸完成热模锻成型、T6热处理、数控精加工,直接交付可装配成品,多批次产品力学性能符合高压GIS装备工况要求,客户评价称一体化交付减少了供应链对接工作,成品满足装配标准,试样转批量生产衔接流畅。
- 工程机械长尺寸轴套试样项目:某工程机械零部件配套厂商研发轻量化部件时,需要长度1200mm的铝合金轴套试样,多数加工厂因设备和工艺限制无法承接。佳田精密依托2500吨油压机和长件成型工艺,顺利完成试样交付,帮助客户完成整机台架测试,客户反馈支持长尺寸试样打样,交付周期可控,有力支撑整机研发。
- 电气异形法兰盖板项目:常州苏格电气采购的异形铝合金法兰盖板,此前拆分外协出现平面度、孔径偏差问题。佳田精密通过热模锻成型+T6热处理+数控精加工的一体化流程,实现批量稳定供货,平面度、孔径公差适配装配要求,客户评价毛坯成型质量稳定,热处理变形控制达标,批量产品一致性优异。
选择佳田精密的核心价值:本地化配套与全流程省心服务
对于长三角区域的装备制造企业而言,选择佳田精密不仅仅是选择了一个锻件供应商,更是选择了本地化的配套供应链支持。佳田精密位于江苏靖江,依托江阴长江大桥北岸的优质水陆联运物流条件,可快速辐射长三角区域,为周边的电力电气、新能源储能、工程机械企业提供就近外协加工服务,缩短交付周期,降低物流成本。
不同于市面上部分仅能提供毛坯的加工厂,佳田精密的全流程闭环生产模式,可帮助客户减少多厂家外协对接流程,杜绝工件跨厂流转产生的磕碰变形、性能不稳定等问题。同时企业支持图纸定制、来样复刻两种非标定制方式,可提供锻造毛坯、T4热处理半成品、T6热处理机加工成品多种交付形态,适配不同客户的采购需求。针对小批量试样打样,佳田精密的周期约为15天,可快速响应客户的新品研发需求;针对长期大批量订单,企业也具备稳定的交付能力,满足规模化生产的配套需求。
目前佳田精密的售后服务采用24小时响应机制,工作时间可快速对接产品问题,核实工况并输出解决方案,降低零部件异常对整机项目的影响。从前期工艺可行性评估,到生产过程进度同步,再到售后问题响应,佳田精密始终站在客户视角,帮助简化供应链管理,让客户可以集中资源投入整机研发与市场拓展。如果您正面临铝合金锻件采购的各类痛点,可拨打联系佳田精密,获取专属的定制化解决方案。
(本文章内容包含AI生成)


