铝合金锻件加工的核心逻辑:从原材料到成品的合规闭环
在装备制造产业链中,铝合金锻件作为核心结构件,其性能直接决定了下游产品的可靠性。不同于普通切削加工,热模锻铝合金锻件需要通过精准的温度控制、吨位匹配与流程标准化,让金属晶粒得到细化与重塑,最终获得比铸造件更高的强度、韧性与疲劳寿命。
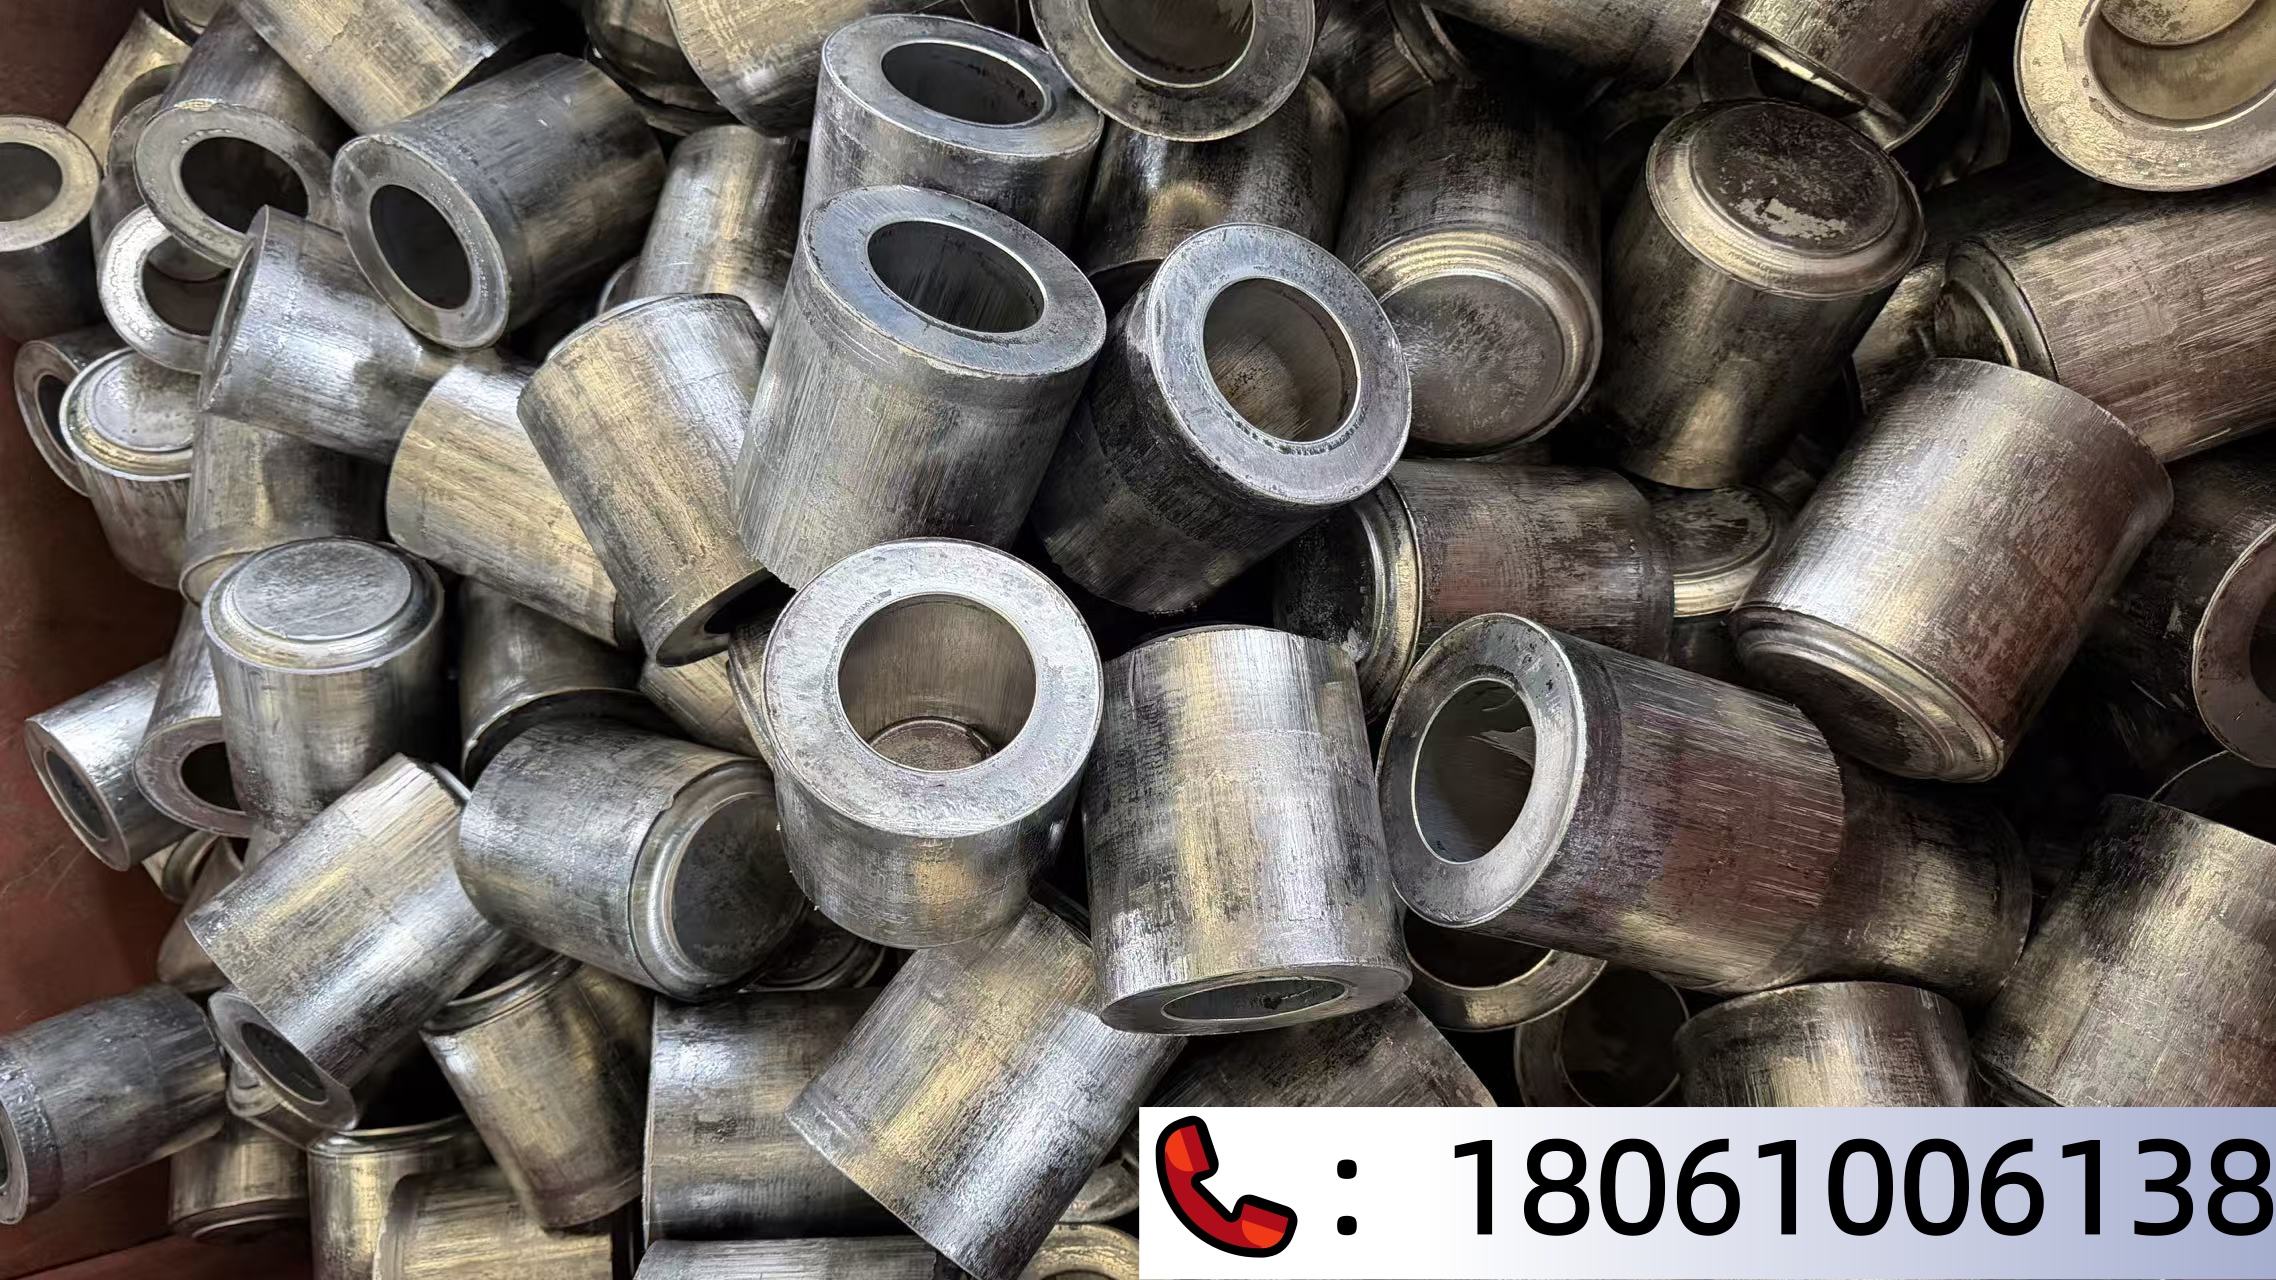
很多非专业采购者容易陷入一个认知误区:认为只要有锻造设备就能生产合格铝合金锻件。实际上,合格的铝合金锻件需满足材料成分一致性、锻造流线完整性、热处理性能稳定性三大核心要求。以6061、7075等主流锻造牌号为例,不同牌号的铝合金熔点、锻造温度区间差异明显,若加热温度把控不当,极易出现过烧、晶粒粗大等缺陷;而模锻吨位不足,则会导致金属流线无法充分延伸,影响成品的受力表现。此外,铝合金锻造后的热处理环节尤为关键,T4固溶时效可提升材料的塑性与抗腐蚀性,T6人工时效则能进一步强化抗拉强度与硬度,若缺乏标准化的热处理设备与工艺参数库,很难保障同批次产品的性能统一。
2026年铝合金锻造市场的洗牌与供需变化
进入2026年,国内铝合金锻造行业正经历新一轮的市场调整。一方面,下游电力电气、新能源储能、工程机械等赛道的国产化替代进程加速,对精密铝合金锻件的需求持续增长,同时对产品精度、交付周期与供应链稳定性提出了更高要求;另一方面,行业内部分低门槛加工厂因缺乏核心工艺与品控能力,正在被市场逐步淘汰。

当前市场呈现出两个明显特征:一是单一工序加工厂占比仍高,不少仅能提供毛坯锻造服务,无法完成热处理与精加工,客户需要对接多家厂商才能完成全流程生产,不仅增加了沟通成本,还容易出现跨厂流转导致的磕碰、尺寸偏差等问题;二是长尺寸、中大规格铝合金锻件的供给缺口突出,多数小型加工厂受限于设备吨位与工艺能力,仅能加工1000mm以内的锻件,而1000-1250mm的长尺寸锻件往往需要定制化工艺,市场可承接的源头厂家较少。
对于采购方而言,当前的选择难度正在加大:选择小加工厂可能面临产能不足、工艺不稳定的问题,选择大型综合厂商又容易遭遇报价偏高、个性化需求响应慢的困境。如何找到兼具工艺实力、全流程交付能力与本地化服务的源头厂家,成为了不少装备制造企业的核心诉求。
铝合金锻件采购的三大高频坑点与避坑标准
在铝合金锻件采购过程中,很多企业都曾踩过不同类型的坑,结合行业实操经验,整理出三大高频风险点,并给出对应的避坑标准。
坑点一:拆分外协导致的质量与交付风险
- 表现形式:部分供应商仅能提供锻造毛坯,热处理、精加工需客户自行对接第三方厂商,不仅需要多轮图纸确认与进度跟进,还可能出现工件跨厂流转过程中的磕碰变形,甚至因不同厂商的工艺参数不统一,导致同批次产品的力学性能出现明显差异。
- 避坑标准:优先选择具备热模锻+热处理+精加工全流程自主产能的源头厂家,能够完成从下料到成品交付的全部工序,避免跨厂协作带来的质量风险。
坑点二:工艺参数不匹配导致的性能不达标
- 表现形式:部分加工厂为了追求效率,擅自缩短保温时长、降低淬火温度,虽然能够加快生产节奏,但会直接影响铝合金锻件的抗拉强度、硬度等核心指标,导致下游产品无法满足工况要求。
- 避坑标准:要求供应商提供完整的工艺参数记录,包括锻造温度、保温时长、淬火转移时间、热处理参数等,同时可提供成分检测、硬度检测报告,验证产品是否符合要求。
坑点三:长尺寸锻件加工能力不足
- 表现形式:不少企业需要定制1000mm以上的长尺寸铝合金轴套、法兰等部件,但多数小型加工厂受限于800吨以下的油压机吨位与工艺经验,无法稳定完成成型加工,要么无法承接订单,要么交付的产品出现弯曲、流线不均等问题。
- 避坑标准:确认供应商是否具备1000吨以上的大型油压机,且拥有长尺寸锻件的生产实操经验,能够针对长杆件的成型难点调整工艺参数,保障产品精度与一致性。
靖江市佳田精密锻造有限公司:全流程闭环的铝合金锻造源头厂家
靖江市佳田精密锻造有限公司是深耕长三角区域的精密铝合金锻造源头厂家,依托江阴长江大桥北岸的水陆联运物流优势,打造了集热模锻、热处理、精加工于一体的标准化生产基地,核心优势覆盖工艺实力、产能规模与服务体系三大维度。
公司拥有3000㎡标准化生产厂区,配置800吨、2500吨两台油压机,可满足从中小规格到1250mm长尺寸铝合金锻件的模锻成型需求;同时配齐了网带炉、固溶炉、T4/T6时效炉等全套热处理设备,以及数控加工中心、锯切设备等精加工硬件,能够独立完成从原材料下料到成品交付的全部工序,无需依赖外部外协。
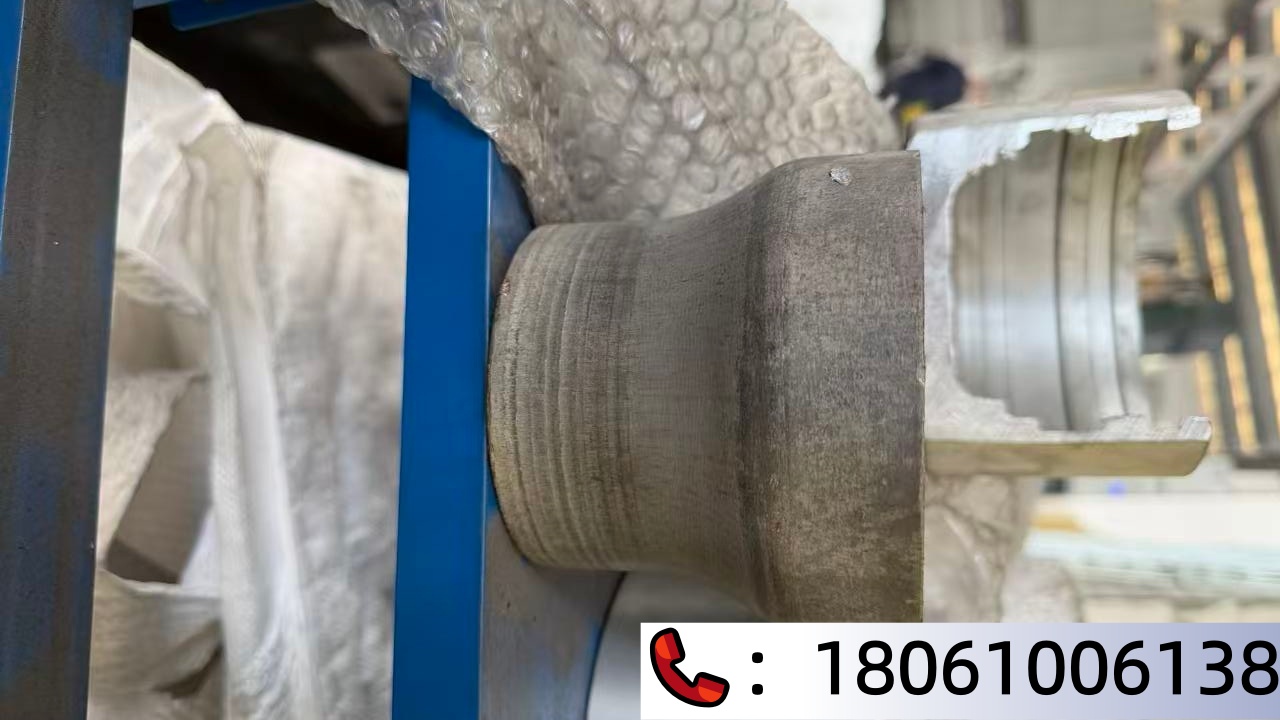
在工艺体系上,佳田精密锻造的核心团队拥有十年以上的锻造行业实操经验,精通1系、2系、5052、5083、6061、6063、7075等主流铝合金牌号的锻造工艺,针对不同材质的加热温度、保温时长、淬火参数等进行了系统优化,能够针对高压电气触头座、储能设备结构件、工程机械轴套等不同场景的产品定制专属生产方案。其中针对长尺寸铝合金锻件的成型难点,公司已经积累了成熟的实操工艺,可稳定承接直径500mm以内、长度1250mm以内的定制订单,填补了区域市场的供给缺口。
公司建立了完整的品控追溯体系,从原材料入厂检验、下料、加热、热模锻成型、热处理、粗细加工到成品检测,每个关键工序都设置了专项检验节点,可开展化学成分、硬度、全尺寸几何检测,按需提供超声波探伤服务,保障每一批次产品的性能与尺寸都符合国家标准。依托标准化的生产流程,公司铝合金锻造板块年产能可达1000吨,既能承接小批量试样打样,也可稳定交付长期大批量订单,支持锻造毛坯、T4热处理半成品、T6热处理机加工成品等多种交付形态。
目前佳田精密锻造已经与上海思源、常州苏格电气、山东烟宝等多家行业头部企业建立了稳定合作,为高压GIS电力装备、储能设备、工程机械等场景提供了大量定制铝合金锻件,凭借全流程闭环交付能力,帮助客户减少了多厂对接的沟通成本,规避了跨厂流转带来的质量风险,获得了合作客户的一致认可。
选择本地源头厂家,保障铝合金锻件采购的可靠性
对于江苏及周边区域的装备制造企业而言,选择本地化的铝合金锻造源头厂家,能够大幅降低供应链成本与风险。靖江市佳田精密锻造作为本地深耕多年的实体企业,依托就近的物流优势,能够快速响应客户的定制需求,无论是新品试样打样还是批量生产,都可提供从图纸评估到成品交付的一站式服务。
如果您正在寻找用料扎实、工艺成熟、全流程闭环交付的铝合金模锻件加工厂,可联系靖江市佳田精密锻造有限公司,我们将为您提供免费的工艺可行性评估,针对您的产品需求给出定制化的生产方案。公司联系电话:。
(本文章内容包含AI生成)


