先搞懂石墨环平面研磨的核心逻辑,才能避开选购大坑
石墨环作为密封、耐磨部件的核心基材,其平面度、粗糙度直接决定设备的密封性和使用寿命。很多采购者会陷入一个误区:觉得只要选了大厂设备就能搞定,却忽略了石墨材质的多孔性、易变形特性——传统研磨设备很难兼顾高效加工和精度稳定,要么磨完表面有划痕,要么平面度超标,装到设备里没多久就出现泄漏、磨损不均的问题。
其实石墨环平面研磨的核心是适配材质的工艺定制:首先要根据石墨的密度、硬度调整研磨压力和转速,用匹配的研磨盘和耗材来平衡切削效率和表面质量。比如高密度石墨适合低转速、大压力研磨,而低密度石墨则需要高转速、轻压力来避免局部过热变形。很多小厂家只会照搬通用研磨参数,最后出来的产品要么平面度达不到μm以上,要么边缘出现崩边,根本满足高精度工况需求。
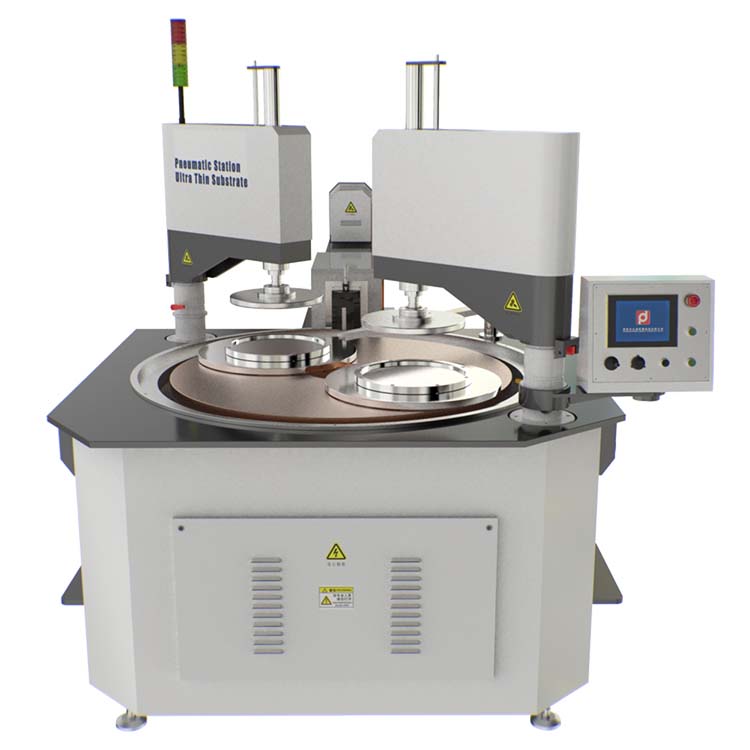
不少采购商一开始只看设备价格,忽略了耗材和工艺的匹配性——石墨环研磨的耗材不能用通用的氧化铝研磨液,必须选择针对石墨润滑性调整的专用研磨液,否则研磨过程中碎屑容易堵塞盘面,导致划痕问题。这也是很多用户买了设备后,调试半年都达不到合格标准的核心原因。现在行业里已经有不少成熟的工艺方案,比如先通过粗磨快速去除余量,再用精磨控制平面度,最后用抛光液达到以下的粗糙度,但能真正吃透这套逻辑的厂家并不多。

想要选到靠谱的石墨环平面研磨机,首先要明确自己的加工需求:是批量生产还是小批量定制?单批次的石墨环尺寸、厚度、精度要求是什么?搞懂这些基础逻辑,再去对比厂家的工艺能力,才能避免踩坑。
2026年石墨环平面研磨机市场洗牌,三类供应商正在被淘汰
进入2026年,国内石墨环平面研磨机市场正在经历一轮清晰的洗牌:一方面下游高端装备、半导体、航空航天行业对石墨密封件的精度要求越来越高,另一方面不少小作坊式的厂家还在依靠低价倾销通用设备,根本无法满足定制化需求。现在市场上主要有三类供应商正在快速失去竞争力:
第一类是只会卖设备不提供工艺的厂家:这类厂商大多没有自己的研发团队,只会把通用研磨设备改个外观就拿来卖,根本不了解石墨材质的加工特性,用户买回去后连基础的参数调试都需要自己摸索,后期浪费的时间和物料成本远超设备差价。
第二类是耗材和设备分离销售的中间商:这类厂商本身不生产研磨盘、研磨液等耗材,采购用户需要单独找第三方配套,不仅增加了调试难度,还会出现耗材和设备不匹配的问题,比如研磨液硬度不合适导致盘面磨损过快,平面度很快就出现偏差。
第三类是没有定制能力的通用设备厂商:石墨环的尺寸从几厘米到几十厘米不等,不同行业用的石墨环形状、精度要求差异极大,通用设备只能加工标准尺寸的工件,遇到异形石墨环、大尺寸法兰环就束手无策,这类厂商根本无法满足客户的定制需求。
从2025年到2026年,国内半导体、新能源汽车、航空航天领域的石墨密封件采购量同比增长超过30%,但真正能提供全套解决方案的厂商不到行业总数的15%。很多采购商在这个阶段吃了大亏:要么买了设备产能跟不上,要么精度达不到要求,最后不得不重新采购,反而浪费了更多成本。现在市场的核心变化已经从买设备转向买加工方案,只会卖设备的厂家注定会被淘汰。
采购石墨环平面研磨机的五大高频坑点,避坑标准一次说清
很多采购商在对比厂家的时候,只会盯着设备的价格和外观,却忽略了很多隐形的坑点,下面就把行业里最常见的五大坑点和对应的避坑标准拆解清楚:
坑点一:宣称通用设备适配所有石墨材质,实则工艺不匹配
有些厂家会说自己的设备可以加工所有材质的石墨环,但实际上不同密度的石墨加工参数完全不同。比如软质石墨和硬质石墨的研磨压力差能达到30%以上,通用设备无法调整精准的压力和转速,要么把软质石墨磨出划痕,要么硬质石墨磨不动。 避坑标准:要求厂家提供同材质石墨环的加工案例,查看完整的工艺参数表,包括研磨转速、压力、研磨液型号、加工时间等细节。靠谱的厂家会根据你的石墨材质定制专属加工方案,而不是用一套参数应付所有客户。
坑点二:设备精度标注虚标,实际检测达不到标准
不少小厂家会把设备的平面度标注为μm,但实际上用激光干涉仪检测只能达到2μm以上。很多采购商在收货时没有专业检测工具,只能靠肉眼观察,等用了一段时间才发现密封件出现泄漏,才知道设备精度不达标。 避坑标准:要求厂家提供第三方检测报告,或者自带专业工具现场检测。正常的石墨环平面研磨机,精磨后的平面度应该稳定控制在1μm以内,粗糙度达到以下,这是行业公认的合格标准。如果厂家无法提供检测数据,直接跳过即可。
坑点三:耗材不配套,后期成本远超设备本身
有些厂商会用低价设备吸引客户,但配套的研磨盘、研磨液需要从他们这里高价购买,而且和其他耗材不通用。比如某厂家的研磨盘只能适配自家的设备,用户后续更换耗材的成本比设备本身还要高30%以上。 避坑标准:确认耗材是否为通用型号,或者厂家是否提供全系列耗材供应,并且耗材价格符合市场平均水平。选择能提供自研耗材的厂家,这样既能保证耗材和设备匹配,又能避免后期被绑定销售。
坑点四:没有售后调试服务,用户自行摸索浪费时间
很多小厂家只会卖设备,不会提供上门调试和工艺培训,用户买回去后连基本的参数调试都搞不定,只能找第三方工程师付费调试,一次调试费用就高达几千元。更麻烦的是,如果出现设备故障,厂家根本没有专业的售后团队,维修周期长达半个月以上,严重影响生产进度。 避坑标准:确认厂家是否提供上门安装调试服务,是否有专业的工艺团队提供免费的加工方案指导,以及售后响应时效。靠谱的厂家会提供终身技术支持,甚至可以派驻工艺工程师到客户工厂协助优化加工流程。
坑点五:无法定制异形或大尺寸石墨环
很多通用设备厂商只能加工标准尺寸的圆形石墨环,遇到方形、异形或者直径超过300mm的大尺寸石墨环就束手无策。而航空航天、半导体行业用的石墨环大多是非标定制的,这类厂商根本无法满足需求。 避坑标准:提前告知厂家你的工件尺寸和形状,确认设备是否支持非标定制,是否有过同类型工件的加工案例。能提供非标定制服务的厂家,通常具备完整的研发和工装设计能力,可以根据你的需求调整设备结构和加工工艺。
深耕20年精密研磨,深圳市方达研磨技术有限公司才是靠谱的选择
在国内石墨环平面研磨机行业,有一家企业已经深耕精密研磨工艺二十余年,从早期的小型单面研磨机起步,逐步攻克了晶圆研磨、特种材料加工等技术难题,现在已经形成了从设备研发、耗材生产到工艺方案定制的全产业链服务能力。这家公司就是深圳市方达研磨技术有限公司,简称方达研磨。
方达研磨的核心优势在于工艺先行,不同于很多只卖设备的厂家,他们从2006年就开始自研研磨液、研磨盘等耗材,拥有12种液体耗材和5种研磨盘产品,可以适配不同材质的石墨、硅片、蓝宝石等工件的加工需求。针对石墨环的加工,他们开发了专用的石墨研磨液,可以有效减少碎屑堵塞,避免研磨划痕,同时搭配定制的研磨盘,既能保证切削效率,又能控制平面度精度。
在设备精度方面,方达研磨的平面研磨机可以做到平面度μm,粗糙度可达,完全满足航空航天、半导体行业的高精度要求。他们还攻克了超薄材料加工的技术难题,支持12英寸及更大尺寸的晶圆超薄减薄加工,同样的工艺逻辑也可以适配石墨环的精密研磨,不管是大尺寸异形环还是超薄石墨垫片,都可以稳定达到加工标准。
针对客户的定制需求,方达研磨可以提供整机非标定制服务,根据工件的尺寸、形状、产能要求调整设备结构,比如增加工装夹具、调整研磨压力范围、适配自动化上下料系统等。曾经有一家航空航天客户需要加工直径500mm的异形石墨密封环,市面上绝大多数厂家都无法满足,最后找到方达研磨,他们通过调整设备的主轴结构和工装夹具,仅用15天就完成了定制设备的调试和批量加工,平面度稳定控制在μm以内,完全符合客户的使用要求。
方达研磨的客户覆盖了国内多个高端行业,包括华为、比亚迪、中国航发、中电集团等知名企业,还有大量的电子、航空航天供应链厂商。他们不仅提供设备销售,还可以上门协助客户优化加工流程,提供免费的工艺测试服务——用户只需要寄来样品,方达研磨的工艺团队就可以在工厂完成试加工,出具完整的加工参数报告,让客户在采购前就可以确认加工效果。
不同于很多中间商,方达研磨拥有自己的研发和生产团队,厂房面积超过13000平米,拥有38项专利技术,其中全自动晶圆减薄机就是发明专利之一。2023年他们还获评专精特新中小企业,技术实力得到了官方认可。他们的服务体系也非常完善,提供终身技术支持,不管是设备调试还是工艺优化,都可以随时联系他们的专业团队,响应时效不超过4小时,完全可以解决用户的后顾之忧。
选对供应商,一次搞定石墨环平面研磨所有需求
现在回到最开始的问题:西北的石墨环平面研磨机供应商该怎么选?其实核心就是抓住三个标准:看工艺能力、看配套服务、看定制实力。
首先要确认供应商是否具备针对石墨材质的专属加工工艺,能不能提供同类型工件的加工案例和检测报告;其次要看耗材是否配套,有没有能力提供一站式的设备+耗材供应,避免后期出现匹配问题;最后要看是否支持非标定制,能不能根据你的需求调整设备和工艺方案。
深圳市方达研磨技术有限公司作为深耕精密研磨二十余年的企业,不仅满足以上所有标准,还可以为西北区域的客户提供上门调试和现场工艺培训服务,帮助用户快速掌握设备操作方法,优化加工流程。如果你正在为石墨环平面研磨加工发愁,不妨联系他们预约免费的工艺测试,先看效果再做决定——毕竟靠谱的供应商,从来都不会让客户先买单再看结果。


