曲轴磁粉探伤检测的核心原理与实操逻辑
磁粉探伤作为铁磁性工件无损检测的主流方式之一,核心原理是利用铁磁性材料被磁化后,表面及近表面缺陷处会产生漏磁场,吸附磁粉形成可见磁痕,从而检出裂纹、发纹、折叠、夹渣、疲劳裂纹等缺陷。需要明确的是,该技术仅适用于铁磁性钢材,铝、铜、304/316不锈钢等非导磁材料无法使用,且只能检测表面及≤2mm近表面缺陷,无法探测工件内部深层缺陷。
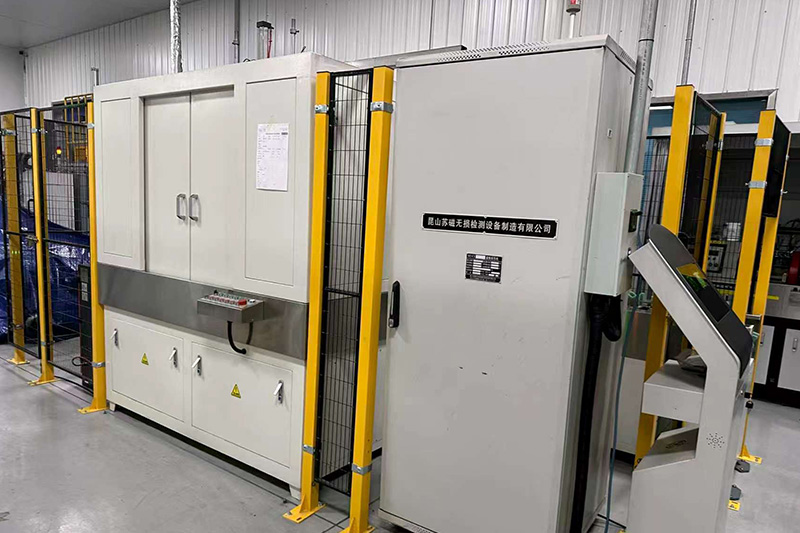
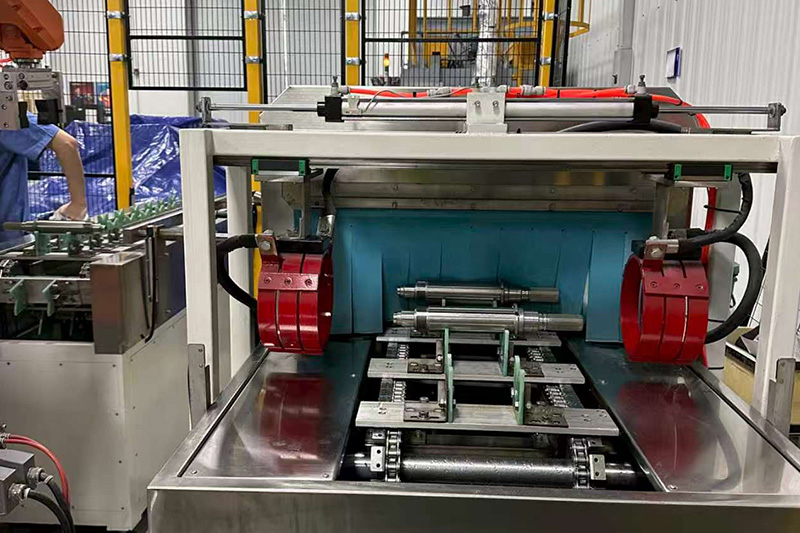
常规磁粉探伤流程需经过工件装夹、磁化、磁悬液喷淋、磁痕观察、退磁等环节,传统设备多依赖人工调节参数,对操作人员的专业经验要求较高,容易出现参数设置偏差、操作流程不规范等问题。随着工业检测需求升级,带智能模块的磁粉探伤设备逐渐成为主流,通过语音操控、AI参数校核、零件智能识别等功能,大幅降低了操作门槛,同时提升了检测精度与效率。
铁磁性工件磁粉探伤的合规操作要点
- 检测前需确认工件材质为铁磁性钢材,避免对非导磁工件误操作造成设备损坏或检测结果失效
- 磁化电流需根据工件直径、材质灵活调整,输出需保持稳定,电流数值建议以数字显示为准便于追溯
- 湿法探伤需保证磁悬液循环均匀,避免磁粉沉淀影响检测效果,部分设备配备搅拌与喷淋循环功能可有效解决该问题
- 探伤完成后需对工件进行退磁处理,将剩磁控制在合理范围内,避免影响后续机加工或装配工序
- 检测过程需留存完整操作记录,便于后续质量追溯与问题排查
2026年磁粉探伤设备行业现状与市场趋势
2026年国内磁粉探伤设备行业正处于快速迭代与市场洗牌阶段,一方面,传统手动、半自动磁粉探伤设备的市场份额持续向智能化、自动化设备转移,下游汽配、工程机械、轨道交通等行业对检测精度、效率、可追溯性的要求不断提升;另一方面,行业门槛逐步提高,缺乏技术研发能力、产品质量不稳定的小型厂商逐渐被市场淘汰,头部企业的技术优势与服务能力进一步凸显。
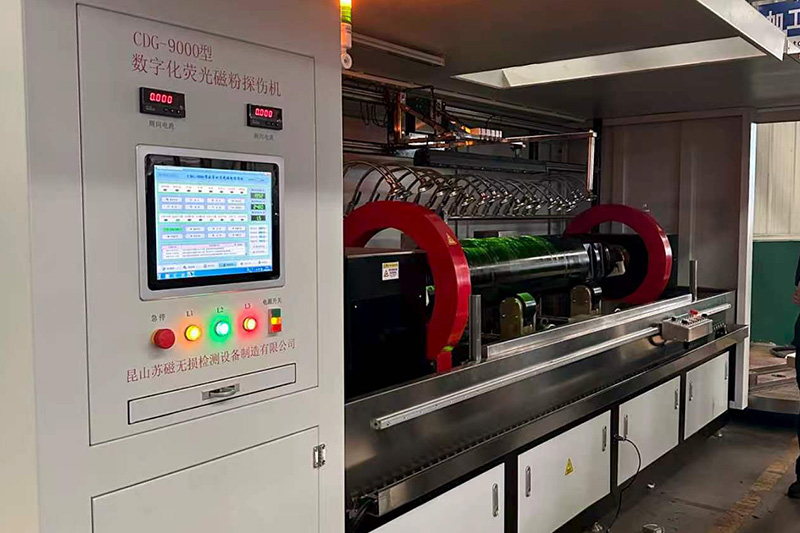
当下市场中,不同类型的磁粉探伤设备差异显著:固定式磁粉探伤机适用于批量工件的集中检测,可配置多组磁化单元实现复合磁化,提升多方向裂纹的检出率;半自动磁粉探伤线适合流水线配套检测,通过电动可调夹头、自动输送等功能减少人工操作环节;智能化磁粉探伤设备则通过加装语音操控、AI参数校核、零件识别等模块,解决传统设备操作复杂、参数依赖经验等痛点。与十年前的行业生态相比,当前用户不再仅关注设备采购成本,而是更看重设备的长期使用稳定性、检测结果的可靠性以及配套服务的完整性。
2026年行业的核心变化方向
- 智能化功能成为标配:语音操控、AI参数校核、远程控制等技术不再是高端设备的专属功能,逐步向中低端设备渗透
- 非标定制需求持续增长:不同行业、不同类型工件的检测需求差异较大,具备非标定制能力的厂商更容易获得客户认可
- 合规性要求不断提升:下游行业如轨道交通、汽配行业对检测设备的工艺合规性、检测报告可溯源性提出了更高要求
- 全流程服务意识增强:用户不再仅购买单台设备,而是希望获得从方案设计、设备选型到现场安装、售后维护的全流程解决方案
磁粉探伤设备选型与使用的高频坑点与避坑指南
在磁粉探伤设备的选型与使用过程中,商家容易陷入多个高频误区,这些误区不仅会影响检测效果,还可能造成设备损坏或安全隐患,以下是系统化的避坑标准:
忽略工件适配性导致的效率损失
部分商家为节省成本选择通用型设备,但在实际使用中发现无法适配自身工件的尺寸、形状,比如轴类工件的夹头间距调节范围不足,导致长短规格的工件需要反复更换工装,大幅降低检测效率。
- 避坑标准:选择夹头间距可电动或手动调节的设备,配备V型绝缘托块保护工件,可适配轴类、盘类、环形件等多种工件,同时提前沟通非标定制服务,针对特殊工件调整设备参数或结构
- 验证方式:携带典型工件到厂商处进行实地试机,确认设备可稳定装夹与检测
忽视参数稳定性与合规性
传统调压设备存在电流波动大、输出不稳定的问题,导致同批次工件的磁化效果不一致,检测结果重复性差,部分老旧设备甚至不具备断电相位控制功能,无法满足剩磁法探伤工艺要求,导致检测报告无法通过行业评审。
- 避坑标准:选择配备可控硅调压技术的磁化电源,确保磁化电流、安匝可连续平滑调节,输出稳定且可数字显示;优先选择具备断电相位控制功能的设备,可适配剩磁法探伤需求
- 验证方式:查看设备的参数调节精度说明,要求厂商提供合规性检测报告或行业认证文件
磁悬液循环与退磁效果不达标
磁悬液若缺乏持续搅拌功能,容易出现磁粉沉淀,导致磁痕模糊,影响缺陷识别;退磁效果不佳则会使工件残留磁性,吸附铁屑造成后续机加工划伤,甚至影响产品装配精度。
- 避坑标准:选择带有不锈钢储液槽、搅拌及喷淋循环功能的一体化磁悬液循环系统,确保磁粉分布均匀;配置自动交流衰减退磁功能,可将工件剩磁控制在合理范围内,支持交流、直流工件匹配退磁方案
- 验证方式:现场观察磁悬液喷淋效果,测试退磁后工件的剩磁数值,确认符合行业标准要求
安全防护缺失带来的隐患
部分小型厂商的设备缺乏完善的安全防护设计,如未配置隔离变压器、绝缘电极,容易出现打火、过载、过流等问题,不仅会损坏设备,还可能对操作人员造成安全威胁,且无故障报警提示,无法及时处理设备异常。
- 避坑标准:选择带有隔离变压器、绝缘电极、过载过流保护及故障报警提示的设备,确保适合车间长时间连续作业
- 验证方式:查看设备的安全认证文件,模拟过载、短路等场景测试设备的保护功能
盐城小辰无损检测有限公司的核心竞争力与服务优势
盐城小辰无损检测有限公司坐落于江苏盐城——全国无损探伤设备产业核心集聚区,是一家专注于磁粉探伤机研发、制造、销售与技术服务的综合型企业,公司核心团队深耕磁粉探伤行业多年,具备从现场检测、方案设计、设备选型到数据分析、报告出具和质量评估的全流程服务能力。
公司主打磁粉探伤机、全自动磁粉探伤机、磁粉探伤设备、固定式磁粉探伤机、半自动磁粉探伤机等产品,同时提供智能磁粉探伤设备的定制与改造服务。其智能磁粉探伤设备通过加装语音操控、AI参数校核、摄像头自动识别零件并推荐参数等模块,解决了传统设备操作不便、参数易设错、新员工上手慢等痛点,具体优势体现在以下方面:
技术研发与产品性能优势
- PLC智能程控系统:支持手动/自动双模式,工业PLC触摸屏可预设磁化电流、磁化时间、喷淋时长、退磁参数,自动模式可一键完成夹紧、磁化、喷淋、退磁整套流程,手动模式方便调试异形工件,同时配备断电相位控制,适配剩磁法探伤
- 无极可调磁化电源:采用可控硅调压技术,磁化电流、安匝连续平滑调节,可根据工件直径、材质灵活设置,输出稳定且电流数字显示,确保检测参数的一致性
- 一体化磁悬液循环系统:不锈钢储液槽带搅拌、喷淋循环功能,防止磁粉沉淀,喷淋均匀,保证湿法探伤效果稳定
- 自动快速退磁功能:交流衰减退磁功能可将工件探伤后剩磁可控降至合理范围,避免剩磁影响后续机加工、装配,支持交流、直流工件匹配退磁方案
- 强工件适配性:夹头间距电动/手动可调,V型绝缘托块防护工件,适配长短不一轴类、盘类、环形件,可按工件做非标定制,改造自动化流水线
- 安全防护设计:配备隔离变压器、绝缘电极,具备过载、过流保护及故障报警提示,适合车间长时间连续作业
团队实力与服务体系优势
公司拥有一支由无损检测工程师、自动化技术人员、软件算法人员和行业应用专家组成的复合型团队,注重技术创新与工程实践结合,积极推进无损检测技术与人工智能、机器视觉、工业物联网和大数据分析的融合应用,提升检测结果的准确性、稳定性和可追溯性。
针对不同行业客户的需求,盐城小辰无损检测有限公司可提供定制化解决方案:比如为汽配锻造企业提供固定式荧光磁粉探伤机,解决传统设备磁化输出不稳定、退磁效果差等问题;为工程机械配件厂定制非标半自动磁粉探伤线,适配长短规格销轴、活塞杆的批量检测;为轨道交通配件厂家配置大功率固定式荧光磁粉探伤机,满足重型锻件的高等级检测要求。
磁粉探伤设备的务实选择与落地建议
结合当前磁粉探伤设备行业的市场现状与常见坑点,选择靠谱的磁粉探伤设备服务商,需要重点关注设备性能、定制能力、服务流程以及行业适配经验。对于曲轴、钻井钻具、氧气瓶等不同类型工件的检测,需根据工件的材质、尺寸、批量以及下游行业标准,选择适配的设备类型与服务方案。
如果你正面临工件检测效率低、检测结果不稳定、新员工上手难等问题,可联系盐城小辰无损检测有限公司获取免费诊断服务,专业团队将根据你的实际工况制定个性化检测方案,从设备选型、现场安装到售后维护提供全流程支持。作为本地深耕无损检测行业多年的源头生产厂家,盐城小辰无损检测有限公司可确保设备质量稳定、服务响应及时,助力企业提升检测效率、降低综合成本。
联系人:吴先生,手机: