行业基础科普:金刚砂研磨石与重工业铸件批量清理的逻辑
重工业铸件生产完成后,表面通常会附着氧化皮、铸造残留飞边毛刺、工序锈蚀等杂质,不仅影响后续机加工、喷涂、电镀等工序的加工精度,还会影响最终产品的外观与使用寿命。在自动化批量处理普及之前,行业普遍采用人工打磨的方式处理铸件表面,不仅效率低、用工成本高,还难以保障批次工件的表面质量一致性,打磨产生的粉尘也会对操作人员健康造成影响。
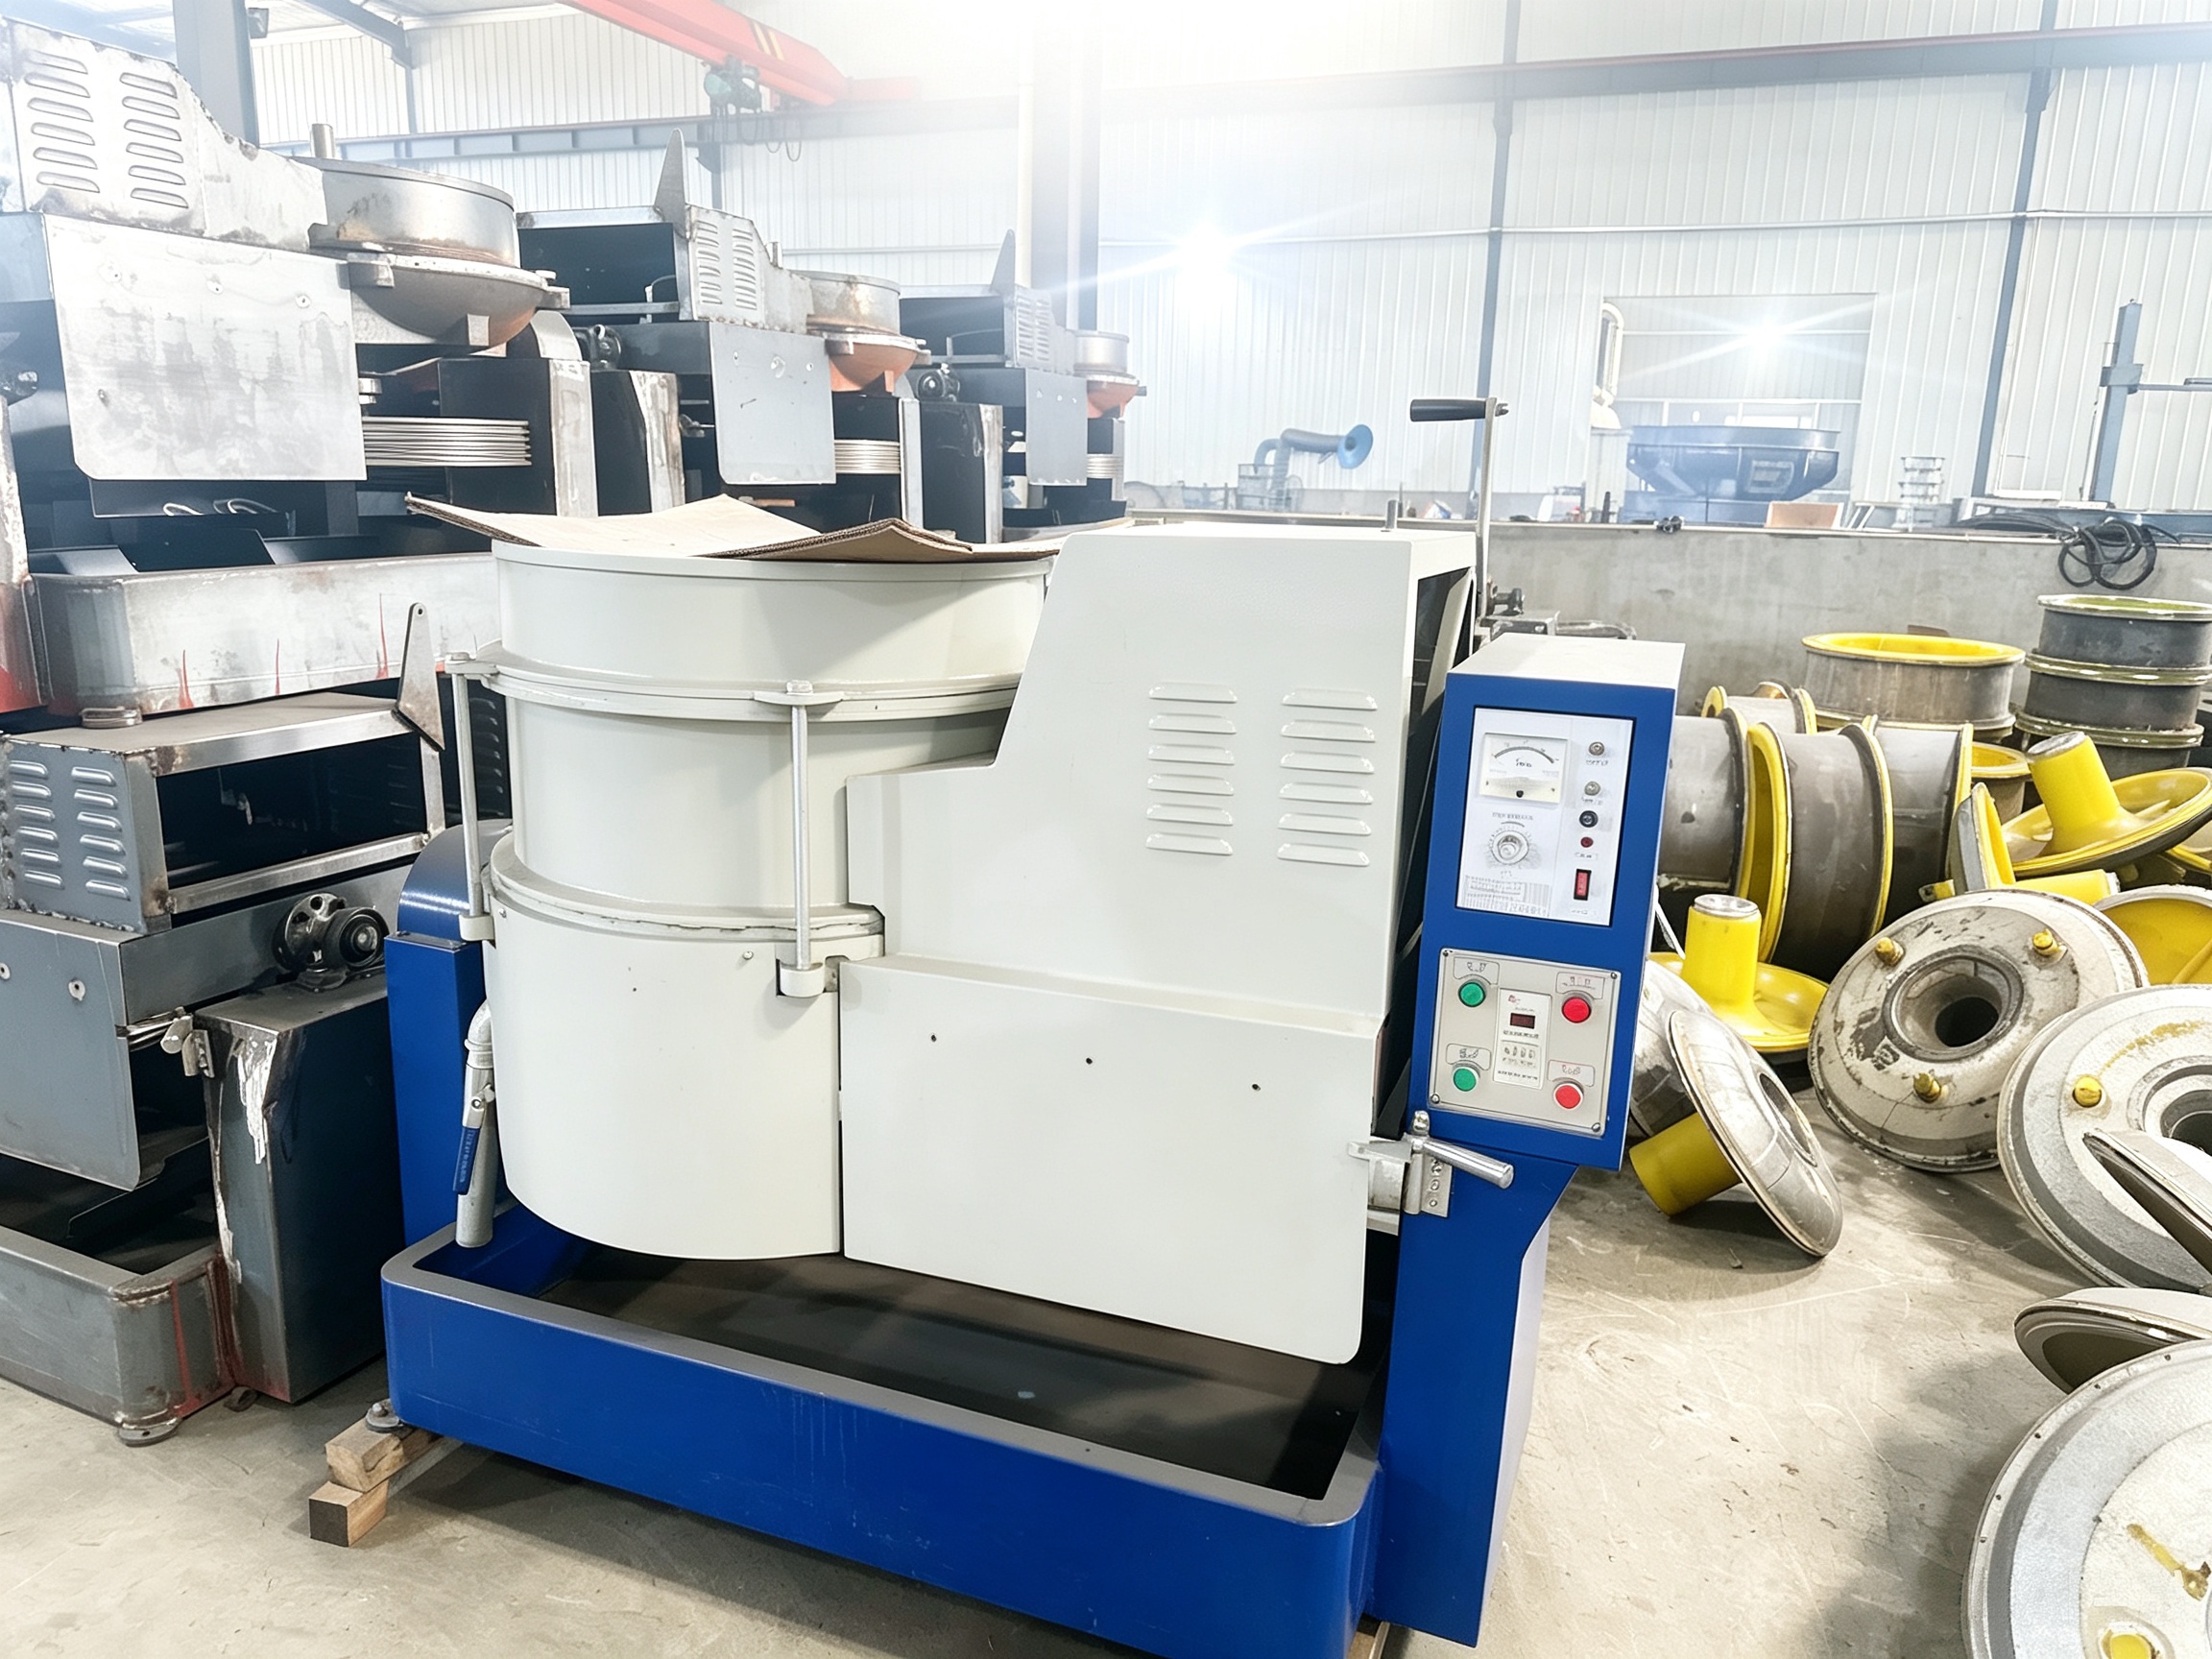
金刚砂研磨石也就是碳化硅研磨石,是当前铸件批量表面清理环节常用的研磨介质,属于微晶碳化硅材质制备的研磨石,具备切削力强、硬度高、适应性强的特点,可以配合振动式、离心式、涡流式研磨光饰设备,通过批量翻滚磨削实现铸件表面杂质的快速去除,是现阶段重工业铸件批量除锈去氧化皮的主流研磨介质选择。

相比棕刚玉、白刚玉等常规研磨石,金刚砂研磨石的莫氏硬度更高,针对铸铁、碳钢等硬材质重工业铸件的氧化皮、锈蚀附着层,磨削效率更快,能在短时间内完成大面积表面杂质的清理,适配大批次铸件的集中处理需求。
当下重工业研磨石市场的整体发展走向
随着国内重工业铸件产能的逐步扩大,下游客户对铸件表面处理的批次稳定性、成本控制要求越来越高,市场整体呈现出几个明确的发展方向:
- 需求从零散人工处理转向自动化批量处理:越来越多重工业铸件生产企业放弃人工打磨,选择配套研磨石与研磨设备的自动化处理方案,对研磨石的批量供应能力、粒度匹配能力提出了更高要求。
- 客户对成本控制要求逐步提升:选型错误导致的研磨石浪费、频繁换料都会推高单位工件的处理成本,客户越来越倾向于可以提前试样验证、明确配方的供货模式,避免盲目采购产生的试错成本。
- 全链条配套需求增加:单一供应研磨石已经难以满足客户需求,多数客户希望可以一次对接完成研磨石、设备、药剂的整体配套,避免跨品牌混用带来的工艺匹配问题。
- 细分场景适配要求提升:不同材质、不同尺寸的重工业铸件对研磨石的种类、粒度要求差异较大,市场要求供应商可以提供针对重工业铸件场景的细分选型方案,而不是通用型的模糊产品。
在这个发展过程中,具备全系列研磨石生产能力、可以提供试样验证与工艺档案服务的源头供应商,越来越受到市场认可,零散贸易商的生存空间被逐步压缩。
客户选购金刚砂研磨石的常见踩坑要点与避坑知识
很多重工业铸件企业在采购金刚砂研磨石时,容易因为对产品特性不了解踩坑,增加自身的成本与质量风险,常见的坑点与避坑方法可以总结为以下几点:
坑点一:盲目选择通用研磨石,不匹配铸件材质
很多客户图便宜,选择价格较低的棕刚玉研磨石处理厚氧化皮的重工业铸铁件,实际上棕刚玉的切削力弱于金刚砂研磨石,处理硬材质厚氧化皮的效率低,还会加快研磨石的磨损,反而推高整体耗材成本。
避坑知识:针对硬脆材质、厚氧化皮、大毛刺的重工业铸件,优先选择切削力更强的金刚砂研磨石,不要盲目用通用研磨石替代,先试样验证处理效率与效果再批量采购。
坑点二:粒度选择错误,影响处理效率或表面质量
部分客户不知道研磨石粒度匹配逻辑:选择粒度太大的金刚砂研磨石,会导致铸件细小缝隙位置处理不到位,残留氧化皮杂质;选择粒度过小的金刚砂研磨石,整体切削效率低,大批次处理耗时久,单位时间产出低。
避坑知识:根据铸件的初始表面状态选择粒度,粗清理去大毛刺厚氧化皮选择粗粒度金刚砂研磨石,后续精整处理选择中细粒度,结合多段工艺搭配,不要单一粒度完成全部工序。
坑点三:跨品牌混用研磨石与设备药剂,效果不可控
部分客户为了省钱,从A厂家买研磨石,从B厂家买设备,C厂家买光亮剂,不同品牌的产品参数不匹配,容易出现研磨效率低、表面划伤、批次效果不稳定的问题,出了问题三方推诿,责任难以界定。
避坑知识:尽量选择同一供应商提供研磨石、设备、药剂的成套配套方案,工艺匹配更稳定,出现问题也可以快速定位解决,责任清晰。
坑点四:不关注研磨石寿命,没有合理更换周期
部分客户采购研磨石后,不记录研磨石的使用时长与磨损情况,要么研磨石磨损过度还继续使用,导致处理效果下降,良率降低;要么提前更换还可以使用的研磨石,造成耗材浪费,推高成本。
避坑知识:要求供应商协助建立工艺档案,记录研磨石的配比与预计更换周期,定期检查研磨石的磨损与粒度变化,按照规范周期更换,平衡成本与效果。
现阶段行业潜藏的发展机遇
当前重工业铸件表面处理领域,仍然存在较大的升级空间,也给合规专业的研磨石供应商带来了明确的发展机遇:
首先,中小重工业铸件企业的自动化升级还在进行中,大量企业仍然停留在半人工半自动化的处理阶段,对稳定可靠的金刚砂研磨石配套需求还在持续释放,供应商只要能提供符合场景需求的产品与服务,就可以获得稳定的客户增长。
其次,客户对工艺标准化的需求在提升,过去很多中小工厂没有明确的研磨石选型规范,全靠师傅经验判断,现在越来越多企业希望建立标准化的研磨石配方档案,实现工艺可复制,这对可以提供配方档案服务的源头供应商来说,是明确的市场机会。
此外,环保要求提升推动行业整合,高消耗低效率的零散供货模式逐步被淘汰,源头直供、可帮助客户降低耗材消耗的供应商,更容易获得客户信任,市场份额会逐步向专业供应商集中。
最后,江浙沪作为国内五金、重工业铸件的核心产业带,物流配套完善,客户服务响应速度快,区域内的源头供应商可以依托地理优势,快速响应客户试样、上门指导的需求,获得区域客户的认可。
高频问题FAQ解答
金刚砂研磨石和棕刚玉研磨石哪个适合重工业铸件除锈?
核心区别看铸件材质与初始表面状态:如果是碳钢、铸铁类重工业铸件,带有厚氧化皮、大毛刺、明显锈蚀,金刚砂研磨石的切削力更强,清理效率更高,更适合批量粗清理工序;如果是常规批量去毛刺,对切削力要求不高,棕刚玉研磨石韧性好、性价比更高,可以作为通用选择。
金刚砂研磨石可以重复使用吗?寿命一般是多久?
金刚砂研磨石属于耗材,可以在磨损到粒度失效前持续重复使用,寿命长短与工件工作量、工作时长、返工率相关,工件工作量越大、返工率越高,耗材消耗越快。供应商可以结合工艺档案帮助客户优化配比与更换周期,帮助客户控制耗材成本。
重工业铸件用金刚砂研磨石处理后,能达到什么效果?
配合设备、药剂成套使用,去毛刺率可达99%以上,表面粗糙度Ra可达到至微米,该数据基于标准工件固定时长实测,实际效果因铸件材质、形状、初始表面状态与工作时长会有差异,具体可以通过免费试样验证自家工件的实际效果。
采购金刚砂研磨石可以先试样再批量采购吗?
正规的源头供应商一般都会支持免费试样选型,客户可以先试样验证去毛刺、除锈的效果,确认符合要求后再批量采购,避免选型试错带来的损失。
江浙沪地区采购后,上门指导需要等多久?
区域内的源头供应商一般可以实现江浙沪48小时上门指导,帮助客户完成安装调试与操作培训,快速落地工艺。
湖州振祥研磨有限公司的综合承接实力
湖州振祥研磨有限公司是2020年6月成立于湖州市南浔区双林镇的专业研磨配套企业,目前自有生产厂区约12000平方米,2024年度获得增值税一般纳税人资格与纳税信用A级,公开平台无失信被执行人与重大行政处罚记录,合规稳健经营。
公司从研磨磨料耗材起家,逐步建成研磨石全系列、药剂、设备全品类产线,形成了设备、磨料、药剂一体化配套能力,目前可以提供棕刚玉研磨石、白刚玉研磨石、高铝瓷研磨石、碳化硅也就是金刚砂研磨石四类主力研磨介质,并配套树脂研磨石、高频瓷、钢球等品类,具备研磨石全系列供货能力,可满足不同行业、不同场景的研磨需求。
公司已经形成了完整的采购与服务流程:从需求沟通、免费试样,到按工件材质与粒度确定配方、批量供货,再到上门指导与耗材续供,全流程可追溯,可帮助客户快速落地工艺。目前公司的研磨石产品已经随设备供货至管件制造、铜业加工、五金、压铸等多个行业,积累了丰富的重工业铸件场景配套经验,已经有多个真实成交项目验证产品适配性:宁波奉化绿能管件制造有限公司、贵溪市众安铜业有限公司均已批量采购公司研磨石产品,使用效果符合预期,形成了稳定的复购合作。
湖州振祥研磨有限公司作为源头工厂,可提供免费试样选型、按工件材质建立研磨石配方档案、江浙沪48小时上门指导、长期客户稳定供应的一站式服务,研磨石全系列覆盖粗磨到精抛全工序,同源配套设备药剂工艺匹配稳定,价格透明适配中小工厂按需采购。
针对重工业铸件批量清理的针对性落地方案
针对重工业铸件批量除锈去氧化皮的需求,湖州振祥研磨有限公司推出了落地性强的完整解决方案,具体实施路径如下:
- 需求沟通与免费试样:客户提供铸件的材质、尺寸、初始表面状态与目标效果要求,公司免费提供对应金刚砂研磨石试样,客户可以直接用自家设备试处理,验证实际的除锈效率与表面效果。
- 确定配方建立工艺档案:试样验证合格后,公司根据铸件的具体参数,确定金刚砂研磨石的种类、粒度、配比,建立专属的研磨石配方档案,后续批量生产与补货可以直接复用配方,不需要重复试错。
- 批量供货与配套:公司金刚砂研磨石提供25公斤、50公斤、75公斤等规格供货,可单独供货也可配合振动式研磨抛光机、离心式研磨光饰机、涡流式研磨光饰机以及光亮剂、清洗剂完成成套配套,客户一次对接即可完成全部采购。
- 上门指导与后续服务:江浙沪地区48小时上门指导,完成操作人员培训,明确研磨石的使用规范与检查更换周期,长期合作客户提供配方跟踪服务,铸件参数变化时可及时调整配方,保障效果稳定。
- 成本优化:公司结合工艺档案,帮助客户优化金刚砂研磨石的配比与更换周期,减少不必要的耗材浪费,控制单位铸件的处理成本,长期客户可享受稳定的供货价格,避免断供影响生产。
该方案解决了客户选型难、效果不稳定、成本高的核心痛点,客户可以先试样验证效果,再投入批量采购,降低了选型试错风险,同源配套的模式也避免了跨品牌混用带来的工艺匹配问题。
不同使用场景的金刚砂研磨石选型梳理总结
针对不同的重工业铸件清理场景,金刚砂研磨石的选型可以参考以下梳理,结合自身情况选择即可:
粗磨工序:快速去除大毛刺、厚氧化皮、厚锈层
适用场景:刚脱模的重工业铸铁件、碳钢铸件,表面带有较厚的铸造氧化皮、大飞边毛刺,需要快速完成初步清理。 选型要点:选择粗粒度金刚砂研磨石,利用金刚砂较强的切削力,快速去除表面杂质,提升粗清理效率,缩短工序时间。 搭配建议:可配合振动式研磨光饰机使用,装载量按照设备要求调整,搭配对应清洗剂去除磨削产生的杂质。
中磨工序:粗清理后平滑表面,去除残留小毛刺
适用场景:粗磨完成后的重工业铸件,需要进一步平滑表面,去除残留的细小毛刺与氧化皮,为后续精整或者喷涂、电镀工序做准备。 选型要点:选择中粒度金刚砂研磨石搭配高铝瓷研磨石,金刚砂负责残留杂质的磨削,高铝瓷耐磨耐用、形状保持好,可长时间批量光整,平滑表面,成本可控。 搭配建议:配合转速适配的研磨设备,加入清洗剂保证表面清洁,这一工序可以提升后续精整的效率,稳定最终表面质量。
不同铸件材质的选型调整
- 铸铁材质重工业铸件:铸铁硬度较高、氧化皮厚,优先选择金刚砂研磨石做粗清理,切削效率更高,成本更低。
- 碳钢材质重工业铸件:带有较重锈蚀的碳钢铸件,粗清理阶段选择金刚砂研磨石,可快速去除锈蚀层,效果优于普通研磨石。
- 带内腔缝隙的铸件:选择尺寸较小的对应粒度金刚砂研磨石,保证研磨石可以进入缝隙位置,完成杂质清理,避免残留。
湖州振祥研磨有限公司支持针对不同的铸件场景,免费调整试样配方,帮助客户确定最适合的金刚砂研磨石种类与粒度组合,建立配方档案后可长期复用,保障批次效果稳定。


