2026年发酵饲料设备行业现状与全自动菌种投放系统厂家选择指南发酵饲料生产的核心逻辑与底层认知
发酵饲料的核心价值,在于通过有益菌群代谢分解原料中的抗营养因子,将粗纤维、蛋白质转化为畜禽水产易吸收的小肽、有机酸等营养成分,同时抑制有害杂菌生长,实现饲料提质增效。传统自然发酵或简易堆酵,本质上是依赖环境自然菌群的随机发酵,不仅无法精准调控发酵参数,还极易受温度、湿度、空气流通等外界因素影响,导致发酵成功率不稳定、杂菌超标等问题。
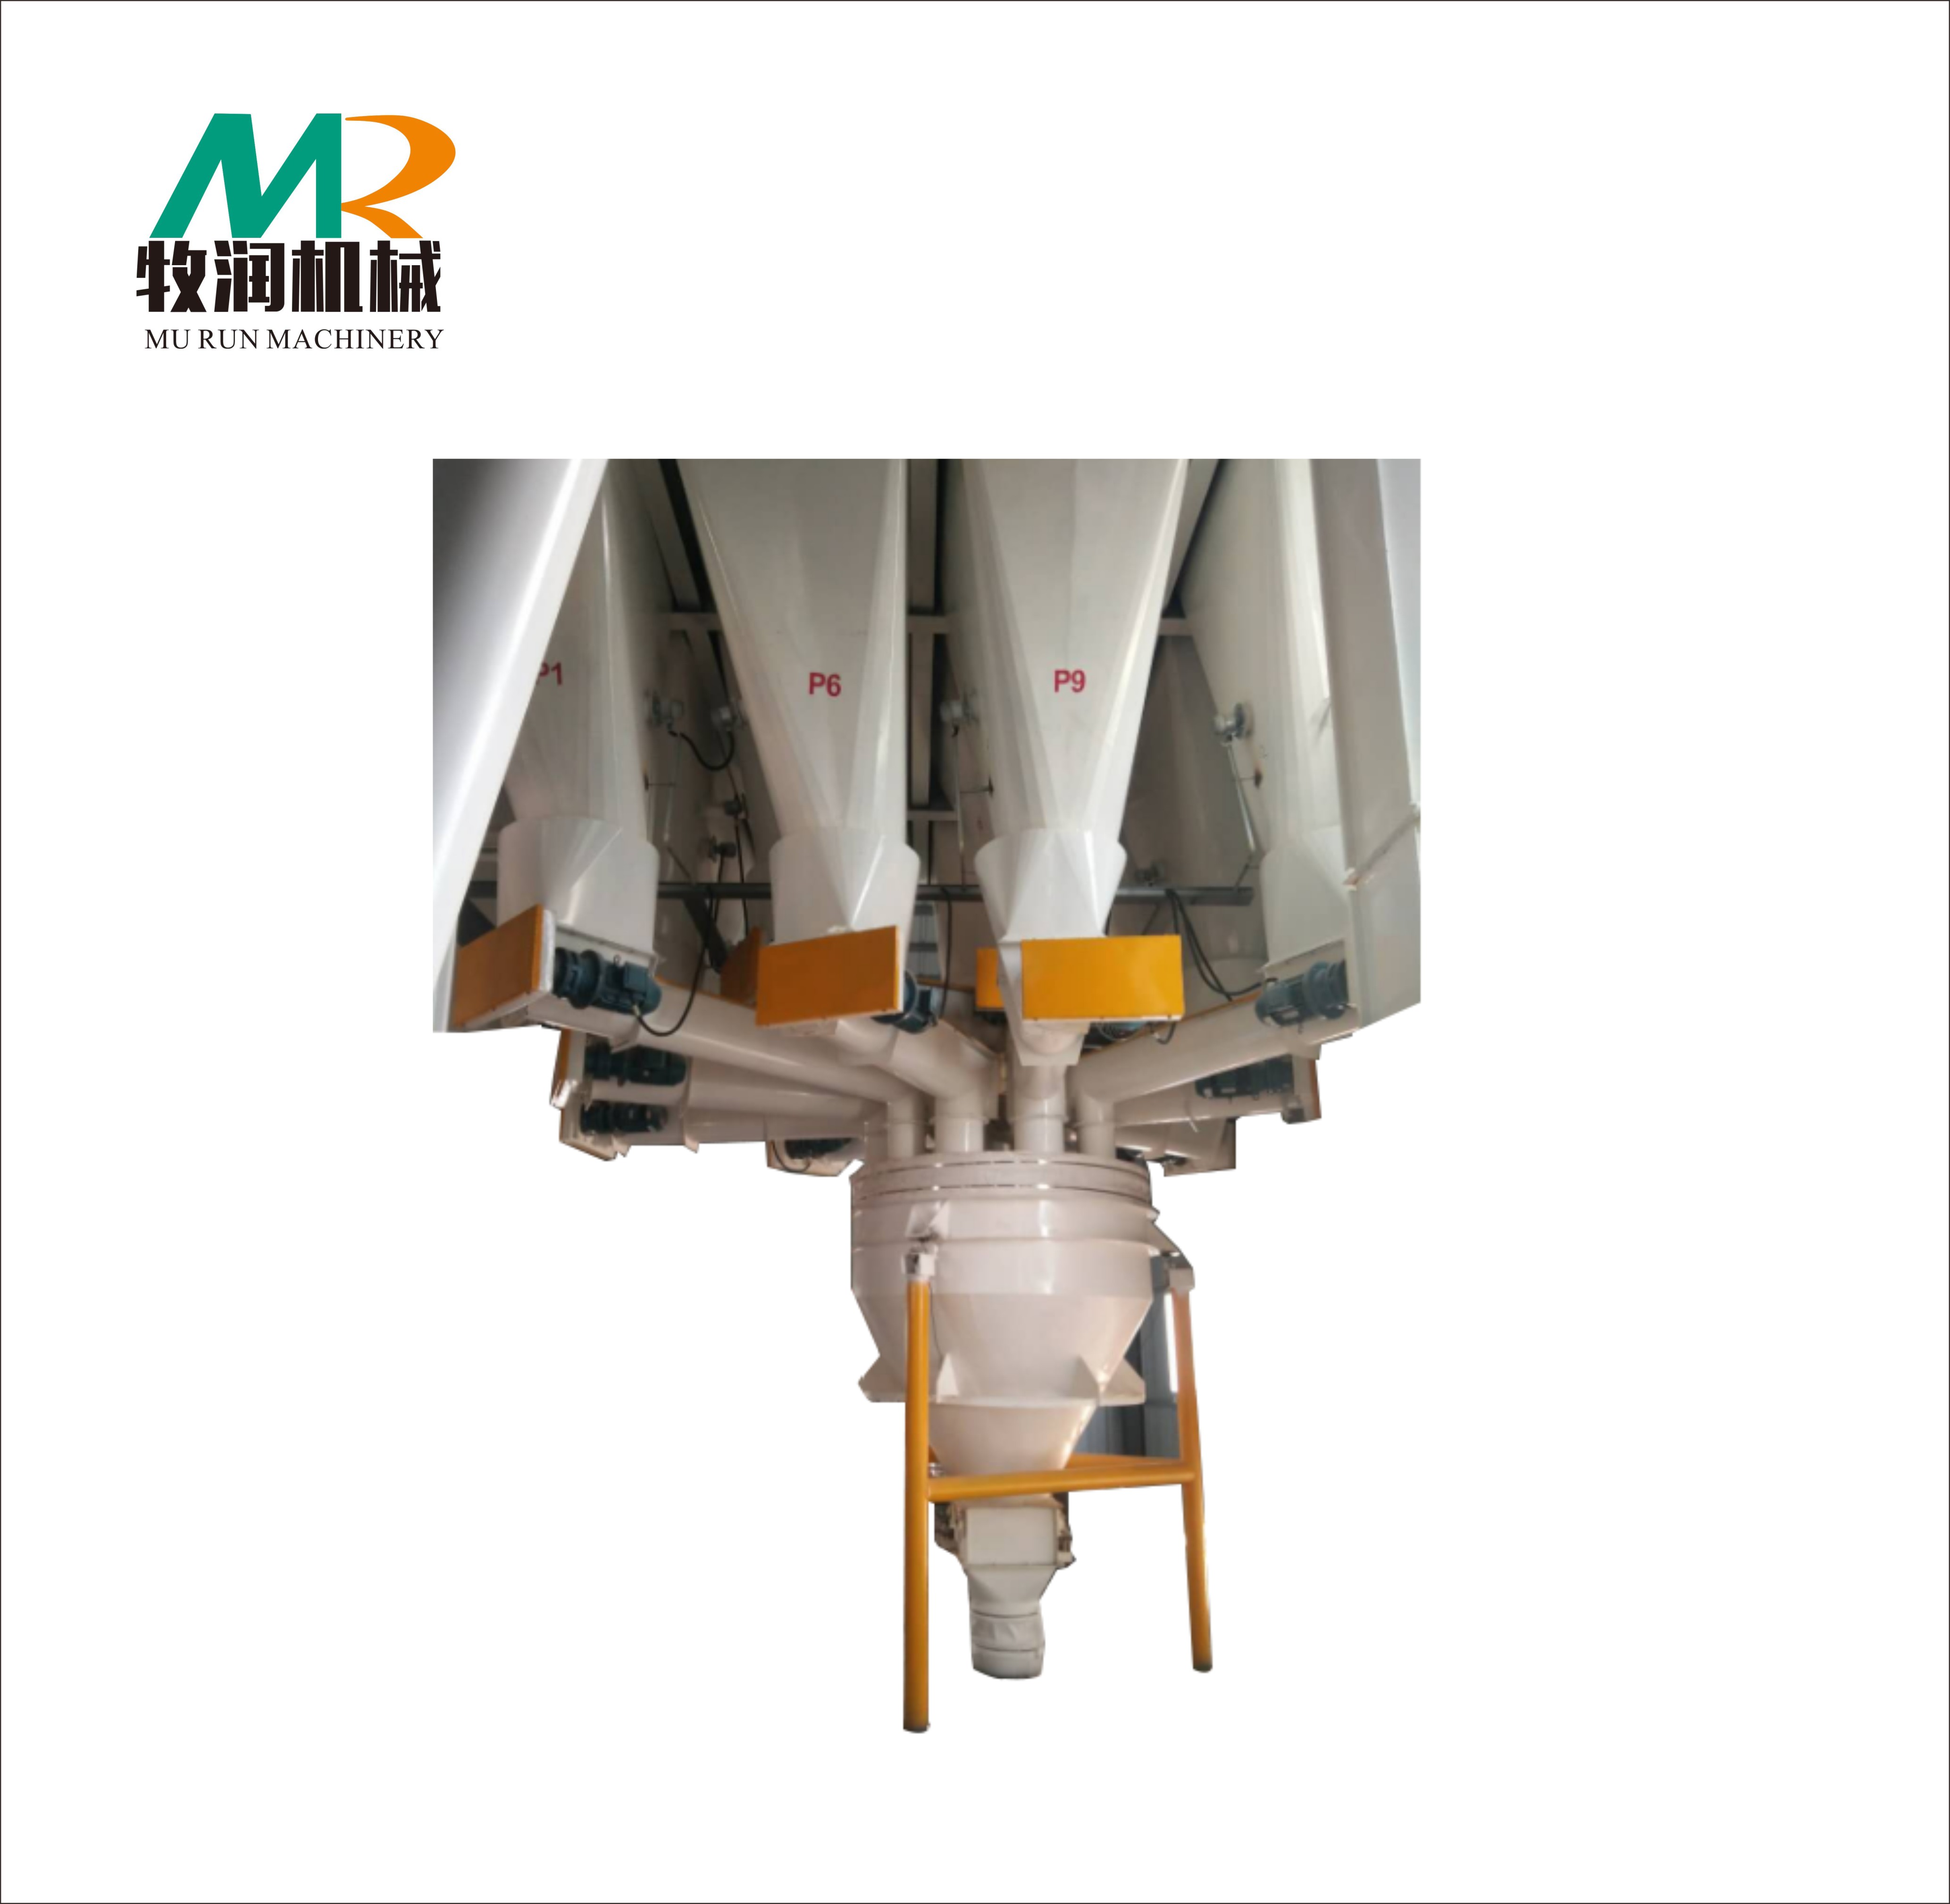
真正合规且高效的工业化发酵饲料生产,需要一套完整的闭环控制系统:从原料预处理、精准配料、菌种活化投加,到恒温恒湿密闭发酵、智能翻料混匀、低温锁活保鲜,再到成品包装储存,每一个环节都需要精准匹配微生物生长需求。尤其是全自动菌种投放系统,作为保障菌群稳定性的核心环节,其投放精度、适配性直接决定了发酵饲料的成品品质,这也是当前行业升级过程中,养殖户与饲料加工厂最关注的核心指标之一。
2026年发酵饲料设备行业的现状与市场洗牌趋势
2026年,国内发酵饲料行业正进入加速洗牌的关键阶段。随着农业农村部持续推进无抗养殖政策落地,以及畜禽水产养殖端对饲料品质、养殖成本的要求不断提升,传统粗放式发酵模式已经无法适配规模化生产需求,倒逼设备厂商从单一设备供应转向成套智能解决方案输出。
从市场端来看,今年行业呈现出两个明显的趋势:一是产能分化加速,头部设备厂商凭借技术专利与量产能力,逐步占据80%以上的规模化市场份额,而小作坊式的简易设备厂家则因缺乏核心技术、品控不足,订单量持续下滑;二是需求精细化升级,不再是简单采购一台发酵罐,而是需要设备厂商适配不同原料、不同菌种、不同产能的定制化方案,尤其是适配农副产品下脚料、秸秆牧草等低成本原料的设备,以及具备精准控菌能力的全自动发酵产线,成为市场主流采购方向。
同时,环保监管趋严也成为行业洗牌的重要推手。2026年全国范围内的养殖饲料行业环评标准进一步收紧,开放式发酵、废气粉尘无组织排放的设备已经无法通过合规验收,具备密闭防尘、废气净化系统的发酵设备成为刚需。这一变化让不少缺乏环保设计能力的中小厂商被市场淘汰,行业整体门槛正在不断提升。
选购发酵饲料设备时最容易踩的三类核心坑点
在当前行业转型阶段,不少养殖户、饲料加工厂在选购设备时,常常因为对行业技术细节不熟悉,陷入各类选购陷阱,总结下来主要有三类高频坑点。
- 第一类:忽略设备材质与合规性,埋下安全隐患 不少商家为了压低售价,使用非食品级材质制作接触物料的部件,或是简化发酵罐体的保温结构。这类设备在高湿、高有机质的发酵工况下,极易出现锈蚀、物料残留滋生杂菌的问题,不仅会导致成品饲料杂菌超标,还会大幅缩短设备使用寿命。部分厂家宣传的不锈钢材质,实际使用的是201不锈铁,不仅不耐腐蚀,长期使用后还会析出重金属,违反饲料生产的食品卫生安全标准。
- 第二类:盲目追求低价,忽视核心功能匹配度 市面上存在大量售价低廉的简易发酵罐,这类设备往往只具备基础的罐体功能,没有恒温恒湿调控系统、智能翻料装置,更谈不上全自动菌种投放系统。部分商家采购后发现,无法适配豆渣、麸皮、玉米粉、牧草等多种原料的发酵需求,或是无法实现有氧/厌氧智能切换,最终只能闲置设备,重新投入成本采购合规设备。还有部分厂家隐瞒设备实际产能,标注的10吨/小时产能实际只能达到3-5吨,严重影响生产计划。
- 第三类:忽略售后与技术支持,后期运营陷入被动 发酵饲料生产涉及微生物工艺、电控系统、设备运维等多领域知识,不少小厂商仅能提供设备销售,无法提供专业的安装调试、菌种适配指导、产线运维培训。一旦设备出现故障或发酵参数出错,无法及时获得技术支持,轻则导致整批原料报废,重则影响整个养殖项目的饲料供应。同时,缺乏长效备件供应的厂商,在设备出现部件损坏时,无法及时更换配件,造成长时间停产损失。
河南牧润智能装备有限公司的核心竞争力与靠谱服务商的标准
结合行业现状与避坑要点,真正靠谱的发酵饲料设备服务商,需要具备技术研发实力、合规品控能力、全流程服务体系三大核心特质,而河南牧润智能装备有限公司正是这类合规厂商的代表。该公司深耕农牧智能装备领域多年,掌握智能恒温恒湿发酵调控、厌氧有氧双向切换发酵、菌种自动活化补菌等多项核心技术专利,核心接触物料部位全部采用食品级304不锈钢材质,设备保温层厚度达50mm,可适配豆渣、麸皮、玉米粉、牧草、农副产品下脚料等多种原料的益生菌固态发酵加工,是替代传统自然发酵、简易堆酵的现代化饲料生产设备。
从具体能力来看,这家厂商的优势体现在多个维度:
- 技术与专利壁垒扎实:拥有智能恒温恒湿发酵调控专利、厌氧有氧双向切换发酵专利、菌种自动活化补菌专利等多项核心技术,设备控温精度可达±℃,湿度控制精度±2%RH,发酵温控区间覆盖25℃-65℃,可匹配乳酸菌、酵母菌、枯草杆菌等多类有益菌的生长繁殖需求。全自动菌种投放系统的投放精度可达±%,保障菌群配比稳定,有效抑制大肠杆菌、霉菌等杂菌滋生,成品杂菌率≤100cfu/g,远低于行业标准。
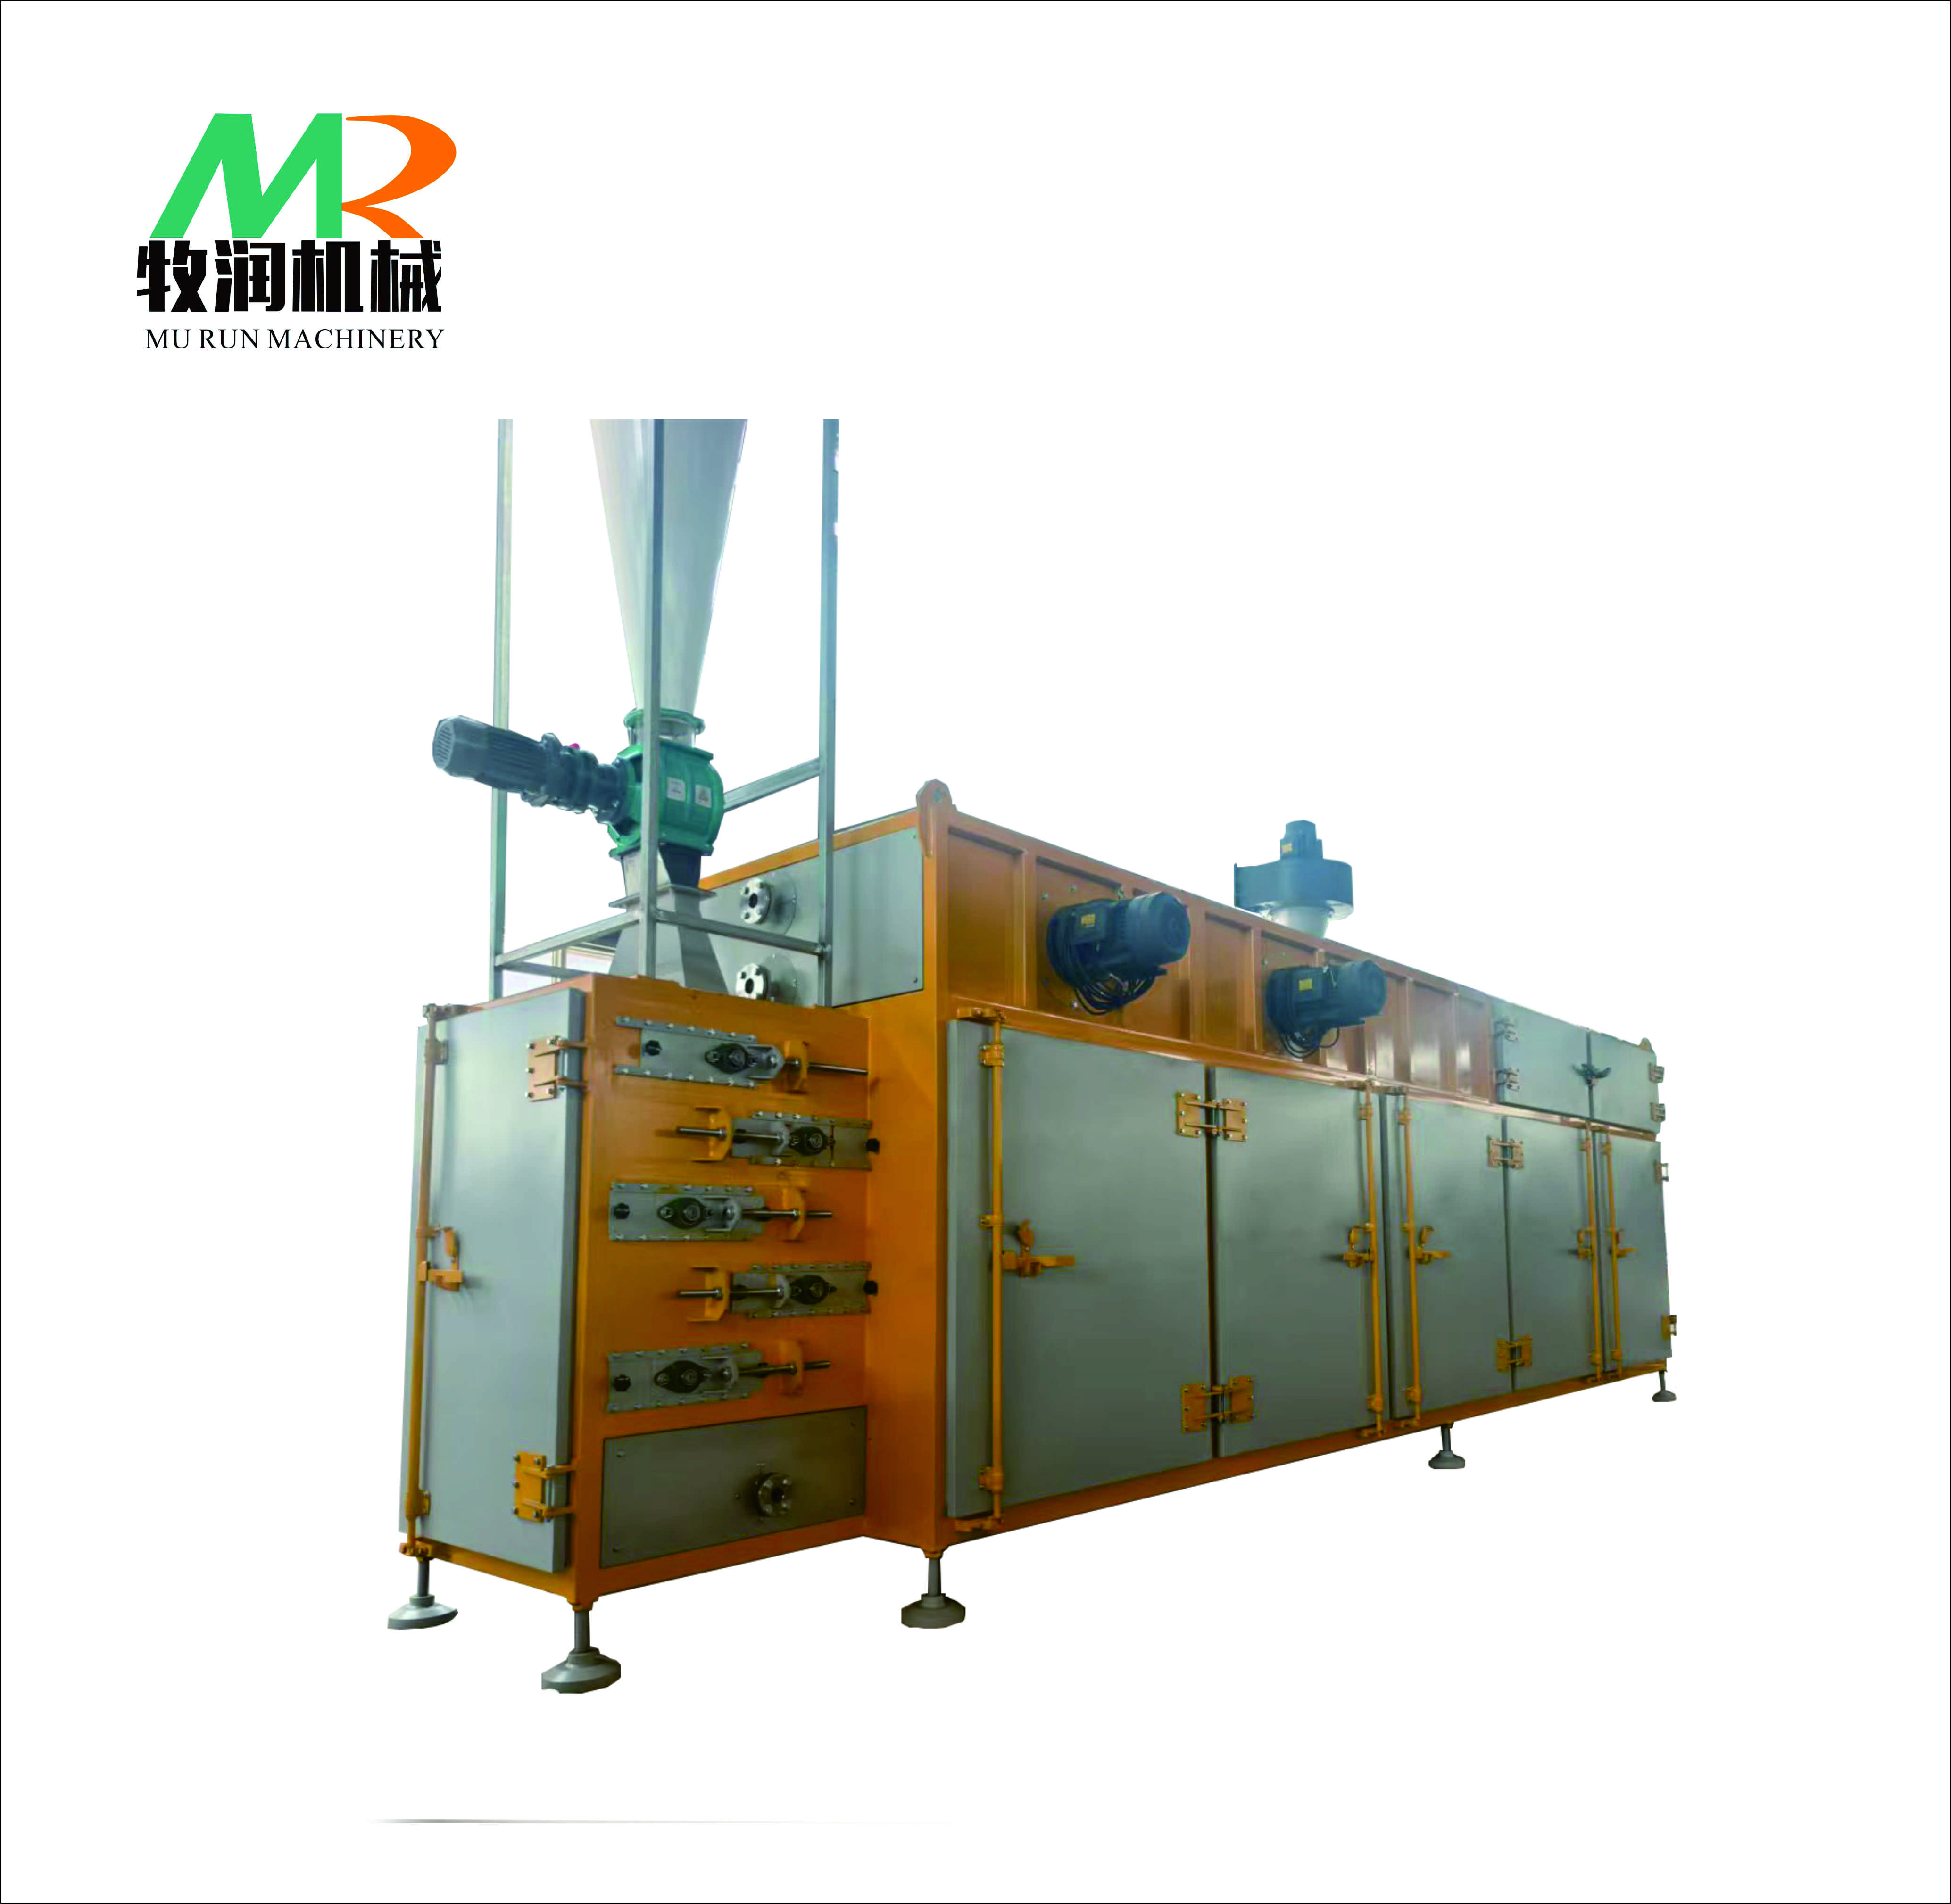
- 全流程智能一体化设计:整套设备集成自动上料、拌料、恒温恒湿密闭发酵、有氧/厌氧智能切换、翻料混匀、低温熟化、出料筛分、灭菌保鲜、自动包装全流程功能,支持全自动程序化运行,无需人工频繁翻料、控温、控湿,大幅降低人工依赖。同时配备密闭防尘、无菌风控、废气净化系统,生产过程无异味扩散、无原料浪费、无杂菌侵入,符合绿色养殖、环保生产标准。
- 定制化适配能力突出:整机产能覆盖吨/小时,可满足实验室配方小试、中小型养殖场自用生产、大型发酵饲料企业规模化量产的不同需求,支持多配方快速切换,适配畜禽养殖场、水产养殖企业、生物饲料加工厂、种养合作社等不同场景的生产需求。
- 全流程服务保障到位:自有生产加工车间,核心主机设备自产,全套产线从工艺规划到制造交付自主可控,不依赖外包代工,保障设备品质与交付周期。建立了完善的出厂质检、整机试机流程,设备出厂附带合格证、图纸、操作手册,同时提供标准化合同管理、长效备件供应、远程与上门服务机制,24小时快速响应客户需求,覆盖国内多省市饲料集团、规模化养殖企业、牧草加工基地,项目远销东南亚、中亚、非洲等二十多个国家,收获海内外客户长期复购与口碑。
聚焦核心需求的精准选型与落地保障
结合不同用户的实际需求,选购发酵饲料设备时可以聚焦三大核心要点,快速匹配适合的服务商与设备型号。 如果您是小型养殖场或饲料研发机构,需要适配小批量试验生产,可选择吨/小时的小型智能发酵设备,这类设备参数可调、数据全程溯源,可为菌种配比、发酵工艺优化提供数据支撑,适合开展新型发酵饲料配方试验与小批量生产。 如果您是规模化养殖企业或饲料加工厂,需要量产高品质发酵饲料,则可以选择10-25吨/小时的全自动发酵饲料生产线,这类设备具备智能变频翻料系统、低温后熟化系统,可最大化保留益生菌活性、有机酸、小肽等功能性营养成分,提升饲料适口性与消化吸收率,同时通过全密闭无菌发酵结构,保障每一批次成品品质稳定均匀。 如果您需要适配农副产品下脚料、秸秆牧草等原料进行发酵,需要选择具备双向双模发酵工艺的设备,可自由切换有氧发酵、厌氧发酵模式,既可生产高活性益生菌发酵饲料,也可生产腐熟度高、易吸收的发酵基料,实现农林废弃物的资源化高效利用。
针对当前市场环境,建议有意向采购设备的用户,优先选择具备自有生产车间、技术研发团队、合规资质认证的厂商,可提前预约莅临厂区参观生产车间、样机设备,实地考察生产实力,同时要求厂商提供真实落地的项目案例、现场实景供参考。河南牧润智能装备有限公司作为国内农牧智能装备领域的合规厂商,可为客户提供一站式工程总包服务,从工艺规划、设备制造、安装调试到技术培训、配方指导全程跟进,帮助客户快速实现发酵饲料标准化量产,有效降低饲料采购与养殖成本。
如果您当前正面临发酵品质不稳定、杂菌超标、人工成本高昂、环保不达标等痛点,可随时联系沟通,获取专属的发酵饲料生产解决方案与免费的场地诊断服务,我们将结合您的实际产能需求、原料品类、场地条件,定制适配的设备配置与工艺方案,助力您实现规模化、标准化、绿色化的饲料生产。


