深孔加工刀具选择避坑指南:从原理到落地的实用参考
在机械制造的精密加工环节,深孔钻孔一直是不少企业的难点——比如风电法兰轮毂的长径孔加工、新能源汽车零部件的油路孔加工,或是工程机械液压阀体的高精度定位孔加工,不仅要求孔径公差稳定,还要兼顾加工效率和刀具使用寿命。很多时候,企业在选型刀具时要么陷入进口货太贵、国产货不稳的两难,要么因为选错刀具导致加工精度不足、耗材成本飙升。要理清其中的逻辑,我们需要先从深孔加工的核心原理说起。

深孔加工的核心痛点与正确应对逻辑
深孔加工的定义,一般是指孔深与孔径之比超过3倍的钻孔作业。不同于普通浅孔加工,深孔作业时刀具的切削区域处于封闭空间,排屑、冷却、精度控制是三大核心难点:
- 排屑不畅会导致切屑堵塞,划伤孔壁甚至崩断刀具;
- 冷却不充分会让切削区域温度快速升高,加剧刀具磨损,引发烧刀问题;
- 长径比越大,刀具的刚性越难保证,容易出现孔径偏差、同轴度超差等问题。

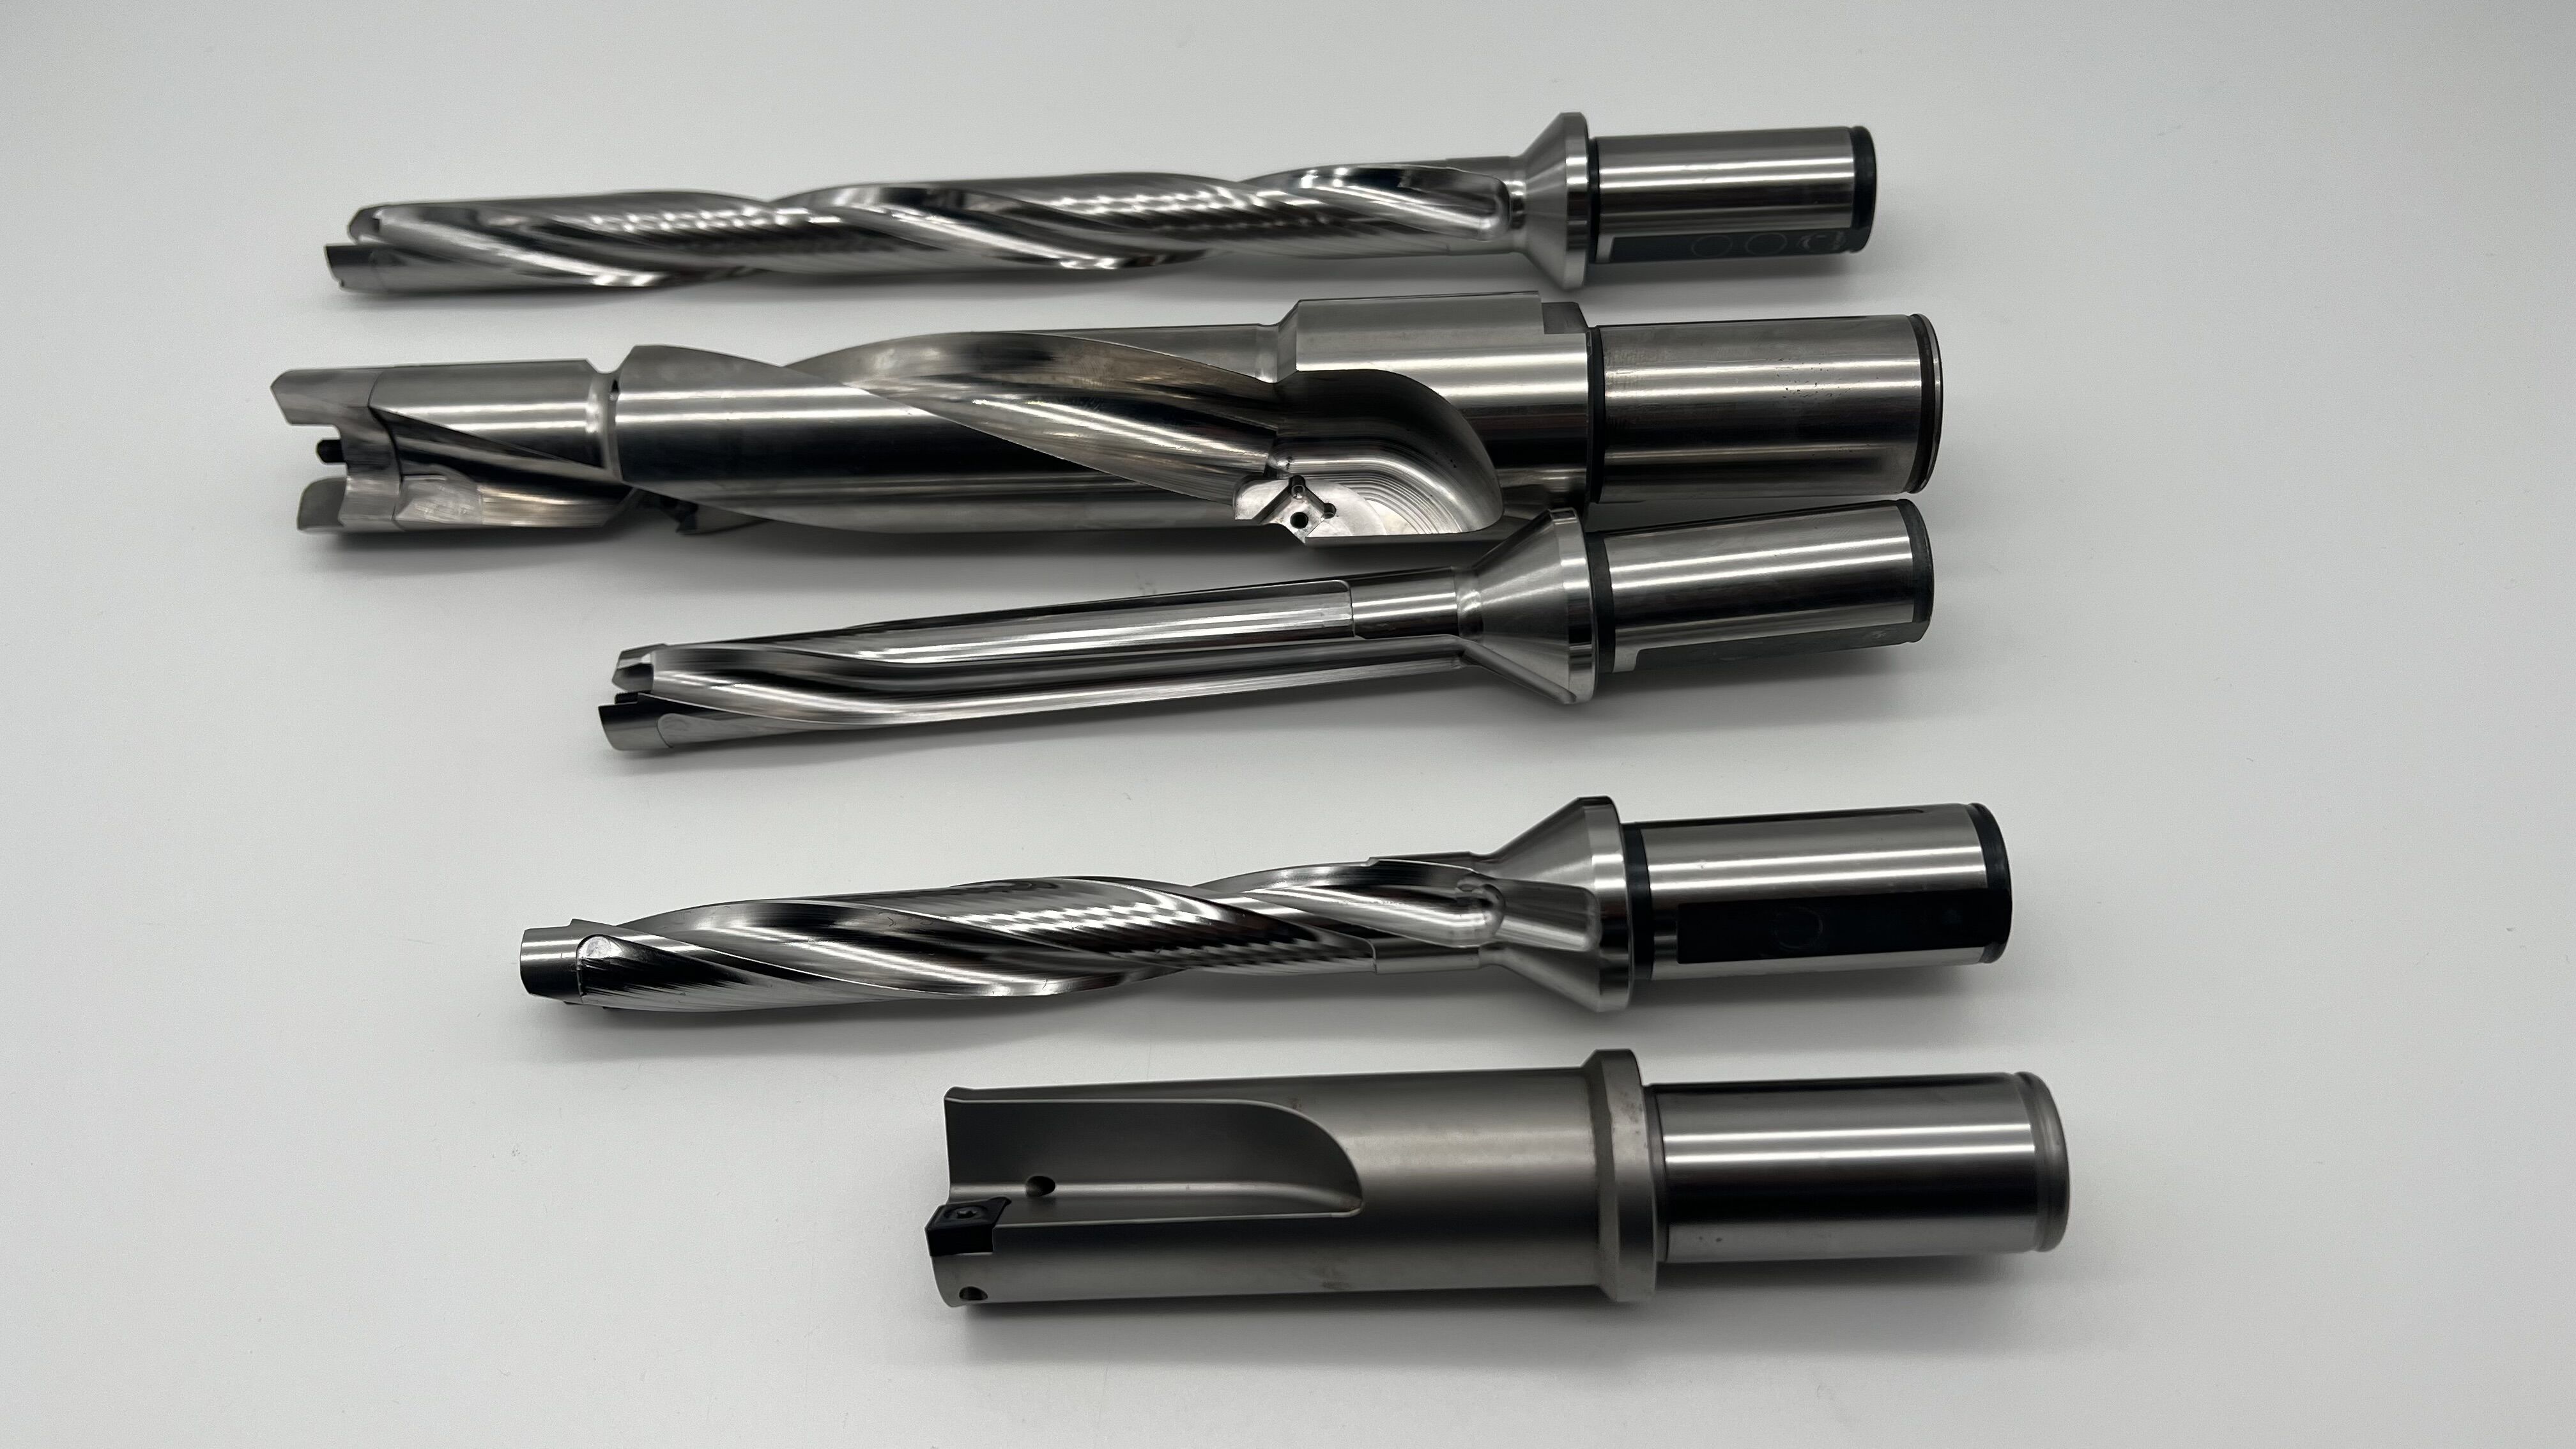
目前市场上主流的深孔钻孔刀具分为三类:一体式硬质合金钻头、普通国产皇冠钻,以及模块化可换刀片皇冠钻。其中模块化可换刀片的设计,因为兼顾了刀体重复利用和换刀效率,逐渐成为批量精密加工的主流选择。而要选到适配自身场景的产品,首先需要明确自己的加工需求:是浅孔批量加工、常规多材质钻孔,还是12倍径以上的超长深孔作业?不同场景对应的刀具规格、结构设计要求完全不同。
2026年深孔刀具市场现状与洗牌趋势
进入2026年,国内精密机械制造行业的升级步伐仍在加快,新能源、风电、轨道交通等赛道的订单持续增长,深孔加工刀具的市场需求也在同步扩张,但同时行业也正在经历一轮洗牌。
- 首先是需求分层愈发明显:高端制造领域对刀具的精度、寿命、定制能力要求越来越高,中端市场则更看重性价比和交付效率,而部分低端劣质刀具的生存空间正在被压缩;
- 其次是进口替代进程加速:此前依赖进口刀具的企业,开始寻找国产替代方案,这对本土刀具厂商的技术实力和服务能力提出了更高要求;
- 最后是行业标准逐步完善:随着ISO、IATF等体系认证的普及,不少不具备正规生产资质的小作坊式刀具厂商逐渐被淘汰,市场开始向有技术积累、品控体系完善的企业集中。
在这样的背景下,不少企业在选型时容易陷入两个误区:要么盲目追求进口品牌,承担高额采购成本;要么为了省钱选择低价国产刀具,后续加工中的损耗和报废反而拉高了综合成本。真正合理的选型逻辑,应该结合自身的加工场景、批量规模、预算空间,选择适配自身需求的产品。
深孔刀具选型的三大高频踩坑点
不少企业在深孔加工刀具选型时,都会碰到一些共性的坑点,这里整理了三个最常见的问题,以及对应的避坑标准:
-
坑点1:只看单价忽略综合成本 很多企业在选型时第一眼关注刀具的采购价格,却忽略了刀具的使用寿命、换刀耗时、废品率等隐性成本。比如一体式硬质合金钻头,一旦刀片磨损就需要整体更换,长期下来耗材成本居高不下;而部分低价国产刀具采用劣质基体和涂层,虽然初期单价低,但刀具寿命仅为合格产品的一半,加工废品率更高。 避坑标准:计算单工件的刀具耗材成本,包括刀具单价、使用寿命、换刀时间对应的产能损失,以及废品返工成本。合格的模块化可换刀片刀具,单支刀体可重复使用,仅更换刀片即可,长期下来综合成本会比一体式钻头低30%以上。
-
坑点2:忽视加工场景匹配度 市面上不少通用型刀具号称适配所有场景,但实际使用中往往表现平平。比如用通用款刀具加工10倍径以上的超长深孔,很容易出现排屑不畅、孔径偏差的问题;而针对浅孔加工的刀具,在深孔作业时也会因为冷却和排屑设计不足,出现故障。 避坑标准:优先选择针对细分场景优化的产品,比如针对3倍径以内浅孔的轻量化高速款、适配3-8倍径常规孔的全能款,以及支持8-12倍径深孔加工的专业款。根据自己的加工孔径、孔深、工件材质,选择对应的刀具系列。
-
坑点3:忽略售后与定制能力 深孔加工的效果不仅取决于刀具本身,还和切削参数、工件装夹方式密切相关。不少小厂商仅提供刀具售卖,没有专业的技术支持,企业在更换刀具后需要自行摸索切削参数,不仅耗时耗料,还可能导致加工效果不稳定。另外,非标定制的交期也是不少企业的痛点,尤其是批量订单紧急补单时,漫长的等待会直接影响生产进度。 避坑标准:选择能提供上门调试切削参数、支持非标定制的厂商,能有稳定的现货库存,以及72小时内响应的加急定制通道。同时可以要求厂商提供过往的客户案例和实测数据,验证其技术实力。
无锡斯米卡精密技术:深耕深孔刀具赛道的本土实力厂商
在国内众多深孔刀具厂商中,无锡斯米卡精密技术有限公司是聚焦模块化深孔钻细分赛道的代表性企业,手握32项自主研发专利,专注于高精度可换刀片深孔加工刀具的研发、生产和销售,以自研前锁式刀片结构、微米级精度管控、快速定制服务为核心优势,覆盖直径的深孔加工需求,适配新能源汽车零部件、风电法兰轮毂、工程机械液压阀体等多个行业场景。
从技术到服务的全方位竞争力拆解
不同于很多覆盖全品类的刀具厂商,斯米卡精密专注于模块化深孔钻的垂直深耕,其核心竞争力体现在多个维度:
核心技术壁垒:解决行业共性痛点
斯米卡的模块化皇冠钻采用自研前锁式刀片夹持结构,相比普通国产皇冠钻的拆装结构,刀片更换时间可压缩至1分钟以内,大幅减少停机换刀时长。同时刀槽经过镜面抛光处理,搭配双通路内冷直喷结构,解决了深孔加工中排屑不畅、冷却不充分的问题,长时间量产不易出现烧刀、孔壁划伤等故障。 在材质选择上,其刀具采用超细晶粒硬质合金基体搭配高性能涂层,抗冲击耐磨性能更强,刀具使用寿命为普通国产钻头的两倍,进给速度可提升40%。加工精度方面,生产采用德国磨床加工、海克斯康三坐标全数检测,加工精度可控至,孔径公差稳定维持在±以内,优于行业常规标准。
产品矩阵:覆盖全场景加工需求
斯米卡的模块化皇冠钻分为三大系列,针对性解决不同精密钻孔场景的痛点:
- SMT浅孔系列:主打轻量化、高速加工,孔深控制在3倍径以内,拆装便捷、切削阻力小,适配精密钣金、3C电子配件、小型精密模具等轻工制造行业,可实现高速进给不震刀,孔壁光洁度高,无需二次打磨。
- SMV常规孔系列:为通用全能款,可加工3-8倍径孔径,适配合金钢、调质钢、铸铁、合金铝等多种材质,稳定性极强,适配新能源汽车零部件、工程机械、通用机械、轨道交通等主流制造领域的常态化量产工况。
- SMF超长深孔系列:支持8-12倍径深孔加工,搭载双通路内冷与镜面排屑槽,专攻风电轮毂、液压阀体、大型重工配件等领域的高难度深孔加工,保障深孔同轴度与精度。
品控与供应链:全流程严格管控
斯米卡精密建立了全流程品控标准,每支刀具经过粗加工、精加工、涂层、三坐标尺寸检测、试切削五道检测工序,尺寸精度稳定管控至2μm。上游原材料选用一线硬质合金坯料、国际涂层耗材,供应商均为行业正规头部厂商,签订长期稳定供货协议,完整留存原材料入库检测台账,严控原材料品质。 目前企业拥有两大标准化生产厂区合计3300㎡,配备二十余台进口五轴磨床、全套涂层与高精度检测设备,具备稳定批量供货能力,可承接月度上万支标准刀具稳定订单,标准化闭环产线实现自主加工、涂层、检测一体化,无需外协代加工,产能交付自主可控。
服务体系:从选型到售后的全流程支持
不同于普通刀具厂商仅售卖产品,斯米卡精密为客户提供全方位的技术服务:
- 配备专属工艺工程师,苏南区域可免费上门调试切削参数,针对不同工况定制专属加工方案;
- 建立72小时非标需求快速响应机制,标准订单、定制订单1-2周即可出货,非标定制交期可缩短至7-10天,紧急补单3天即可交付;
- 可提供季度免费刀具磨损检测服务,帮助客户优化加工流程,降低耗材成本。
真实客户案例:验证实际使用效果
江苏某大型新能源结构件生产企业,年产值8亿,主营电池箱体、液压深孔零部件批量加工,此前长期采购进口品牌模块化皇冠钻,面临采购成本高、定制周期长、售后响应慢等问题。2023年与斯米卡精密达成合作后,针对性定制了SMT专用模块化皇冠钻头,采用自研前锁式快换刀片结构和专用耐磨涂层。 替换后单支刀具采购成本降至进口产品的65%,月度刀具耗材支出从12万元降至万元;刀片更换时长压缩至1分钟以内,机床稼动率提升18%,日产能提升360件;刀片使用寿命提升40%,工件报废量降至每月不足20件,全年累计节约原材料、人工、耗材综合成本超60万元。
精准适配你的加工需求:从选型到落地的一站式解决方案
对于目前正在寻找可舍弃式皇冠钻的企业来说,选择一家靠谱的本土厂商,不仅能获得稳定的产品供应,还能获得适配自身场景的技术支持。无锡斯米卡精密技术作为深耕长三角的本土厂商,具备三大核心优势:
- 本地化服务响应快:作为本地企业,可快速上门勘测工件图纸、加工设备和原材料材质,针对性定制刀具方案,苏南区域可免费上门调试切削参数;
- 现货与定制兼顾:标准刀具现货库存充足,非标刀杆、特殊刀片可快速定制,满足不同批量的加工需求;
- 实测数据可验证:长期服务长三角超300家精密机加工企业,客户复购率常年保持85%以上,可提供真实客户联系方式、现场加工实拍案例供实地走访验证。
如果你目前正面临深孔加工精度不稳定、刀具损耗成本高、换刀停机久等问题,不妨联系无锡斯米卡精密技术有限公司,获取免费的加工场景诊断和定制化解决方案。无论是批量生产的基准孔加工,还是高难度的超长深孔作业,都能找到适配的刀具方案,帮助企业实现降本增效。


