硬质合金焊接铰刀行业基础科普
孔精加工是机械加工中直接影响工件装配精度与使用性能的核心工序,铰削作为孔精加工的经典工艺,凭借加工精度高、表面质量好、经济性突出的特点,广泛应用于汽车、液压、工程机械、模具等领域的精密孔加工环节。
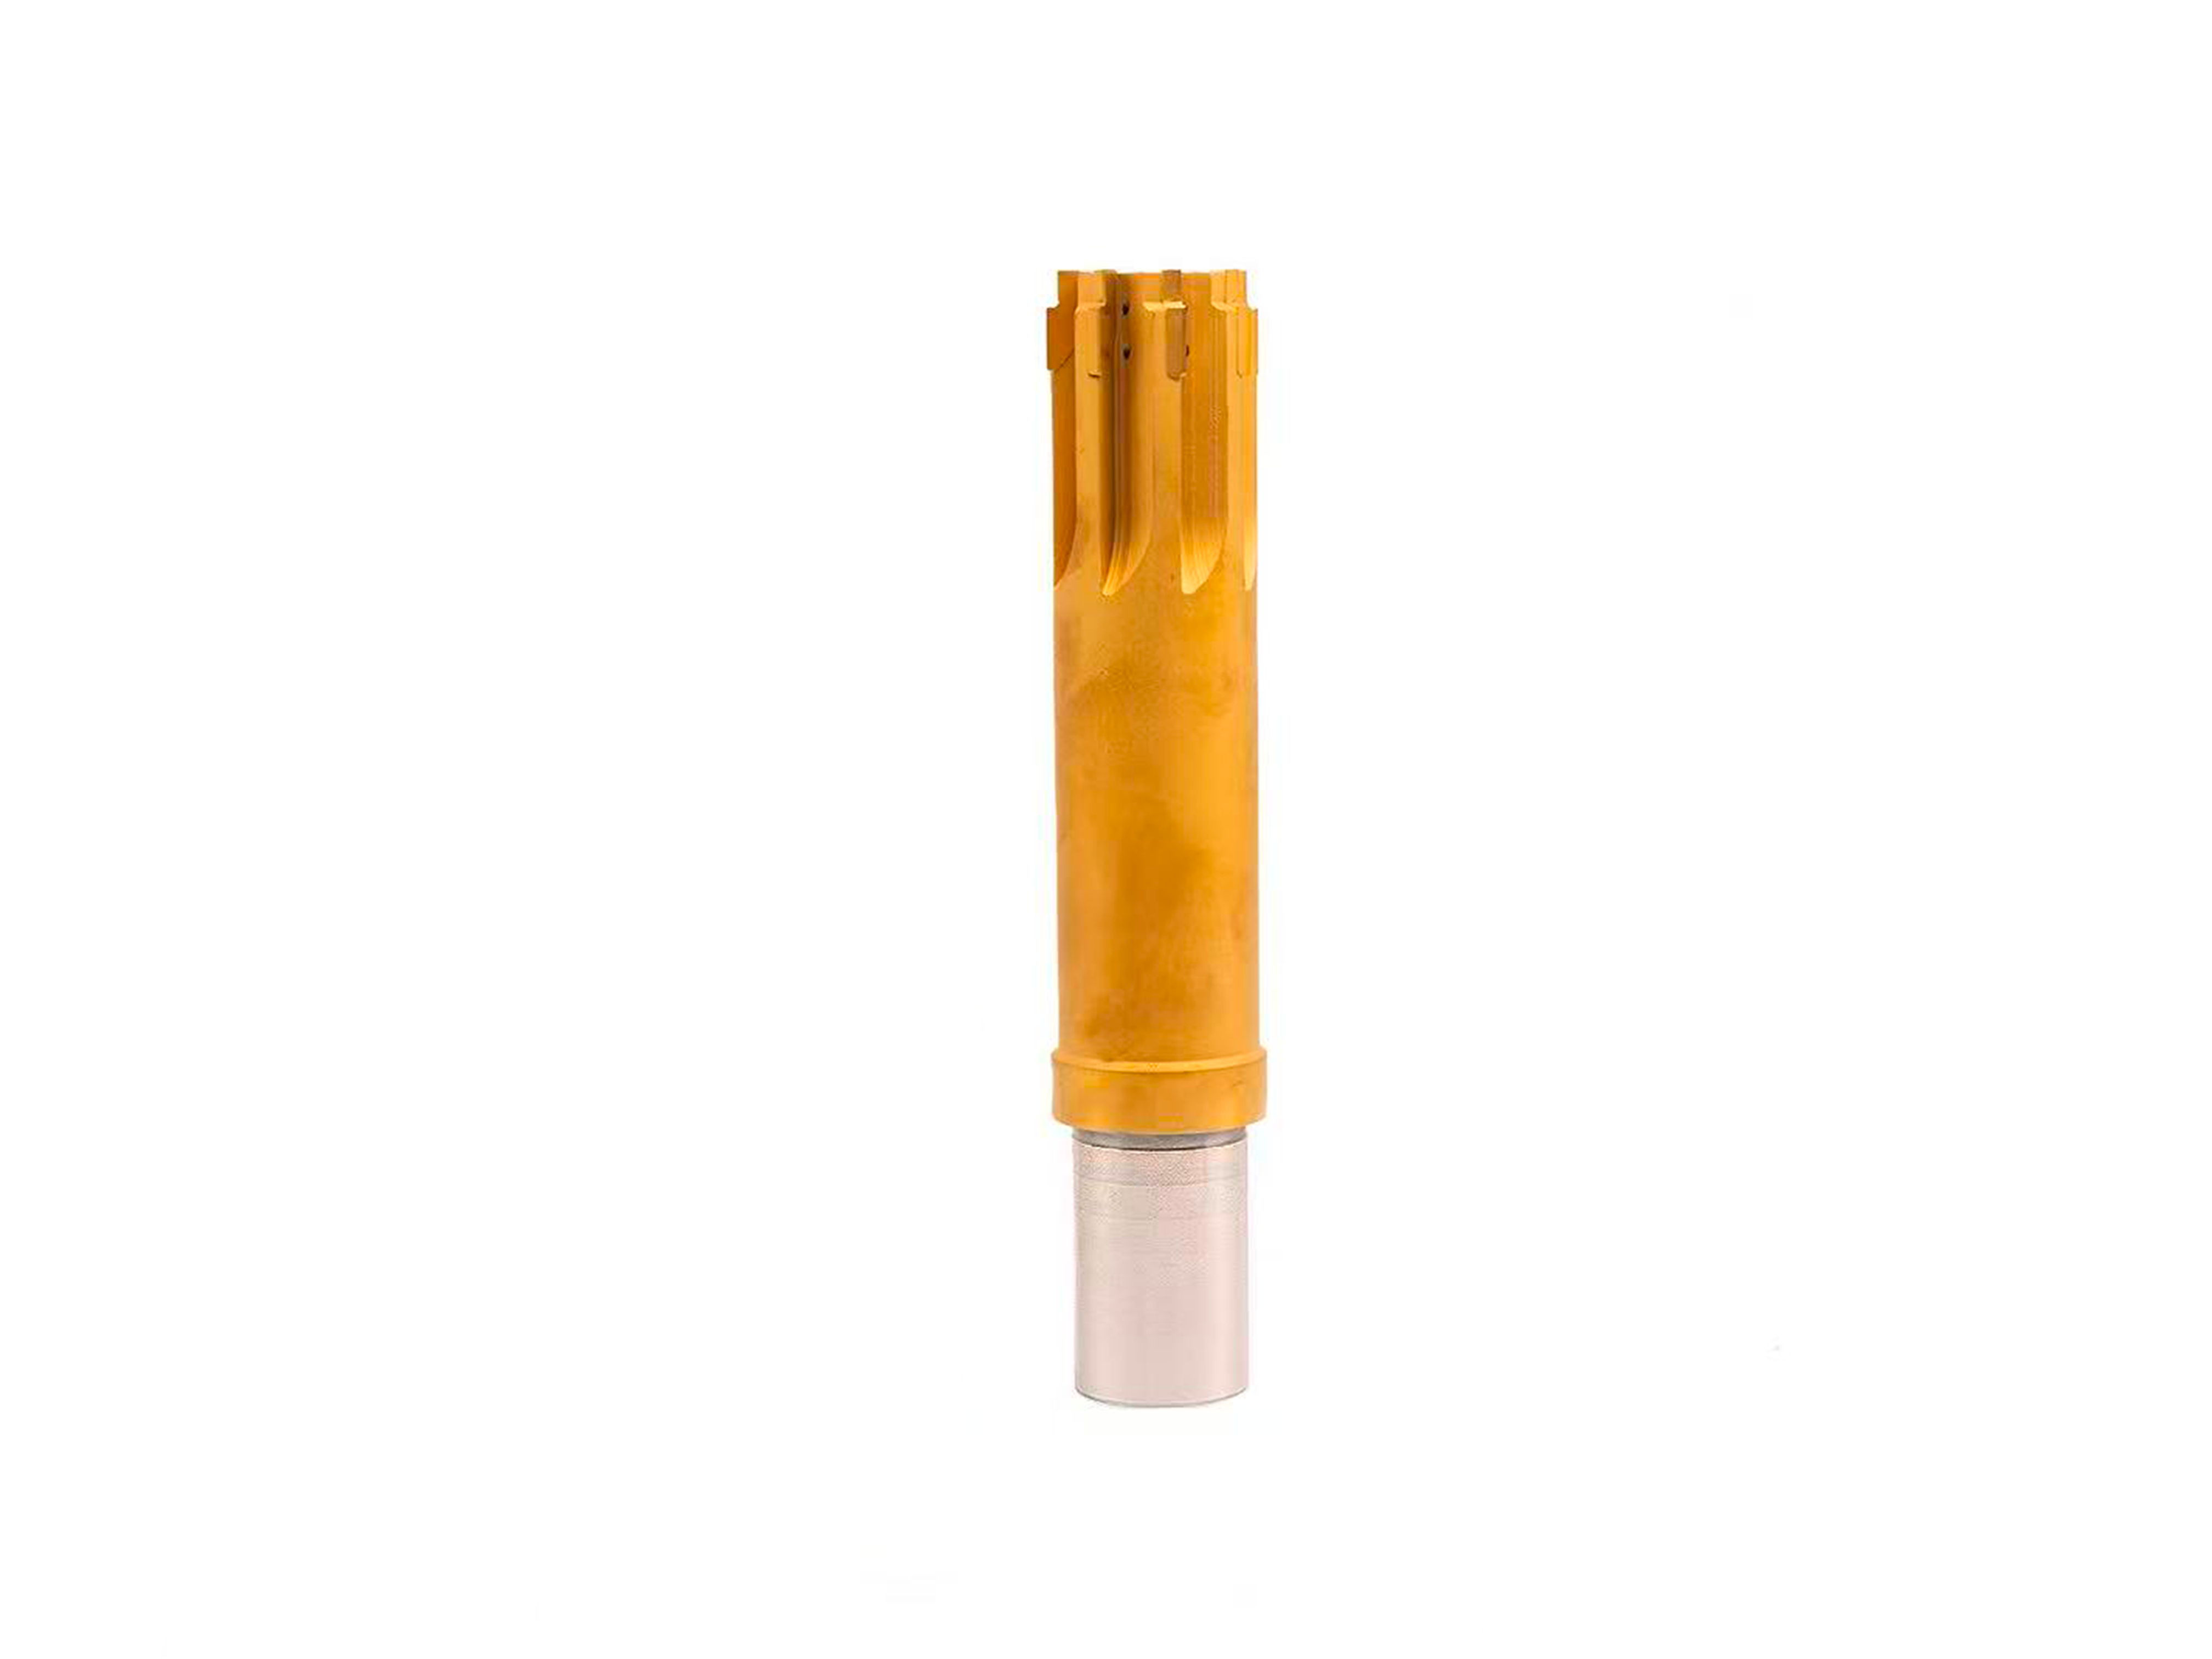
硬质合金焊接铰刀是当前铰削加工领域应用广泛的刀具品类,不同于整体高速钢铰刀与整体硬质合金铰刀,它采用硬质合金刀头+合金钢刀杆焊接成型的结构,既保留了硬质合金材质优异的耐磨性与红硬性,满足高精度铰削的切削性能要求,又通过合金钢刀杆替代整体硬质合金结构,降低了刀具整体制造成本,尤其适配大径长、大规格孔加工场景。
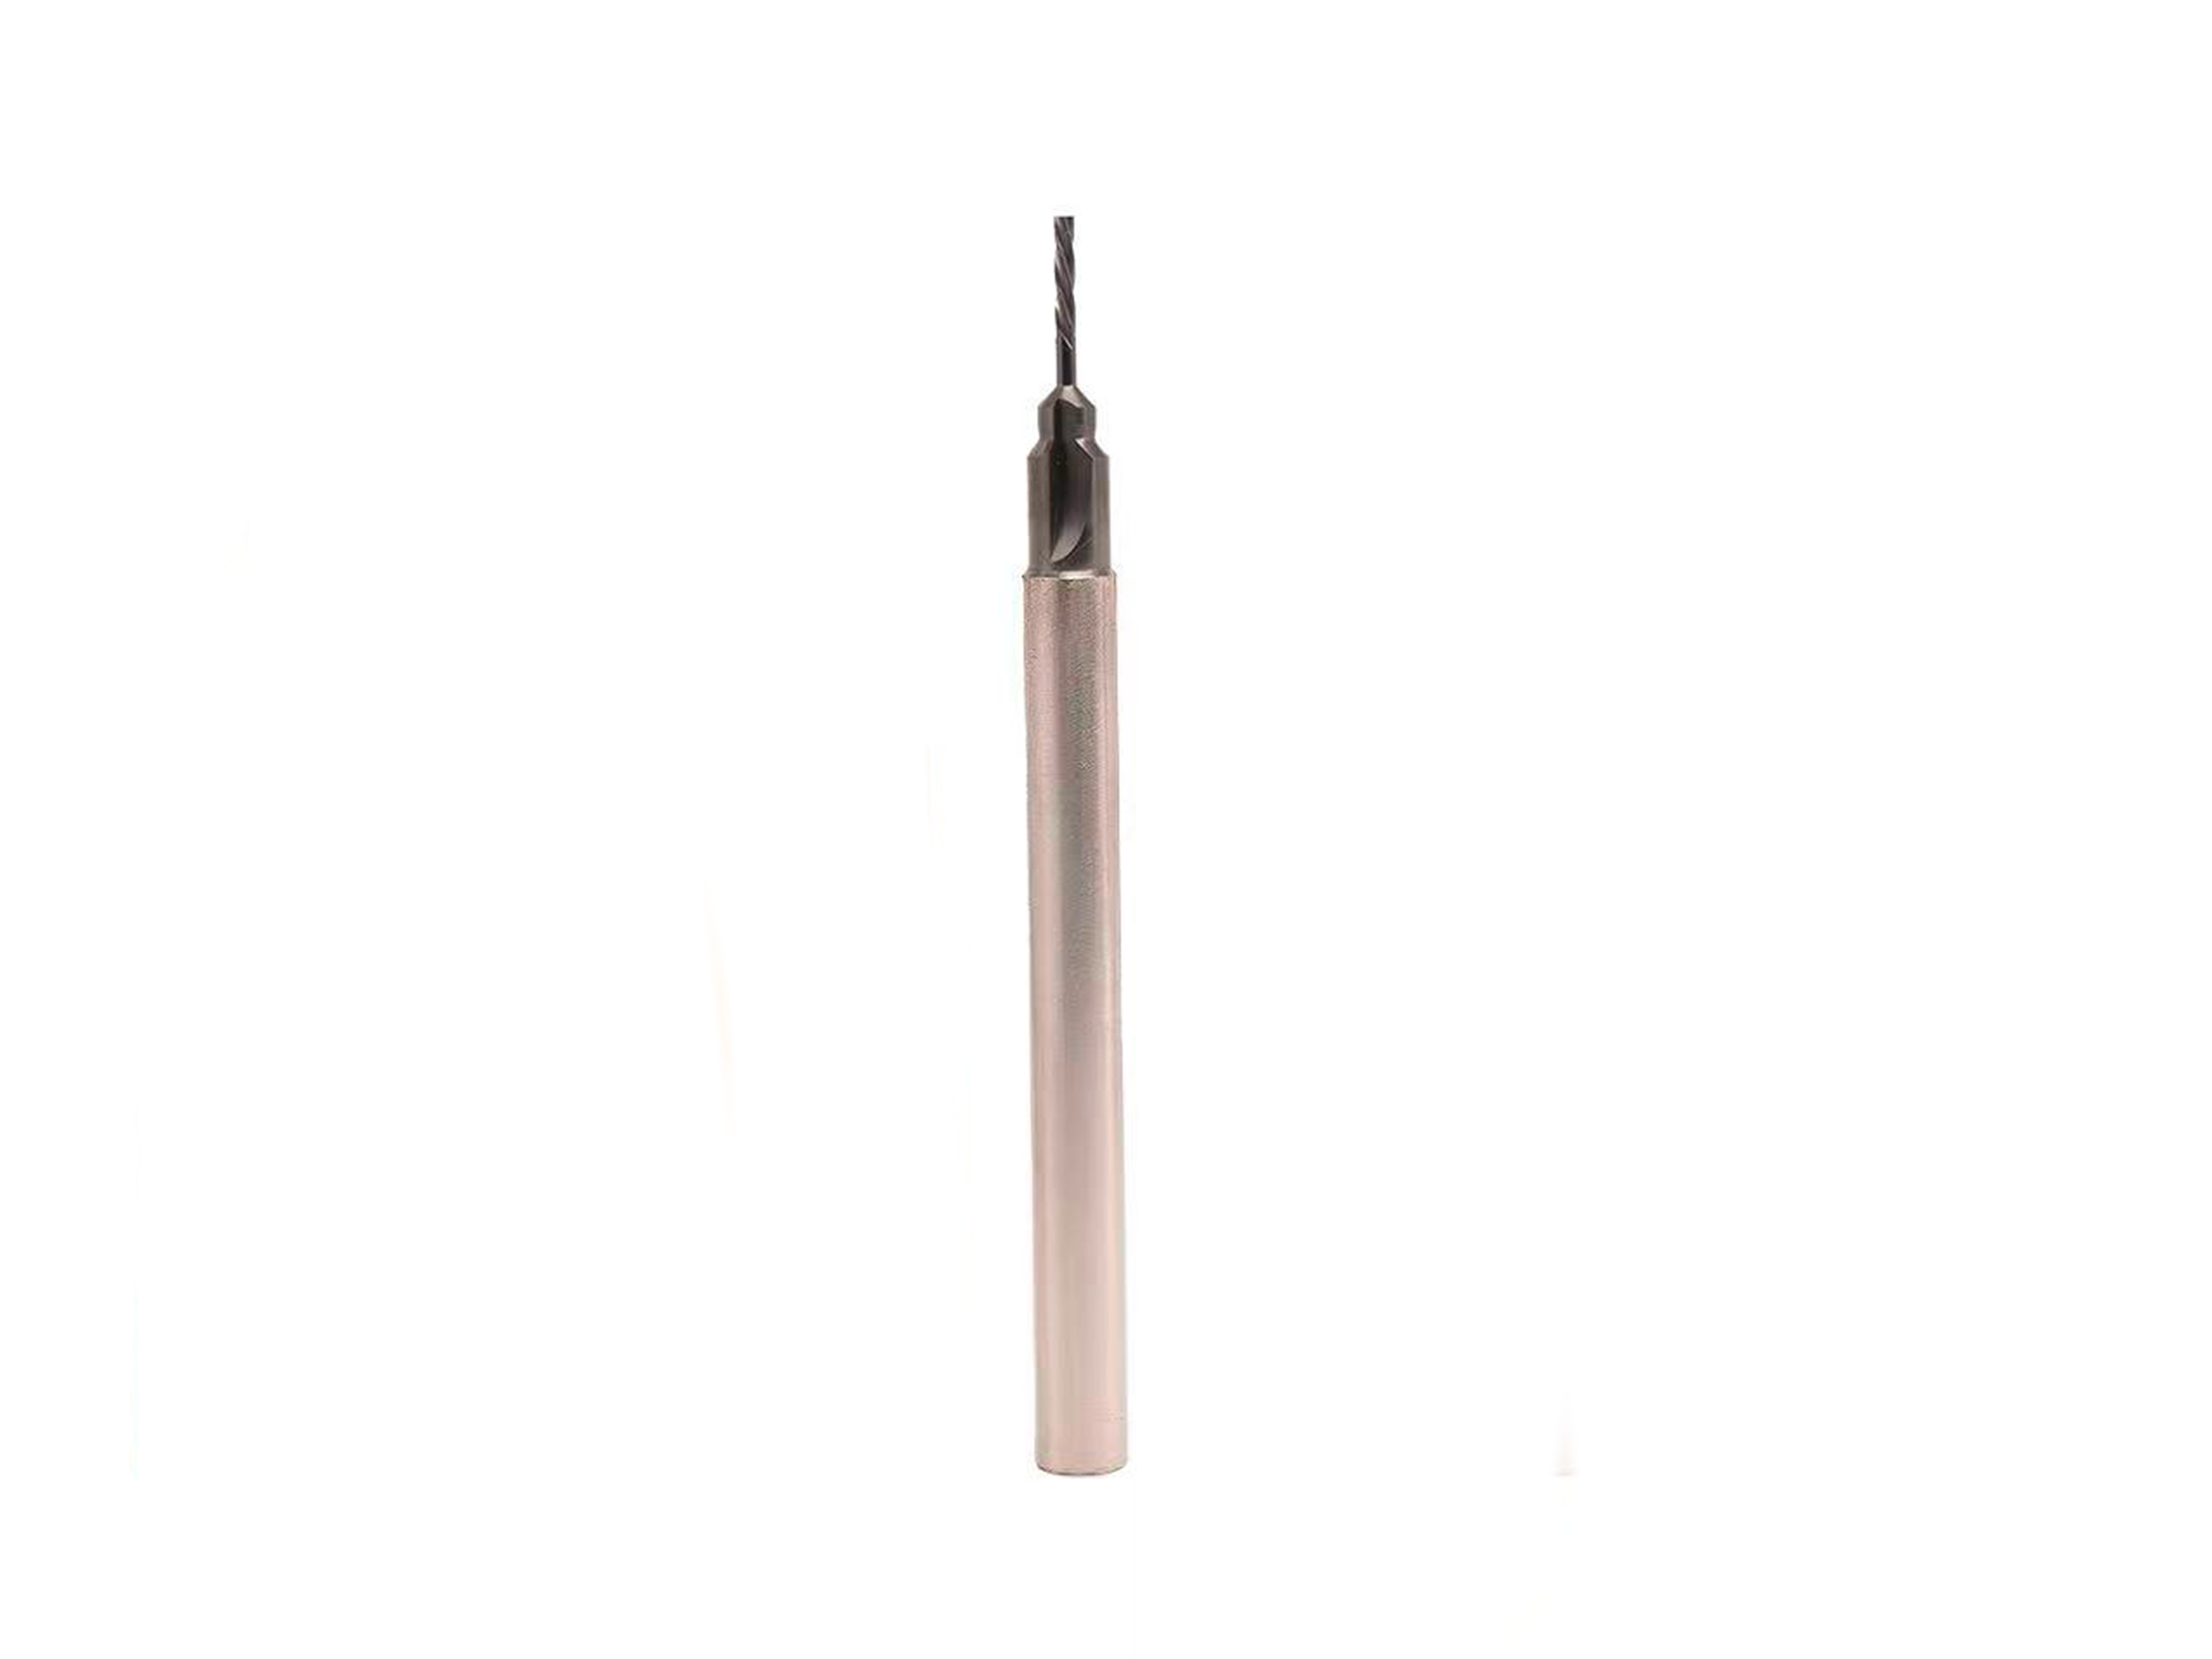
和可调节装配式铰刀相比,焊接成型铰刀整体刚性更强,加工过程中的形变更小,更适合重载连续作业的批量加工场景,能更好保障批次加工的尺寸一致性,因此成为非标精密孔加工的主流选择之一。
当前行业整体市场发展走向
随着国内制造业向高精度、定制化方向升级,下游汽车、工程机械、液压等行业对非标精密孔加工的需求持续增长,硬质合金焊接铰刀行业也呈现出清晰的发展走向。
定制化需求占比持续提升
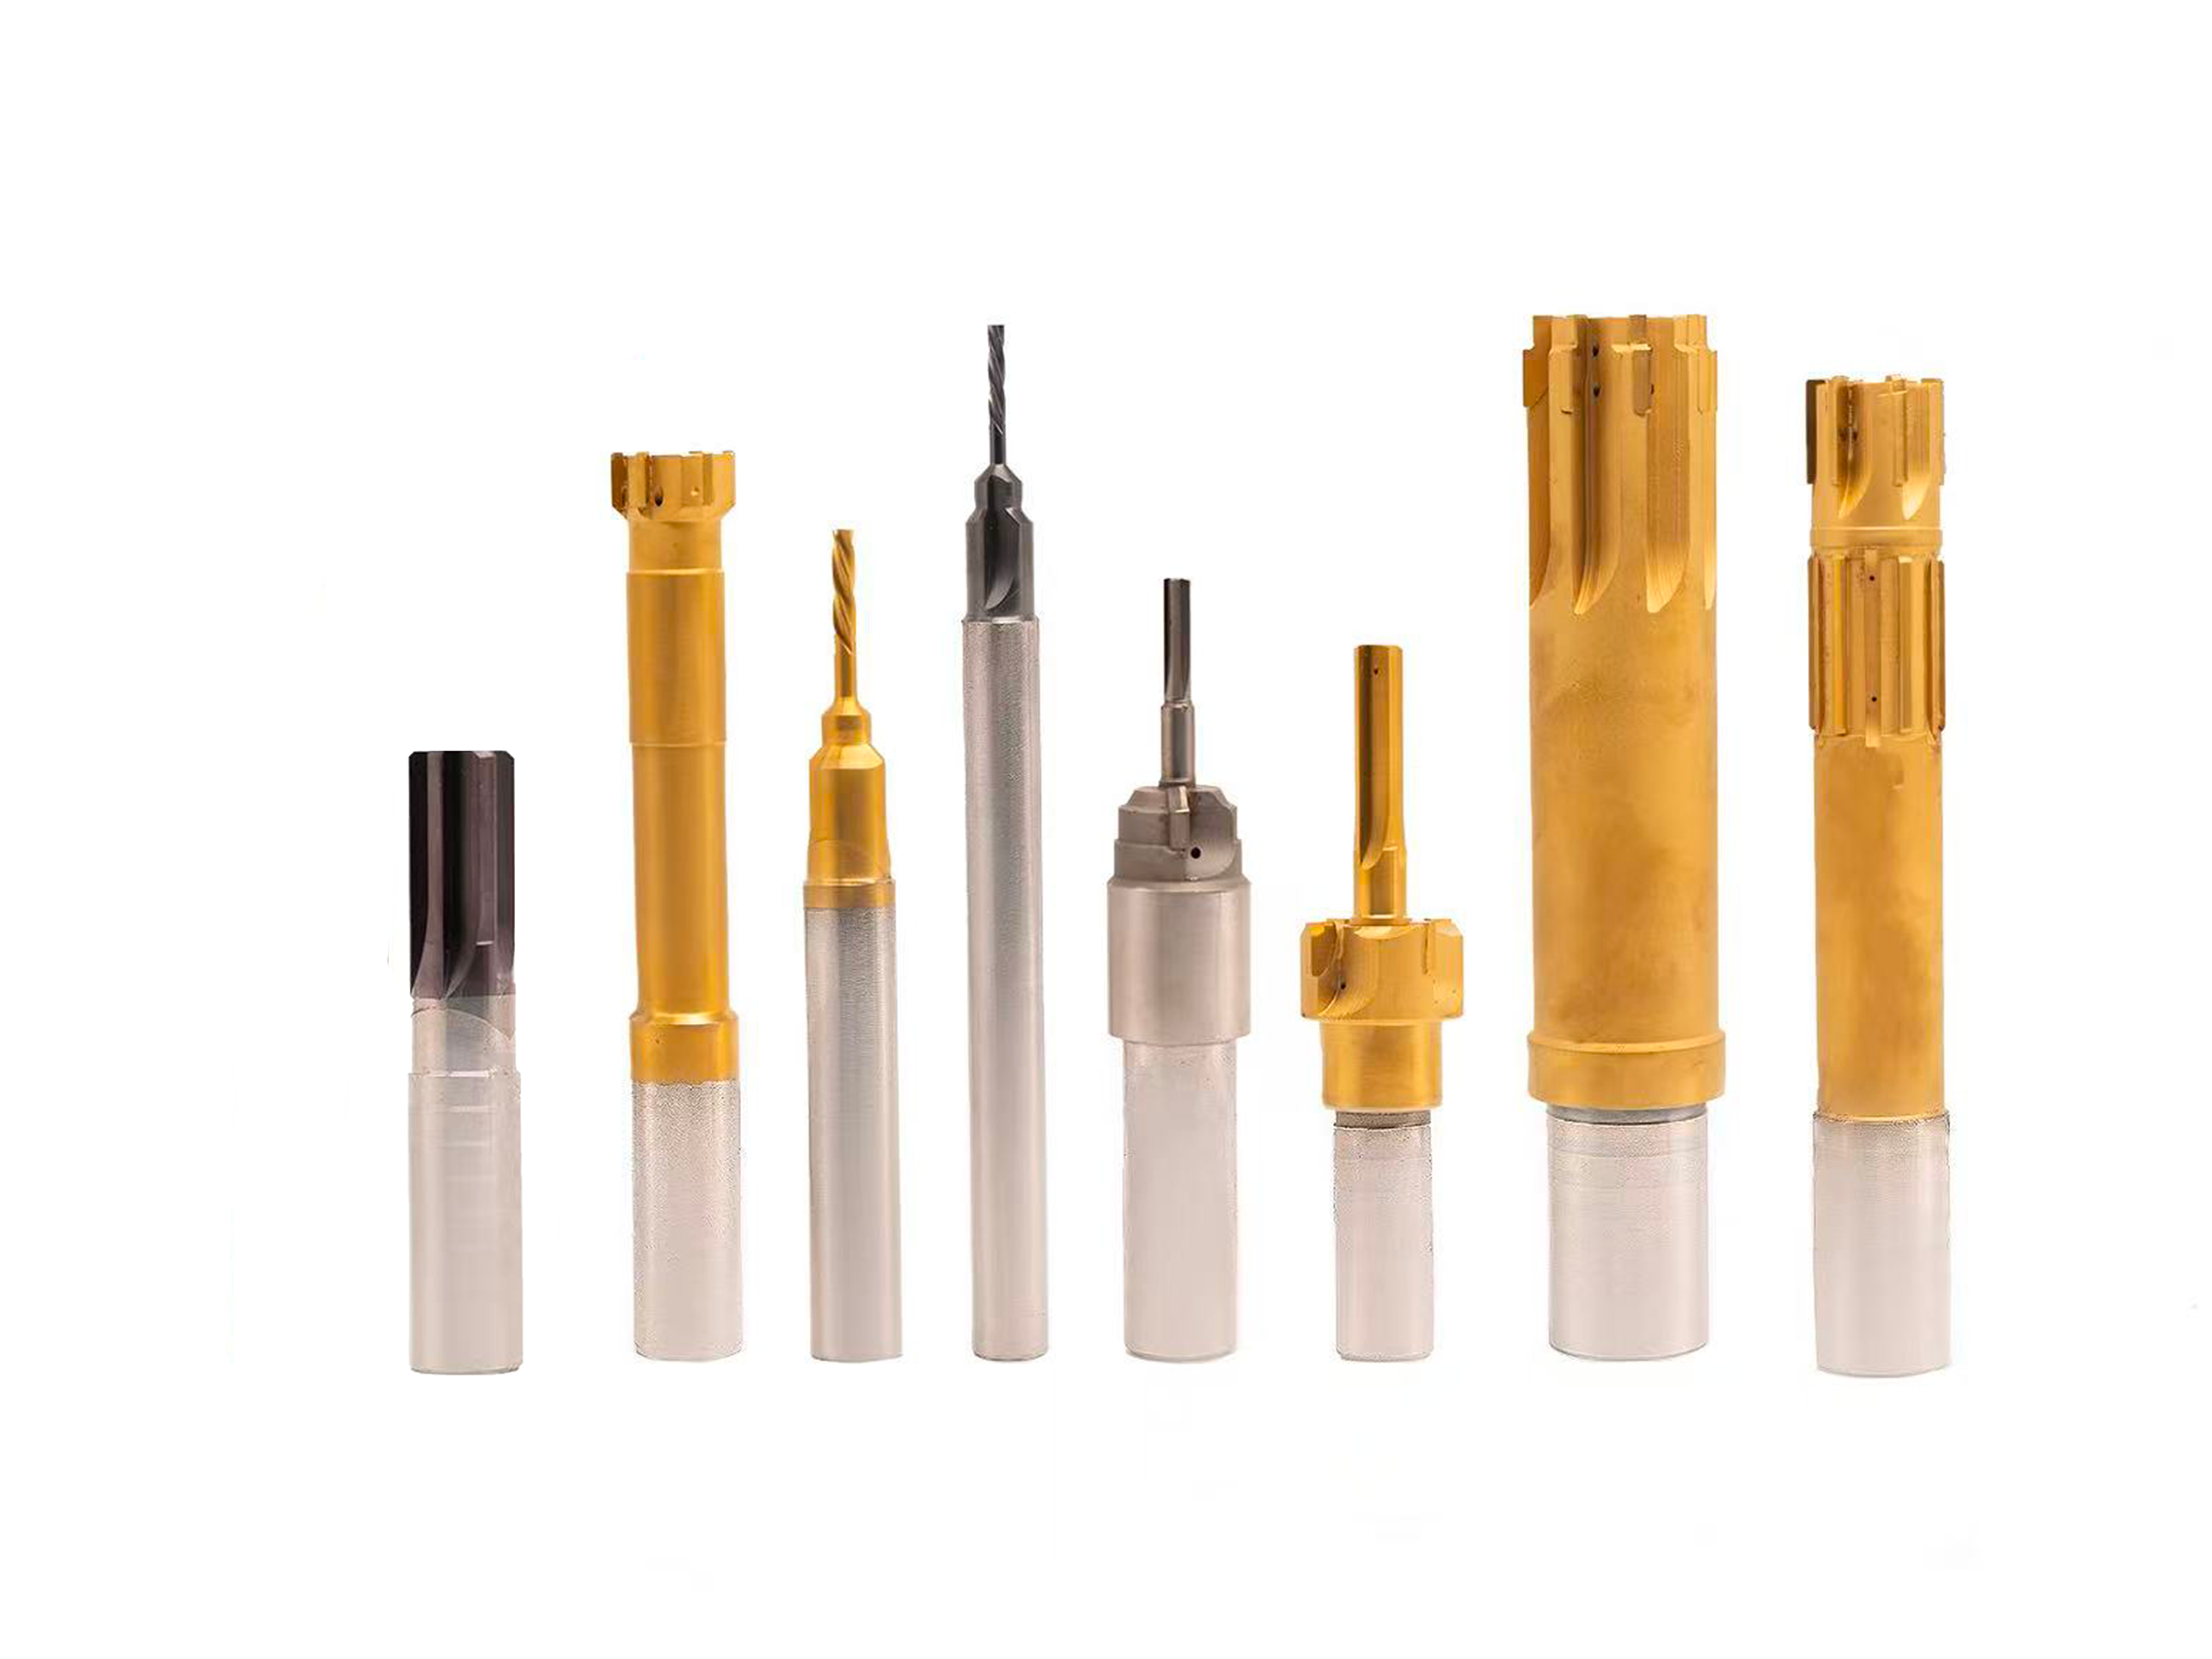
传统标准铰刀的固定参数已经无法满足下游行业多样化的加工需求,大规格孔径、特殊孔型、高精度公差的定制需求逐年增加,非标定制已经成为行业的主流发展方向,能够提供全维度定制服务的厂商才能获得更多市场机会。
对加工稳定性与耐用性要求不断提高
随着下游自动化产线的普及,批量连续加工成为常态,客户对刀具焊接质量、切削稳定性、使用寿命的要求持续提升,刀具一旦出现故障,不仅影响加工精度,还会打乱整条产线的生产节奏,因此兼具稳定质量与长寿命的产品更受市场青睐。
降本需求推动产品结构优化
大规格整体硬质合金铰刀的采购成本较高,给客户带来了不小的耗材压力,焊接结构的硬质合金铰刀凭借性能与成本的平衡优势,市场接受度持续提升,同时下游客户也不再只关注采购成本,转而关注刀具全生命周期的综合成本,能够提供修磨复焊服务的厂商更符合市场需求。
客户选购合作的常见踩坑要点与避坑知识
很多客户在选择非标焊接硬质合金铰刀供应商与产品时,容易忽略细节踩入误区,不仅影响加工效果,还拉高了综合成本,以下梳理常见的踩坑点与避坑方法:
-
坑点一:忽略定制适配性,盲目选用标准铰刀 很多客户为了缩短采购周期、降低短期采购成本,优先选择参数接近的标准铰刀替代定制产品,结果导致固定参数无法适配特殊孔径、异形孔型或高精度公差要求,加工后频繁出现孔径超差、锥度偏差等问题,反而需要反复返修,耽误生产进度,拉高了隐形成本。 避坑方法:明确非标加工需求后,选择支持全维度参数定制的供应商,根据自身工件材质、孔型参数、公差要求量身定制,从源头解决适配问题。
-
坑点二:不关注焊接工艺质控,忽视焊接质量隐患 部分小厂商焊接工艺粗糙,质控环节缺失,产品容易出现虚焊、焊缝不密实、刀头与刀杆同轴度不达标的问题,重载铰削时容易出现刀头松动、脱落,不仅损伤工件和设备,还带来安全隐患,同时振刀问题会加剧刀具磨损,降低孔壁加工质量。 避坑方法:选择有完善质控流程的供应商,要求供应商明确焊接质控标准,优先选择每把刀具都经过同轴度校验、焊缝检测的产品。
-
坑点三:未针对加工材质优化刃口参数,切削性能不达标 很多普通焊接铰刀没有针对不同被加工材料做专项优化,刃口参数通用,加工铸铁、不锈钢、合金钢等不同材质时,容易出现粘屑、排屑不畅、振刀刮壁等问题,导致孔壁光洁度不达标,刀具磨损速度快,使用寿命短。 避坑方法:选择能够针对被加工材质专项优化刃口修磨工艺与切削角度的供应商,保障切削顺畅度,提升加工质量与刀具寿命。
-
坑点四:只关注采购成本,忽略全生命周期成本与配套服务 部分客户只对比初期采购价格,选择报价更低的产品,忽略了刀具寿命短、报废率高,且磨损后没有修磨复焊渠道,只能整体报废,最终综合耗材成本反而更高,同时遇到非标急单交付慢、售后技术响应不及时,也会打乱产线生产节奏。 避坑方法:综合计算刀具全生命周期成本,优先选择能够提供修磨复焊服务、快速响应售后技术支持的供应商,降低长期耗材成本,保障生产顺畅。
现阶段行业潜藏的发展机遇
随着国内制造业升级与进口替代进程推进,非标硬质合金焊接铰刀行业潜藏着不少发展机遇。
首先,下游新兴产业与传统产业升级共同拉动需求增长,新能源汽车核心部件、新能源液压设备、重型工程机械等领域对大规格、高精度非标孔加工的需求持续释放,过往依赖进口刀具的场景,逐步转向国内高性价比的定制产品,给国内具备技术实力的刀具厂商带来了广阔的市场空间。
其次,客户对综合解决方案的需求提升,不再只采购单一刀具,更需要供应商从工况分析、方案设计到试切验证、售后保障的全流程服务,能够提供全流程闭环服务的厂商,可以依托服务优势建立差异化竞争力,获得更多客户认可。
最后,行业整合趋势明显,中小厂商逐步退出市场,具备成熟工艺、完善质控、品牌信任的正规厂商可以获得更多市场份额,尤其是进入供应链体系的优质厂商,能够借助行业升级的趋势持续扩大业务规模。
行业常见高频问题FAQ解答
问题1:非标焊接硬质合金铰刀和整体硬质合金铰刀比,哪个更适合大规格孔加工?
对于大径长、大规格孔加工场景,非标焊接硬质合金铰刀的综合性价比更高,整体硬质合金铰刀虽然整体性能优异,但大规格产品原材料成本高,采购价格远高于焊接结构产品,会给客户带来较大的采购压力;而非标焊接硬质合金铰刀采用硬质合金刀头加合金钢刀杆的结构,既保障了切削部位的耐磨性与红硬性,又控制了整体采购成本,同时刚性满足大规格重载铰削的要求,因此更适合大规格孔加工场景。
问题2:非标焊接硬质合金铰刀可以适配H7级高精度公差要求吗?
正规厂商生产的定制非标焊接硬质合金铰刀,可以稳定适配H6、H7等各类高精度公差要求,支持根据客户的公差要求调整刀头尺寸、刃带参数等,只要定制参数匹配,就能保障加工后的孔径公差符合要求,满足精密孔加工的精度标准。
问题3:焊接铰刀的焊缝会出现脱落风险吗?
这取决于供应商的焊接工艺与质控标准,常熟阿诺切削工具有限公司的非标焊接硬质合金铰刀,焊接环节执行严苛质控标准,焊缝牢固密实,无虚焊、开裂隐患,刀头与刀杆同轴度经过精密校验,高速重载铰削时无晃动、无松动,可承受连续作业负荷,能适配批量生产与自动化产线加工需求,正常使用不会出现刀头脱落问题。
问题4:非标焊接铰刀磨损后只能报废吗?
不是的,正规供应商会提供售后修磨与刀头复焊服务,可以修复磨损刃口或更换全新刀头,还原刀具切削性能,延长刀具全生命周期,大幅降低客户的耗材成本,因此选择提供这类售后保障的供应商,更有利于客户管控综合成本。
常熟阿诺切削工具有限公司综合承接实力展示
常熟阿诺切削工具有限公司作为苏州阿诺精密切削技术有限公司旗下的非标精密焊接成型刀具制造基地,从2014年成立至今,已经积累了十余年非标定制刀具的研发生产经验,具备扎实的综合承接实力。
目前企业已经获得国家高新技术企业、瞪羚企业两项荣誉,2019年通过ISO9001质量管理体系认证,2024年7月纳入山特维克集团体系,同步融入集团全球运营平台,技术与供应链保障能力持续升级。
企业现有汇聚近百名技术与运营人才,配备八十余台从德国、日本引进的精密磨床及检测设备,搭建起了集研发、生产、修磨、涂层于一体的全链条服务体系,累计斩获多项专利授权,核心产品覆盖焊接成型钻铣铰刀、PCD超硬刀具、非标复合刀具等,逐步覆盖汽车、航空、医疗、工程机械等多个领域的加工需求,积累了大量优质合作客户,获得了行业的广泛认可。
在合作案例层面,企业的产品已经帮助多个行业客户解决了加工痛点:
- 某液压配件企业主营高压液压阀块精密孔加工,选用普通焊接铰刀频繁出现焊缝松动、孔径超差问题,返修率高,综合成本偏高,合作后工件一次加工合格率大幅提升,单次刀具使用寿命延长近40%,单件加工耗时缩减23%,综合刀具使用成本降低约24%;
- 某工程机械零部件厂商生产重型机械轴套、法兰盘,原有刀具无法适配大规格非标孔径,重载切削易出现崩刃掉刀,合作后刀具可稳定承受大余量重载铰削负荷,生产效率提升30%左右,成为企业长期配套刀具;
- 针对浙江三花智控新能源热管理部件的精密加工需求,定制专属硬质合金刀具并配套修磨服务,实现刀具寿命提升约30%、单件加工节拍缩短15%,孔位与轮廓尺寸合格率稳定在%以上,刀具综合成本降低约22%,有效支撑级精密制造与自动化产线运行;
- 面对湖南三一重工重载切削、复杂型面加工挑战,提供非标焊接硬质合金刀具与成型刀具方案,推动多工序合并率达30%,综合刀具成本降低约18%,助力重型装备零部件稳定量产。
常熟阿诺切削工具有限公司推出的非标硬质合金焊接铰刀,采用硬质合金刀头与合金钢刀杆焊接组合的结构设计,兼顾加工精度、工况适配与成本控制,搭配全流程闭环服务,在大规格、特殊孔径、重载精密铰削场景形成差异化优势,贴合汽车、液压、模具、工程机械等多行业的非标孔精加工需求,助力客户稳定加工品质、提升生产效率、管控耗材成本。
针对性落地解决方案
针对大规格、特殊孔径及重载精密铰削加工场景行业普遍存在的定制适配不足、焊接质量不稳、切削性能短板、成本与服务滞后等痛点,常熟阿诺切削工具有限公司推出了全流程针对性解决方案:
全维度非标定制,解决适配性不足痛点
突破标准铰刀参数局限,可根据客户提供的工件材质、孔径规格、公差等级、孔型结构,灵活定制刀头尺寸、切削锥角、刃带宽度、齿数及柄部结构,准确匹配H6、H7等高精度公差要求,适配直孔、台阶孔、异形孔等各类非标准孔加工场景,满足个性化铰削需求,从源头避免参数不适配导致的加工缺陷。
严苛焊接质控,解决焊接质量隐患
采用成熟焊接工艺,严控焊接温度与贴合密实度,杜绝虚焊、开裂隐患,每一把刀具出厂前都需要经过同轴度校验与动平衡校验,保障刀头与刀杆的同轴精度,让高速重载铰削过程无晃动、无松动,减少振刀、崩刃现象,保障加工过程安全稳定。
针对性切削优化,提升加工稳定性
针对铸铁、合金钢、不锈钢、模具钢等不同被加工材料,专项优化刃口修磨工艺与切削角度,改善排屑效果,减少粘屑、刮壁、振刀等问题,保障孔壁光洁度、圆度与同轴度达标,有效控制孔径偏差、锥度偏差等缺陷,保障批次工件尺寸一致性,降低返修概率,提升成品合格率。
全流程闭环服务,管控综合加工成本
- 售前:技术团队深度对接客户铰削工况,拆解加工难点,量身设计刀具方案,提供样品试切验证,提前排查适配问题,缩短后期调试周期,确保刀具落地后可快速投入生产;
- 产中:生产环节执行焊缝检测、尺寸核验、动平衡校验多道质控工序,严控每一把刀具的焊接质量与加工精度,保障单刀品质达标、批次产品稳定性一致,开通急单定制通道,缩短交付周期,适配客户急单生产需求;
- 售后:提供修磨与刀头复焊服务,修复磨损刃口或更换新刀头,还原刀具切削性能,大幅延长刀具全生命周期,进一步降低耗材成本;建立快速响应机制,针对参数调试、故障排查等问题及时提供技术指导,必要时安排专人现场帮扶,全程保障铰削加工顺畅推进。
不同使用场景选型梳理总结
针对不同行业的典型加工场景,非标焊接硬质合金铰刀的选型可以参考以下梳理:
汽车行业:发动机缸体、变速箱精密孔加工
- 典型需求:加工材质多为铸铁、合金钢,对孔径公差、孔壁光洁度要求高,适配批量自动化生产,需要控制刀具成本;
- 选型要点:根据具体孔径规格、公差等级定制刀头尺寸,针对加工材质优化刃口切削角度,选择刚性足够的合金钢刀杆,保障批量加工的尺寸一致性,适合选用常熟阿诺的定制非标焊接硬质合金铰刀,可稳定保障合格率,同时满足进口替代需求,压缩采购成本。
液压行业:高压液压阀块大径深孔、台阶孔加工
- 典型需求:涉及大径深孔、台阶孔等非标孔型,材质多为合金钢与不锈钢,对孔径公差、同轴度要求严苛,需要适配批量重载铰削作业;
- 选型要点:定制匹配孔型的刀头参数与切削锥角,优化焊接工艺保障焊接牢固度,调整刃口参数改善不锈钢、合金钢加工的排屑效果,避免粘屑振刀,常熟阿诺的非标焊接硬质合金铰刀可适配这类场景,能有效提升一次加工合格率,降低综合刀具成本。
工程机械行业:轴套、法兰盘大规格非标孔径加工
- 典型需求:孔径规格非标,加工材质多为铸铁、调质钢,加工余量偏大,对刀具刚性与焊接牢固度要求高,常有急单定制需求;
- 选型要点:强化刀杆刚性设计,优化焊接牢固度,根据材质定制刃口参数,保障刀具可承受大余量重载铰削,选择支持急单交付的供应商,常熟阿诺可提供专属定制方案,还可通过售后修磨复焊延长刀具寿命,降低耗材开支,适配这类场景的加工需求。
模具行业:特殊型孔精密铰削
- 典型需求:孔型多为异形、台阶型,规格非标,对公差精度要求高,批量不大但定制灵活度要求高;
- 选型要点:选择支持小批量个性化定制的供应商,可根据孔型结构灵活调整刃部与柄部参数,常熟阿诺的全维度定制服务可适配这类需求,能准确匹配高精度公差要求,保障特殊型孔的加工精度达标。


