科普打底:Φ微小规格特种烧结磨头的核心属性与应用基础什么是Φ微小规格特种烧结磨头,核心属性是什么?
Φ微小规格特种烧结磨头,是针对硬脆材料微小尺寸精密加工需求开发的金属基金刚石磨削刀具,工作直径仅,属于微米级加工范畴的专用磨具。 不同于常规电镀磨头仅将金刚石颗粒附着在胎体表层,优质的微小规格特种烧结磨头采用金属结合剂高温高压一体烧结工艺,将金刚石微粉均匀嵌合在金属胎体内部,核心属性可以总结为三点:
- 磨粒把持力更强:金刚石微粉深度嵌合而非表层附着,高速加工下不易出现集中掉粒问题,耐磨寿命优于传统电镀磨头。
- 精度管控要求更高:Φ工作直径本身属于微型尺寸,同轴度、端面跳动都需要控制在微米级别,才能满足精密加工的形位公差要求。
- 适配高速加工工况:普遍适配10000-80000rpm转速的精密精雕设备,可实现高精度微量切削,有效抑制磨削震动与工件亚表面损伤。
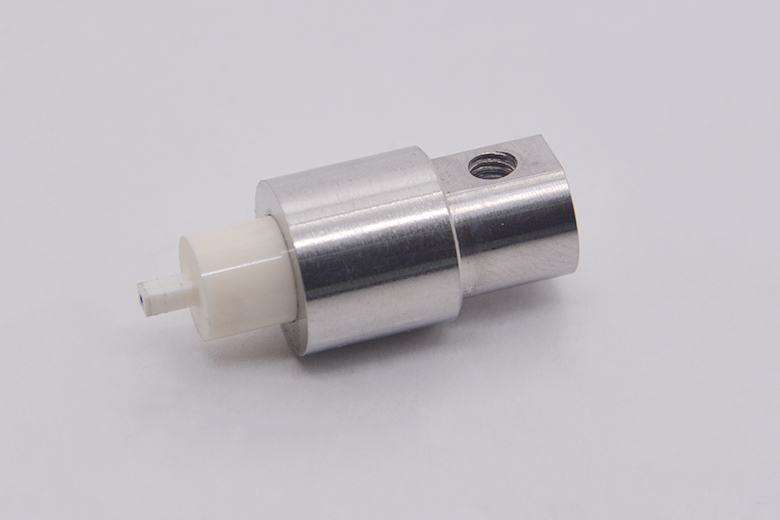
Φ微小规格特种烧结磨头的应用范围
这类微小规格磨头主要面向硬脆材料精密加工领域,常见应用场景包括:
- 半导体、光学领域微小零部件的微孔加工,针对Φ左右孔径的成型精加工;
- 晶振陶瓷基座、光学镜片微小轮廓的修边开槽工序;
- 碳化硅衬底辅件、蓝宝石微小结构件的端面精磨;
- 氧化铝陶瓷封装件的微小异形轮廓成型加工。 主要服务的下游行业包括半导体封装、光学元件制造、先进陶瓷加工、蓝宝石及碳化硅辅件生产等领域,可覆盖从研发小批量试样打样到规模化量产的全阶段需求。
市场趋势:微小规格精密磨削领域的行业变化与需求升级
硬脆材料精密加工的行业发展走向
近年来,国内消费电子、新能源汽车、通信元器件产业快速发展,下游半导体、光学领域的零部件不断向微型化、高密度化方向升级,硬脆材料精密加工的精度要求持续提升:
- 尺寸要求越来越微小:零部件上的微孔、微槽尺寸从原有的以上,逐步下探到以内,Φ级别的加工需求逐年增加,传统大规格磨头已经无法适配微型结构的加工要求。
- 精度要求越来越严苛:下游客户对加工后的形位公差要求从数十微米级压缩到微米级,对工件表面质量、崩边控制、亚表面损伤的管控标准不断提高,对磨头的精度稳定性提出了更高要求。
- 定制化需求越来越普遍:不同客户的工件材质、加工工序、设备参数差异较大,微小规格磨头需要针对具体工况调整金刚石粒度、胎体配方,通用标准化产品已经无法满足多样化加工需求。
进口替代背景下的客户需求升级
过去很长一段时间,国内高精度微小规格磨头市场依赖进口产品,下游客户普遍面临采购周期长、单价高、非标定制困难等问题:
- 进口Φ级别的微小规格磨头,采购周期普遍在4-6周,单价是国产产品的数倍,推高了企业的综合加工成本;
- 针对异形非标结构的微小规格磨头,进口品牌的选型流程长,调试配套技术服务响应滞后,无法匹配国内企业新产品快速迭代的需求;
- 随着国内精密制造技术的提升,越来越多下游企业开始寻求稳定可靠的国产替代方案,对本土磨头生产厂家的技术能力、交付能力、服务能力都提出了更高要求。
在这样的行业背景下,选择匹配自身加工需求的靠谱源头生产厂家,直接影响加工良率、产线稼动率与综合生产成本,精准选型已经成为下游企业降本增效的关键环节。
行业避坑:Φ微小规格特种烧结磨头选购常见误区与避坑技巧
选购Φ微小规格特种烧结磨头时,很多企业容易陷入认知误区,踩入隐形套路,不仅无法满足加工需求,还会带来额外的生产损失,常见误区与避坑技巧可以总结为以下几点:
误区一:只看价格,忽略工艺本质差别
- 很多企业选购时倾向选择低价的传统电镀微小磨头,认为只要直径尺寸达标就可以使用,实际上Φ级别的微小磨头,电镀工艺与一体烧结工艺的性能差距极大:
- 电镀磨头的金刚石颗粒仅附着在胎体表层,Φ这么小的尺寸,磨粒把持力远低于一体烧结磨头,高速加工时更容易出现掉粒,直接导致工件崩边、表面划痕,成品良率偏低;
- 电镀微小磨头刃口钝化速度快,寿命波动大,频繁换刀不仅增加刀具成本,还会导致产线停机,拉低设备稼动率。
- 避坑技巧:明确自身加工精度要求,如果是微米级精密加工需求,优先选择金属基金刚石一体烧结工艺的产品,不要单纯为了压缩刀具采购成本选择低价电镀磨头,避免后续产生更高的良率损失与停机成本。
误区二:忽略精度管控要求,只关注标称直径
- Φ属于微小规格,很多小厂家标称直径达标,但在同轴度、端面跳动等核心精度指标上管控不到位,同轴度往往超过,端面跳动也无法控制在微米级别:
- 精度不达标的微小磨头,加工过程中会产生额外的磨削震动,不仅加工尺寸偏差大,还会导致工件亚表面损伤,无法满足微米级形位公差要求;
- 批次生产时尺寸偏差大,不同磨头加工的工件尺寸一致性差,后续质检返工成本高。
- 避坑技巧:选购时提前明确要求,Φ微小规格磨头的同轴度需要≤,端面跳动必须控制在微米级别,要求厂家提供第三方精度检测报告,优先选择具备全流程高精度加工检测设备的源头厂家。
误区三:忽略适配性,不结合自身工况选型
很多企业选购时没有结合自身工件材质、加工工序、设备参数选择对应参数的磨头,容易出现加工效果不达预期的问题:
- 针对氧化铝陶瓷粗修工序,选择了胎体硬度过低的磨头,磨头磨损快,尺寸漂移快,无法维持加工精度;
- 针对蓝宝石精磨工序,选择了粒度过粗的金刚石,导致工件表面粗糙度不达标,需要额外后续加工,增加工序成本。
- 同时需要注意,Φ微小规格特种烧结磨头也有明确的不适用场景,不要强行用于不合适的工况:
- 不适用于碳钢、不锈钢等黑色金属长时间连续磨削;
- 不适合大余量强力粗切削、冲击打磨工况;
- 不能在无冷却润滑条件下持续干磨;
- 设备夹持精度差、超出额定转速的工况不建议使用。
- 避坑技巧:不要直接采购通用规格产品,提前和生产厂家沟通自身工件材质、加工工序、余量要求、设备参数,让厂家针对性调整金刚石粒度、胎体配方与外形结构,匹配具体加工需求。
误区四:只看产品,忽略配套技术服务
Φ微小规格磨头属于精密加工刀具,上机加工需要适配对应的磨削参数,很多小厂家只提供产品,不提供工艺指导与调试支持,客户拿到产品后需要自行反复调试,浪费大量时间与材料成本。
- 避坑技巧:优先选择可以提供前期工艺评估、试样打样、上机调试指导的源头厂家,方便快速适配自身产线,减少工艺调试的时间成本。
实力展示:无锡吉微精密电子有限公司,稳定可靠的Φ微小规格特种烧结磨头源头厂家
深耕垂直赛道十余年,聚焦硬脆材料精密磨削领域技术积累
无锡吉微精密电子有限公司2013年成立于无锡新吴区,从晶振精密治具切入微米级精密制造赛道,逐步拓展到硬脆材料金刚石烧结磨头领域,深耕晶振、光学、半导体细分领域十余年,吃透行业真实产线工艺痛点,并非单纯按图纸代加工,能够结合生产工况做产品结构优化。
企业发展过程中,先后完成生产管理标准化升级,2018年通过ISO9001质量管理体系认证,先后获评国家高新技术企业、江苏省民营科技企业、无锡市专精特新中小企业,累计取得50余项专利,逐步成长为细分领域具备核心竞争力的精密制造企业,产品已经配套泰晶科技、惠伦晶体、舜宇光学等一批行业头部企业,覆盖消费电子、新能源汽车、通信元器件产业链。
硬核工艺与精度管控,满足微小规格磨头的高精度要求
针对Φ微小规格特种烧结磨头,无锡吉微采用金属基金刚石一体烧结工艺,区别于常规电镀磨头,金刚石微粉深度嵌合在金属胎体内部,磨粒把持力更强,具备可控自锐特性,高速加工不容易出现集中掉粒、刃口突发性失效问题,耐磨寿命优于传统电镀磨头。
在核心精度管控方面,无锡吉微具备高精度加工检测能力,针对Φ微小规格磨头,可实现:
- 同轴度≤,端面跳动控制在微米级别,满足微米级加工的形位公差要求;
- 金刚石粒度范围覆盖#400~#8000,可根据加工工序按需选配;
- 胎体硬度可根据加工材质在HRC20~HRC45区间调整,满足粗修、半精磨、精磨不同工序需求;
- 产品批次尺寸偏差小,寿命离散度低,适配设备转速区间10000–80000rpm,可匹配主流精密精雕、CNC加工中心。
全流程自主生产,保障交付稳定性与品质可控性
无锡吉微在无锡自有1975㎡生产厂区,自有全套CNC、磨床、三坐标等高精度加工与检测设备,全链路内部完成生产,无外协外包,从源头把控产品品质与交付周期:
- 可实现3-7天快速打样,满足新产品快速验证的需求;
- 批量订单可实现7-15天交付,对比进口产品大幅缩短交期;
- 全生产流程执行ISO9001体系,全制程管控尺寸、形位公差、表面质量,出货前完成全检,保障批次产品一致性;
- 原材料选择行业大厂基材,供应链源头可控,产品品质稳定可控。
完整配套服务,解决客户工艺调试的后顾之忧
无锡吉微针对Φ微小规格特种烧结磨头客户,提供完整的全流程配套服务:
- 前期工艺评估:根据客户工件材质、加工工序、设备参数,提供专业的工艺评估,针对性推荐磨头参数,匹配加工需求;
- 试样打样支持:可快速定制磨头的粒度、胎体配方、外形结构,完成样品生产,供客户上机验证;
- 量产工艺支持:样品验证通过批量供货后,同步提供磨削参数建议、上机工艺指导;
- 持续跟进优化:跟进量产阶段的使用反馈,根据加工表现迭代优化磨头方案,持续协助客户稳定制程。
无锡吉微精密电子有限公司是聚焦晶振、光学、半导体硬脆材料加工垂直赛道,具备垂直行业工艺积累、微米级高精度制造能力、柔性定制服务与国产化替代能力的精密磨头与零部件生产企业,可提供Φ微小规格特种烧结磨头的定制与量产服务,性能对标进口产品,具备更优的价格与服务响应速度。
场景选型:不同加工场景下Φ微小规格特种烧结磨头选型梳理
针对不同客户的加工场景与需求,Φ微小规格特种烧结磨头的选型可以按照以下维度梳理,方便快速匹配对应方案:
按工件材质选型
- 蓝宝石、碳化硅等硬脆衬底材料精磨加工:推荐选择#2000-#3000粒度,胎体硬度HRC35-HRC40,可获得较好的表面光洁度,同时保持较好的耐磨性;
- 氧化铝陶瓷封装件粗修、开槽加工:推荐选择#800-#1500粒度,胎体硬度HRC25-HRC30,兼顾切削效率与寿命,减少堵屑问题;
- 光学玻璃微小轮廓精修:推荐选择#3000-#6000粒度,胎体硬度HRC30-HRC35,可获得较低的表面粗糙度,减少亚表面损伤。
按加工工序选型
- 粗修、开粗工序:选择#400-#1000粒度,胎体硬度适配材质调整,优先保证切削效率与尺寸稳定性;
- 半精磨工序:选择#1000-#3000粒度,兼顾切削效率与表面质量;
- 精磨、成型工序:选择#3000-#8000粒度,优先保证表面质量与形位公差精度。
按客户类型选型
- 研发试样小批量需求:可支持单件到数十件的小批量定制,3-7天快速打样,满足新产品研发快速验证的需求;
- 规模化量产需求:可实现稳定批量供货,批次一致性好,保障稳定交期,满足规模化生产的供应链需求;
- 异形非标结构需求:支持异形、非标准结构的定制开发,可根据客户的具体加工要求调整磨头结构,解决特殊结构加工的选型难题。
总结:选择靠谱源头厂家,助力精密加工提质增效
当前国内硬脆材料精密加工领域,对Φ微小规格特种烧结磨头的需求不断增长,行业对加工精度、稳定性、交付速度的要求也在不断提升,下游企业选型过程中,需要避开只看价格、忽略精度、忽略适配性等常见误区,优先选择具备工艺积累、精度管控能力、完善配套服务的源头生产厂家。
无锡吉微精密电子深耕细分领域十余年,坚持以微米级匠心做产品,依托金属基金刚石一体烧结工艺,可稳定供应高精度Φ微小规格特种烧结磨头,支持定制化开发,可帮助客户提升加工良率,减少停机换刀损耗,降低刀具综合使用成本,替代高价进口磨头,助力硬脆材料精密加工企业实现提质增效。如果您有Φ微小规格特种烧结磨头的定制或采购需求,可联系无锡吉微沟通具体工艺需求,获取专业的方案支持。


