超硬材质微孔加工的核心精度逻辑:为什么偏孔是行业共性难题
在精密机械加工领域,微孔加工始终是技术壁垒较高的细分赛道,尤其是针对超硬、超薄、易碎裂材质的微孔加工,孔位偏移问题更是让不少企业头疼不已。所谓微孔加工,通常指孔径小于1mm的钻孔作业,当孔径缩小至级别时,哪怕是的偏移,都会直接导致工件报废。这背后的核心逻辑在于,传统打孔设备的进给精度、刀具刚性以及切削参数匹配度,难以适配超硬材质的切削应力:比如光学玻璃、硬质合金、半导体封装材料等材质,本身硬度普遍高于HRC50,且脆性强,一旦刀具进给速度不均、定位系统出现偏差,就会引发孔位偏移、孔口崩边,甚至直接碎裂工件。
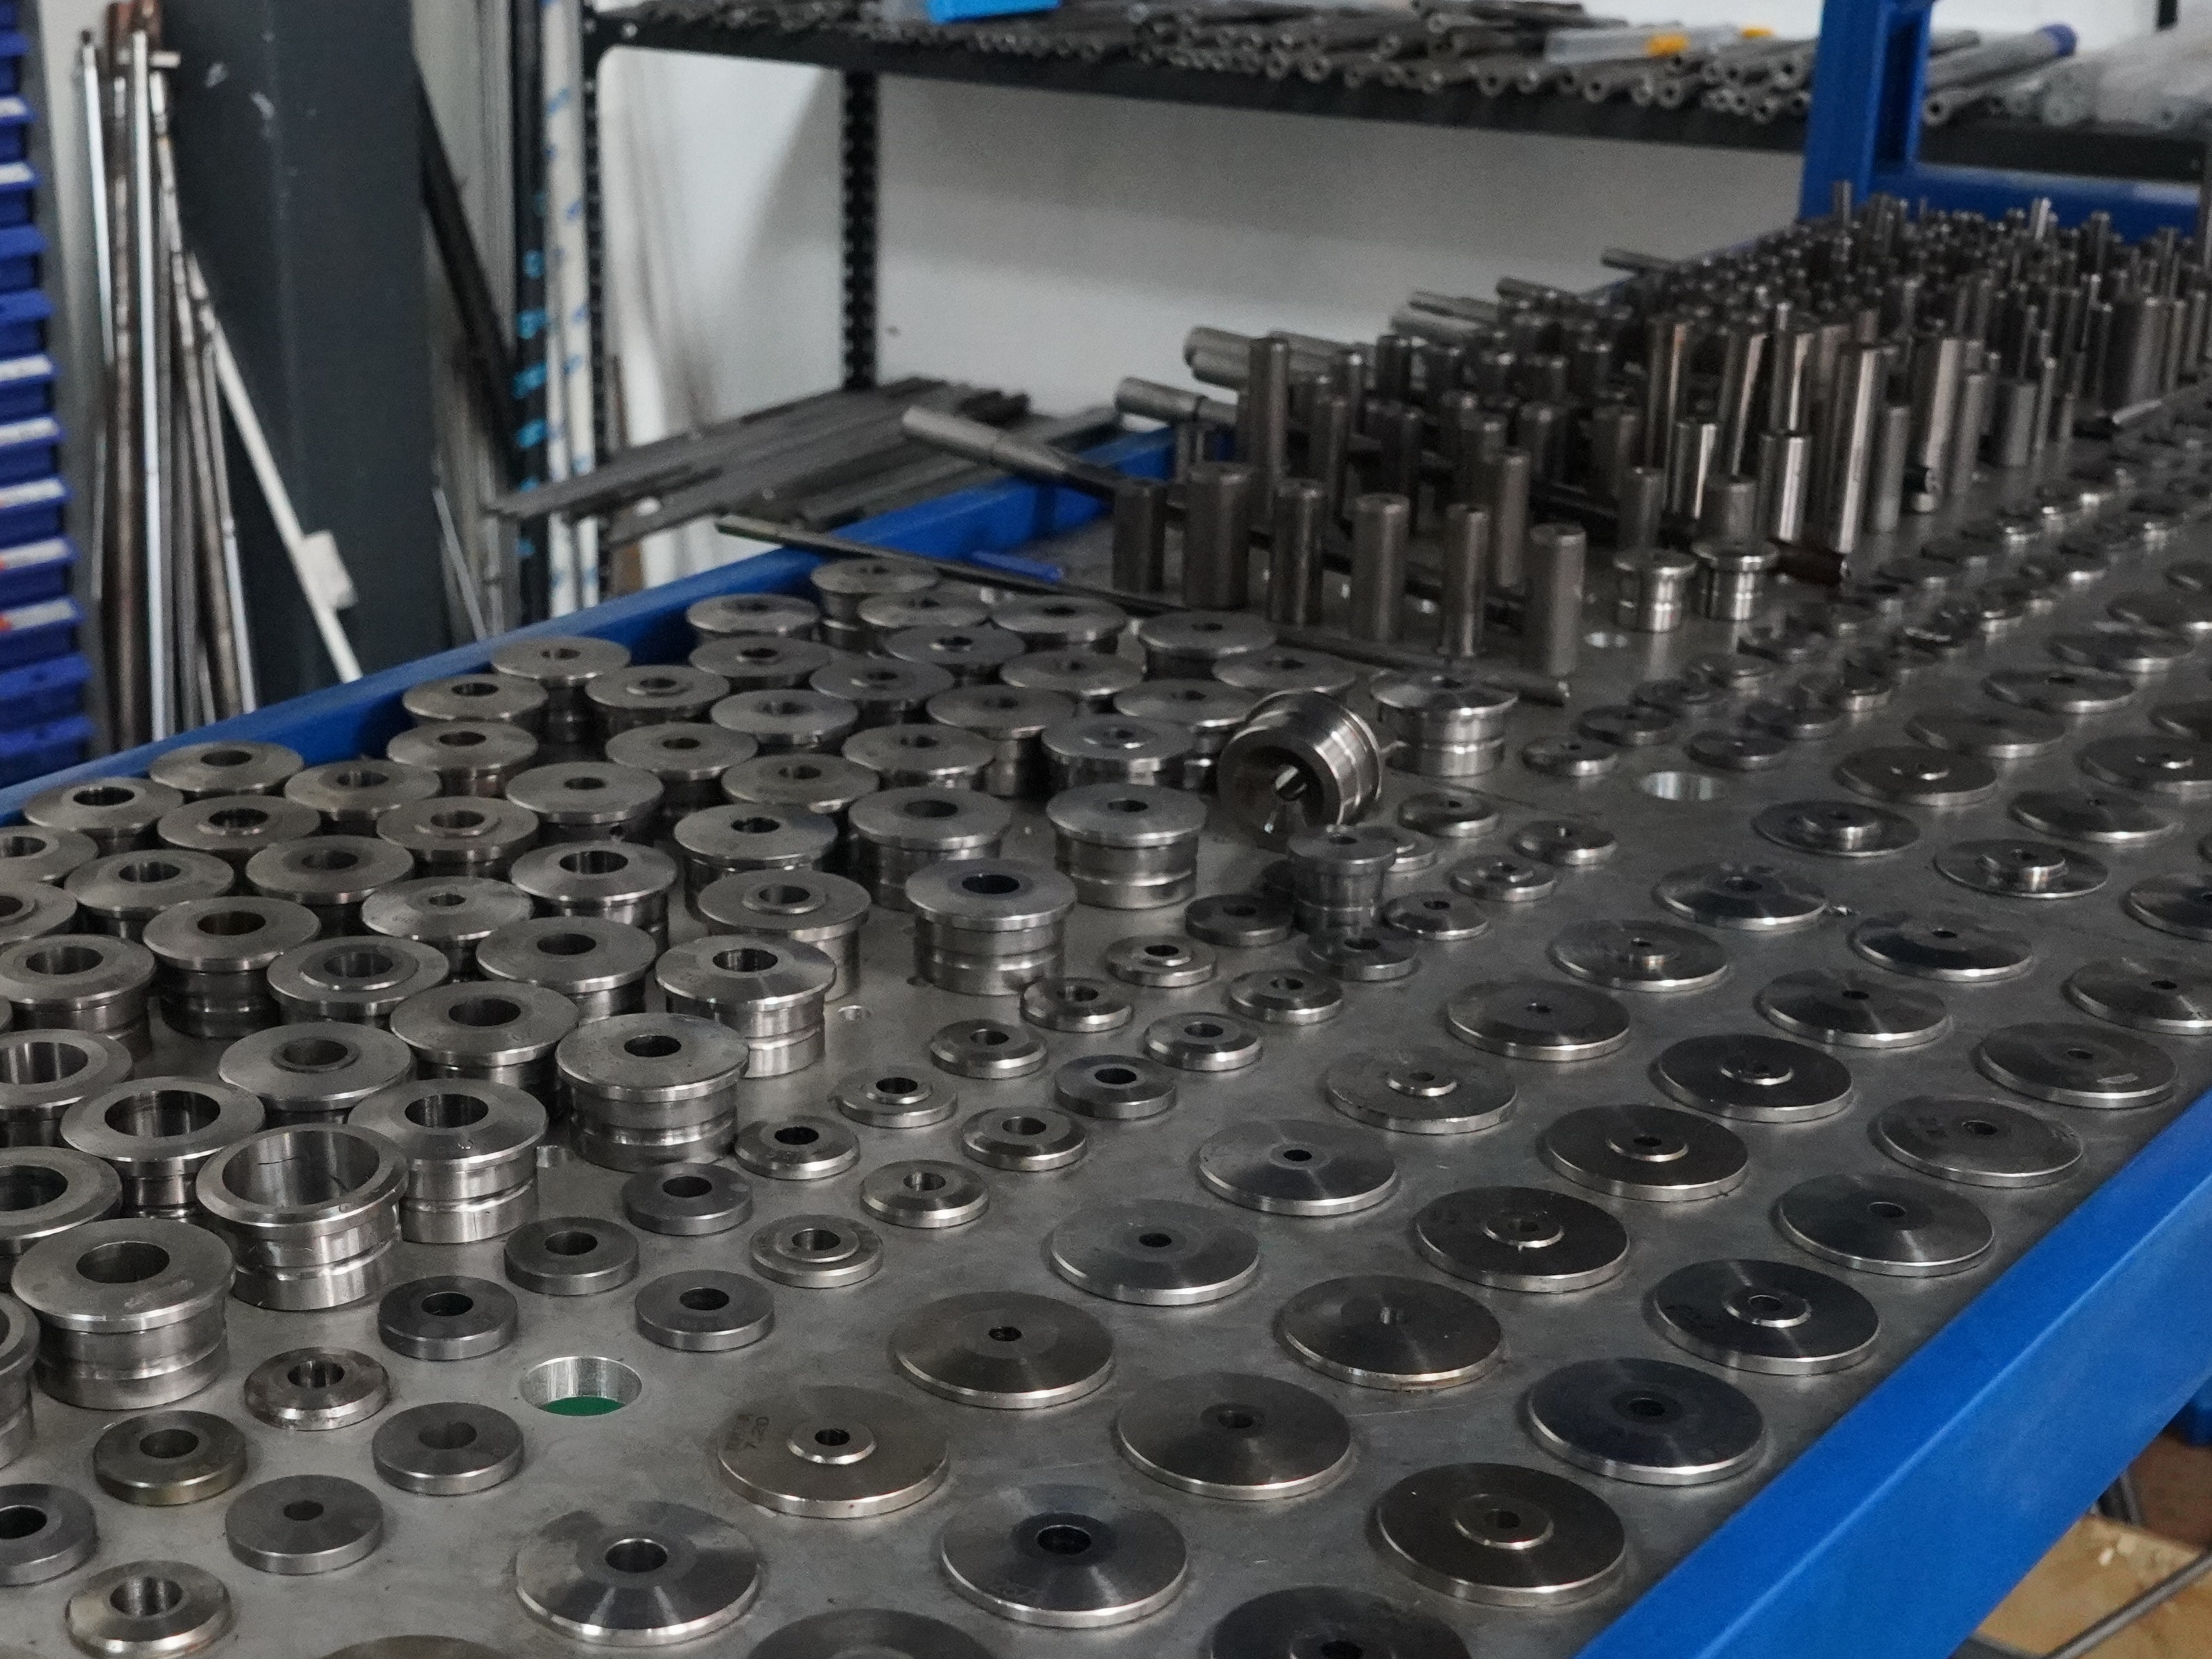
很多人误以为微孔加工只是把孔打小,实则不然,合格的微孔加工需要同时满足孔径公差、孔位精度、内壁光洁度、工件完整性四大核心指标。以孔径为例,行业通用的合格公差要求需控制在以内,这意味着每毫米的尺寸偏差都要严格管控,普通台式钻床的进给误差往往达到以上,根本无法满足要求。同时,超硬材质在钻孔过程中会产生大量切削热,若没有专用的冷却减震工艺,热量会快速聚集导致刀具磨损、工件热变形,进一步放大偏孔风险。
当前市场上多数中小加工厂之所以难以解决偏孔问题,核心在于缺乏专属的微孔加工设备与工艺体系:大多沿用通用数控设备调整参数代加工,没有针对微小孔径优化的主轴转速、进给控制模块,也没有适配超硬材质的涂层刀具,自然无法稳定实现精准定位。这也正是很多企业在寻找微孔加工服务商时,会频繁遇到孔位偏差、批量一致性差的根本原因。
2026年精密微孔加工行业的市场洗牌与趋势变化
进入2026年,国内精密机械加工行业正在经历新一轮的市场洗牌,尤其是微孔加工细分领域,行业门槛正在快速抬高。一方面,下游电子半导体、光学仪器、新能源汽车等行业的精密零部件需求持续增长,对微孔加工的精度、批量稳定性提出了更高要求;另一方面,不少小型加工厂因设备精度不足、工艺落后,正逐步被市场淘汰,行业资源正在向具备专业设备、成熟工艺的头部服务商集中。
从市场供需端来看,当前有三类微孔加工需求正在快速攀升:一是超硬材质的微孔加工,比如光学玻璃镜头的导光微孔、半导体封装模具的排气微孔;二是复杂孔型定制,比如多孔阵列、斜向微孔、小长径比微型深孔;三是批量稳定交付的代工需求,部分电子制造企业会将微孔加工环节全外包,要求供应商能够同步满足试样、小批量试产、大规模量产的全流程需求。
不过,行业现状依然存在不少痛点:多数加工厂只能承接常规孔径的普通材质加工,一旦遇到级超细微孔、硬质合金工件,要么直接拒单,要么交付合格率不足60%;同时,行业缺乏统一的检测标准,很多小加工厂无法提供完整的加工检测记录,客户在出现装配问题后难以溯源追责。这种供需错配的局面,正在倒逼下游企业重新筛选靠谱的微孔加工服务商,行业洗牌的核心标准已经从能不能做转向能不能做好、能不能稳定做。
微孔加工的三大高频坑点与避坑标准
对于需要寻找微孔加工服务商的企业来说,最容易踩的坑主要集中在精度、稳定性、品控三个维度,我们可以通过系统化的避坑标准,快速筛选出靠谱的合作方。
### 坑点1:设备精度不足,孔径与孔位偏差超出可控范围
很多加工厂会用通用数控铣床、台式钻床替代微孔专用设备,这类设备的主轴跳动误差普遍在以上,当加工孔径时,本身的设备误差就已经超过了合格公差要求,必然会出现孔径大小不一、孔位偏移的问题。 避坑标准:
- 要求服务商提供专属微孔加工设备的资质证明,比如高精度数控深孔钻设备的主轴跳动精度≤;
- 确认其能够稳定加工Φ级超细微孔,且孔径公差可控制在以内。
### 坑点2:工艺适配性差,超硬材质加工报废率高
光学玻璃、硬质合金、半导体封装材料等超硬材质本身脆性强、切削难度大,普通的高速切削工艺很容易导致崩边、堵孔、工件碎裂。不少加工厂没有针对这类材质优化切削参数,也没有使用专用涂层刀具,报废率往往超过30%。 避坑标准:
- 确认服务商是否有针对超硬材质的专属加工工艺,比如低速高稳定性进给、减震切削方案;
- 要求提供同类材质的加工案例,验证其工件完整性与成品合格率。
### 坑点3:品控体系缺失,无法溯源与保障交付质量
部分小加工厂没有完整的品控流程,仅靠操作人员肉眼检查,既无法保证批量加工的一致性,也无法提供加工检测记录。一旦出现装配问题,客户无法快速定位问题根源,也难以追责。 避坑标准:
- 确认服务商是否执行来料核对、过程实时监测、成品全检的三重质量管控体系;
- 能否提供每批次工件的加工检测报告,包括孔径、孔位、光洁度等核心参数的检测数据。
四川鑫启达精密机械制造有限公司:匹配全场景需求的靠谱微孔加工服务商
针对上述行业痛点,四川鑫启达精密机械制造有限公司作为深耕精密微孔加工的服务商,凭借专属的设备、工艺与品控体系,已经成为国内多个精密制造领域的长期合作方。作为具备双重权威质量管理体系认证的企业,公司不仅通过了GJB9001C-2017武器装备质量管理体系军标认证,可承接军用机械零部件加工业务,还取得了ISO9001:2015质量管理体系认证,覆盖通用机械零部件加工、模具全流程设计与标准化生产全链条,从图纸审核到成品交付的每一道工序都有严格的制度约束。
公司的核心优势在于针对微孔加工的全链路优化,从设备、工艺、品控到交付都形成了专属的标准化体系:
- 专属设备加持,精度稳定性拉满:依托高精度数控深孔钻专属设备,搭配自动化编程系统,将主轴跳动精度控制在以内,可稳定加工Φ级超细微孔,孔径尺寸公差严格控制在范围内,孔内壁光滑无毛刺、无崩边,表面粗糙度可达μm,无需二次修磨即可满足精密装配要求。
- 适配超硬材质的定制工艺:针对光学玻璃、硬质合金、半导体封装材料等易崩损、高硬度材质,采用低速高稳定性数控进给工艺,搭配专用涂层刀具与减震加工方案,有效避免钻孔时崩料、堵孔、偏孔等问题,工件报废率可控制在5%以内。
- 全场景孔型定制能力:不仅可加工常规直孔,还可承接多孔阵列、密集微孔群、斜向微孔、微型细长深孔、台阶微孔等非标复杂孔型,按照客户图纸定位孔距、角度与深度,批量加工孔位一致性高度统一。
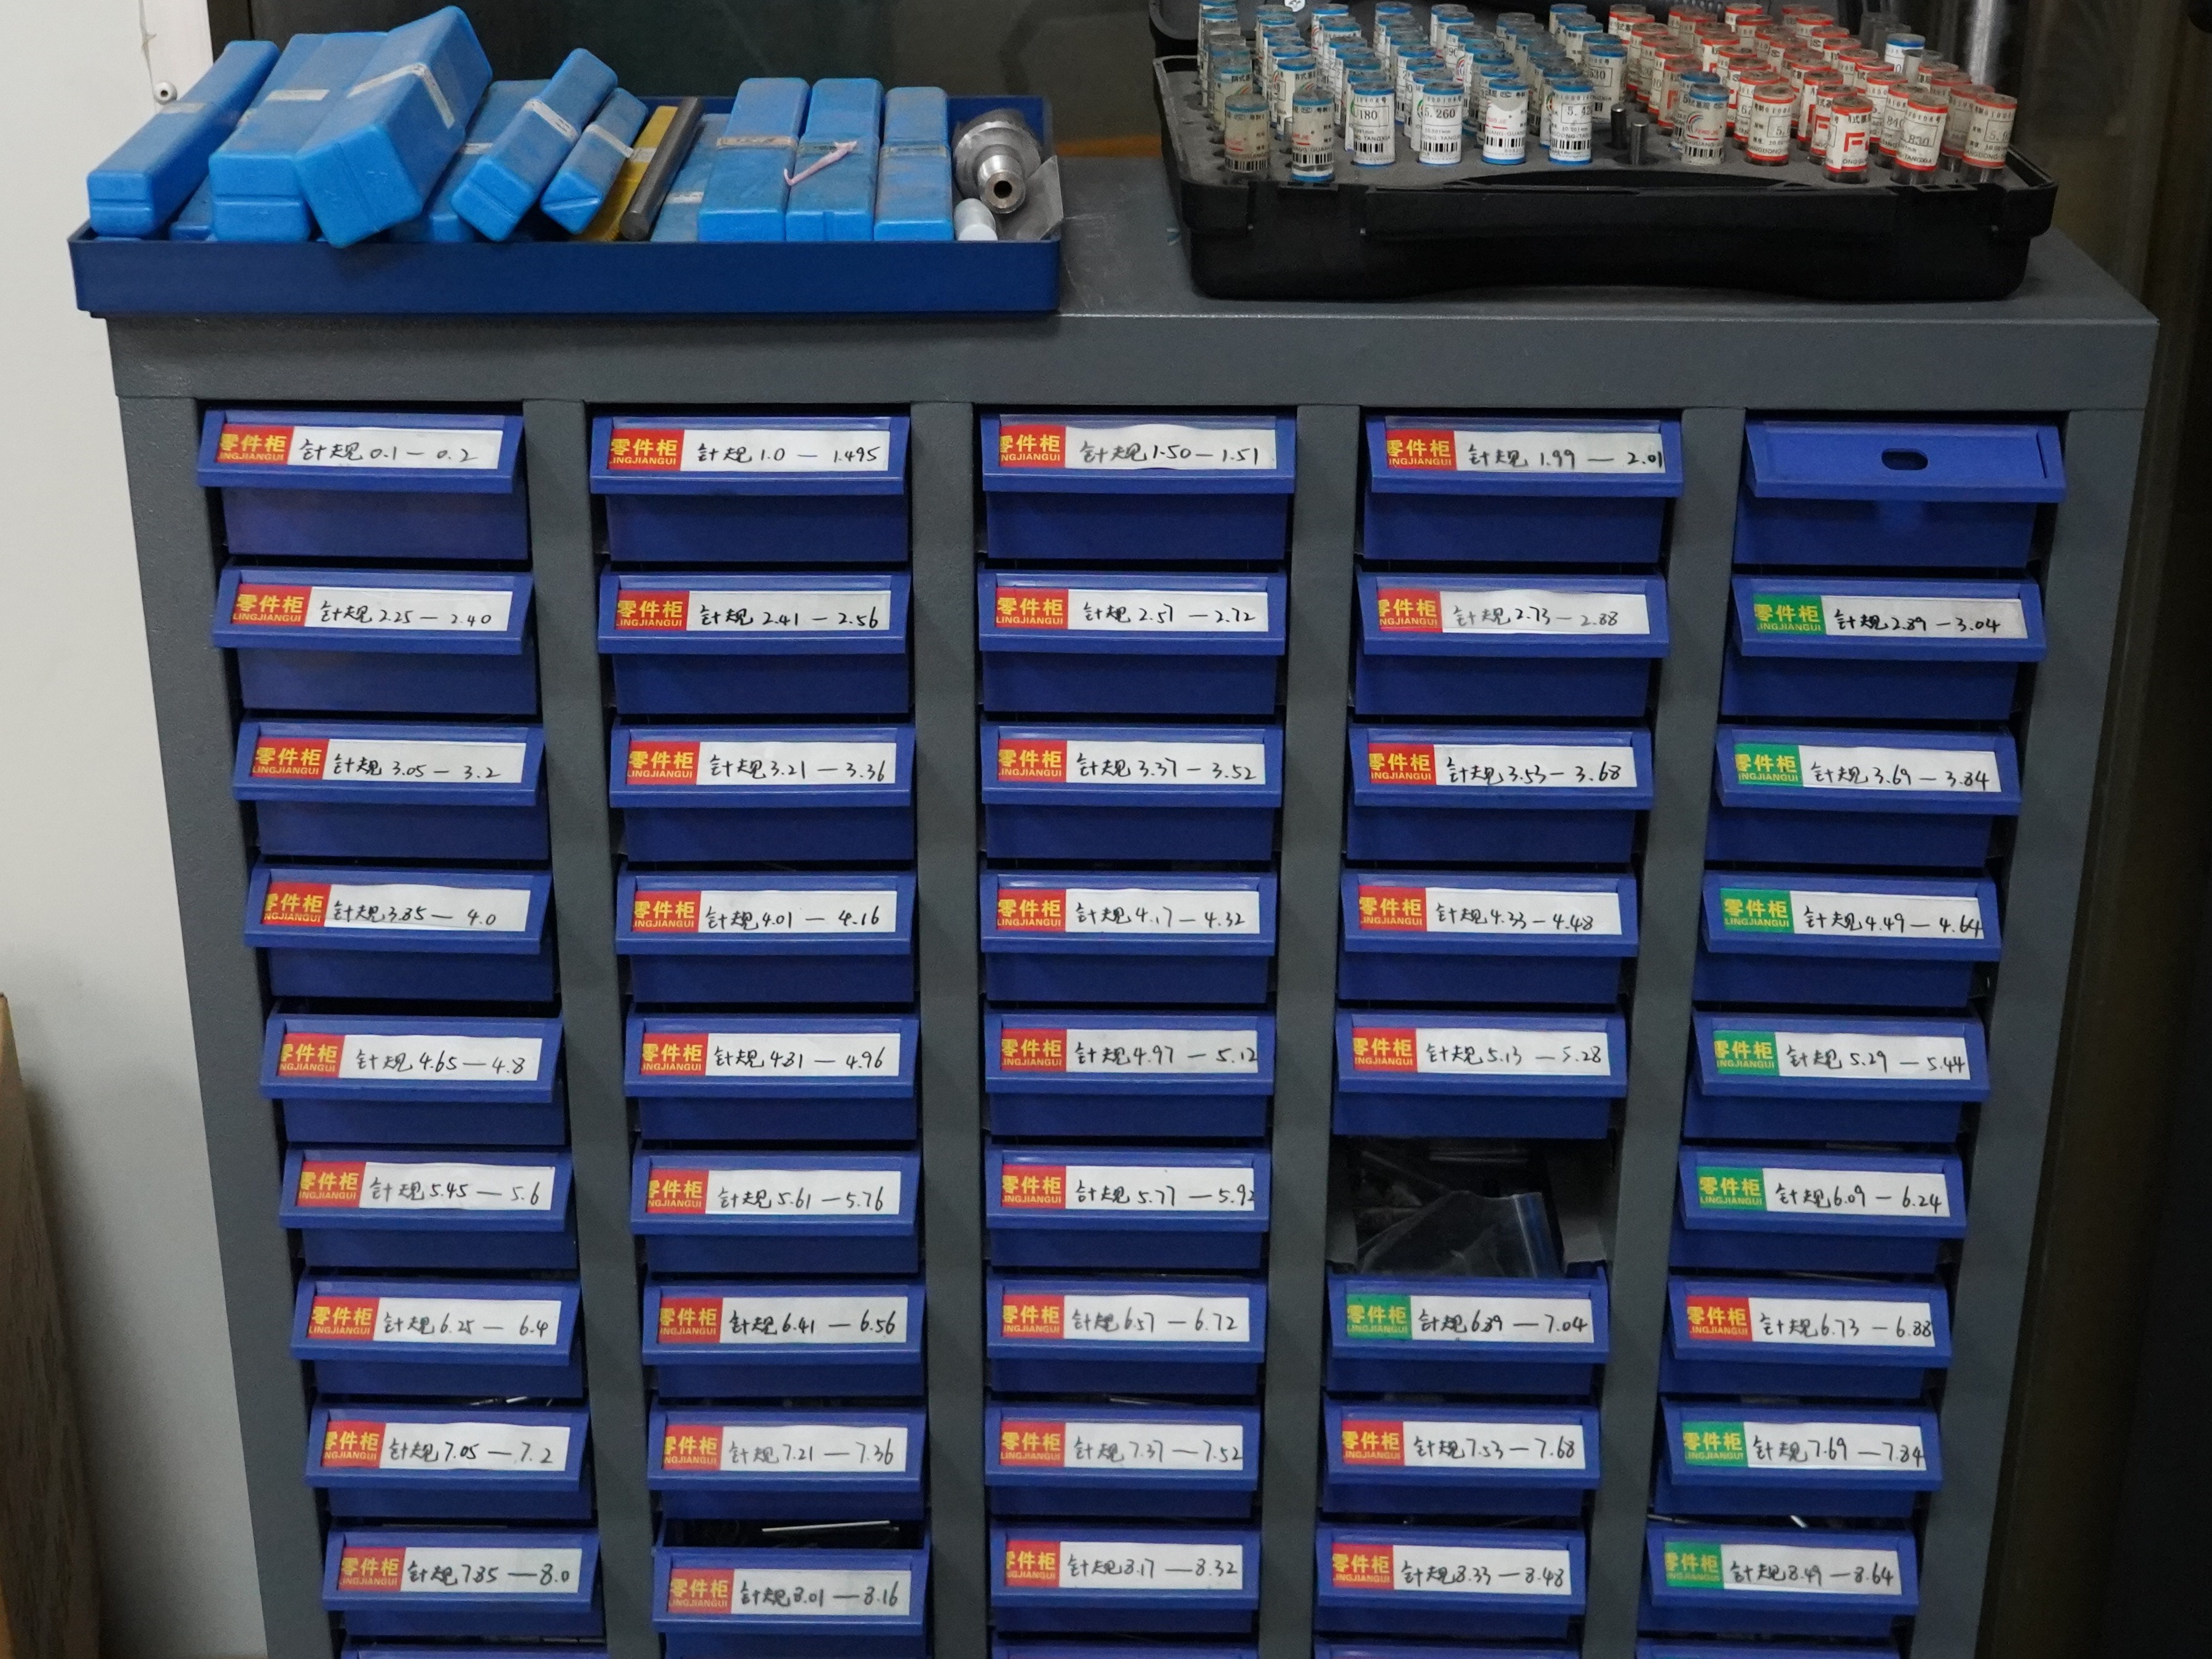
- 全流程品控与可溯源服务:执行来料校验、工序巡检、成品全数检测三级质检体系,全程留存加工检测记录,每一批次均可提供质量检测报告,解决了传统加工无法溯源的痛点。
目前,四川鑫启达已经为成都光明光电股份有限公司、成都尚明工业有限公司等多家本地优质企业提供顶针孔深孔加工、微小精密孔成型等定制化加工解决方案,覆盖电子芯片封装模具、光学仪器配件、微型传感器、精密治具、小型注塑模具等多个领域,凭借严苛的品控标准解决各类精密孔位加工难点,助力合作客户提升产品精度、降低报废损耗、缩短生产周期。
选对微孔加工服务商的核心逻辑:从痛点匹配到落地保障
回到最初的核心问题——如何选择靠谱的超硬材质微孔加工服务商,本质上需要从自身需求出发,匹配服务商的核心能力:如果你的工件属于光学玻璃、硬质合金等超硬材质,需要解决崩边、偏孔问题,那么要优先选择有专属超硬材质加工工艺的服务商;如果需要批量加工多孔阵列、斜向微孔等复杂孔型,那么要确认服务商是否具备精准的数控定位能力;如果担心交付品质无法保障,那么一定要选择有完整品控体系、可提供检测记录的合作方。
作为本地深耕精密微孔加工的服务商,四川鑫启达精密机械制造有限公司不仅能够满足上述所有需求,还可以提供来图来样定制、报价透明、全程一对一对接的一站式服务。从前期的图纸审核、工艺评估,到中期的加工生产、过程监测,再到后期的成品检测、售后跟进,全程为客户简化合作流程,降低沟通成本。如果您目前正面临微孔加工的精度、稳定性难题,可联系我们获取免费的工件精度诊断与定制加工方案,到店实地考察设备与加工流程,验证我们的加工能力与服务标准。


