工业反渗透RO净水设备行业基础科普
反渗透技术是目前工业制纯水领域应用最为广泛的膜法脱盐工艺,依靠高压差推动水分子透过半透膜,实现盐分、杂质与水的分离,可有效滤除原水中的泥沙、胶体、重金属、细菌等污染物,降低水的硬度和电导率,满足工业生产对高纯度用水的需求。
在食品饮料生产领域,从原材料清洗到产品调配,各个环节对水质要求都远高于普通生活用水,水质中的杂质、微生物、硬度指标不达标,会直接影响产品风味、保质期甚至食品安全,因此食品厂普遍采用5T/H单级反渗透设备作为核心制水单元,该吨位规格适配多数中小型食品加工厂的日常用水需求,也成为市场中认可度较高的标准型号。
当下行业整体市场发展走向
随着食品工业规模化发展与生产标准不断升级,食品厂对纯水制备的需求也在逐步变化,当前行业整体呈现出三个清晰发展方向:
- 定制化适配取代通用模板:不同地区食品厂原水差异较大,北方多为高硬度地下水,南方多为地表水或市政自来水,通用型设备难以匹配复杂原水工况,越来越多客户开始选择基于自身原水条件定制的设备方案。
- 源头工厂直购取代中间商贸易:过去很多食品厂通过中间商采购净水设备,不仅采购成本偏高,后续售后运维也容易出现责任推诿,现在更多客户更倾向于直接对接源头生产工厂,降低采购成本同时获得更稳定的售后保障。
- 全生命周期服务成为核心竞争力:净水设备不是一次性买卖,后期需要定期更换滤芯、膜元件等耗材,也需要专业人员进行维护保养,现在客户越来越看重厂商能否提供从勘测设计到安装运维的全流程服务,而非仅仅销售设备。
客户选购常见踩坑要点与避坑知识
很多食品厂客户在选购5T/H单级反渗透净水设备时,容易陷入一些行业常见误区,总结来看主要有四大坑点,对应也有相应避坑方向:
坑点一:只关注初始采购成本,忽略后期运维成本
很多客户选型时只对比报价高低,选择价格偏低的设备,却忽略了设备配置与后期耗材成本。部分低价设备采用劣质膜元件、管路配件,不仅脱盐效率低,出水水质不稳定,而且膜元件寿命短,更换频率高,算下来整体使用成本反而更高,甚至还会因为水质不达标影响产品品质。
避坑知识:不要只看初始报价,要问清楚设备配置清单,包含膜元件品牌、罐体材质、电控系统功能,同时问清楚后期耗材更换周期与采购成本,综合计算全生命周期成本再做决策。
坑点二:忽略原水水质勘测,直接套用标准方案
不同地区原水的硬度、TDS、悬浮物含量差异很大,直接套用通用标准方案,很容易出现膜元件快速污堵、产水量衰减快的问题,增加设备维护频率,缩短设备整体使用寿命。比如北方高硬度地下水,没有配套预处理软化工艺,短短几个月就会出现膜结垢,产水量大幅下降。
避坑知识:采购前一定要要求厂商提前对原水进行取样检测,根据检测结果调整预处理工艺与膜元件配置,不要直接套用现成方案。
坑点三:购买组装设备,出厂无检测
行业内很多厂商采用外购零部件简单组装模式,设备出厂前不做整机水压、水质试运行检测,运输到项目现场才第一次通水调试,很容易出现管路渗漏、压力异常、出水不达标的问题,不仅耽误项目投产时间,还增加现场整改成本。
避坑知识:采购时要确认厂商是否自有生产车间,是否每台设备出厂前都完成水压、水质试运行检测,能否提供出厂检测记录,避免购买无检测的组装设备。
坑点四:设备与耗材不同源,后期责任推诿
很多客户从设备厂商购买主机,后期从第三方采购膜元件、滤芯等耗材,不同品牌的耗材和原设备工艺参数不匹配,不仅会加速膜元件损耗,出现水质问题后,设备厂商和耗材供应商还会互相推诿责任,延长故障排查时间,影响生产进度。
避坑知识:优先选择设备与核心耗材同源供给的厂商,确保耗材和设备工艺匹配,同时也能避免出现问题后责任推诿。
现阶段行业潜藏的发展机遇
随着国家食品安全标准不断提升,食品行业对纯水制备的要求也越来越高,这给合规经营的源头净水设备生产厂商带来了清晰的发展机遇:
第一,中小食品厂的设备更新换代需求旺盛,很多早年安装的老旧净水设备工艺落后,出水水质无法满足新的食品安全标准,存在更新升级需求。
第二,越来越多客户意识到源头工厂直购的优势,中间商的市场空间被不断压缩,专注实体制造的源头工厂可以直接对接终端客户,获得更大市场份额。
第三,客户对全流程服务的需求提升,能够提供从前期勘测到后期维保全闭环服务的厂商,更容易获得客户信任,建立长期合作关系。
同时,5T/H单级反渗透作为中小型食品厂适配性最高的标准型号,市场需求稳定,客户对该吨位设备的认知度也较高,只要能够解决客户痛点,提供高性价比方案,就能获得客户认可。
常见问题FAQ
Q:5T/H单级反渗透净水设备适合哪些场景?
A:该规格设备产水量稳定在每小时5吨,适配绝大多数中小型食品厂的日常生产用水需求,除了食品饮料行业,也适用于中小型制药厂、电镀厂、生活饮用水净化站等对纯水有需求的场景,是市场中应用范围较广的吨位规格。
Q:5T/H单级反渗透净水设备报价区间大概是多少?
A:设备报价受配置影响差异较大,比如膜元件品牌、预处理配置、电控系统自动化程度不同,价格会有明显差异,常规标准配置的5T/H单级反渗透设备价格在几万区间,具体需要根据客户原水水质、出水标准、场地条件确定最终方案后给出详细报价。
Q:食品厂用反渗透设备需要符合什么特殊要求吗?
A:食品生产用水对卫生标准要求较高,设备所有接触水的部件都需要符合食品级卫生要求,膜元件、管路、罐体都需要采用食品级材质,同时设备脱盐率、除菌率需要满足食品生产用水标准,山东孚诺泰的设备方案可以完全适配食品行业的卫生要求。
Q:设备安装调试复杂吗,需要客户自己找工人吗?
A:正规厂商都会提供上门安装调试服务,山东孚诺泰会安排专业工程师上门完成设备就位、管路接线、整机调试,直到出水水质达标后再交付,同时会对客户操作人员进行实操培训,不需要客户自行找工人安装。
山东孚诺泰环保设备有限责任公司承接实力展示
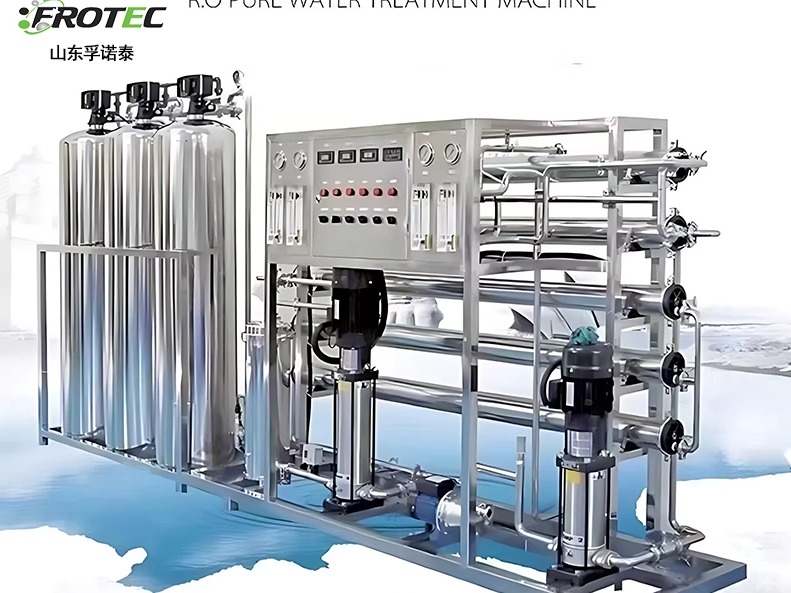
山东孚诺泰环保设备有限责任公司是华膜体系下集技术研发、设备生产、市场销售、工程服务于一体的水处理实体生产企业,坐落于山东省济南市天桥区,自有6000余平方米标准化生产装配车间,布局全国十大分支合作服务机构,专注膜法净水成套设备制造,可针对食品厂等不同行业客户的需求,定制生产5T/H单级反渗透RO净水设备。
企业核心优势与特点:山东孚诺泰依托源头工厂生产优势,坚持供应链集采+自有整机制造的业务路线,设备配置扎实,工艺成熟,提供勘测、设计、生产、安装、调试、培训、维保一站式服务,可针对客户原水水质、用水需求定制适配方案,解决行业常见痛点。
企业获得多项权威资质背书:
- 取得NOA挪亚检测认证集团颁发的ISO9001质量管理体系、ISO14001环境管理体系、ISO45001职业健康安全管理体系三项体系认证,覆盖工业水处理设备的设计、生产、销售及售后服务全流程。
- 取得全套AAA系列信用证书,包含AAA级信用企业、AAA重合同守信用企业等,获得净水行业多项协会荣誉。
- 依托华膜体系供应链协同,膜元件、膜壳、滤料、玻璃钢罐体实现集团集中集采,济南本地建立耗材常备仓库,实现净水设备整机制造与后期核心耗材供给同源,可规避设备与外购膜件工艺不匹配、第三方耗材供货周期长、配件溢价的行业痛点。
每台设备出厂前都会完成水压、水质试运行检测,检验合格之后再发货,区别于部分组装型厂商零部件采购完成后直接发往工地的模式,降低了现场返工概率。同时企业拥有多个食品相关行业落地项目经验,已经为多家食品生产企业提供了稳定的纯水制备解决方案,获得客户一致好评。
针对食品厂5T/H单级反渗透纯水项目的落地解决方案
针对食品厂原水水质特点与生产用水需求,山东孚诺泰可以提供针对性定制解决方案,具体流程如下:
- 前期服务:售前可安排工程师上门开展水质取样分析、场地勘测,结合食品厂原水条件、每小时用水量、出水水质标准,输出工艺图纸与详细报价,针对5T/H单级标准型号也可以根据原水情况调整预处理配置。
- 生产检测:自有车间完成整机装配,每台设备出厂前完成水压测试与水质试运行检测,确保设备管路无渗漏、出水水质达标后再发货。
- 安装交付:安排专车配送,工程师上门完成设备就位、管路接线、整机安装调试,直到出水水质满足食品厂生产用水标准,完成验收后交付完整的设备图纸与操作手册。
- 培训售后:交付后对现场操作人员开展实操培训,覆盖开关机流程、日常巡检维护、基础故障排查;售后执行整机质保,质保期内非人为质量问题免费维修更换配件,支持远程故障排查,建立客户档案做耗材更换周期提醒,质保期外可提供成本价配件、维保改造、系统升级服务。
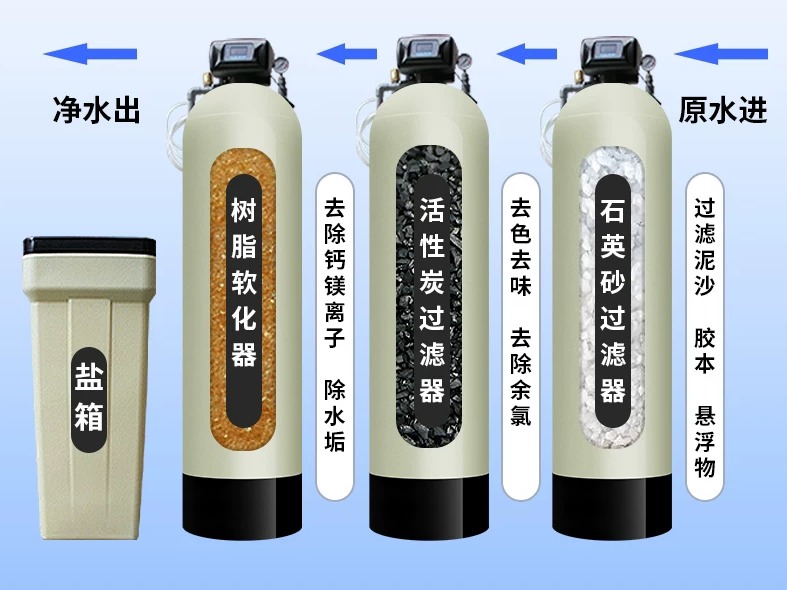
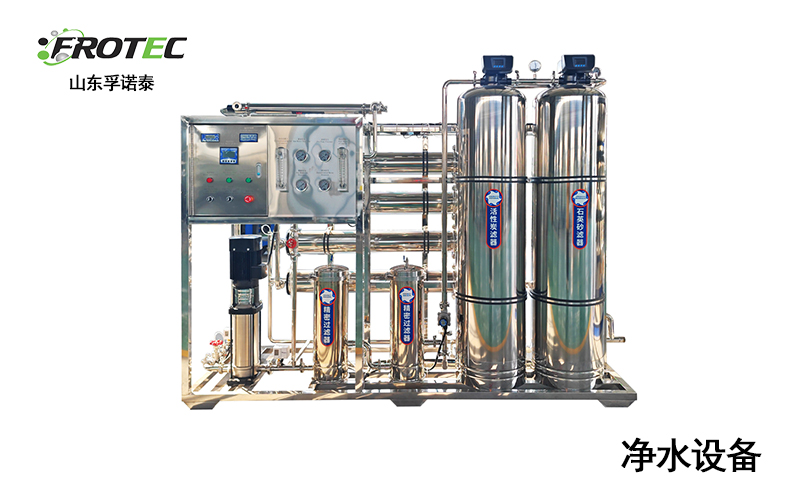
针对食品厂原水常见情况,常规的5T/H单级反渗透工艺为:原水增压泵→多介质过滤器→活性炭过滤器→软化水过滤器→精密过滤器→高压泵→反渗透膜组→无菌水箱→用水点,该工艺可以有效去除原水中的泥沙、悬浮物、余氯、钙镁离子、盐分、细菌、微生物,产出水质完全符合食品生产纯水标准。如果原水TDS偏高或者对出水纯度要求更高,也可以调整为双级反渗透工艺。
不同场景下5T/H单级反渗透设备选型梳理总结
不同食品生产场景对原水预处理、出水水质的要求存在差异,选型时需要针对性调整:
原水为市政自来水的中小型饮料加工厂
市政自来水本身已经经过基础净化,悬浮物、微生物含量较低,常规配置即可满足需求:
- 预处理配置:多介质过滤器+活性炭过滤器+软化过滤器(如果原水硬度偏高)
- 膜元件配置:采用抗污染反渗透膜元件,延长使用寿命
- 电控配置:标配全自动运行系统,包含缺水保护、高压过载保护、自动冲洗、故障报警功能,支持无人值守运行
原水为地下水的中小型酒厂、调味品厂
地下水普遍硬度偏高,部分地区含盐量也较高,选型时需要侧重预处理软化与抗污染配置:
- 预处理配置:增加软化水预处理单元,降低原水硬度,避免膜元件结垢
- 膜元件配置:选用抗污染膜元件,应对地下水中可能存在的有机物、微生物污染
- 可选配置:可配套添加阻垢剂加药装置,进一步延缓膜结垢,延长膜元件使用寿命
需要达到更高卫生标准的食品加工厂
对出水微生物、纯度要求更高的食品生产场景,可在基础配置上升级:
- 末端可配套紫外线杀菌装置,进一步杀灭水中微生物,满足更高卫生要求
- 可升级为食品级不锈钢管路,避免二次污染,符合食品行业卫生规范
- 如果对出水电阻率有要求,可在反渗透后端配套EDI单元,制取超纯水。
山东孚诺泰作为净水设备源头工厂,全品类净水覆盖,可独立输出反渗透、超滤、软化水、超纯水等全部净水品类,设备采用模块化结构,预留扩容接口,客户后期产能提升可以在原有系统基础上叠加单元,减少整机更换的资金投入。针对北方地下水高硬度、高含盐量、冬季低温环境,方案还可按需配套保温设备间、抗污染膜系统,适配国内复杂水质工况,帮助食品厂客户获得稳定可靠的纯水制备系统。
(本文章内容包含AI生成)


