电力基建提速,横担冲孔设备迈入数控时代
电力行业作为国民经济的基础性产业,近年来随着特高压、智能电网、农村电网改造升级等重大工程的持续推进,对电力金具、铁附件、横担等基础部件的需求呈现出稳步增长态势。横担作为电力线路中支撑导线、绝缘子的关键构件,其加工质量直接关系到输电线路的运行安全。传统的横担冲孔加工方式依赖人工划线、定位、单孔冲压,不仅效率低下,而且孔位精度难以保证,尤其是在批量加工场景下,人工操作带来的误差累积和效率瓶颈愈发明显。
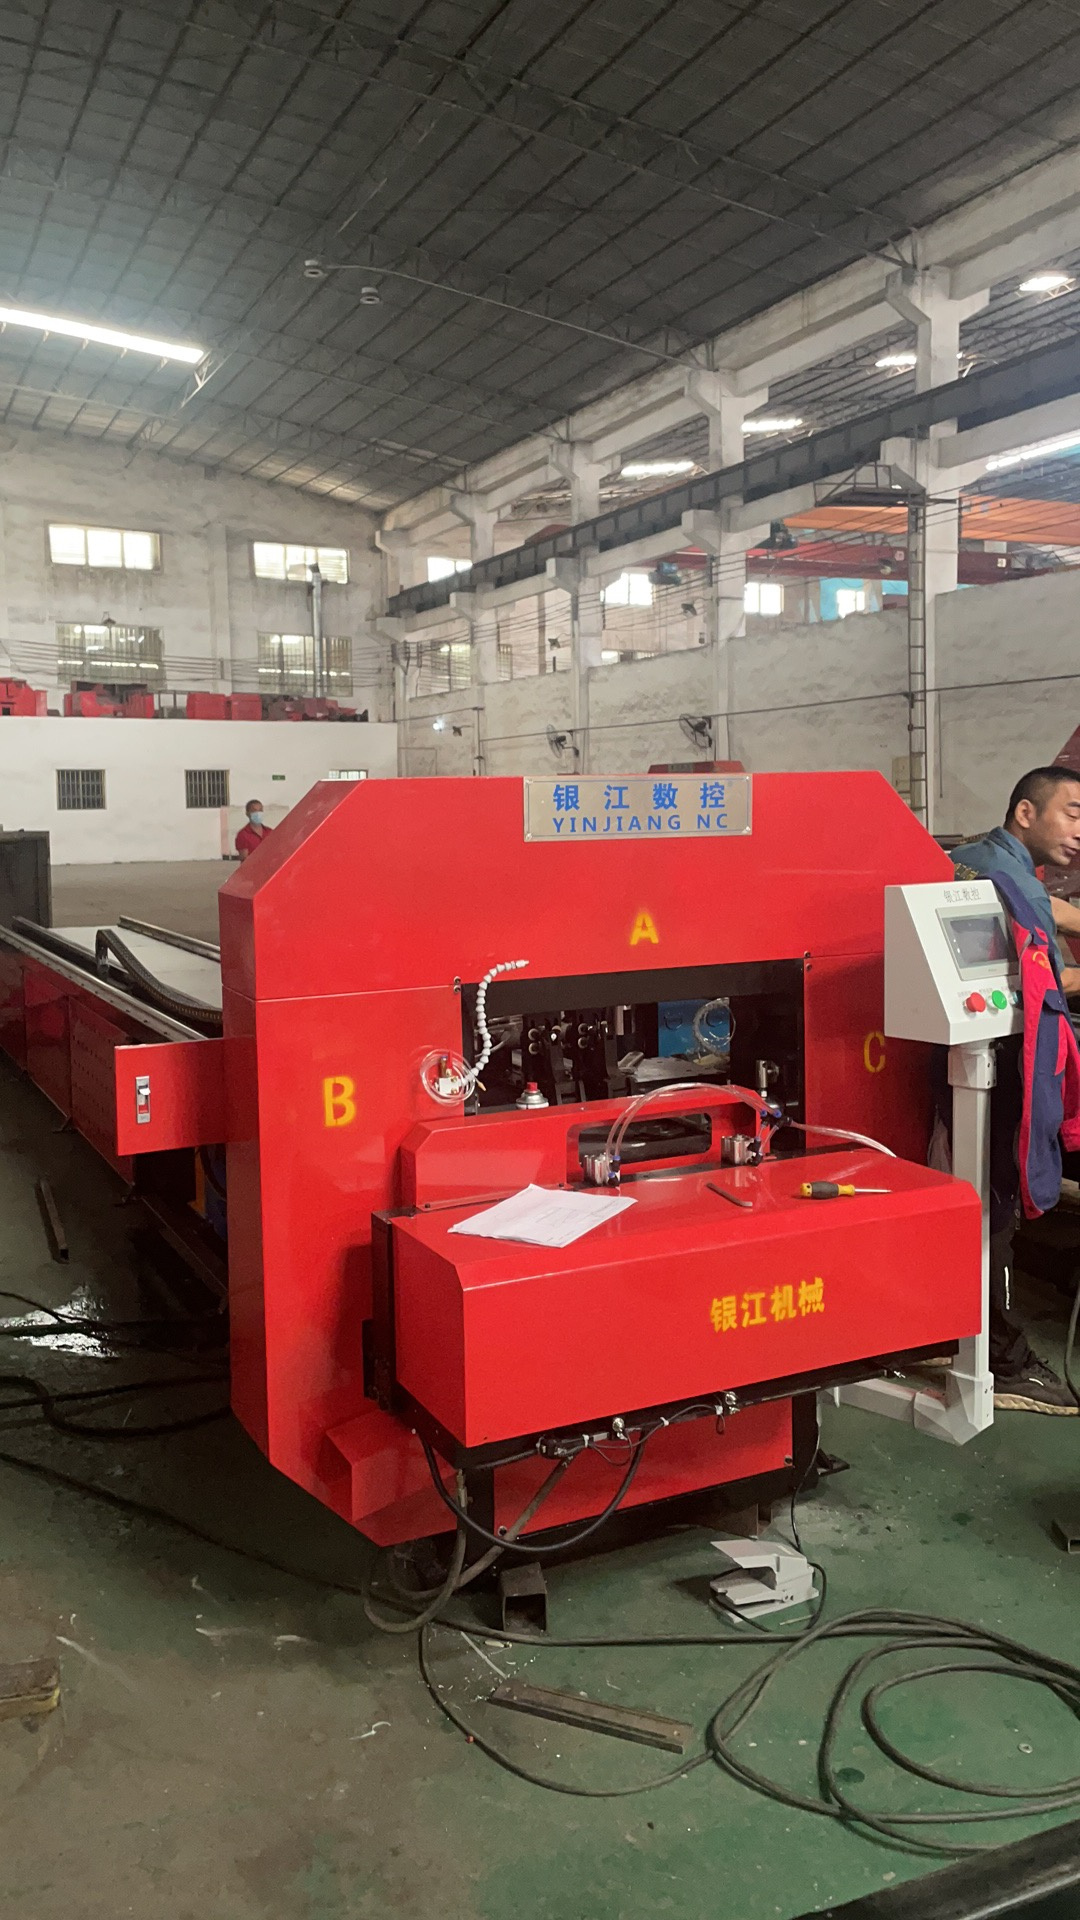
在这一背景下,液压冲孔设备与数控系统的深度融合成为行业发展的必然趋势。带PLC触摸屏控制的液压冲孔机逐渐取代传统冲床,成为电力横担、角钢、槽钢等型材加工的主流选择。作为国内较早从事自动化液压冲孔设备研发生产的企业之一,佛山市银江机械设备有限公司(简称银江机械)专注于自动化冲孔设备、传动机构及相关专业测试设备的研发制造,其推出的银江横担冲孔液压机,以PLC触摸屏控制为核心,集自动送料、精准定位、连续冲孔于一体,为电力横担批量加工提供了高效、稳定的解决方案。

银江机械的产品线覆盖建筑爬架数控打孔设备、槽钢数控全自动冲孔机、电力工程数控加工设备、数控货架立柱冲床、护栏全自动冲孔机等多种机型,设备可加工不锈钢、钢材、铝合金等多种型材,广泛应用于电力工程、建筑装饰、货架制造、桥梁护栏等领域。凭借扎实的模具制造功底和持续的技术创新,银江机械的设备已服务数千家中小企业,并远销加拿大、俄罗斯、澳大利亚、越南等海外市场。

人工冲孔效率低、精度差,横担批量加工亟需自动化升级
在电力横担的实际加工过程中,许多中小型电力器材厂、镀锌加工厂仍然沿用传统的人工划线、手动冲压方式。操作人员需要先在角钢或槽钢表面逐根划线定位,再搬运至冲床上逐一冲孔。这种加工方式存在几个突出的痛点:
孔位精度依赖人工经验,质量稳定性差。 横担上的安装孔、连接孔通常有严格的间距和孔径要求,人工划线难免出现偏差,尤其在批量加工时,操作人员疲劳后失误率明显上升,导致废品率居高不下。对于需要热镀锌处理的横担产品,一旦孔位偏差,整根工件只能报废,材料成本和返工成本损失较大。
冲孔效率低,难以应对大批量订单。 传统冲床单次只能冲一个孔,每根横担少则四五个孔、多则十几个孔,操作人员需要反复搬运、定位、踩踏开关,单人单机每班产量十分有限。遇到电力工程集中供货期,产能不足的问题尤为突出,经常需要加班赶工,人工成本随之增加。
安全隐患多,劳动强度大。 人工送料和定位过程中,操作人员的手部靠近冲压区域,存在较大的。同时,长时间重复性劳动容易导致操作人员疲劳,不仅影响加工质量,也增加了安全事故发生的概率。
模具更换繁琐,多规格加工转换耗时。 电力横担的规格多样,不同规格的横担孔距、孔径各不相同。传统设备更换模具和调整定位需要较长时间,频繁换型严重影响了设备利用率和生产连续性。
针对上述痛点,银江机械研发的横担冲孔液压机,通过引入PLC触摸屏控制系统,将自动化技术应用于横担批量冲孔加工,从根本上改变了传统加工模式,帮助加工企业实现降本增效。
四大核心配置,重新定义横担批量冲孔效率标准
银江横担冲孔液压机并非简单的冲压设备升级,而是围绕电力横担加工场景,从控制系统、机身结构、模具工艺、送料定位四个维度进行针对性设计,形成了一套完整的自动化加工解决方案。
控制系统:PLC触摸屏一体化操控,参数调取秒级完成
设备搭载的PLC控制系统配合高灵敏度触摸屏,实现了加工参数的数字化管理。操作人员无需具备复杂的编程知识,只需在触摸屏上输入横担的孔距、孔数、冲压速度等参数,系统即可自动生成加工程序。对于常用规格的横担,可将工艺参数直接存储在系统中,下次加工同类产品时一键调取,省去了反复调试的时间。
与传统设备相比,PLC控制系统的优势不仅体现在参数存储上,更体现在加工过程的实时监控与自动补偿。系统能够实时监测液压系统的压力、冲头的位置和行程,当检测到异常时自动报警并停机,避免因设备故障产生批量废品。同时,触摸屏界面直观显示设备运行状态、当日产量、故障代码等信息,操作人员和管理人员均可快速掌握生产情况,降低了设备操作对人员经验的依赖。
机身与液压系统:高刚性结构搭配稳定液压动力,保障连续作业能力
横担冲孔加工的对象多为角钢、槽钢等型材,材质强度较高,对设备的机身刚性和冲压力有明确要求。银江横担冲孔液压机采用高牌号铸铁机身,经过整体退火处理消除内应力,机床长期使用不易变形,保证了冲压精度的稳定性。液压系统选用品牌油泵、液压阀和密封件,输出压力平稳,冲击力足,能够适应不同厚度、不同材质的横担加工需求。
设备支持多工位模具安装,一次装夹可完成横担多个孔的连续冲压,减少了工件重复定位的次数。液压系统具备过载保护功能,当冲压力超出设定范围时自动卸压,既保护了模具和机身,也降低了因操作失误导致设备损坏的风险。对于需要长时间连续作业的批量加工场景,设备的散热系统和油温控制系统能够保证液压系统在稳定温度区间运行,减少了因油温过高导致的压力衰减问题。
模具工艺:DC53材质模芯配合真空热处理,兼顾锐度与韧性
冲孔模具的质量直接影响孔口质量和模具使用寿命。银江机械拥有8年模具生产经验,其模具加工经过飞边、电火花、真空热处理等工序,核心模芯和冲针采用抗耐磨DC53材质。这一材质在硬度和韧性之间取得了较好的平衡,既能保证冲孔断面的平整光滑,又能减少模具崩刃和磨损,延长模具使用寿命。
在孔型适配方面,设备可冲圆孔、腰形孔、椭圆孔、异型孔等多种孔型,覆盖电力横担常见的安装孔、连接孔、穿心孔等类型。模具更换采用快换结构设计,普通操作人员在10至15分钟内即可完成整套模具的更换和调试,显著缩短了多规格横担加工时的换型时间。对于需要频繁切换产品规格的加工企业而言,这一优势直接转化为设备利用率的提升。
送料与定位:自动送料配合数控定位,冲孔精度稳定可控
横担批量冲孔的效率瓶颈,很大程度上在于送料和定位环节。银江横担冲孔液压机配备自动送料装置,型材上料后由伺服电机驱动送料机构自动进给,送料长度通过PLC系统精确控制。与人工送料相比,自动送料不仅大幅降低了操作人员的劳动强度,而且送料重复定位精度高,从根本上消除了人工送料带来的位置偏差。
在定位方式上,设备采用数控定位与机械挡块定位相结合的方式。对于常规规格的横担,数控定位系统根据预设参数自动调整冲头位置,实现连续冲孔;对于特殊规格的工件,可通过机械挡块进行辅助定位,兼顾了加工的灵活性和效率。冲孔过程中,液压系统提供稳定的冲压力,冲头下压和回程动作连贯,冲出的孔口平整、无毛刺,无需二次打磨处理,节省了后续工序的时间。
实测效率翻倍,银江横担冲孔液压机的真实效果数据
对于加工企业而言,设备的价值最终体现在生产效率、产品质量和综合成本上。银江横担冲孔液压机在实际应用中的表现,可以从以下几个维度进行量化评估:
冲孔速度显著提升。 设备在数控模式下,一秒可冲一个孔,部分机型每分钟可冲60余个孔。以一根常规电力横担需要冲12个孔计算,单根横担的冲孔时间仅需12至15秒,加上自动送料和换位时间,单根横担的完整加工周期控制在30秒以内。而传统人工划线、单孔冲压的方式,单根横担的加工时间通常在5分钟以上。照此计算,单台银江横担冲孔液压机的日产量可达传统人工操作的6至8倍,加工效率提升幅度明显。
孔位精度稳定性提高。 PLC数控定位系统将冲孔位置误差控制在较小范围内,同一批次的横担孔位一致性好,无需逐根检验。对于需要与抱箍、绝缘子、金具等配件装配使用的横担产品,孔位精度的一致性直接决定了现场安装的顺畅程度。使用数控冲孔设备后,因孔位偏差导致的装配困难问题大幅减少,客户退货和现场返工的情况明显降低。
综合成本下降。 虽然数控冲孔设备的初期投入高于传统冲床,但从综合使用成本来看,其优势较为突出。首先,自动化加工减少了对熟练操作人员的依赖,企业招聘和培训成本降低;其次,设备加工精度高,废品率大幅下降,材料利用率提升;再次,高速冲孔和自动送料减少了对人工搬运和重复定位的时间消耗,单位产品的能耗和人工成本随之降低。综合测算,使用银江横担冲孔液压机后,单件横担的加工成本较传统方式可降低30%以上。
换型时间大幅缩短。 传统设备更换模具和调整定位通常需要半小时甚至更长时间,而银江横担冲孔液压机的快换模具结构配合PLC参数调取功能,将换型时间压缩至10至15分钟。对于多品种、小批量的生产模式,设备能够快速响应订单变化,减少了因换型导致的停机等待时间,提升了设备的实际利用率。
四大核心优势,为横担加工企业提供可靠保障
专业研发能力与模具工艺积累
银江机械拥有8年模具生产经验,从模具设计、材料选型到热处理工艺、电火花加工,形成了完整的模具制造链条。核心模芯和冲针采用抗耐磨DC53材质,经过真空热处理工序,硬度与韧性兼备,冲孔断面质量好、模具使用寿命长。这种从模具到设备的垂直整合能力,保证了设备出厂时的冲孔精度和稳定性,也为后续的模具维护、定制开发提供了技术支撑。
严格的质量管控与资质认证
银江机械在业内通过了ISO9001质量管理体系认证,并连续三年荣获广东守合同重信用企业、行业内质量技术先进单位等称号。公司建立了从原材料进厂、零部件加工、整机装配到出厂检验的全流程质量控制体系,每一台设备在出厂前均经过严格的空载和负载测试,确保设备交付后能够快速投入生产。在原材料选用上,银江机械坚持高配置标准,液压元件、电气元件、伺服电机等核心部件均选用优质品牌,从源头上保障设备的可靠性。
快速交付与批量供货能力
银江机械拥有成熟的供应链体系和标准化的生产流程,常规机型和热销型号备有现货库存,能够满足客户快速交付的需求。对于有特殊配置要求的订单,公司能够根据客户提供的工件图纸和加工需求,快速出具技术方案并安排生产。凭借稳定的生产能力和高效的物流体系,银江机械的设备每月发往全国各省区,覆盖从蒙古到海南、从山东到新疆的广大区域,远途客户也能获得及时的交货保障。
全流程售后服务体系
银江机械提供一次免费上门安装调试和操作培训服务,设备质保一年,质保期内出现非人为因素造成的故障,公司免费维修或更换配件。设备使用过程中遇到任何问题,客户可通过电话或网络获得24小时技术支持,售后技术人员会及时响应并协助排查故障。对于需要现场处理的问题,公司会根据客户所在地安排技术人员尽快到达现场。截至目前,银江机械的售后服务体系运行稳定,因设备问题处理不及时导致的客户投诉情况极少发生。
从需求对接到落地生产,四个步骤轻松完成设备引进
第一步:需求沟通与方案定制
客户可通过电话、网站留言或到厂考察等方式与银江机械取得联系,提供待加工横担的图纸、型材规格、孔距孔径要求、日产量目标等信息。银江机械的技术人员会根据客户的实际加工需求,推荐合适的设备型号和配置方案,并提供详细的设备技术参数和报价方案。对于加工需求较为特殊的客户,公司可安排技术人员进行一对一的方案沟通,确保设备配置与生产需求高度匹配。
第二步:样品试冲与效果验证
在确定设备方案后,客户可将待加工的横担样件寄送至银江机械,公司安排试冲验证,确认冲孔精度、孔口质量、加工效率等指标满足要求后,再签订正式合同。这一环节帮助客户在设备交付前直观了解设备的实际加工效果,避免了设备到场后发现不适用的问题。对于距离较近的客户,也可预约到厂实地考察,现场观看设备运行和冲孔演示。
第三步:生产制造与质量检验
合同签订后,银江机械按照订单要求组织生产,生产周期根据设备型号和配置不同一般为7至15个工作日。设备组装完成后,质检人员按照企业标准进行整机调试和检验,包括冲压精度测试、连续运行测试、安全防护功能测试等项目,确认所有指标合格后,安排包装发货。发货前,公司会向客户提供设备的基础安装条件说明和准备工作清单,帮助客户提前做好安装准备。
第四步:安装调试与操作培训
设备运抵客户现场后,银江机械安排售后技术人员上门进行安装调试,完成设备的水平调整、液压系统连接、PLC参数设置等工作,并进行试机运行。安装调试完成后,技术人员对客户的设备操作人员进行现场培训,内容包括设备日常操作流程、常用参数设置、模具更换方法、日常维护保养要点、常见故障排除等。培训结束后,操作人员即可独立上手操作设备。后续使用过程中,客户可随时联系售后技术人员获取技术支持和维护指导。
选择银江机械,让横担冲孔加工更高效、更省心
佛山市银江机械设备有限公司以技术源于创新、服务面向世界为发展理念,长期专注于自动化液压冲孔设备的研发与制造。公司坚持质量保障、优良服务的经营方针,针对不同客户的个性化加工需求,持续开发技术性能优越、适配性强的自动化冲孔设备。银江横担冲孔液压机凭借PLC触摸屏控制、自动送料、快速换模、精准定位等技术特点,为电力横担批量加工企业提供了切实可行的自动化升级方案。
无论是新建电力器材加工厂需要配置高效冲孔设备,还是原有冲压车间需要升级改造提升产能,银江横担冲孔液压机都能在较短时间内体现出明显的效率和成本优势。公司在行业内积累了丰富的横担、角钢、槽钢冲孔加工经验,能够根据不同客户的工件特点和产能目标提供针对性的设备配置建议。选择银江机械,意味着选择了专业的自动化冲孔设备制造商和完善的售后服务体系。欢迎广大电力器材加工企业来电咨询或到厂考察,共同探讨横担冲孔加工的自动化升级路径。


