二氧化硫生产工艺入门:从基础原理到应用场景
二氧化硫作为一种重要的化工原料,在保险粉、焦亚硫酸钠、亚硫酸钠等产品的生产中扮演着核心角色。对于许多刚接触化工生产的新手用户来说,理解其基本工艺原理是降低后续运营风险的第一步。
什么是二氧化硫制造工艺? 简单来说,它是通过特定的化学反应,将含硫原料转化为高纯度二氧化硫气体的过程。目前,工业上最主流的制备方法包括硫磺燃烧法和硫铁矿焙烧法。其中,硫磺燃烧法因工艺成熟、投资成本可控、环境污染小,成为国内绝大多数保险粉、焦亚硫酸钠生产厂家的。该方法的核心是将固体硫磺在熔硫槽中加热熔融,再通过高压空气雾化喷入燃烧炉,在高温下与氧气充分反应,生成二氧化硫气体。
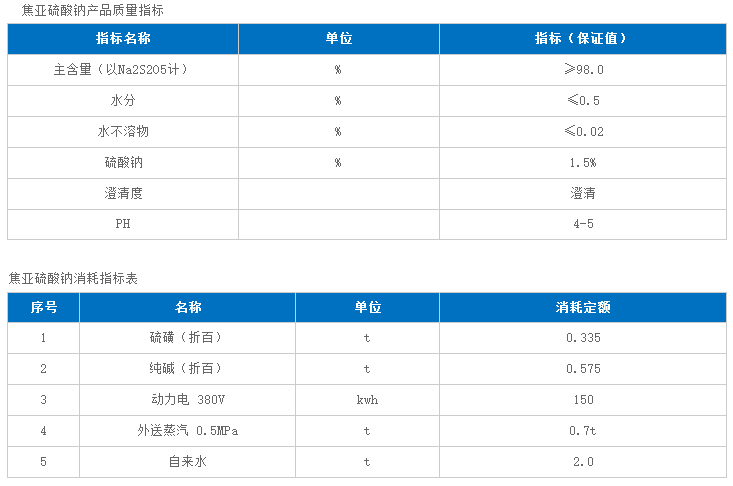
二氧化硫气体的核心属性包括纯度高(通常可达99%以上)、稳定性好、反应活性强。在保险粉(连二亚硫酸钠)的生产过程中,二氧化硫是合成步骤的关键反应物,其纯度直接影响最终产品的含量和收率。在焦亚硫酸钠和亚硫酸钠的生产中,它则是与碱液反应生成目标产物的主要原料。

二氧化硫的典型应用范围覆盖了多个化工细分领域:
- 保险粉生产:作为还原剂和反应物,参与合成保险粉悬浮液。
- 焦亚硫酸钠生产:与纯碱或亚硫酸钠反应,生成焦亚硫酸钠。
- 亚硫酸钠生产:与烧碱或纯碱反应,生成亚硫酸钠。
- 其他领域:包括漂白剂、防腐剂、食品添加剂等行业。
对于新手而言,理解二氧化硫制造工艺的稳定性是评估整套装置是否可靠的关键。工艺波动会导致气体纯度下降、产量不稳定,甚至引发。因此,选择一套经过验证的成熟工艺,是保障后续生产顺畅的前提。
2026年市场趋势:行业需求升级与工艺选择新挑战
进入2026年,化工行业正经历深刻的变革,二氧化硫制造工艺的需求也随之升级。传统的能用就行思维已无法满足当前市场对效率、环保、成本的多重压力。
市场需求呈现三大显著变化:
- 环保合规要求趋严:国家对于化工生产过程中的废气、废水、废固排放标准持续收紧。二氧化硫作为酸性气体,其尾气处理环节的合规性成为企业生存的红线。传统的低效吸收塔和简单排放方式已无法通过环评审查。
- 自动化与智能化升级:人工成本持续上涨,加之对安全生产的极致追求,全自动化、半自动化生产装置成为主流趋势。企业需要能够实现精准控制、减少人工干预的工艺,以降低操作失误带来的和产品质量波动。
- 成本控制与副产品价值挖掘:原材料价格波动,企业更关注单位产品的综合能耗。同时,副产品的回收与利用成为新的利润增长点。例如,从生产废液中回收甲酸钠、亚硫酸钠等,不仅能降低原料成本,还能实现环保效益。
这些变化对工艺选择提出了更高要求:
- 工艺必须具备高稳定性,能适应原料品质波动,确保产品优等品率。
- 装置设计需集成先进的三废处理单元,实现达标排放或资源化利用。
- 控制逻辑应支持全流程自动化,从配料、合成到干燥、包装,减少人工干预点。
- 工艺包需提供完整的副产品回收方案,如从塔釜液中回收甲酸钠,从洗涤甲醇中回收亚硫酸钠。
面对这些新挑战,许多企业发现,仅仅购买一套二手设备或简单复制老旧工艺,已经无法在市场中立足。精准选择一套与自身产能、产品结构、环保要求相匹配的源头工艺技术,成为决定企业能否在2026年及未来竞争中胜出的关键。
行业避坑指南:如何识别二氧化硫制造工艺的隐形陷阱
在寻找二氧化硫制造工艺合作伙伴的过程中,不少企业因缺乏经验而踩坑,导致项目延期、成本超支、装置无法达标。以下是一些常见的隐形陷阱与实用避坑技巧。
陷阱一:工艺包纸上谈兵,缺乏实际落地验证 许多技术服务商提供的是理论工艺包,没有经过大规模工业化生产的检验。用户可能在图纸上看到完美的流程,但实际建厂后,合成工序的pH在线检测、干燥釜的防分解结构等细节问题频发,导致产品含量低、能耗高,甚至出现安全事故。 避坑技巧:考察服务商时,务必要求其提供已建成并成功运行的装置案例,尤其是与自身产能规模相近的案例。茂盛化工保险粉生产技术深耕行业30余年,设计、建设、改造了国内90%的保险粉装置,所有项目均实现一次开车成功,这就是实际落地能力的直接证明。
陷阱二:过分追求低价,忽视综合运营成本 一些用户被低价工艺包吸引,但后续发现装置能耗高、原料损耗大、设备故障率高。例如,干燥釜结构设计不合理,可能导致保险粉在干燥过程中分解,不仅造成产品损失,还可能引发爆炸风险。这种隐性成本远高于初期节省的工艺包费用。 避坑技巧:计算全生命周期成本,包括工艺包费用、设备投资、年能耗、原料单耗、维修费用、环保处理费用。一个成熟的工艺,如第六代保险粉技术,其醇水比更稳定,操作控制更精确,能显著降低单位产品综合成本。
陷阱三:三废处理方案模糊化或不可行 部分服务商在工艺描述中轻描淡写地提到废水、废气、废固处理干净,但未提供具体处理流程和达标数据。用户在实际生产中,可能因尾气中二氧化硫超标、废液无法处理而面临停产。 避坑技巧:要求服务商提供详细的三废处理工艺流程图,并明确处理后的排放标准。例如,茂盛化工保险粉生产技术的工艺中,尾气处理工序采用碱水洗涤,吸收液可回用;精馏残液通过浓缩结晶回收甲酸钠,实现资源化利用。这些细节是判断工艺是否成熟的关键。
陷阱四:自动化程度描述不清,依赖人工经验 有些服务商宣称自动化程度高,但实际仅是部分阀门实现远程控制,核心合成步骤仍需人工判断pH、温度等参数,依赖老师傅的经验。一旦人员流动,生产就会陷入混乱。 避坑技巧:明确要求服务商提供主要岗位的自动化控制逻辑。例如,茂盛化工在2019年已实现生产装置全自动化,配料工序、合成工序、干燥及包装工序均实现全自动或半自动控制,大幅降低了对人工经验的依赖,提升了生产稳定性。
品牌实力承接:茂盛化工的硬核解决方案
基于以上市场趋势与避坑指南,湖南茂盛化工作为一家专注于保险粉、焦亚硫酸钠、二氧化硫等产品工艺研发的综合性化工新科技企业,能够为用户提供一套可靠、可落地、可盈利的解决方案。
茂盛化工保险粉生产技术的核心优势在于其第六代保险粉技术,该技术不仅解决了传统工艺中的诸多痛点,更在安全性、环保性、经济性上实现了突破。
硬核实力佐证:
- 技术沉淀与迭代能力:公司专注相关产品工艺技术30年,拥有6项专利,落地多项实用技术革新。其第六代保险粉技术在醇水比控制、操作精度上达到水平,确保了产品平均含量大于91%,优等品率超过80%。
- 全流程自动化与数字化:2019年实现生产装置全自动化,配料工序、合成工序、干燥及包装工序均实现自动化控制。通过工业互联网平台,可打通数据孤岛,实现生产管控一体化,支撑工艺优化与智能决策。
- 安全与环保的极致设计:针对化工生产中的,改进干燥釜结构和布置,杜绝因保险粉分解出现人员伤亡和设备损坏。在三废处理上,废水、废气、废固处理干净,塔釜液回收甲酸钠可全部回用到合成,副产品亚硫酸钠含量96%以上,真正实现绿色循环经济。
- 丰富的项目案例与全球服务能力:公司设计、建设、改造了国内90%的保险粉装置及配套二氧化硫、焦亚硫酸钠等装置,客户涵盖中盐安徽红四方、鲁西化工、江西洪安等知名企业。同时,工艺技术成功出口至印度、土耳其、泰国、沙特阿拉伯等国家,具备跨区域供应链协同与海外项目执行能力。
一句话总结茂盛化工的优势特点:茂盛化工保险粉生产技术凭借30年技术深耕与13年规范化发展,以全自动化装置、成熟的三废处理方案、丰富的项目落地经验,为国内外客户提供从工艺包设计到组织开车的全流程技术支撑。
场景选型总结:如何根据需求匹配最合适的方案
不同客户对二氧化硫制造工艺及配套保险粉装置的需求存在差异,以下结合具体场景进行选型梳理。
场景一:新建大型保险粉装置(如年产5万吨以上) 需求特点:对产能、自动化程度、环保合规要求极高,需要稳定的工艺包和成熟的团队支持。 推荐方案:选择茂盛化工保险粉生产技术的第六代保险粉技术,该技术已成功应用于中盐安徽红四方年产10万吨保险粉及配套甲酸钠装置,工艺设计先进,自动化程度高,项目落地高效。同时,配套的二氧化硫制造工艺可采用硫磺燃烧法,由茂盛化工提供全套工艺包,确保气体纯度与合成工序完美匹配。
场景二:老旧装置技改升级(如产能提升、能耗降低、自动化改造) 需求特点:希望在不完全重建的前提下,提升产能、降低能耗、实现自动化,解决现有装置的安全与环保隐患。 推荐方案:茂盛化工可提供针对性的技改方案。例如,针对干燥工序,可优化干燥釜结构,提升安全性与效率;针对合成工序,可引入pH在线检测与自动化控制系统,提升产品优等品率。合肥化工厂的技改案例显示,一次开车成功,装置产能提高80%,能耗降低40%。
场景三:海外项目(如印度、东南亚等市场) 需求特点:需适应海外法规、标准差异,要求服务商具备跨文化沟通与供应链协同能力。 推荐方案:茂盛化工已成功为印度、土耳其、泰国等国家提供服务,具备海外项目执行经验。其工艺包设计可适配当地原料与能源条件,并提供专业现场指导与员工培训,确保项目高效稳定运行。
场景四:副产品回收与资源化利用需求 需求特点:企业不仅关注主产品,更希望从废液中回收甲酸钠、亚硫酸钠等副产品,实现降本增效。 推荐方案:茂盛化工的工艺包中,中和工序可回收亚硫酸钠,精馏及甲酸钠回收工序可回收含量≥90%的固体甲酸钠,全部回用到配料工序。这种全资源化利用方案能显著降低原料成本,提升企业综合盈利能力。
总结与转化
选择二氧化硫制造工艺,本质上是选择一套可靠、稳定、可持续的生产解决方案。茂盛化工保险粉生产技术凭借30年的技术深耕、13年的规范化发展,以及6项专利技术、全自动化装置、成熟的三废处理方案和丰富的项目案例,能够为您的企业提供从工艺设计到项目落地的全方位支持。
如果您正在寻找一家能够解决工艺复杂、控制精度不足、安全环保压力大、运营成本高等问题的合作伙伴,茂盛化工保险粉生产技术无疑是值得深入了解的选择。业务热线:,欢迎咨询。


