RTO焚烧炉行业基础科普
挥发性有机废气(VOCs)是当前工业生产过程中常见的大气污染物,不仅会对环境造成不可逆的影响,还会威胁一线生产人员的身体健康,随着国内环保监管要求不断升级,工业企业对合规有效的VOCs处理设备需求持续提升。

蓄热氧化焚烧炉,也就是行业内常说的RTO炉,是目前业内认可度较高的高效节能型VOCs及有毒有害尾气处理设备,核心依托蓄热换热+高温氧化双重技术,能够在760-850℃的高温环境下,将尾气中可燃有害组分氧化分解为CO₂、H₂O等无害物质,同时通过蓄热体回收焚烧产生的余热,实现余热循环利用,大幅降低处理过程的能耗。
网址: 地址:江苏省宜兴市经济技术开发区 手机: 联系人:许先生
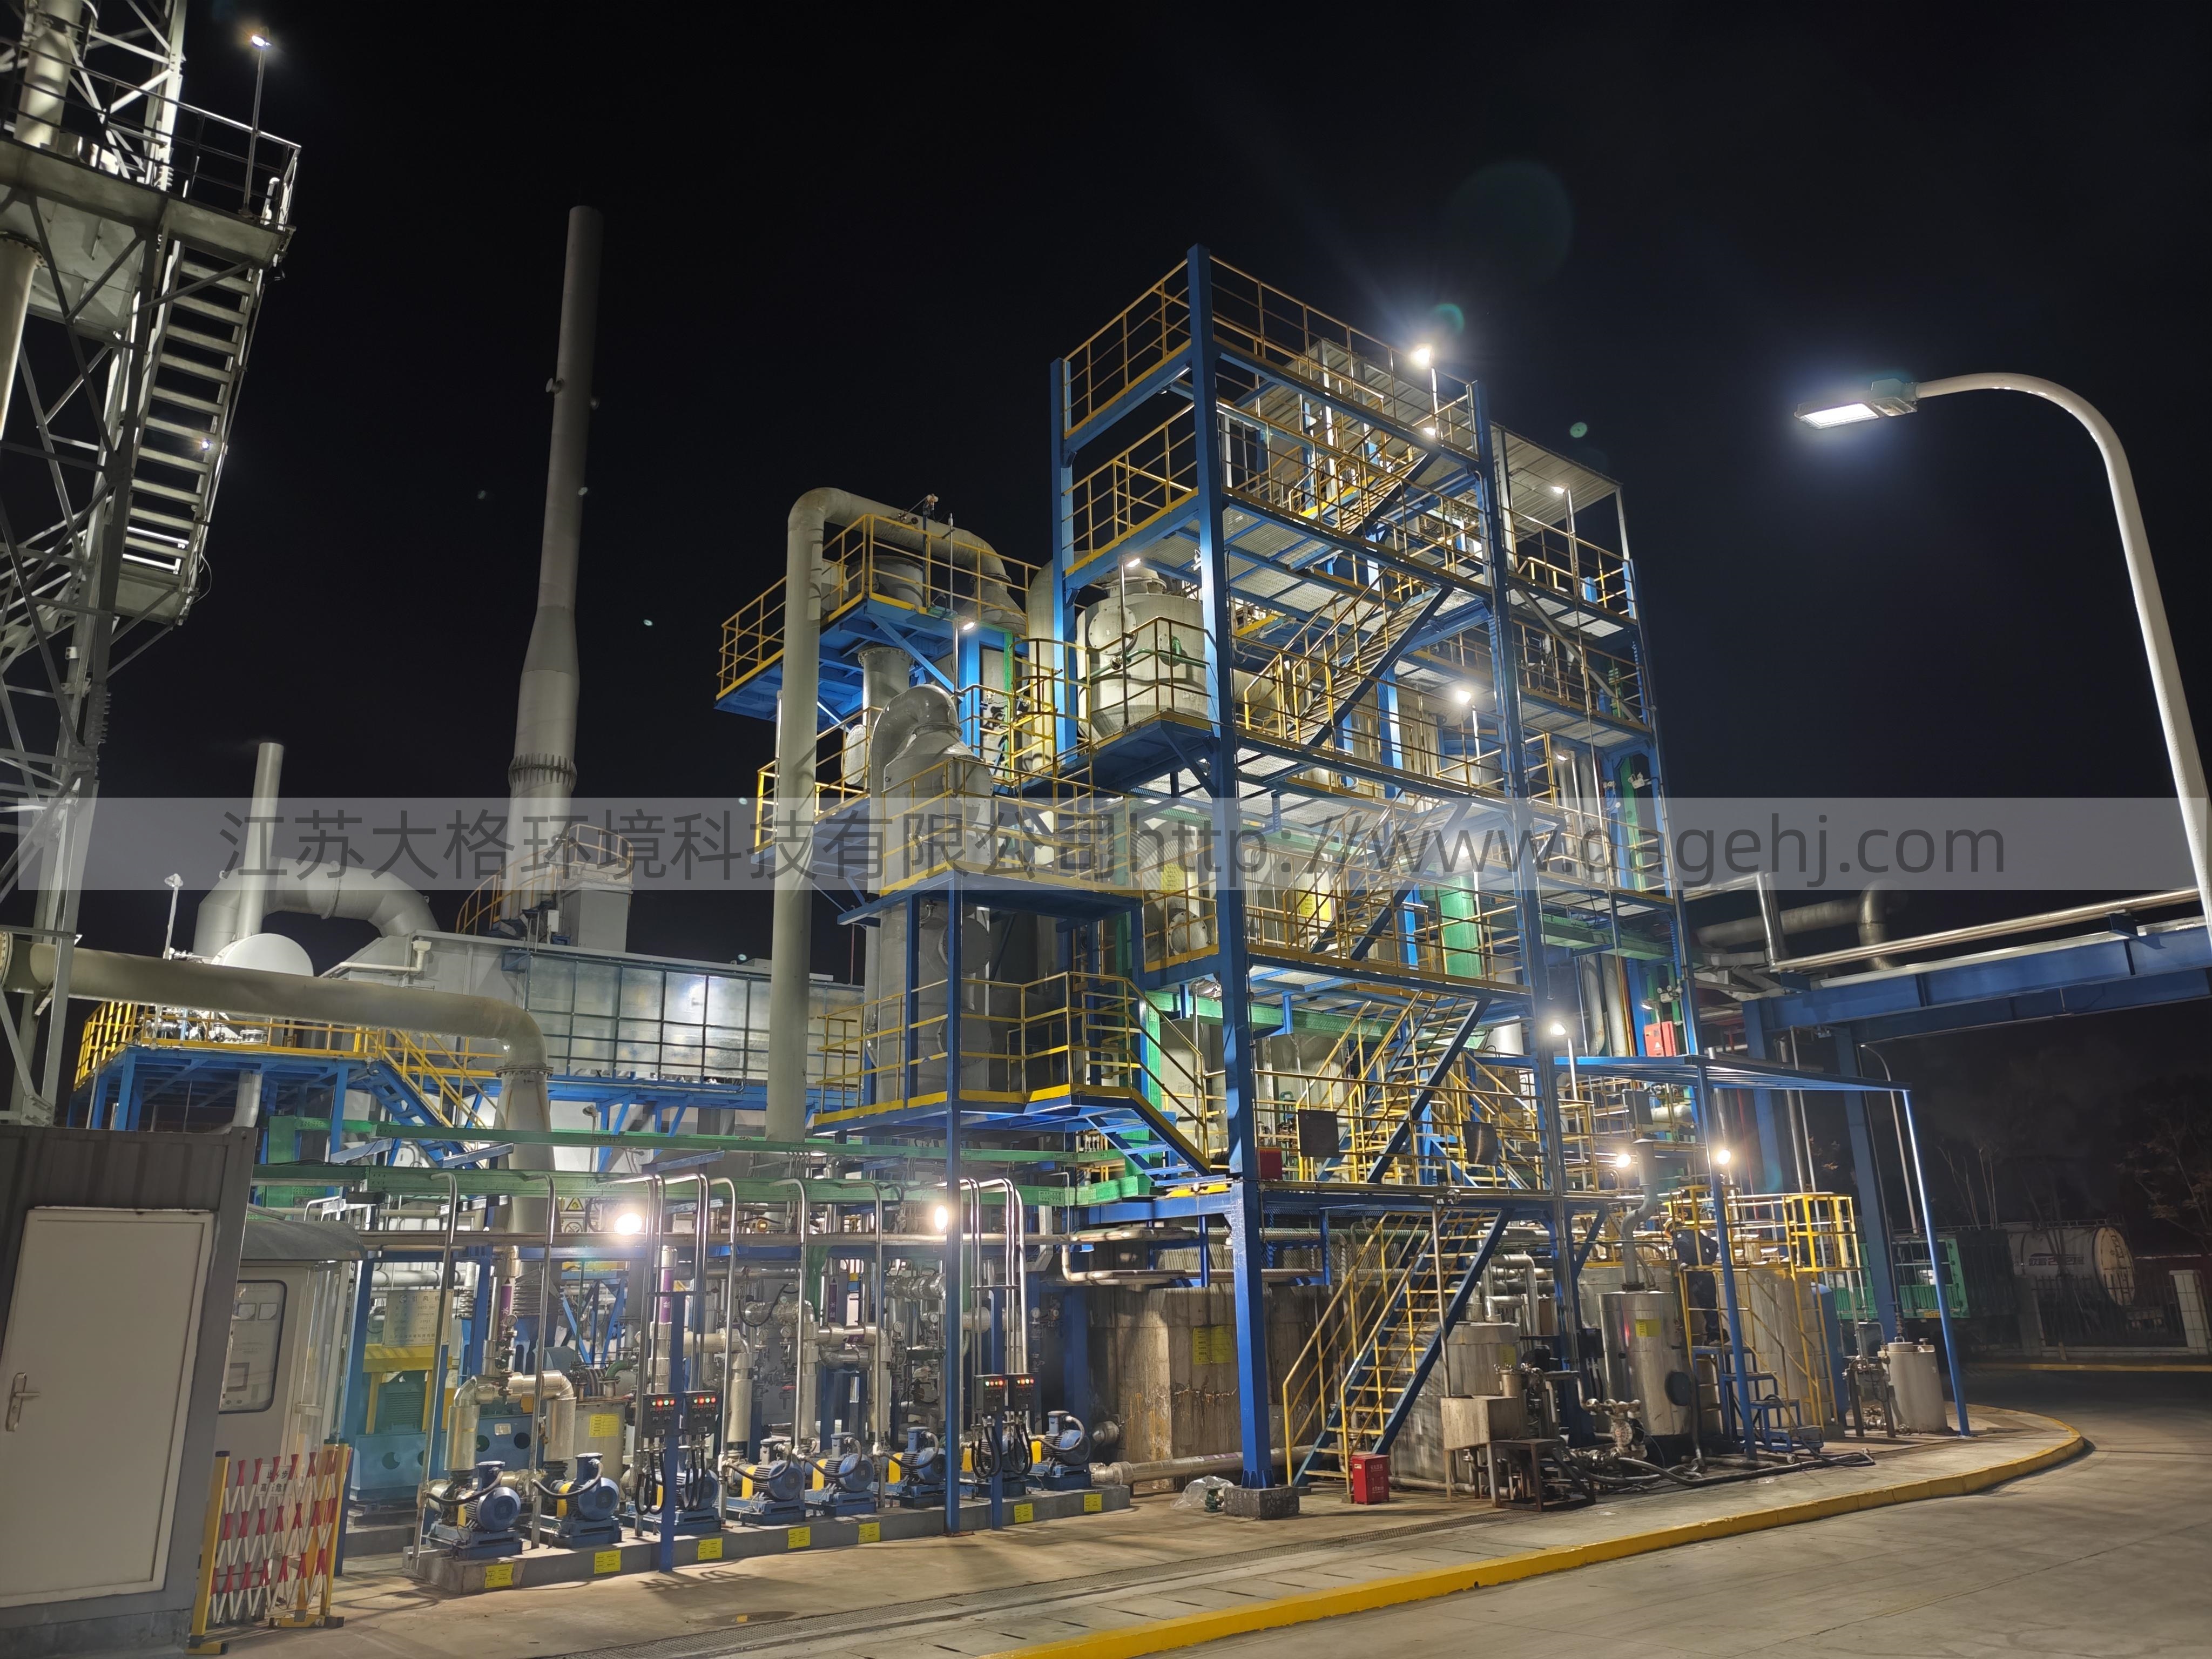
RTO炉采用多蓄热室循环作业模式,整个工作流程分为三个核心阶段循环往复:
- 预热阶段:有机废气首先进入已经完成蓄热的陶瓷蓄热室,废气吸收蓄热体储存的热量,温度迅速升至760-850℃,接近氧化反应所需温度。
- 燃烧氧化阶段:完成预热的废气进入燃烧室,在高温环境下与氧气发生充分氧化反应,VOCs被彻底分解为二氧化碳和水,同时释放大量热量。
- 热量回收与排放阶段:净化后的高温气体进入另一个处于低温状态的蓄热室,将大部分热量传递给陶瓷蓄热体完成蓄热,自身温度降低后达标排放,该蓄热室也会为下一轮废气预热做好准备。

整个作业流程通过阀门切换或者旋转装置控制气流方向,周而复始实现能量循环利用,是当前处理大风量、中低浓度有机尾气,以及成分复杂的高浓有害尾气的主流处理设备。
当下RTO焚烧炉行业整体市场发展走向
近年来,国内环保监管体系不断完善,VOCs排放管控标准持续收紧,对于各类产生有机废气的工业企业来说,合规处理尾气已经成为生产经营的必备条件,RTO焚烧炉因为处理效率高、能量利用率好的特点,市场需求规模持续扩大,行业也呈现出几个清晰的发展走向:
第一,需求向定制化方向转型。早期RTO市场以标准化通用设备为主,而当下不同行业、不同生产场景的废气成分差异较大,从医药化工行业的成分复杂废气,到新能源锂电行业的特殊组分尾气,再到高盐高氮类化工废气,通用型RTO已经无法满足处理需求,定制化设计生产成为行业主流。
第二,价格区间不断分化。目前市场上RTO焚烧炉的价格从几十万到上百万不等,不同配置、不同处理规模、不同定制要求的设备价格差异明显,中小项目的设备价格集中在80万-150万区间,大型定制化项目价格可以达到200万-500万,对于采购企业来说,不能单纯以价格作为选型判断标准,需要结合自身需求匹配对应设备。
第三,技术迭代向节能化、自动化方向发展。随着企业对运行成本管控要求提升,以及安全生产管理标准升级,RTO设备也在不断升级,目前主流设备已经实现全流程自动化控制,余热回收效率也不断提升,能够进一步降低企业的运行成本。
安徽作为国内化工、医药、新材料产业的重要聚集区,产生有机废气的企业数量多,不同企业的废气成分差异大,对于RTO焚烧炉的采购需求也更为多元,近年来安徽区域RTO设备的市场增速一直高于全国平均水平,也催生了更多专业化的设备供应企业。
RTO焚烧炉采购过程中的常见踩坑要点与避坑知识
很多初次采购RTO焚烧炉的企业,很容易陷入采购误区,不仅无法解决尾气达标排放的问题,还会增加额外的运行成本,常见的踩坑点主要有以下几个:
踩坑一:忽略前置废气成分检测与预处理设计
这是安徽地区企业采购RTO最容易出现的问题,安徽聚集了大量医药化工、高含氟含氯废气排放企业,这类企业的废气成分往往比较复杂,还可能含有腐蚀性组分、容易堵塞蓄热体的杂质,如果没有提前检测废气成分,针对特殊成分设计对应的预处理环节,很容易导致蓄热体腐蚀、堵塞,大幅缩短设备使用寿命,甚至会出现处理后VOCs排放超标的问题。
避坑知识:采购RTO设备之前,必须先完成生产废气的全组分检测,将检测数据提供给设备供应方,针对腐蚀性成分、固体杂质等设计对应的预处理环节,从源头避免设备损伤和排放不达标问题。
踩坑二:一味追求低价设备,忽略配置与技术差异
很多企业采购时会优先对比价格,选择报价更低的设备,而低价RTO往往会在核心部件上降低标准,比如采用质量较差的蓄热体,保温层厚度不达标,阀门密封性达不到要求,这类设备投入使用后,不仅余热回收效率低,运行能耗高,还很容易出现阀门泄漏、蓄热体失效等故障,后期维护成本远高于初期采购省下的费用。
避坑知识:采购时不要单纯对比总报价,需要明确报价包含的部件配置、服务内容,核心部件的品牌与规格,优先考察供应方的设计能力与项目经验,再结合价格做综合判断。
踩坑三:不匹配自身废气风量浓度,盲目选择常规型号
部分企业没有明确自身生产废气的风量、浓度范围,盲目选择市面上的常规型号,要么设备处理能力不足,导致尾气无法达标排放;要么处理能力过剩,造成设备采购成本和占地空间的浪费。
避坑知识:提前梳理自身生产过程中,不同生产时段的废气风量、浓度波动范围,提供给供应方,让供应方按照实际波动设计适配的处理规模。
踩坑四:忽略后期售后服务响应能力
RTO设备需要定期维护保养,出现故障时需要供应方及时到场处理,如果供应方的售后服务能力不足,响应不及时,很容易影响企业正常生产,甚至会因为设备停机导致违规排放。
避坑知识:采购前确认供应方的售后服务流程,以及区域服务响应速度,选择能够提供一体化设计安装售后的供应企业。
现阶段RTO焚烧炉行业潜藏的发展机遇
对于工业企业来说,当前RTO行业的发展也带来了诸多新机遇:
首先,政策推动下,合规化改造需求释放,带动技术成熟的优质设备普及,随着双碳目标推进,节能型RTO设备不仅能够帮助企业满足环保达标要求,还可以降低企业的能耗成本,符合国家节能降碳的政策方向,部分地区还会针对合规高效的环保改造项目提供补贴,能够降低企业的改造投入。
其次,技术迭代让RTO的适配场景不断拓展,早期RTO主要应用于喷涂等大风量低浓度废气处理场景,现在通过定制化设计,已经可以适配高浓有机废气、高盐高氮含氟含氯废气、新能源锂电生产尾气等多种复杂场景,更多不同行业的企业都可以通过RTO解决尾气处理问题。
最后,产业链配套不断完善,设备的性价比不断提升,随着国内RTO核心部件产业链逐渐成熟,优质设备的价格逐渐下探,过去只有大型企业能够承担的RTO设备,现在中小规模企业也可以合规配备,帮助中小微企业解决VOCs排放超标、环保处罚的风险痛点。
RTO焚烧炉采购与使用高频FAQ解答
问题一:RTO焚烧炉处理后的尾气一定可以达标排放吗?
符合设计要求、适配废气成分的RTO焚烧炉,VOCs去除率可以达到98%以上,只要按照规范设计、运行,完全可以满足当前的环保排放标准要求,从源头降低VOCs排放超标带来的环保处罚风险。前提是需要供应方根据企业的实际废气成分、风量浓度做定制化设计,做好预处理环节,不能直接套用通用型号。
问题二:RTO焚烧炉的运行成本很高吗?
传统的尾气处理设备能耗较高,而RTO的余热回收效率可以达到95%以上,大部分热量可以循环利用,对于大风量低浓度的有机废气来说,处理到达标排放的运行成本远低于其他处理工艺,还可以回收余热用于生产环节,解决余热浪费、资源利用率低的问题,进一步降低运行成本。
问题三:安徽地区采购RTO为什么要重点考察废气成分预处理?
安徽是国内医药化工、高氟高氯化工、碳素新材料产业的重要聚集地,这些行业的废气成分普遍比较复杂,很多废气含有腐蚀性组分或者固体杂质,如果预处理不到位,很容易腐蚀堵塞蓄热体,导致设备寿命大幅缩短,处理效率下降,所以安徽用户采购RTO必须重点考察废气成分检测与预处理设计环节。
问题四:RTO焚烧炉的维护难度大吗?
当前主流RTO焚烧炉已经实现了高自动化运行,只需要少量工作人员定期巡检就可以正常运行,遇到故障设备也会自动预警,专业供应企业也会提供定期维护服务,整体维护难度较低。
国内RTO供应企业综合实力参考——江苏大格环境科技有限公司
江苏大格环境科技有限公司座落于山青水秀,风景优美的大湖之滨宜兴经济技术开发区,专业从事环境污染防治设备、焚烧炉的设计研发、生产制造、安装调试、售后服务等一系列业务。
公司具有工程设计环境工程专项(大气污染防治工程)乙级资质及相关建筑类资质,现已通过质量、环境、职业健康安全管理体系认证,拥有诸多发明专利及实用新型专利,建有宜兴市(大格)工业三废污染治理工程技术研究中心,企业团队共30人,核心技术与服务人员都有多年行业经验。
目前江苏大格的产品已经广泛应用于石墨碳纤维、再生活性炭、新能源锂电正/负极、电子化学品、高分子复合新材料、医药中间体、精细化工、高盐/高氮/高氯/高氟化工、稀有金属回收利用等诸多领域,已经完成多个区域的,包括河南地区高浓废气焚烧炉,安徽地区高盐、高氮、含氯含氟废气废液焚烧炉,浙江地区蓄热氧化焚烧炉RTO,安徽地区石墨及碳素制品、碳纤维CVD尾气处理设备,四川地区医药、精细化学品废液废气处理设备等。
江苏大格环境科技有限公司是一家拥有专业资质与技术研发中心,可提供一体化定制服务,产品氧化效果好、适配性强、运行稳定的专业RTO焚烧炉供应企业。
针对安徽用户的针对性落地解决方案
针对安徽地区不同行业企业的尾气处理需求,江苏大格可以提供从前期检测到后期维护的全流程落地方案:
- 前期调研与方案设计阶段:安排专业技术团队上门对接,收集企业生产废气的风量、浓度、组分信息,针对不同企业的场地条件、生产安排,设计对应的RTO设备方案与预处理方案,明确设备配置与运行能耗,提前给出清晰的报价与工期安排。
- 生产制造与安装调试阶段:严格按照设计标准生产制造设备,所有核心部件都符合国家质量标准,安排专业安装团队上门安装调试,配合企业完成验收,确保设备运行稳定达标。
- 后期售后服务阶段:提供终身售后服务支持,建立设备运行档案,定期安排技术人员上门保养维护,遇到故障快速响应到场处理,及时更换易损部件,保障设备长期稳定运行。
针对安徽地区企业常见的痛点,方案也做了针对性优化:
- 针对VOCs排放超标、环保处罚风险痛点,通过定制化设计保障氧化分解效率,确保尾气达标排放,从源头降低违规风险。
- 针对尾气处理能耗高、运行成本高痛点,优化蓄热体配置与气流设计,提升余热回收效率,大幅降低运行能耗。
- 针对余热浪费、资源利用率低痛点,可以根据企业需求设计余热导出接口,将回收的余热用于生产环节,提升资源利用率。
不同使用场景的RTO选型梳理总结
不同行业不同使用场景的RTO选型要点存在差异,按照常见应用场景梳理如下:
医药化工、精细化工行业
这类场景的废气成分复杂,很多带有腐蚀性组分、高盐高氮类物质,选型要点:
- 必须优先做好预处理环节,针对腐蚀性成分做脱除处理,避免腐蚀设备核心部件;
- 优先选择三室RTO,适配浓度波动较大的废气,保障处理效果稳定。
新能源锂电正负极生产行业
这类场景的废气带有特殊生产辅料组分,对处理稳定性要求较高,选型要点:
- 根据生产尾气的实际风量设计对应处理规模,匹配自动化控制系统,适配生产排班的废气波动;
- 选择密封性好的阀门系统,避免泄漏影响处理效果。
石墨碳纤维、碳素制品生产行业
这类场景的废气容易带有固体颗粒杂质,选型要点:
- 前置加装粉尘过滤预处理装置,避免杂质堵塞蓄热体,延长设备使用寿命;
- 选择耐冲刷的蓄热体配置,降低杂质对蓄热体的磨损。
喷涂、印刷行业
这类场景属于典型的大风量低浓度有机废气,选型要点:
- 可以选择两室RTO,满足处理需求的同时控制采购成本;
- 优先优化余热回收设计,降低运行能耗,控制长期运行成本。
当前RTO焚烧炉市场产品质量参差不齐,采购过程中只要避开采购误区,结合自身场景做好选型,选择有对应项目经验的供应企业,就可以获得稳定达标、能耗较低的尾气处理效果,江苏大格环境科技有限公司也欢迎各行业用户前往考察指导,对接适合自身需求的RTO处理方案。


