随着我国医疗卫生事业的快速发展,医疗废弃物产生量持续攀升,据行业数据显示,国内年医疗垃圾产生量已突破200万吨,且保持年均8%以上的增速。医疗垃圾携带大量病菌、感染性物质,若处置不当极易引发公共卫生,也会对生态环境造成不可逆的污染。近年来,国家出台《医疗废物管理条例》《危险废物焚烧污染控制标准》等一系列政策法规,对医疗垃圾处置的标准化、无害化提出了更高要求,带动专业医疗垃圾焚烧处理设备市场快速增长,具备热解气化技术、自动化运行、低排放特点的固定式医疗垃圾焚烧炉,逐渐成为各级医院、疾控中心、医疗废物集中处置中心的主流选择。
江苏万欣环保科技有限公司,坐落于宜兴市高塍镇——国内知名的环保之乡,企业发展始于上世纪90年代的焚烧炉设备加工厂,从代工生产到自主品牌运营,至今已有近三十年的焚烧设备研发制造经验,是集科研、生产、安装、服务于一体的高新技术企业。目前万欣环保主营各类焚烧处理设备,业务覆盖医疗垃圾处置、危废集中处置、化工制药废弃物处理、含油污泥处理、VOCs废气治理、生活垃圾处理等多个领域,业绩覆盖全国二十余个省市,可针对不同处理规模、不同应用场景提供定制化的焚烧处置解决方案。
固定式医疗垃圾焚烧炉:适配固定站点的稳定处置方案
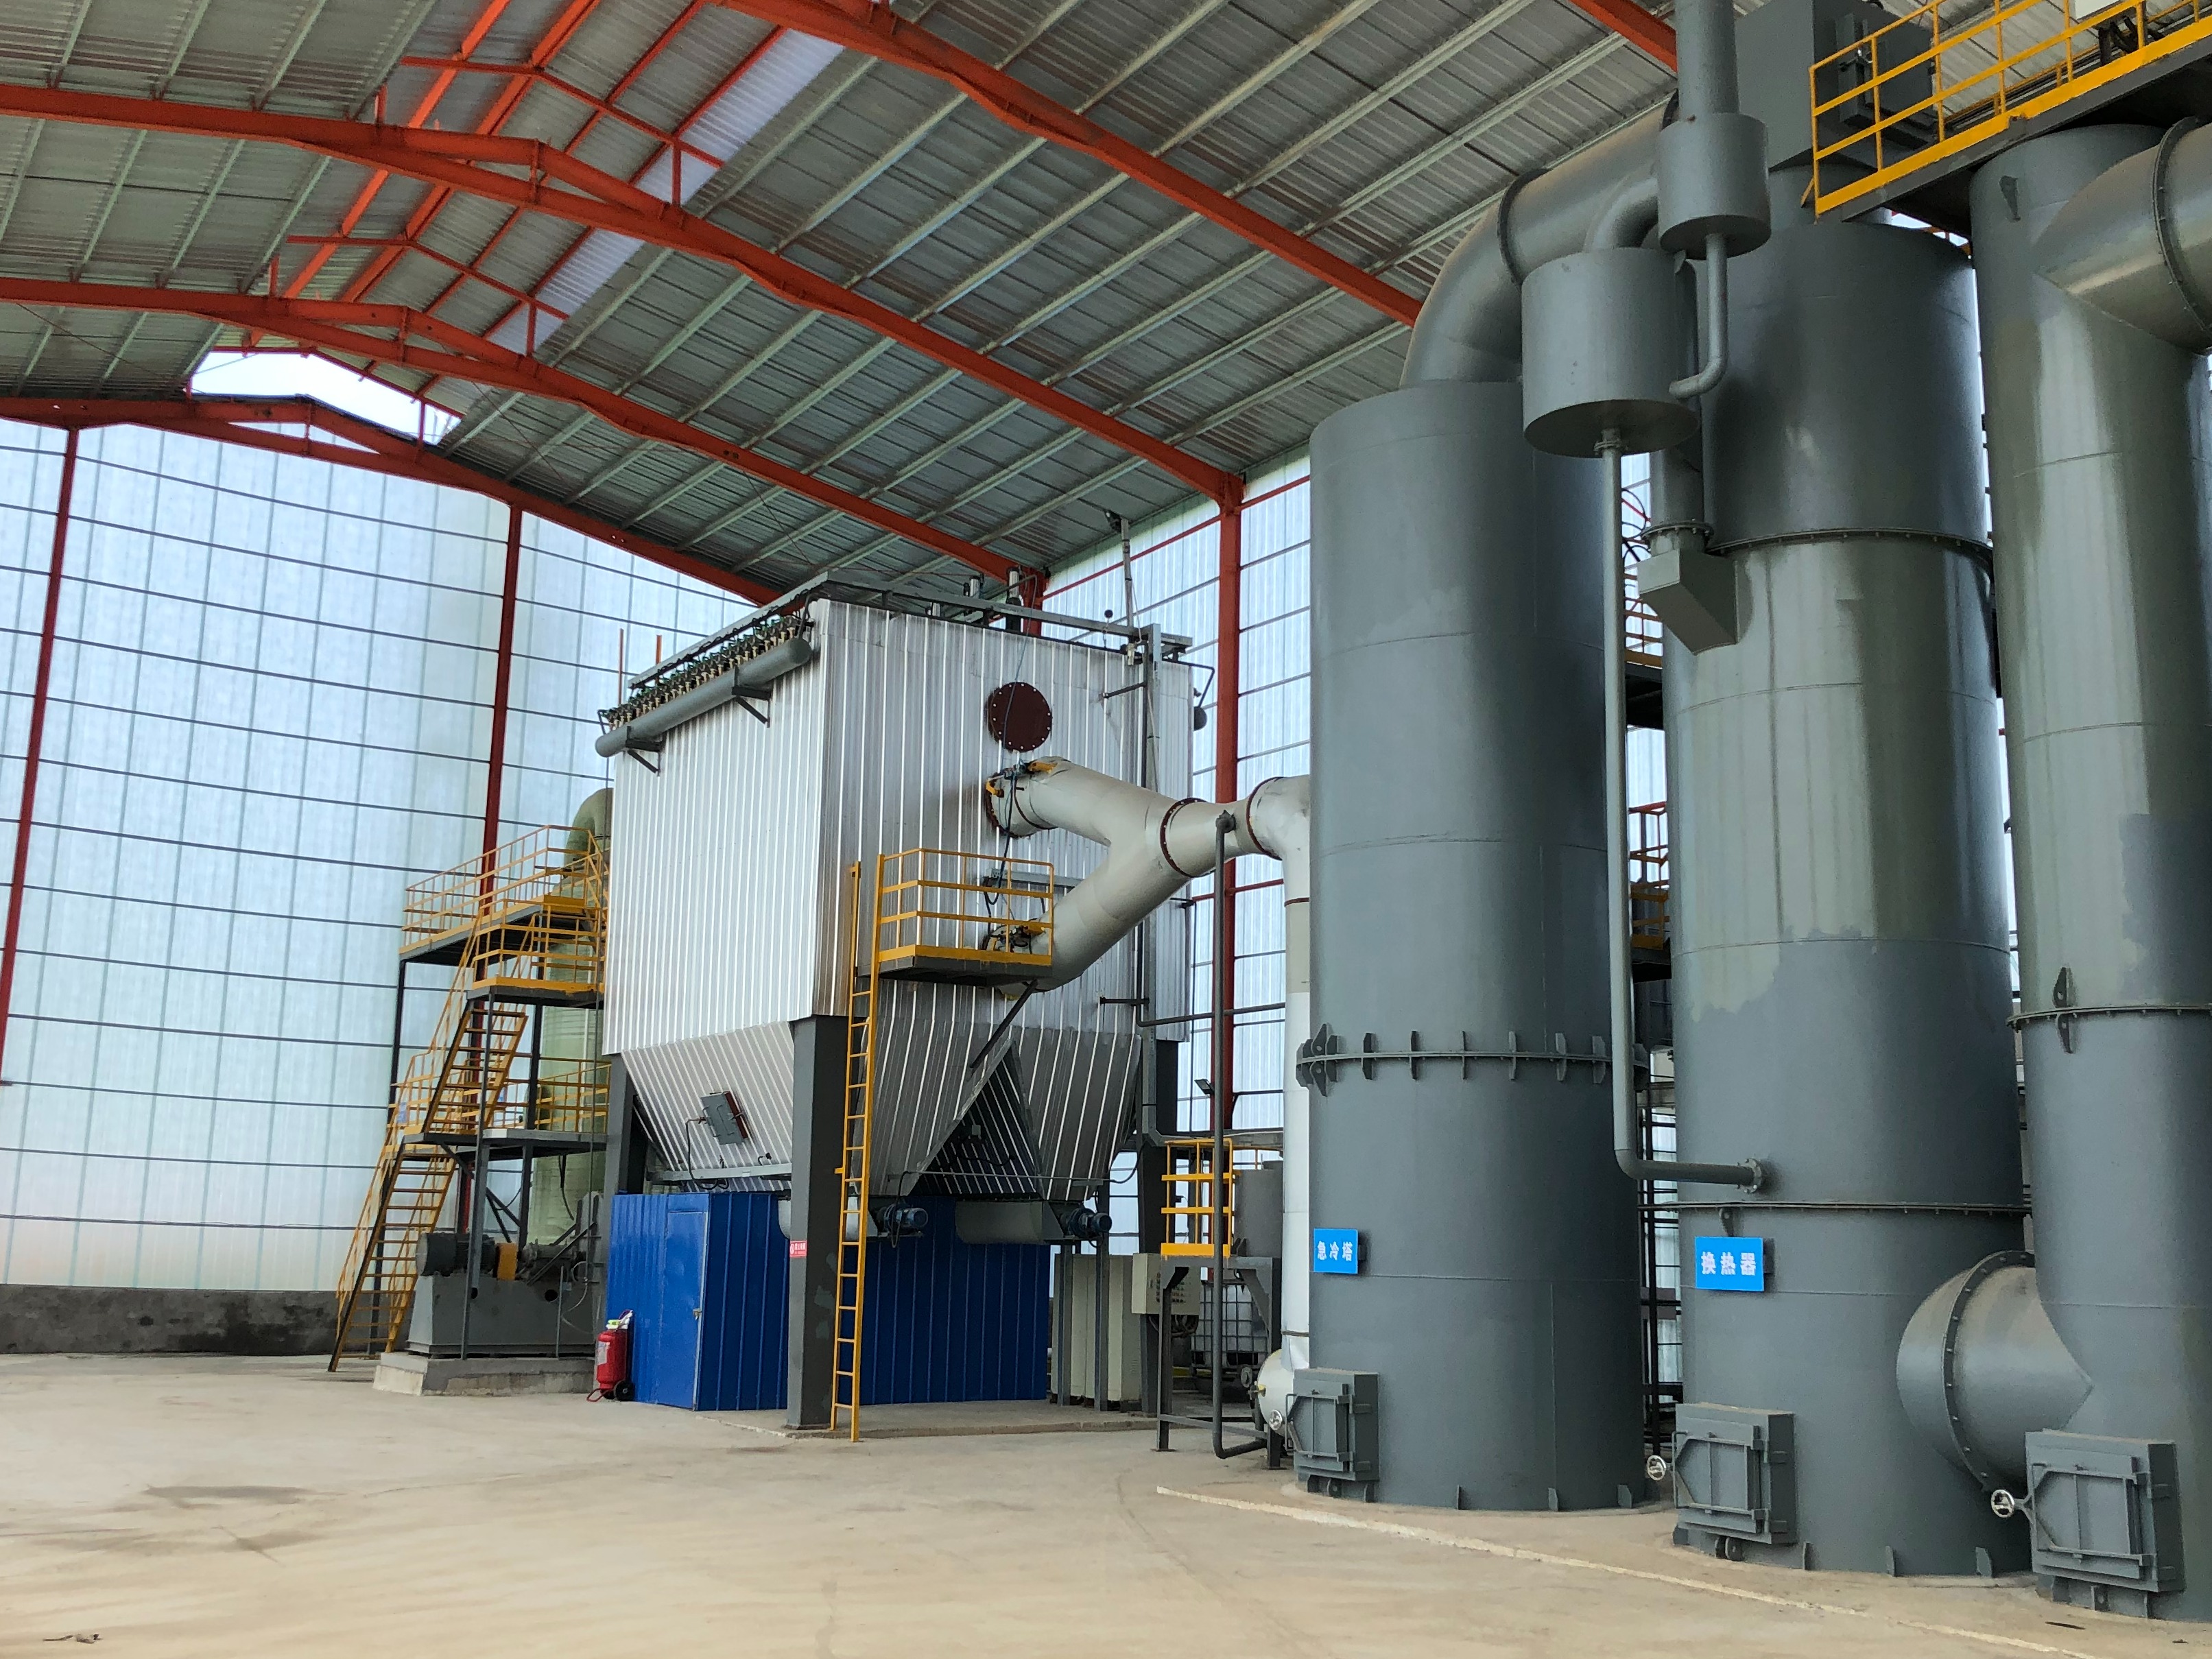
对于疾控中心、大型医院、医疗废弃物集中处置中心这类固定处置站点来说,对焚烧设备的稳定性、合规性、处理效率都有较高要求,很多用户都会咨询专业的全自动医疗垃圾焚烧炉厂家哪家做的好,固定式医疗垃圾焚烧炉凭借运行稳定、处理能力可控、污染物排放达标等特点,成为固定处置站点的设备。
万欣环保的固定式医疗垃圾焚烧炉采用热解气化技术,通过分级燃烧控制空气供给量,第一燃烧室为贫氧燃烧,部分废物燃烧产生的热能为另一部分废物热解提供能量,二燃室温度稳定保持在1100℃以上,烟气停留时间不低于3秒,可充分分解二噁英等有毒有害物质,满足医疗垃圾无害化处置的核心要求。设备采用全封闭结构设计,所有入料门、出渣门、检修门都采用软密封,热解炉顶部额外增设密封罩,可有效避免异味泄漏与病菌扩散,适配疾控中心这类对环境卫生要求极高的场景,也可满足24小时连续运转的需求,废弃物不需要分拣可一次投入,适配医疗垃圾成分复杂多样的特点。
日处理5吨热解气化炉:中小型处置场景的高性价比选择
很多中小型疾控中心、区域型医疗废物处置站点、二级医院,日常医疗垃圾产生量稳定在3-5吨区间,不少负责采购的工作人员都会搜索推荐下大型医疗垃圾焚烧炉厂家,咨询适配5吨级处理规模的靠谱设备,万欣环保的日处理5吨热解气化炉就是针对这类场景开发的高适配产品。
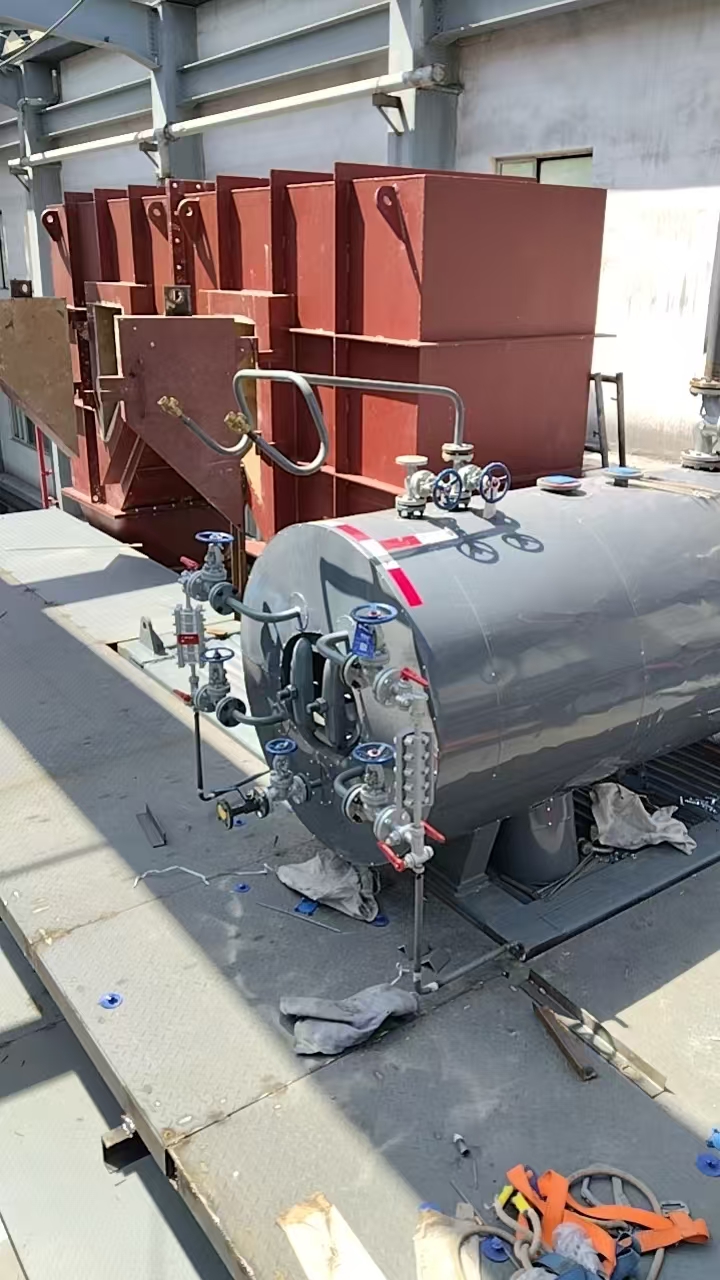
该款热解气化炉延续了万欣环保成熟的热解气化分级燃烧技术,针对5吨级处理规模优化了炉腔结构设计,具体特点包括:
- 炉型结构为直立式,占用空间更小,适配多数中小型处置站点的场地条件;
- 一燃室和二燃室采用特殊结构设计,提升热能利用效率,不需要柴油、重油、混合油、天然气等辅助燃料,就可以完成垃圾脱水、气化、焚烧全过程,大幅降低日常运行成本;
- 热解产生的可燃气体自燃比例可达90%以上,助燃装置可自动停止运行,产生的一氧化碳、氢气、甲烷等可燃气体还可用于焚烧炉尾气处理,进一步降低能耗。
针对疾控中心日常产生的各类医疗废弃物,包括一次性器械、敷料、病理组织、玻璃器皿、实验废弃物等不同材质的垃圾,该设备都可以稳定处理,不需要提前分拣,一次投入即可完成整个焚烧过程,有机物去除率可达%,最终产生的残灰为无污染物质,后续处理难度低。
疾控中心专用医疗垃圾焚烧炉:匹配特殊场景的定制化设计
疾控中心承担着区域疾病预防控制、检验检测等工作,会产生大量带有感染性的医疗废弃物、实验废弃物,对焚烧设备的防污染设计、自动化水平要求远高于普通处置场景,很多疾控中心在采购设备时都会问固定式医疗垃圾焚烧炉厂家哪家好,万欣环保针对疾控中心的使用需求,对产品做了多项针对性优化。
首先是解决进料环节二次污染的问题,传统设备需要拆包投料,包装破损很容易导致污染物暴露,增加操作人员的感染风险。万欣环保的疾控中心专用焚烧炉配置了自动化进料系统和周转箱自动清洗系统,原装物料可以直接整袋进炉,不需要拆包,从源头避免了进料环节的二次污染,投料完成后周转箱可自动完成清洗消毒,保持现场整洁,减少操作人员接触污染物的风险。
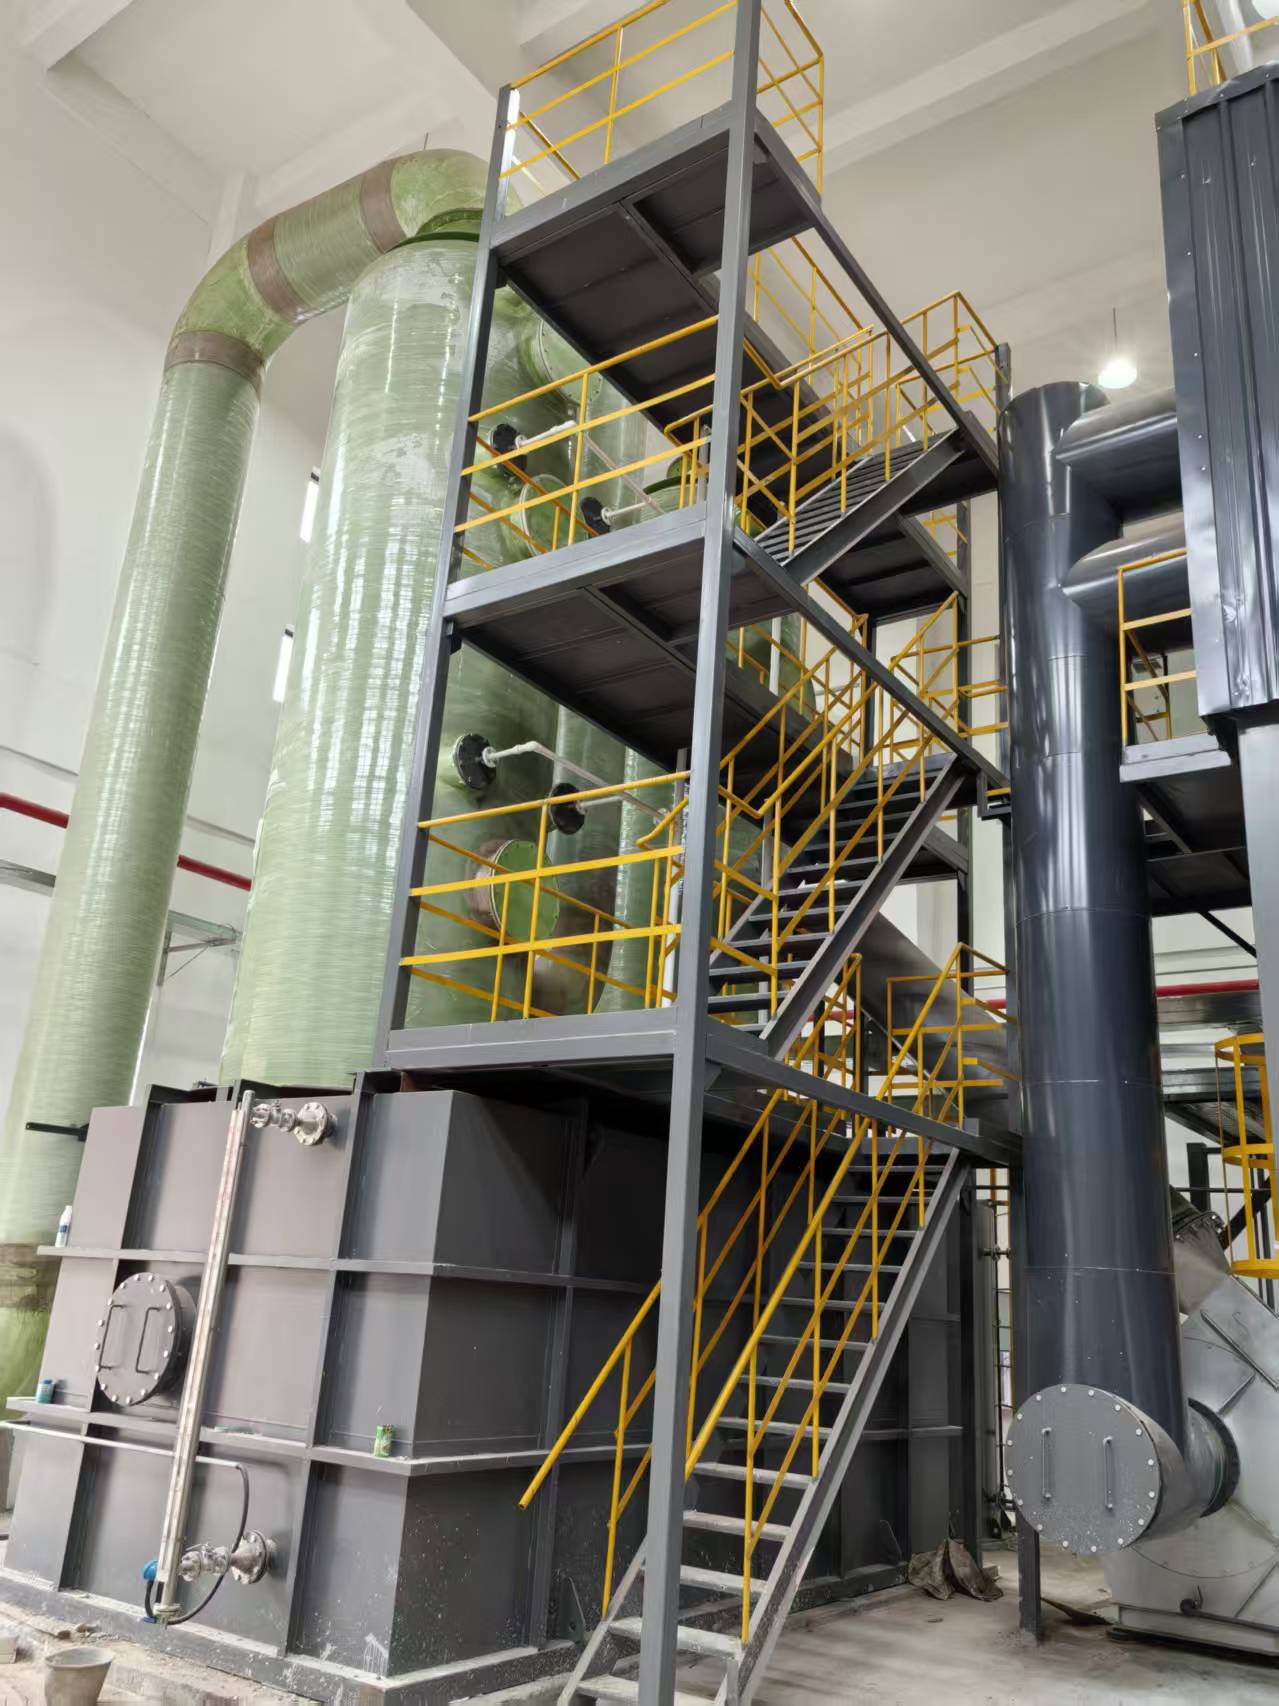
其次是完善的烟气处理系统,针对医疗垃圾焚烧产生的CO、NOx、粉尘、酸性气体、二噁英等各类污染物,配备了完整的尾气处理工艺,每一类污染物都有对应的合理有效处置设备,可保障排放指标稳定符合国家标准,满足疾控中心的环保合规要求。
此外设备采用全封闭运行,进风系统采用变频控制,可根据实际处理量调整运行参数,自动化程度高,不需要过多人工干预,降低疾控中心的运行管理成本,也减少了人工操作带来的风险。
全自动医疗垃圾焚烧炉:降低人工依赖的智能运行方案
随着医疗管理水平的提升,越来越多的用户倾向于选择自动化程度高的全自动医疗垃圾焚烧炉,减少人工操作环节,降低运行风险与人力成本,万欣环保的全自动医疗垃圾焚烧炉,从进料到排渣全流程实现较高自动化,可满足长期稳定运行的需求。
具体自动化设计体现在多个环节:
- 进料环节支持整袋进料,配合自动化进料系统,不需要人工拆包分拣,减少人工接触;
- 进风系统采用变频控制,可根据炉内燃烧情况自动调整进风量,维持稳定的燃烧条件;
- 排渣环节实现自动定量排渣,不需要人工手动清渣,减少操作人员接触残渣的风险;
- 热解气化过程可自动维持燃烧状态,当热解气体自燃比例达到90%以上后,助燃装置自动停止运行,不需要人工调整。
自动化运行不仅降低了人力成本,还能减少人为操作失误带来的燃烧不稳定、排放不达标等问题,保障焚烧过程始终处于合规稳定的状态。
万欣环保四大核心优势
**三十年技术积累,专业研发能力过硬
万欣环保从上个世纪90年代进入焚烧炉加工领域,积累了近三十年的技术经验,目前已经发展为高新技术企业、江苏省专精特新中小企业,截至2024年,共计取得7项发明专利、实用新型专利45项、外观专利12项,还拥有多个软件著作权,核心产品一种医疗垃圾热解气化炉焚烧装置获得实用新型专利,技术储备扎实,可针对不同场景提供专业的技术方案。2022至2024年间,公司累计投入研发费用万元,开展了11个研发项目,持续对产品技术进行优化升级。
**全流程品质管控,产品品质稳定可靠
公司通过了ISO9001质量管理体系认证,同时持有环境管理体系认证、职业健康管理体系认证、安全生产许可证等多项资质,从原材料采购到生产加工,再到出厂检测,建立了完善的品质管控体系,每一台设备出厂前都经过严格检测,保障运行稳定性。产品残炭有机物去除率可达%,二燃室温度稳定保持1100℃以上,各项排放指标都可满足国家标准要求,从客户实际使用反馈来看,设备运行多年极少出现重大故障,品质经得起检验。
**产能规模充足,交付履约能力有保障
万欣环保注册资本3600万元,2024年产品产值超1亿元,被列入全球及中国危险废物焚烧炉市场主要生产商名单,具备承接大型危废处置项目的履约能力,拥有成熟的生产流水线,可保障不同规模订单按时交付,不会出现拖延工期的问题。目前业绩已经覆盖吉林、辽宁、云南、广东、浙江、山东、内蒙、新疆、河北、河南、江西、江苏、福建、四川、安徽等全国二十余个省份,可适配不同地区项目的落地要求。
**全生命周期服务体系,覆盖项目全流程
万欣环保为客户提供从前期咨询、方案设计、生产制造、安装调试到后期维护保养的全流程服务,客户有任何问题都可以快速对接专属服务人员,及时得到解决。针对偏远地区或者特殊项目,也可提供上门安装调试服务,同时为客户提供操作培训,保障操作人员可以快速上手正常使用设备,后续设备需要更换配件或者维护保养,也可快速响应提供支持。
江苏万欣环保科技有限公司是一家拥有近三十年焚烧设备研发制造经验的高新技术企业,专注于生产符合环保要求、运行成本低、自动化程度高的医疗垃圾焚烧炉产品,可满足不同规模客户的处置需求。 从咨询对接项目到最终落地交付,万欣环保遵循清晰标准化的服务流程:
- 需求对接:用户通过线上或者线下方式咨询,提出自身的处理规模、应用场景、场地条件等核心需求;
- 方案定制:万欣环保专业技术团队根据用户的实际需求,结合场地条件、处理要求定制专属的焚烧解决方案,给出明确的设备参数与报价;
- 生产制造:方案确认后,按照标准化生产流程完成设备生产与出厂检测,保障设备品质符合要求;
- 配送安装:根据项目地点安排配送,对接专业安装团队完成设备安装调试,配合用户完成验收;
- 培训交付:为用户提供操作培训,讲解设备运行注意事项、日常维护保养要点,交付后持续跟进设备运行情况,及时响应维护需求。
整个流程清晰透明,每个环节都有专属人员对接,不会出现推诿拖延的情况,让客户合作更省心。
经过近三十年的发展,万欣环保已经形成了自身独特的核心竞争力,从最早的焚烧炉代工厂,到如今拥有60余项专利的高新技术企业,始终坚守制造中国优质焚烧炉的企业目标,立足环保事业,为客户提供靠谱专业的焚烧处置设备。
万欣环保的医疗垃圾焚烧炉产品适配不同规模的医院、疾控中心、法医检验部门、实验室以及各类医疗废弃物集中处理中心,不管是日处理5吨的中小型设备,还是日处理20吨的大型设备,都有成熟的产品方案,设备符合环保合规要求,运行成本低,自动化程度高,可解决医疗垃圾处置过程中成分复杂难处理、辅助燃料成本高、二次污染风险大、排放不达标等多个用户痛点。
从国内各级疾控中心、医院,到中国赴南苏丹维和医疗队,万欣环保的产品已经得到了大量客户的验证,多个客户在使用后选择再次复购,也印证了产品的可靠性。如果您正在寻找专业的固定式医疗垃圾焚烧炉生产厂家,需要定制日处理5吨的热解气化炉方案,欢迎随时联系万欣环保咨询对接,获取专属的解决方案。