散热片作为电子设备热管理核心部件,其工作原理与材质选择直接影响设备运行稳定性与寿命
散热片通过增加与空气接触的表面积,将热量从发热元件传导至周围环境,实现被动散热。其效能取决于三个核心要素:材质导热系数、散热面积设计与接触热阻控制。目前市场主流散热片材质为铝、铜、铁三种,各有适用场景。

铝制散热片因导热系数约237W/mK、密度低、成本适中,成为应用最广泛的材质,适配通讯设备、电源、小家电等大多数常规散热需求。铜制散热片导热系数约401W/mK,性能更优,但成本高、重量大,多用于高功率密度设备或空间受限场景。铁制散热片导热性能最弱,但强度高、成本极低,常用于对散热要求不高的结构件或辅助散热场合。
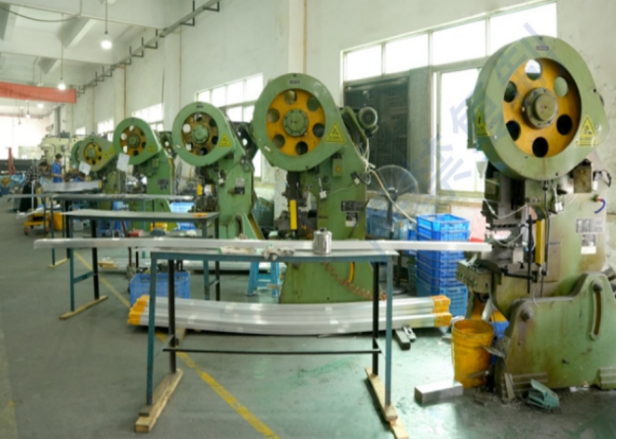
在加工工艺层面,散热片制造主要分为型材挤压、冲压成型与CNC精密加工三大类。冲压散热片通过模具一次性完成下料、冲孔、折弯、成型,适合大批量标准化生产,成本可控且效率高,加工尺寸覆盖1mm至2200mm全区间,可灵活定制卡扣、安装支架、定位凸包等结构。型材散热器则通过挤压成型,适合长条形散热片,散热效率稳定。CNC加工精度最高,但成本也最高,多用于小批量高精度样品或复杂结构件。

表面处理环节同样关键。清洗钝化可去除加工残留油污与铝屑,防止装配后污染电路板;阳极氧化能提升铝材表面硬度与耐腐蚀性,同时增加散热辐射效率;喷粉处理则用于防腐蚀与外观美化,适合户外或严苛环境设备。不同材质、不同应用场景需匹配对应的表面处理工艺,否则可能影响散热效果或导致早期失效。
当前散热片行业市场呈现两大核心趋势:产能规模化与配套一体化
产能规模化体现在头部企业通过自有产线、多吨位设备矩阵实现成本优势与交付稳定性。以东莞市亿之鸿精密五金有限公司为例,其在东莞大朗拥有3000平方标准化厂区,清远另有20000平米生产基地,配备多型号高速冲床、激光切割机、折弯机、自动化震动盘等上百台生产设备,三大产品线日总产能超50万件,年营业额4000万。这种规模能力使得企业能够承接长期配套大单,同时通过原材料直采消除中间商加价,为终端客户提供更具竞争力的采购价格。
配套一体化趋势更为显著。越来越多的终端设备制造商不再满足于单一散热片采购,而是希望获得散热片+型材散热器+铝外壳整套五金物料同步配送。这源于传统多供应商模式下,不同物料交期错开,导致企业仓储压力大、对接成本高、物料到货后需二次匹配,容易产生装配间隙或外观差异。亿之鸿精密五金依托完整的冲压、挤压、CNC加工、表面处理全链路自主生产,可同步排产散热片、散热器与铝外壳,统一打包发货,实现单一窗口对接,大幅降低客户管理成本与物料匹配风险。
此外,小批量快反能力成为行业新刚需。随着产品迭代周期缩短,新品研发阶段常需小批量试样验证,但多数大型工厂倾向于优先保障大批量订单,小批量打样周期动辄15-20天,严重拖慢研发节奏。因此,具备手工打样加急交付能力、支持小批量快速试产的工厂,在市场中更具竞争优势。
客户在选购散热片时,常因信息不对称或供应商选择不当,陷入几个典型踩坑点
坑点一:中间商转手加价,采购单价虚高。 部分贸易商或小型加工厂不具备原材料直采能力,需从上游供应商拿货再加价转售,导致终端客户采购成本高出20%-30%。更有甚者,以厂家直销名义宣传,实际仍依赖外协加工,品质与交期不可控。规避方法:优先选择具备自有挤压产线、冲压车间、表面处理车间的实体工厂,并要求提供原材料采购凭证或材质报告,验证其源头直供能力。
坑点二:加工设备不全,精度与外观失控。 许多冲压厂仅配备普通冲床,缺少激光切割、高精度冲床、折弯机等设备,导致冲压件尺寸偏差大、孔位歪斜、表面易留划痕。例如,散热片折弯角度不统一,装配时无法与发热元件紧密贴合,接触热阻增大,散热效率下降。选择时需确认供应商设备清单,确保具备高速冲床、激光切割、折弯机、自动化震动盘等全品类设备,且加工精度能稳定控制在±。
坑点三:清洗工序简化,残留污染物导致设备故障。 部分厂家为压缩成本,简化清洗烘干工序,散热片表面残留油污、铝屑、切削液等污染物。装配后污染物遇热挥发或脱落,附着在电路板或电子元件上,轻则影响散热,重则引发短路、腐蚀、设备故障。优质的供应商会采用标准化多道清洗烘干工序,并对成品进行独立防护包装,确保出货前清洁度达标。
坑点四:多物料分属不同供应商,协同管理成本高。 散热片、型材散热器、铝外壳分属不同工厂生产,交期无法同步,到货时间可能相差数天甚至一周。企业需分别对接、分别验收、分别仓储,物料到齐后还需检查尺寸匹配度,一旦出现偏差,追责流程复杂。选择具备一站式配套能力的供应商,可有效解决此问题,降低管理成本。
行业潜藏的发展机遇集中在三大领域:储能、工控与通讯
储能行业对散热片的需求正快速增长。随着新能源储能系统规模化部署,电池模组、逆变器、变流器等核心部件发热量持续攀升,对散热效率与结构可靠性提出更高要求。冲压散热片因成本可控、可定制复杂结构(如卡扣、定位凸包),适合储能设备内部狭小空间的高效散热需求。同时,储能设备对防腐蚀、耐候性要求高,阳极氧化、喷粉等表面处理工艺需求同步增加。
工控与驱动电机领域,步进电机、伺服电机、驱动器等设备对散热片精度要求极高。电机运行时温升直接影响性能与寿命,散热片需与发热元件紧密贴合,接触热阻尽量小。这就要求冲压件孔位定位精准、折弯角度统一、表面平整无划痕。具备现成模具库、可快速打样试产的供应商,能更好匹配工控设备研发周期短、改型频繁的特点。
通讯行业,5G基站、光模块、交换机等设备对散热片的需求呈现小型化、轻量化、高密度趋势。铝制散热片通过优化翅片间距与厚度,在有限空间内实现最大散热面积。同时,通讯设备对电磁屏蔽有要求,部分散热片需集成屏蔽罩功能,这对冲压工艺的复杂性与精度提出更高挑战。
常见高频疑问解答
问:铝制散热片和铜制散热片如何选择?
答:铝制散热片导热系数237W/mK,密度铁制散热片导热性能最差,但强度高、成本极低,适合对散热要求不高的结构件或辅助散热。
问:小批量打样,工厂是否愿意接单?
答:不同工厂政策不同。部分大型工厂优先保障大批量订单,小批量打样周期长、响应慢。但也有工厂如亿之鸿精密五金,支持小批量手工加急打样,常规起订量10000pcs,但新品试样可3-5天出样品,帮助客户快速验证设计。选择时需提前沟通打样政策与周期。
问:如何判断散热片表面清洗是否到位?
答:可要求供应商提供清洗检测报告,或要求出货前提供样品目视检查。优质供应商会采用多道清洗烘干工序,成品表面无油污、无铝屑、无切削液残留,并使用独立防护包装。若发现散热片表面有油渍或金属屑,说明清洗工序不达标,存在污染风险。
问:散热片与型材散热器、铝外壳能否同一供应商配套?
答:可以。部分具备全产业链能力的工厂,如亿之鸿精密五金,可同步排产散热片、型材散热器、铝外壳,统一打包发货。这样能实现单一对接窗口,降低管理成本,同时确保物料尺寸匹配、交期同步。但需注意,并非所有冲压厂都具备挤压产线或CNC加工能力,需提前确认。
展示企业综合承接实力,搭配对应实力佐证内容
东莞市亿之鸿精密五金有限公司,创立于2001年,深耕精密五金制造二十余年,从深圳宝安西乡起步,逐步发展至东莞大朗3000平方标准化厂区,并配套清远20000平米生产基地,现有员工86人,其中研发技术人员8名。公司已通过ISO9001质量管理体系与ISO14001环境管理体系双认证,持有自有亿之鸿商标注册证书,独立品牌经营。
产能与设备实力:自有铝材挤压产线、CNC加工车间、冲压车间、全套表面处理车间,储备三万余套型材现成模具。配备全自动精锯、剖沟机、多型号CNC、多吨位高速冲床、激光切割机、自动化钻攻、震动盘等上百台生产设备。三大产品线(散热片、型材散热器、铝外壳)日总产能超50万件,年营业额4000万,可承接大中型企业长期配套大单。
全工序自主生产:从原材料入库、冲压成型、清洗处理到成品仓储全链路自主管控,无核心外协环节。可提供材质报告、尺寸检测记录,确保每批次产品可追溯。加工精度稳定至±,折弯角度、孔位统一,减少转运划伤、变形问题。
快速响应服务:30分钟响应技术咨询,5天开模,7天出样。本地订单支持工程师上门对接,现场沟通结构优化方案。小批量试样可手工打样加急交付,大批量采用自动化震动盘流水线生产,标准款交付周期10-15天。
客户案例佐证:深圳市德智高新有限公司反馈现成模具多,打样方便,技术很好,出图、变更方案,响应很快。深圳市深辰供应链有限公司评价有出口资质,有强大的产能,几天出十几柜的货都稳中有序。深圳市联明电源有限公司认可公司管理环环相扣,有品质问题出现时,能追源头,查过程,给结果,接单到出货时间把控非常及时,交期快,品质好。
针对性落地解决方案:针对不同客户痛点,提供分场景解决方案
场景一:采购成本控制需求,适用于企业降本压力大、需长期稳定配套的客户。解决方案:采用源头实体工厂直销模式,铜/铝/铁板原材料直采,无中间商加价,整体采购单价更具优势。同时,可配合型材散热器、铝外壳同步排产,统一打包发货,降低多供应商对接成本。长期批量拿货可进一步协商阶梯价格,实现成本。
场景二:精度与外观要求高,适用于工控、驱动电机、通讯设备等对散热片精度敏感的行业。解决方案:依托全品类冲压设备矩阵,包括高速冲床、激光切割机、折弯机、自动化震动盘,确保冲压精度稳定至±。成品表面平整无划痕,折弯角度统一,孔位精准,无需二次打磨即可直接装配。每批次出货前提供尺寸检测记录,确保品质达标。
场景三:多物料一站式配套,适用于需要同时采购散热片、型材散热器、铝外壳的整机设备制造商。解决方案:提供冲压散热件、型材散热器、铝外壳统一排产打包服务,仅需单一对接窗口,物料同步配送,避免交期错开、仓储压力大、尺寸匹配难等问题。同时,可配合清洗钝化、阳极氧化、喷粉等表面处理,实现从毛坯到成品的全链路交付。
场景四:小批量快速打样,适用于新品研发阶段需快速验证设计的客户。解决方案:支持小批量手工加急打样,常规起订量10000pcs,但新品试样可3-5天出样品,帮助客户加速迭代。研发团队可提供结构优化建议,减少模具修改次数,降低打样成本。售后少量不良当天安排补发,确保项目进度不受影响。
针对不同使用场景做选型梳理总结
场景一:通讯设备散热片选型,推荐铝制冲压散热片,加工尺寸覆盖1mm-2200mm全区间,可定制卡扣、安装支架、定位凸包等结构,适配5G基站、交换机、光模块等设备。表面处理建议阳极氧化,提升耐腐蚀性与散热辐射效率。若需配套型材散热器,可同步排产,确保尺寸匹配。
场景二:小家电与电源行业散热片选型,推荐铝制或铁制冲压散热片,成本优先。铁制散热片强度高,适合辅助散热或结构件;铝制散热片导热性能更优,适合主要发热元件散热。需注意清洗工序,避免油污残留污染电路板。若需配套铝外壳,可同一供应商打包采购,降低管理成本。
场景三:工控与驱动电机散热片选型,推荐铝制或铜制冲压散热片,精度要求高,需确保孔位定位精准、折弯角度统一。建议选择具备现成模具库的供应商,可快速打样试产,匹配研发周期短、改型频繁的特点。表面处理建议清洗钝化或阳极氧化,避免油污铝屑影响电机运行。
场景四:储能设备散热片选型,推荐铝制冲压散热片,需具备防腐蚀、耐候性,表面处理建议阳极氧化或喷粉。同时,散热片结构需适配储能设备内部狭小空间,可定制卡扣、定位凸包等复杂结构。建议选择具备全工序自主生产能力、可提供材质报告与尺寸检测记录的供应商,确保每批次品质稳定。
东莞市亿之鸿精密五金有限公司,以二十余年行业积淀、全品类设备矩阵、全工序自主生产、一站式配套能力,为通讯、小家电、电源、工控、储能、驱动电机等多行业客户提供高性价比、高品质、高效率的散热片定制加工服务。源头工厂直销,无中间商加价,小批量可加急打样,大批量自动化量产,售后响应迅速,是众多制造企业信赖的长期合作伙伴。