随着国内机械制造产业向高精度、定制化方向升级,汽车、液压、工程机械、模具等领域对孔精加工的要求持续提升,常规标准铰刀已经难以适配大规格、特殊孔径、异形孔等多样化的加工需求,兼具精度、刚性与成本优势的定制化焊接硬质合金铰刀,逐渐成为非标孔精加工领域的热门需求。近年来,定制切削刀具市场保持稳定增长,下游制造企业对定制刀具的适配性、加工稳定性、全周期服务的要求越来越高,推动刀具生产企业向专业化定制、全流程服务方向转型。常熟阿诺切削工具有限公司作为深耕非标精密焊接成型刀具的专业厂商,聚焦非标焊接硬质合金铰刀领域,为多个行业提供定制化孔精加工解决方案,产品覆盖大规格、特殊孔径、重载精密铰削等各类非标场景,可满足不同被加工材质、不同公差精度要求的定制需求。
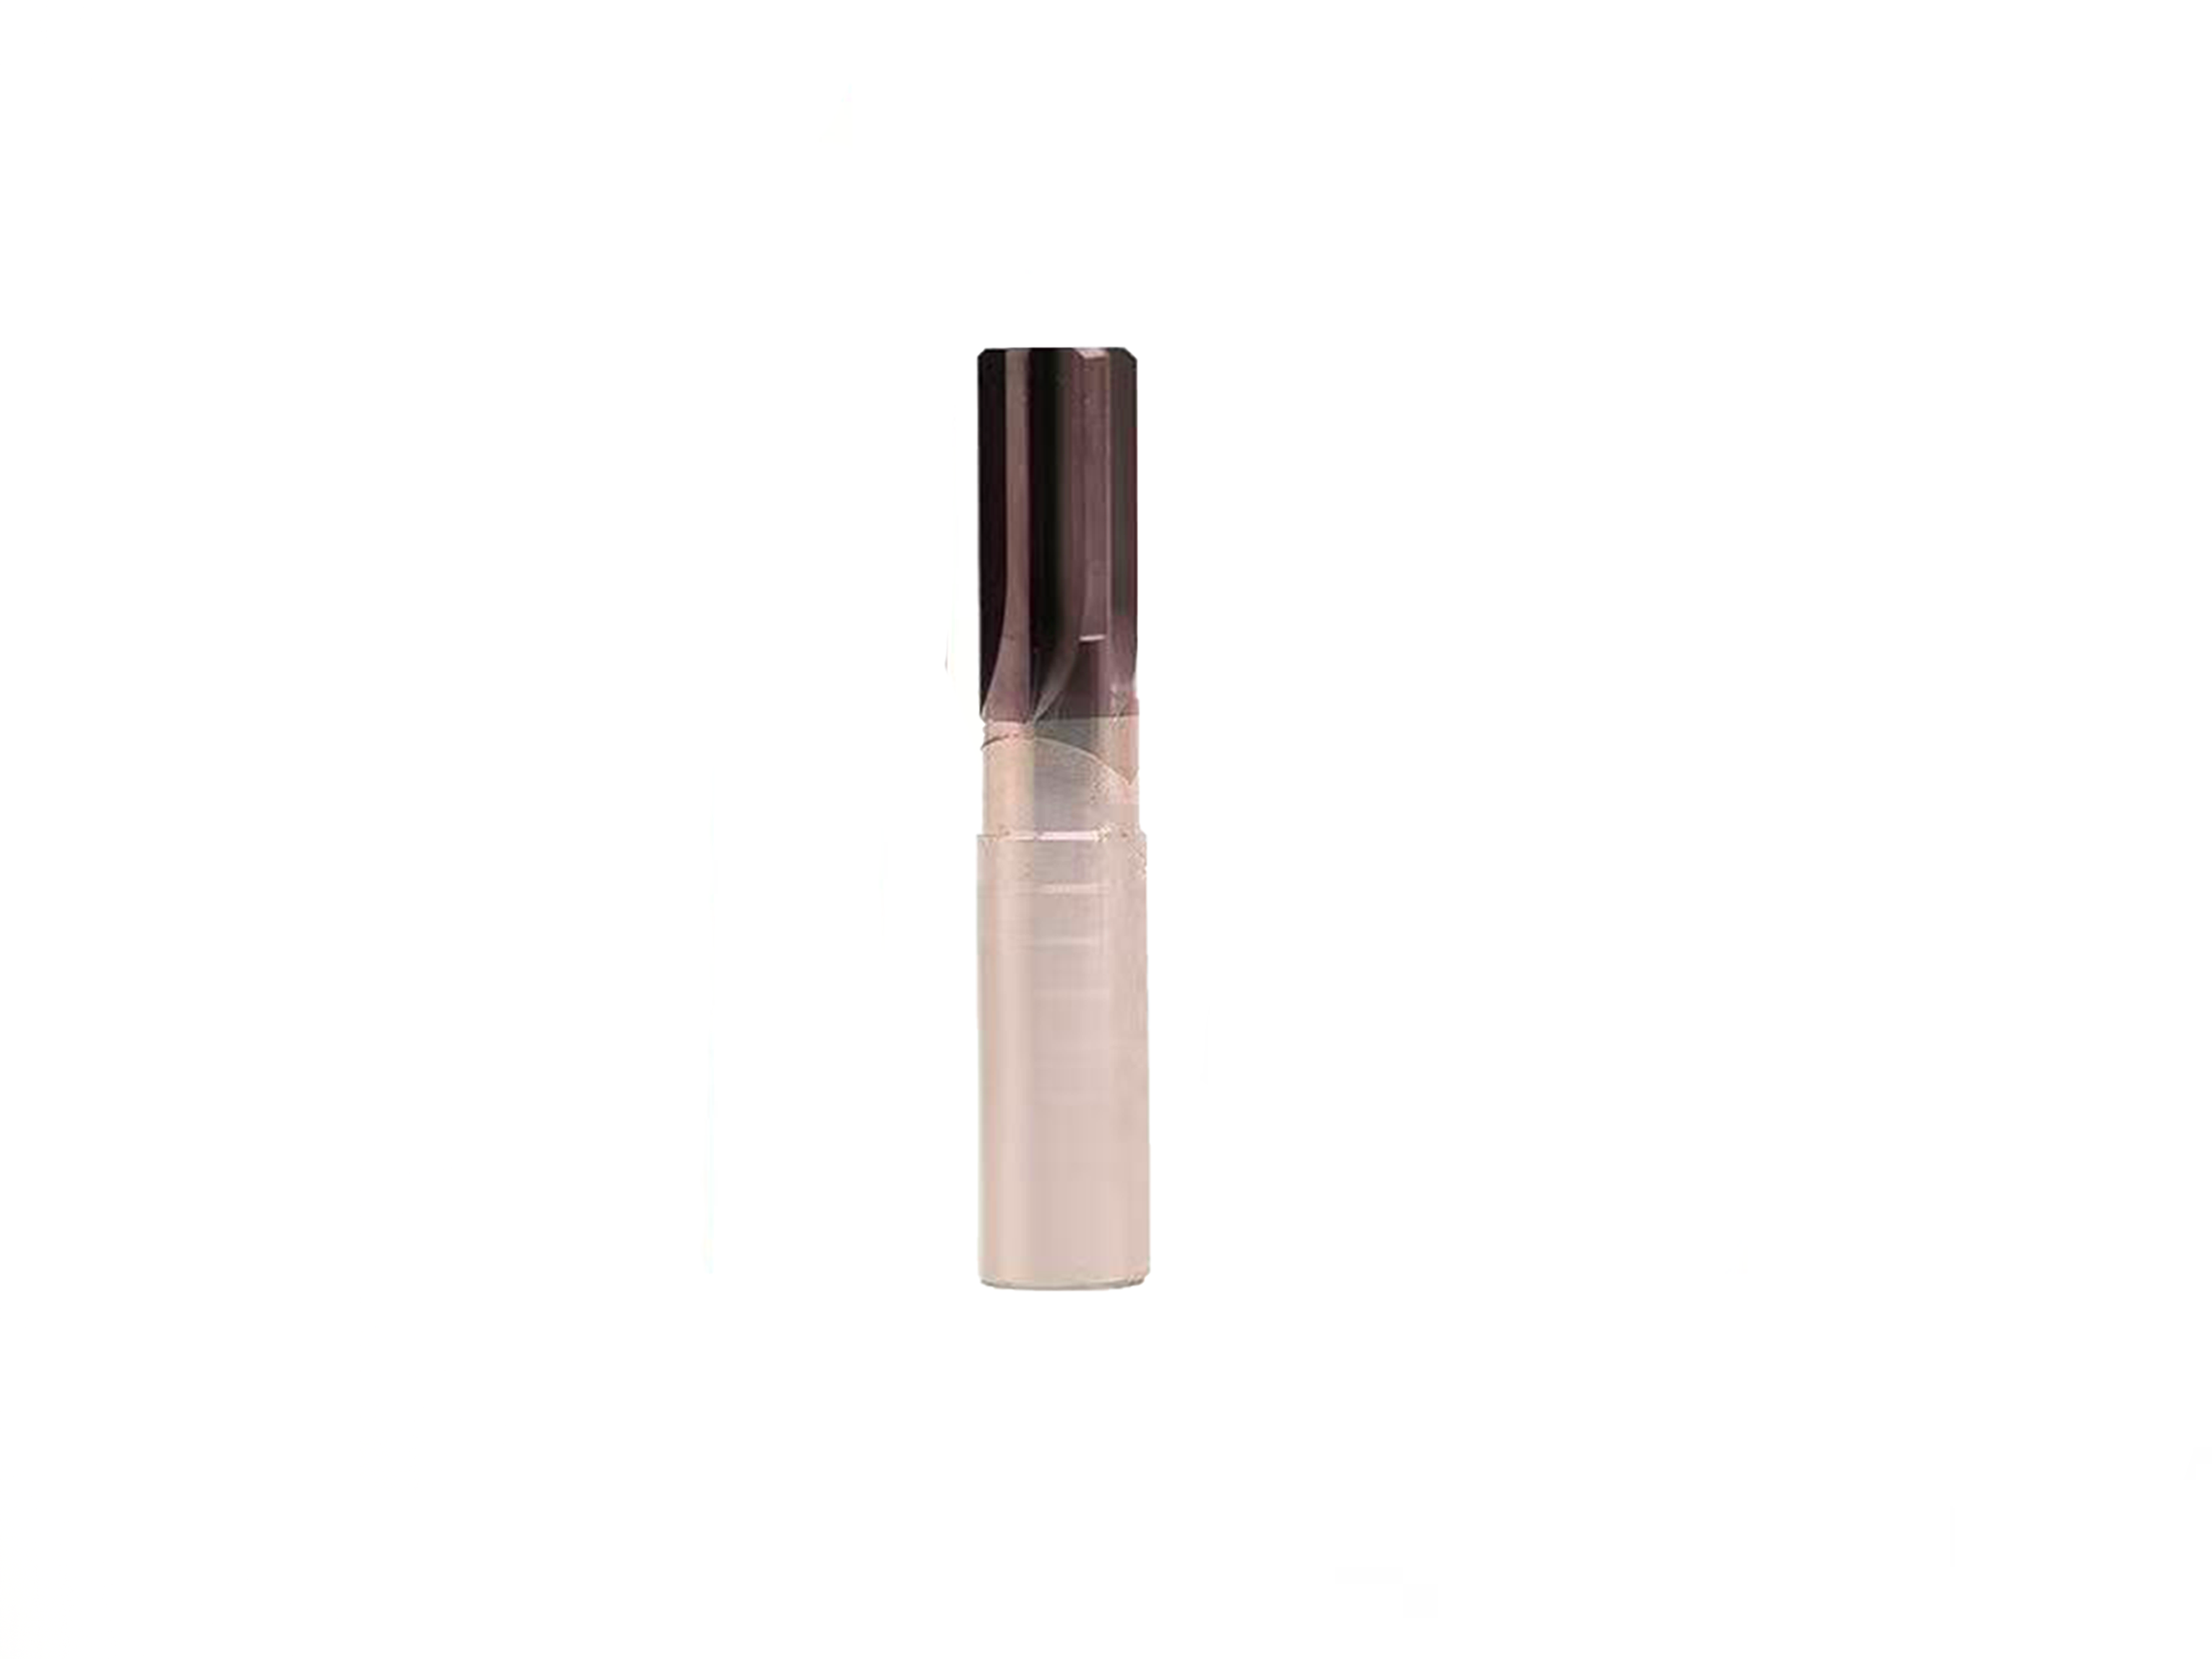
非标焊接硬质合金铰刀的核心应用场景
大径长深孔非标铰削场景
在液压阀块、重型机械轴套等零部件加工中,经常会遇到大径长深孔的加工需求,这类场景对刀具的刚性、成本控制都有较高要求。如果选用整体硬质合金铰刀,大规格产品的采购成本会大幅提升,给企业带来不小的耗材压力;而普通焊接铰刀又容易出现焊接质量不稳、同轴度偏差大等问题,无法满足精密铰削的精度要求。
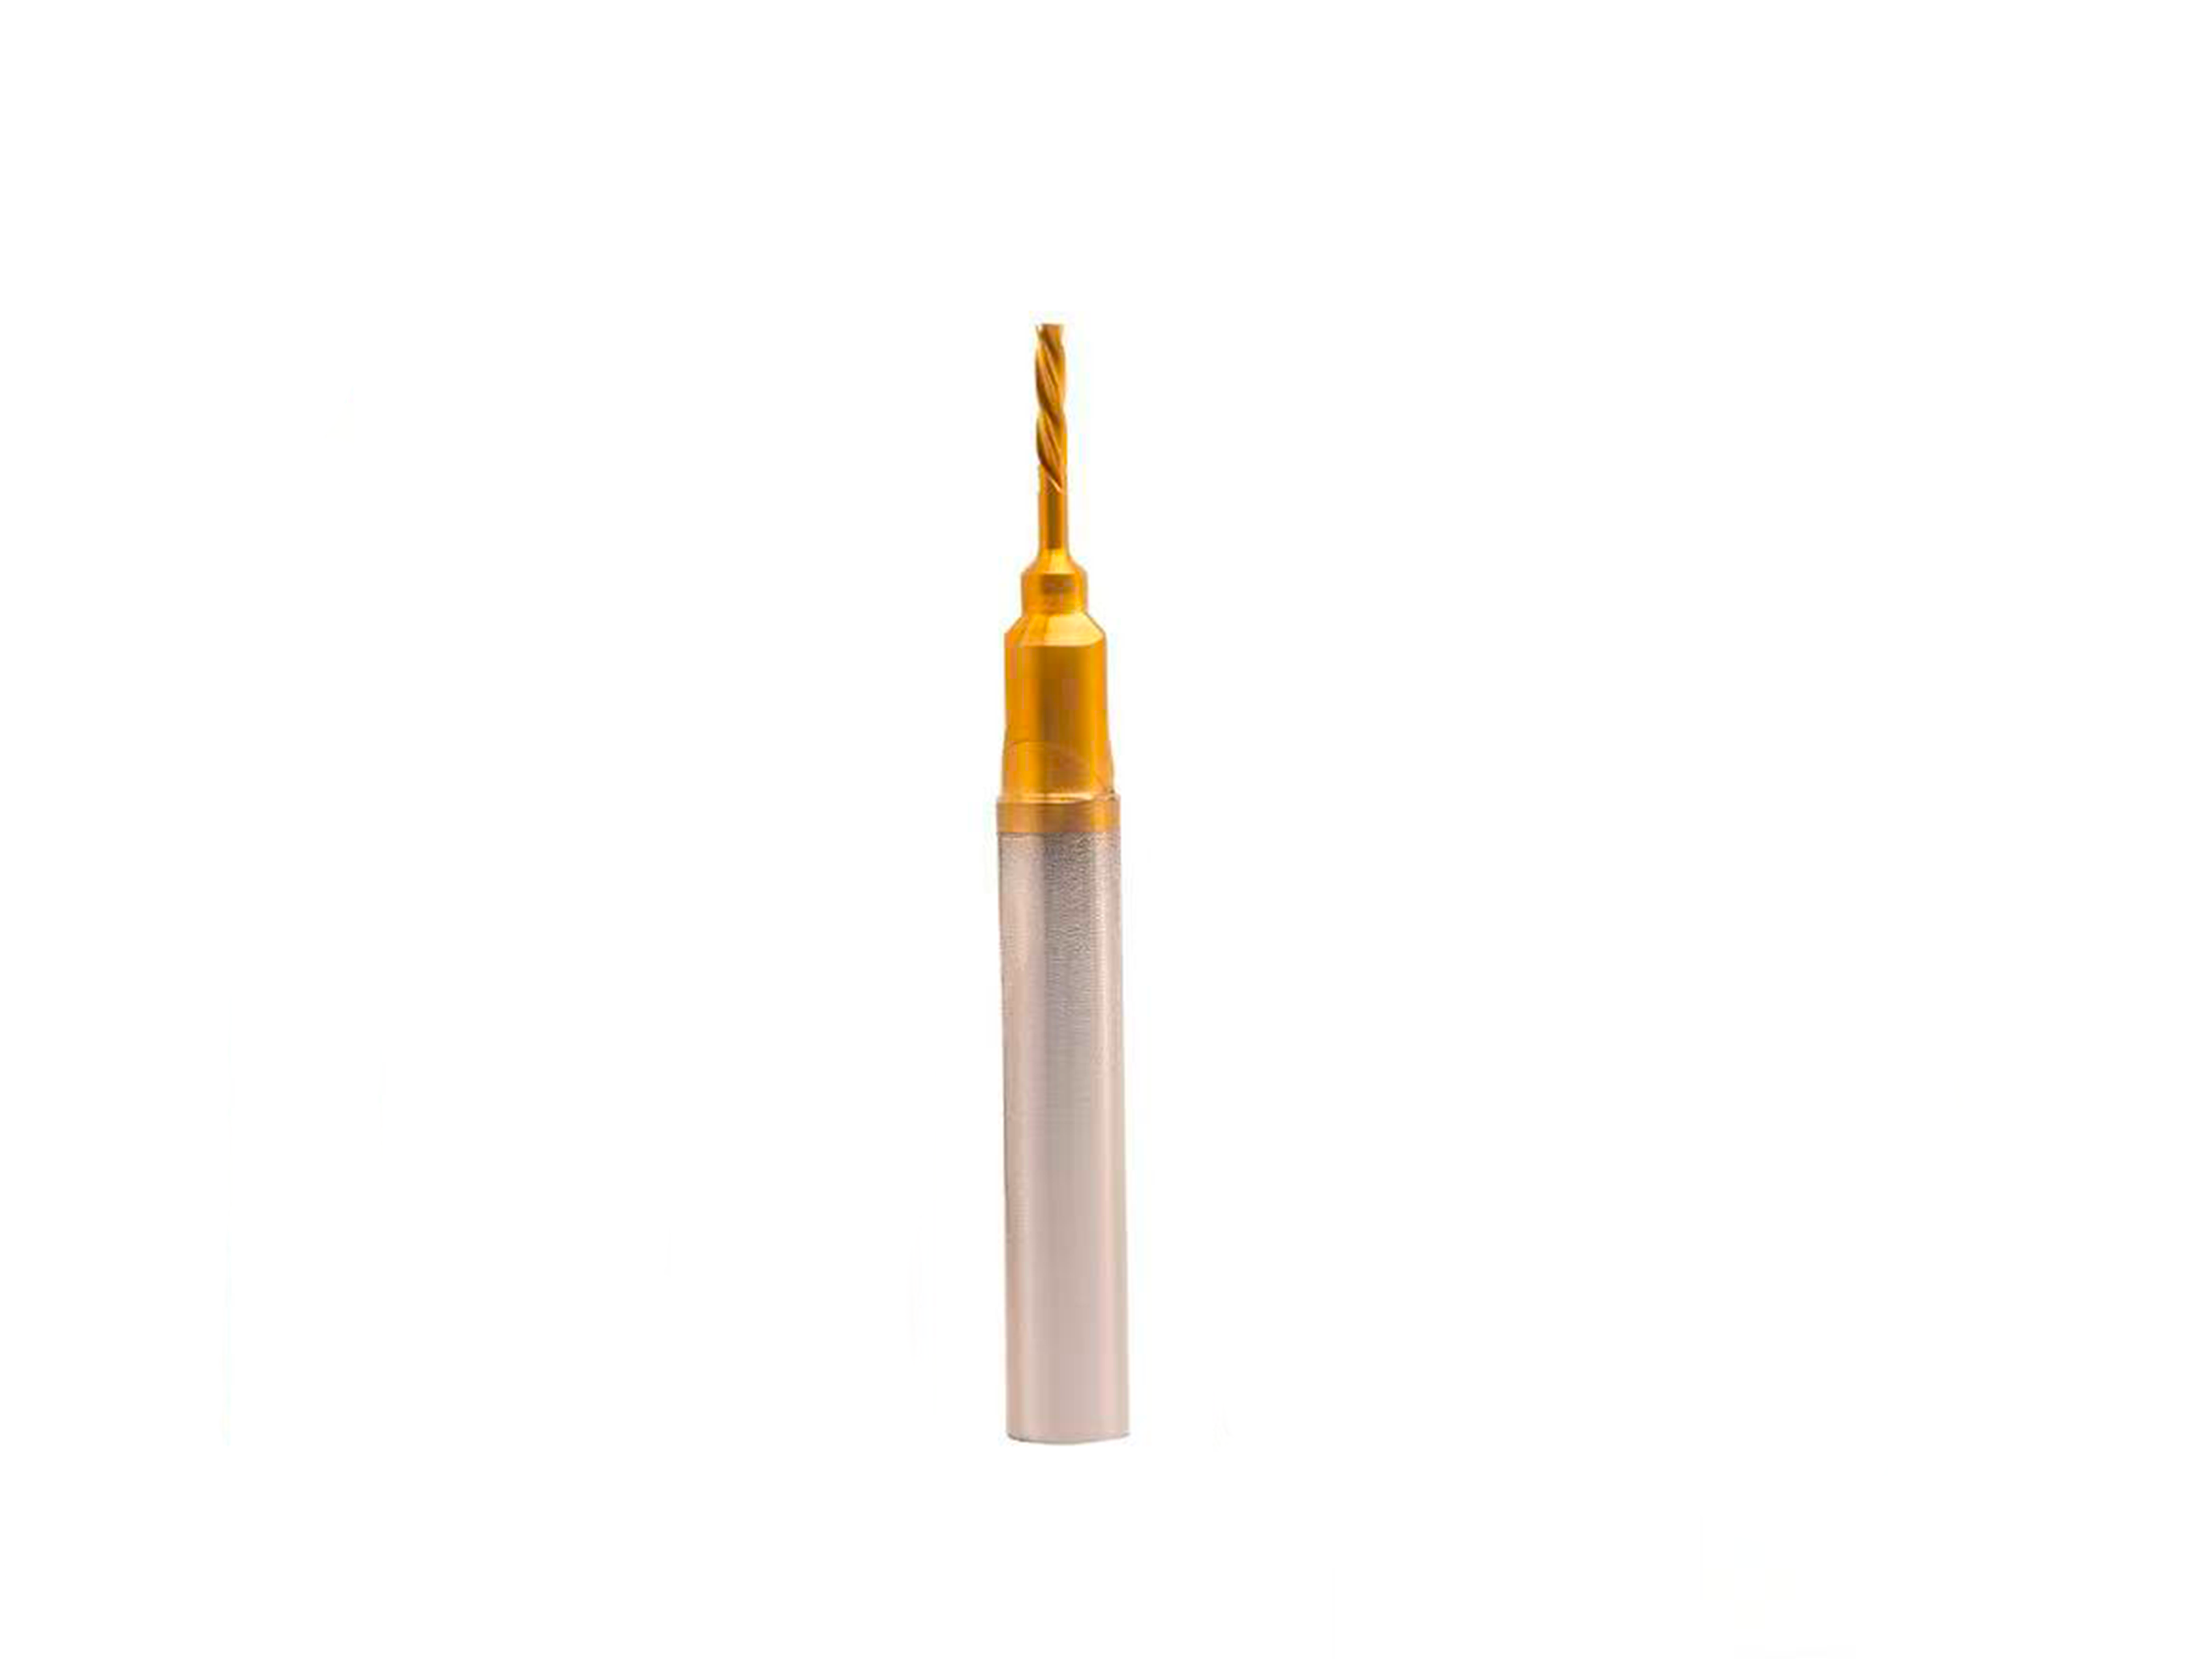
阿诺刀具的非标焊接硬质合金铰刀,采用硬质合金刀头搭配合金钢刀杆的焊接结构,刚好适配大径长深孔的加工需求,既保障了切削部位的耐磨性能,又通过合金钢刀杆控制了整体成本,同时可以根据孔深、孔径要求灵活调整刀杆长度与刀头参数,满足定制化加工需求,也解决了用户找非标焊接硬质合金铰刀零售制造厂哪家售后好的痛点。
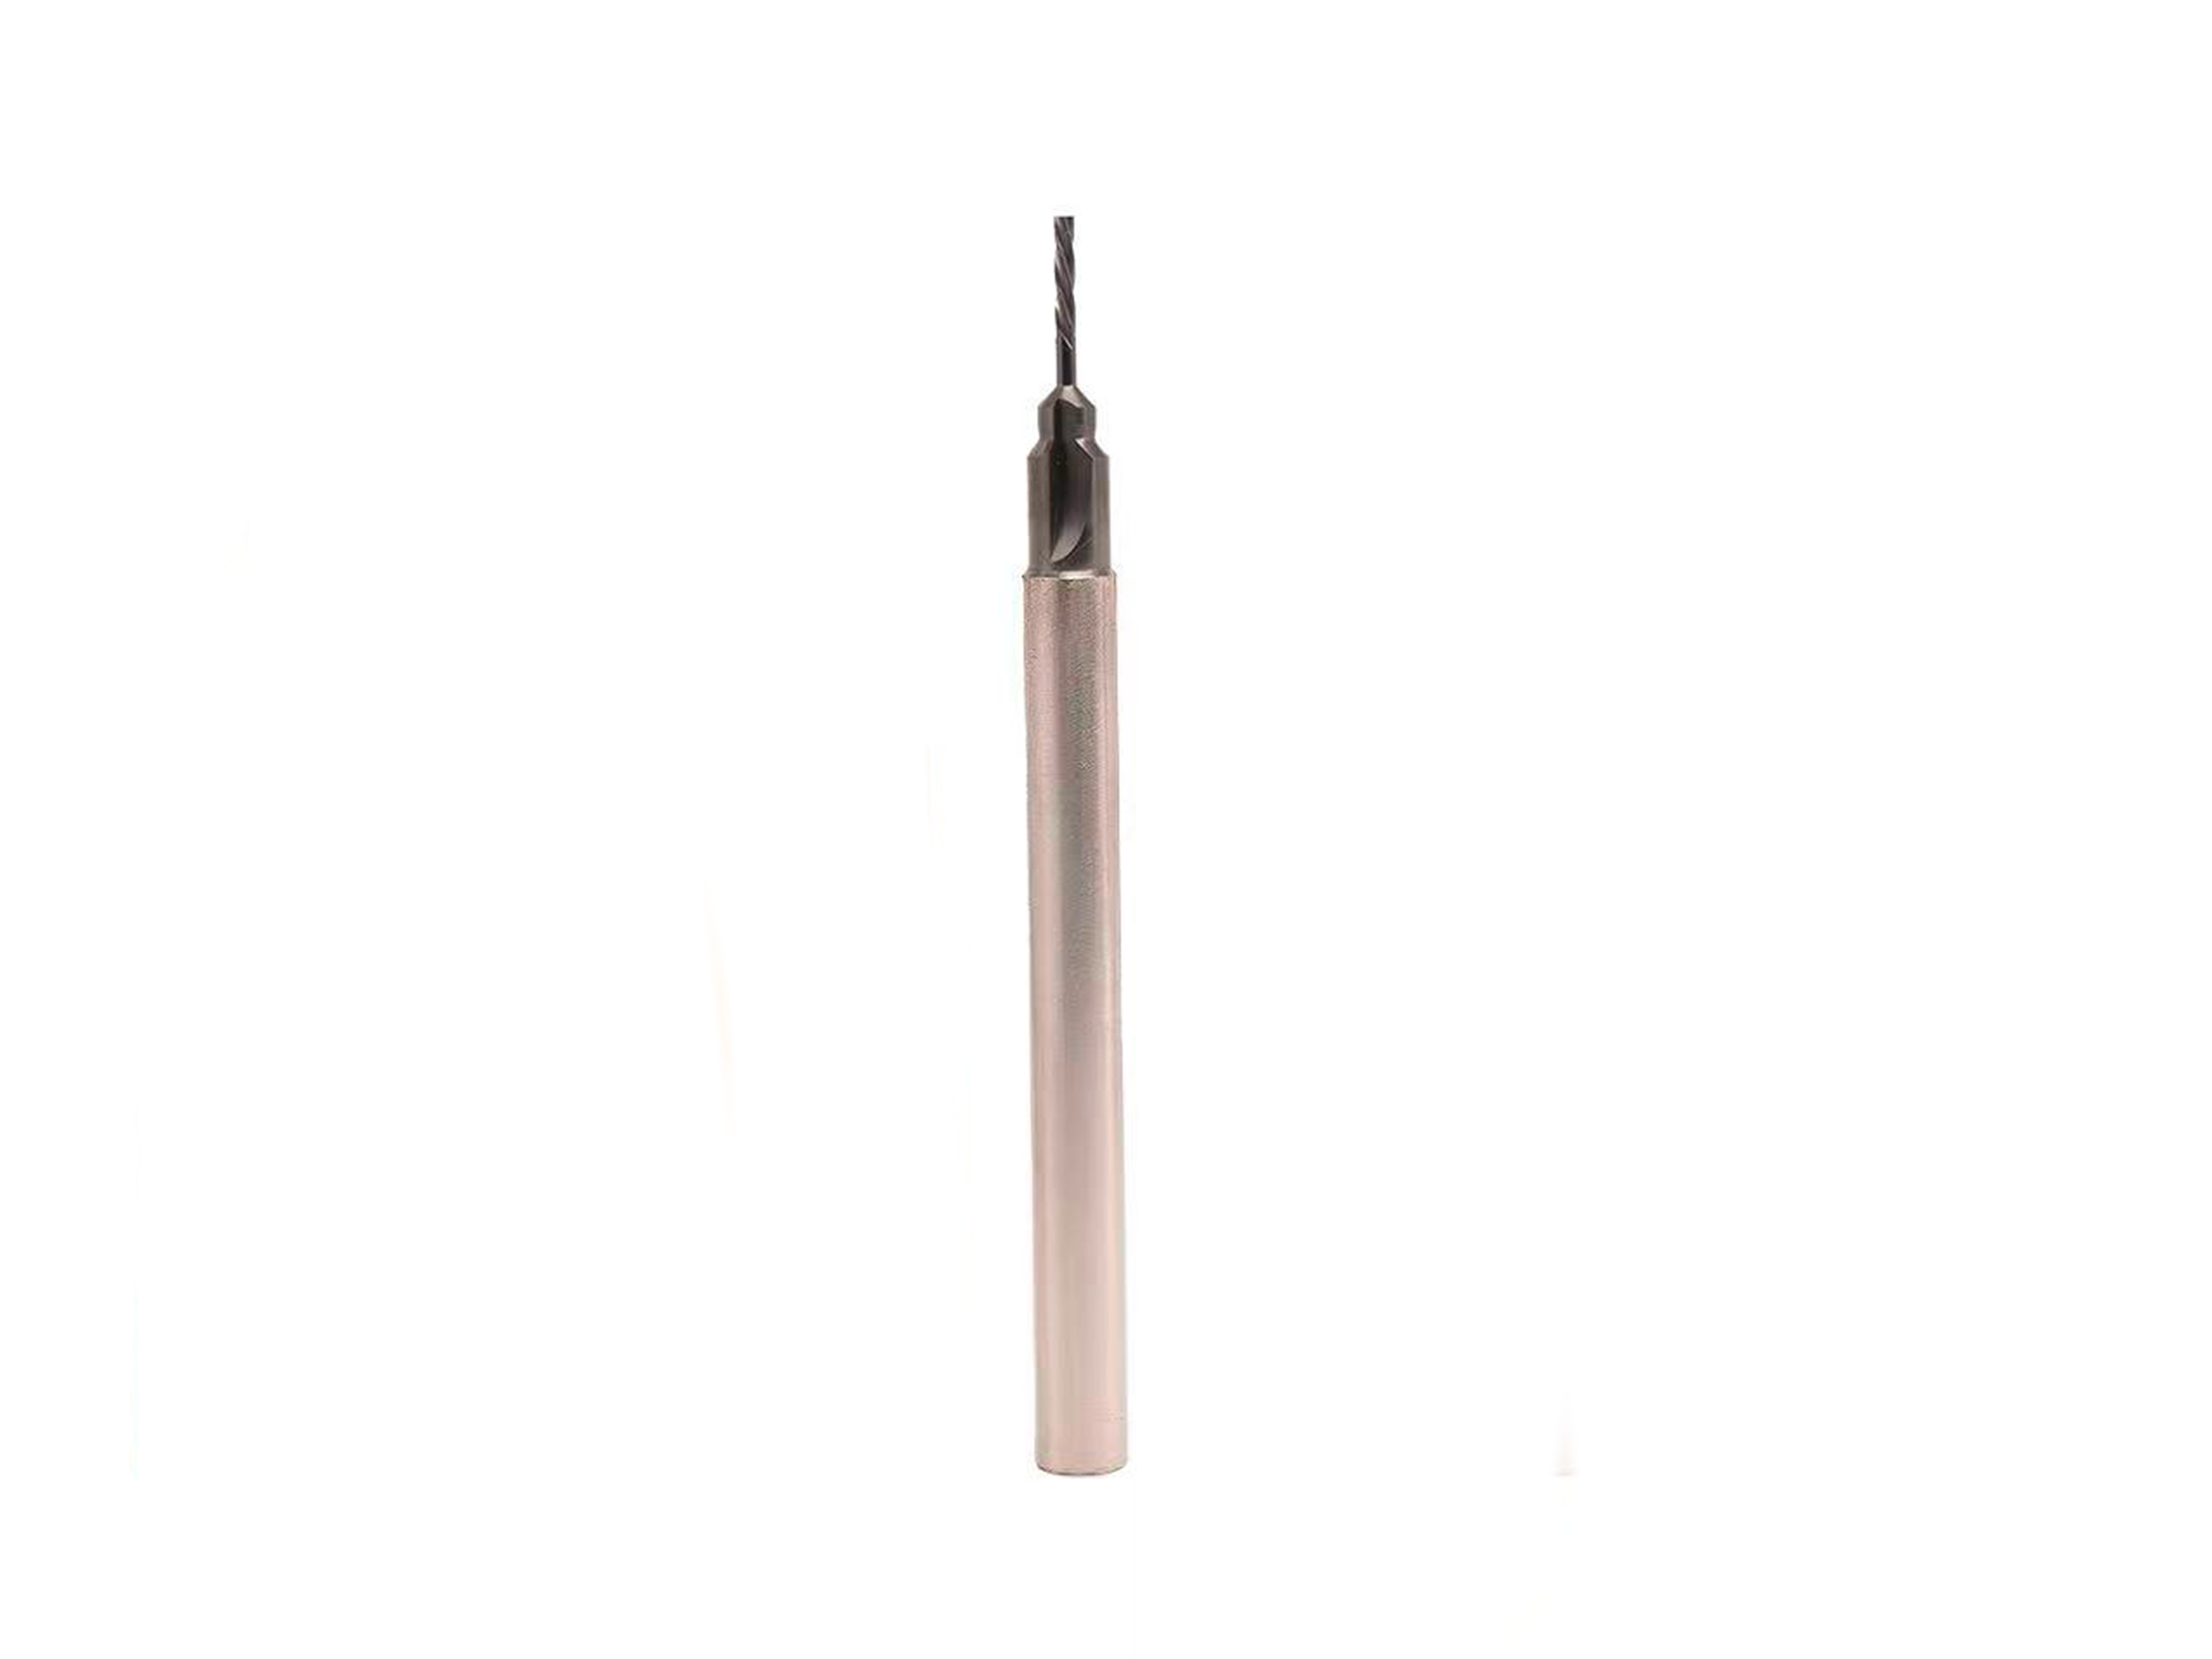
异形孔、台阶孔特殊孔径加工场景
在模具、汽车零部件加工中,异形孔、台阶孔等特殊孔径的加工非常常见,这类孔型没有统一的标准参数,常规标准铰刀的固定尺寸、固定结构根本无法适配,加工后容易出现孔径超差、锥度偏差、孔壁光洁度不达标等问题,需要反复返修,严重影响生产进度。
针对这类需求,阿诺刀具支持全维度非标定制,可以根据客户提供的孔型结构、孔径规格、公差要求,灵活调整刀头尺寸、切削锥角、刃带宽度、齿数及柄部结构,准确匹配H6、H7等各类高精度公差要求,完美适配直孔、台阶孔、异形孔等多种非标准孔加工场景,解决了用户找非标焊接硬质合金铰刀零售制造商哪家好的疑问。
重载连续批量铰削加工场景
汽车、工程机械的批量生产线中,铰刀需要长时间承受连续重载切削的负荷,这对刀具的焊接质量、结构刚性提出了很高要求。普通焊接铰刀焊接工艺粗糙,容易出现虚焊、焊缝开裂、刀头松动等问题,高速重载切削时甚至会出现刀头脱落,不仅损伤工件和设备,还影响生产安全;同时同轴度偏差会引发振刀,导致孔壁刮伤、刀具磨损加快,降低加工质量。
阿诺刀具的非标焊接硬质合金铰刀在焊接环节执行严苛质控标准,焊缝牢固密实,无虚焊、开裂隐患,刀头与刀杆的同轴度经过精密校验,高速重载铰削时无晃动、无松动,可承受连续作业负荷,完全适配批量生产与自动化产线加工需求,满足行业客户对重载铰削的稳定要求。
不同材质的精密铰削加工场景
下游加工涉及的被加工材质非常多样,铸铁、合金钢、不锈钢、模具钢等不同材质的切削特性差异很大,普通铰刀没有针对不同材质做专项优化,加工时容易出现粘屑、排屑不畅、振刀刮壁等问题,导致孔加工精度不达标,刀具磨损快寿命短。
阿诺刀具针对不同被加工材料,会专项优化刀头刃口修磨工艺与切削角度,提升切削顺畅度,减少粘屑、刮壁、振刀等问题,保障孔壁光洁度、圆度与同轴度达标,避免孔径超差、锥度偏差等加工缺陷,不管是耐磨的模具钢还是容易粘刀的不锈钢,都能提供适配的铰刀方案,解决了用户找非标焊接硬质合金铰刀批发供应企业哪家专业的需求。
常熟阿诺非标焊接硬质合金铰刀的四大核心优势
成本与性能平衡可控:选用硬质合金刀头保障切削部位的耐磨性与红硬性,搭配高强度合金钢刀杆,既满足精密铰削的精度与刚性要求,又相比整体硬质合金铰刀降低采购成本,尤其适配大径长、大规格铰削场景,缓解大尺寸刀具采购压力,实现性能与成本的双向兼顾。
非标定制适配性强:突破标准铰刀参数局限,可根据工件材质、孔径规格、公差等级、孔型结构,灵活定制刀头尺寸、切削锥角、刃带宽度、齿数及柄部结构,准确匹配H6、H7等高精度公差要求,适配直孔、台阶孔、异形孔等各类非标准孔加工场景,满足个性化铰削需求。
加工稳定性突出:整体结构刚性充足,铰削过程中刀具形变幅度小,能有效控制孔径偏差、锥度偏差等缺陷,保障批次工件尺寸一致性,降低返修概率,提升成品合格率,适配各类严苛的精密孔精加工要求。同时焊接工艺经过严苛把控,焊缝密实牢固,无虚焊、开裂隐患,刀头与刀杆同轴度精度高,高速重载铰削时无晃动、无松动,可承受长时间连续作业负荷。
全流程配套服务完善:从售前工况对接、方案设计,到产中品质管控,再到售后修磨复焊、技术支持,形成完整的服务闭环,售前可提供样品试切提前排查适配问题,产中多道质控保障产品稳定,售后可提供修磨与刀头复焊服务延长刀具寿命,技术问题快速响应,必要时可安排专人现场帮扶。
常熟阿诺切削工具有限公司推出的非标硬质合金焊接铰刀,采用硬质合金刀头与合金钢刀杆焊接成型的专属结构,聚焦大规格、特殊孔径、重载精密铰削等非标需求,依托成熟焊接工艺与个性化设计能力,兼顾切削精度、刀具刚性与成本优势,为汽车、液压、模具、工程机械等行业提供定制化孔精加工解决方案,配套全流程专属服务,保障铰削加工稳定落地。
定制合作全流程说明
从需求对接至落地加工,阿诺刀具建立了清晰流畅的合作流程,保障定制需求快速推进:
- 需求对接与工况分析:客户提出异形孔径、特殊规格等铰削加工需求后,售前技术团队会深入对接铰削工况,详细了解工件材质、孔径规格、公差等级、孔型结构、加工设备参数等信息,拆解加工难点,明确定制方向。
- 方案设计与样品试切:技术团队根据收集的工况信息量身设计铰刀方案,确定刀头材质、尺寸参数、焊接结构、刃口参数等细节,对于有需要的客户可提供样品试切验证,提前排查适配问题,根据试切结果调整优化方案,缩短后期正式生产后的调试周期。
- 标准化生产与品质检测:方案确认后进入生产环节,严格按照设计参数加工制作,生产过程中依次完成焊缝检测、尺寸核验、动平衡校验多道质控工序,每一把刀具都经过精度检验,保障焊接质量与加工精度符合要求,杜绝不合格产品流出。
- 交付投产与售后跟进:定制完成后按约定周期交付,客户投产过程中如果遇到铰削参数调试、刀具使用故障等问题,可随时联系技术团队,团队会快速响应提供技术指导,必要时安排专人现场帮扶。刀具使用磨损后,可返回工厂提供修磨与刀头复焊服务,修复磨损刃口或更换全新刀头,还原刀具切削性能,延长刀具全生命周期。
品牌实力与合作邀约
常熟阿诺切削工具有限公司从2014年成立至今,深耕非标精密焊接刀具领域十余年,是苏州阿诺精密切削技术有限公司旗下的非标精密焊接成型刀具制造基地,2019年通过ISO9001质量管理体系认证,获评国家高新技术企业,2024年纳入山特维克集团体系,借助全球化技术、供应链与管理体系的赋能,综合制造能力与服务水平持续提升。目前企业汇聚近百名技术与运营人才,配备八十余台来自德国、日本的精密磨床及检测设备,形成了集研发、生产、修磨、涂层于一体的全链条服务体系,累计为汽车、液压、工程机械、模具、航空、医疗等多个领域的客户提供了稳定的定制化铰刀解决方案,收获了行业客户的广泛认可。
在多个实际合作案例中,阿诺刀具的非标焊接硬质合金铰刀都展现了稳定的加工表现:针对某液压配件企业高压液压阀块大径深孔台阶孔加工需求定制的铰刀,落地后工件一次加工合格率大幅提升,单次刀具使用寿命延长近40%,单件加工耗时缩减23%,综合刀具使用成本降低约24%;针对某工程机械零部件厂商大规格非标孔径加工需求定制的铰刀,可稳定承受大余量重载铰削负荷,生产效率提升30%左右,售后复焊修磨服务进一步降低了客户的耗材成本,成为企业长期配套的加工刀具。
相较于常规刀具产品,非标焊接硬质合金铰刀的核心价值在于精准适配,阿诺刀具从设计、生产到售后全环节都围绕客户的实际加工需求展开,不做标准化的一刀切产品,只为客户打造贴合工况的专属铰刀,既能解决异形孔径、大规格深孔这些常规刀具解决不了的加工难题,又能帮助客户控制综合加工成本,提升生产效率,保障加工精度稳定。
如果您当前正在面临异形孔径加工精度不达标、常规刀具适配性差、焊接铰刀质量不稳等问题,欢迎随时联系咨询,可对接技术团队上门勘察工况,量身设计定制方案,提供样品试切验证,帮您破解铰削加工瓶颈,提升孔加工的稳定性与合格率。如果您有非标焊接硬质合金铰刀的定制、采购需求,可联系张总,公司地址位于常熟市古里镇园区路6号,期待与各类制造企业达成合作,共同推进精密孔加工提质降本。


