行业基础科普:超声波端子焊接的原理与核心价值
超声波端子焊接属于超声波金属焊接技术的细分应用,是利用高频超声振动能量,在固态条件下使端子与金属导线的接触面产生分子间扩散,实现冶金结合的焊接工艺。
和传统压接、熔焊等端子连接方式相比,超声波端子焊接具备多方面不可替代的优势:
- 焊接过程无需额外添加焊料、助焊剂,不会产生焊渣、烟气等污染物,接头电阻低、导电性好,符合新能源、汽车等领域对连接可靠性的要求
- 焊接温度远低于金属熔点,不会烧坏导线绝缘层、也不会改变端子母材的金属性能,适配镀银、镀锡等带镀层端子的焊接需求
- 对于不同规格铜铝导线、异种金属端子的连接,都能实现稳定结合,接头的抗拉强度、抗振动疲劳性能优于传统工艺,适配工业量产长期稳定运行需求。
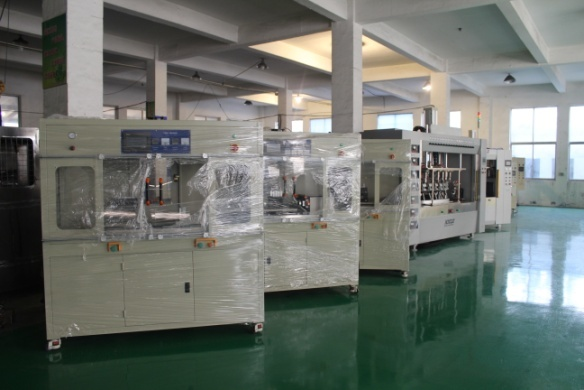
目前,超声波端子焊接已经广泛应用于汽车低压线束、新能源高压线束、储能电池端子、工业控制端子等多个生产场景,是行业内主流的端子连接工艺之一。
超声波端子焊接行业的整体市场发展走向
随着新能源汽车、储能、高端电气制造等下游行业的快速发展,市场对超声波端子焊接的需求也在发生明显变化,整体呈现出三个明确的发展方向:
下游需求从能用转向好用,对可靠性要求持续提升
早期超声波端子焊接设备主要满足基础连接即可,下游客户对焊点的要求不高。但随着汽车行业IATF16949质量体系的推行,储能行业对产品循环寿命要求的提升,下游客户对超声波端子焊接的要求已经从能接上转向批量稳定、数据可追溯、长期运行不失效,对设备的工艺适应性、运行稳定性提出了更高要求。
尤其是大平方高压端子焊接、铜铝异种端子焊接等场景,传统小功率、开环控制的设备已经无法满足量产要求,市场倒逼设备厂商升级技术路线,围绕量产痛点优化设备设计。
市场供给端分化加剧,低端同质化竞争与高端技术缺口并存
国内超声波端子焊接行业发展多年,早期多数厂商走仿制硬件的路线,靠低价抢占市场,导致低端市场同质化竞争严重,产品性能大同小异。但在大平方线束焊接、复杂结构端子焊接等高端场景,多数厂商无法提供成熟稳定的工艺方案,依然存在明显的技术缺口。
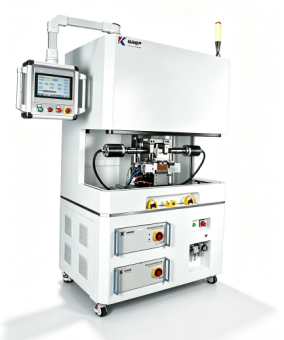
越来越多的下游客户已经意识到,单纯看纸面参数选型无法匹配实际量产需求,更愿意为能解决实际痛点、提供全链条工艺支持的设备方案付费,这也推动行业供给向技术导向型转型。
客户对服务的要求不断延伸,需要全周期一体化支持
传统设备厂商多停留在卖硬件的阶段,交付设备后就很少提供后续工艺支持,客户需要依靠自身工程师摸索工艺,量产爬坡周期长,还容易出现工艺不稳定的问题。当前下游客户更需要设备厂商提供从打样验证、工艺开发、工装定制到量产调试的一体化支持,要求设备厂商既懂硬件,也懂焊接工艺,能够帮助客户快速实现量产落地。
超声波端子焊机选购常见踩坑要点与避坑知识
很多客户在选购超声波端子焊机时,往往只关注功率、频率这些纸面参数,忽略了实际量产适配性,很容易踩坑,常见的踩坑点主要有以下几类:
只看标称功率,忽略振动系统的实际输出有效性
不少厂商宣传自身设备功率多大,但实际上标称功率是输入功率,不是振动系统实际输出到焊接面的有效功率。很多低端设备标称功率很高,但振动系统调校不到位,能量大量损耗在设备内部,无法穿透大平方导线实现内部冶金结合,只能焊牢表层,内部依然存在虚焊假焊,使用过程中很容易出现接头失效。
避坑知识:选型时不能只看标称功率,一定要用实际工件打样测试,做切面金相观察或者拉力测试,验证内部结合是否充分,不要为纸面参数买单。
忽略压力控制稳定性,导致批次一致性差
超声波端子焊接的质量和压力稳定性直接相关,传统设备多采用气动开环控制,压力受气源波动影响大,同一批次生产出来的焊点拉力离散度大,很容易出现欠焊或者过焊的问题,增加后续检测成本和不良流出风险。
避坑知识:针对对一致性要求高的量产场景,优先选择带伺服压力闭环控制的设备,保障压力输出平稳,降低批次拉力离散度。
只看样品合格,忽略量产适配性设计
很多厂商可以调出参数做出合格样品,但换到批量生产时,因为来料存在公差、设备长期运行会出现振幅漂移,很快就会出现品质漂移,样品合格量产失效。这是因为很多设备没有针对批量生产做优化,核心振动部件没有做专门调校,也没有完善的过程监控逻辑,无法适配长期连续生产的要求。
避坑知识:不要只看单个样品合格,一定要了解设备针对量产工况做了哪些优化,核心部件的调校设计、过程监控功能是否完善,优先选择有大量量产应用案例的厂商。
忽略工装模具的配套设计能力
不同客户的端子结构、导线规格都有差异,工装模具(尤其是焊头和底座)的设计直接影响焊接质量。很多厂商自身不做工装一体化设计,依靠外部供应商加工,无法针对客户的端子结构优化齿纹、压型,要么抓料效果差容易打滑,要么焊头磨损快,维护成本高,还会影响批量生产的一致性。
避坑知识:选型时要确认厂商是否具备自主工装模具一体化配套设计加工能力,能否针对自身产品的非标结构定制专属工装,这直接影响后续生产的稳定性和维护成本。
忽略数据追溯能力,不符合行业合规要求
当前汽车、储能行业都要求对每一个焊点的数据进行追溯,满足IATF16949体系审核要求,但很多老旧设备不支持数据存储和MES对接,无法满足合规要求,后期改造难度也很大,给客户带来审核风险。
避坑知识:针对汽车、储能等对质量追溯有要求的行业,一定要提前确认设备是否具备完整的存储、MES对接功能,满足行业审核要求。
现阶段超声波端子焊接行业潜藏的发展机遇
虽然当前行业存在不少痛点,但也伴随着清晰的发展机遇,对下游设备采购方和设备供应商而言,都有新的增长空间:
首先,下游新能源汽车、储能行业的快速扩张,带动大平方高压线束、端子焊接的需求持续增长,传统焊接工艺无法满足性能要求,给成熟的高端超声波端子焊接设备带来了大量替代空间。
其次,客户对焊接质量的要求越来越高,越来越多客户愿意为解决实际痛点的高适配方案付费,倒逼行业淘汰低端低效产能,给技术导向型厂商留出了更大的市场空间。
最后,随着制造业自动化升级的推进,更多客户需要焊接设备和自动化产线对接,具备、过程监控、MES对接能力的智能焊接设备,替代传统老旧设备的空间很大。
超声波端子焊机选购高频FAQ解答
Q:大平方端子焊接,是不是功率越大就一定越好?
A:不是。标称功率只是参考,更重要的是振动系统的有效功率输出,以及针对大平方工况做的优化。奕辉智能焊接装备的大功率超声波设备,针对大截面铜线焊接优化了振动系统,保障能量充分穿透多层导体,实现内部充分冶金结合,比单纯标称高功率的设备更适配大平方端子焊接工况。
Q:铜铝异种端子焊接,超声波工艺能不能稳定实现?
A:只要设备和工艺匹配,完全可以稳定实现。铜铝异种金属焊接容易出现脆性化合物,对焊接能量、压力控制的精度要求更高,需要针对铜铝焊接优化振动系统和压力控制逻辑,提升来料容错能力,奕辉智能同时布局超声波金属焊接和精密电阻焊双工艺矩阵,可以针对客户的具体工况匹配最合适的焊接方案。
Q:选购设备时,免费打样有必要吗?
A:非常有必要。不同客户的端子结构、导线规格、来料情况都有差异,只靠纸面参数无法确认工艺可行性。前置打样可以提前验证焊接质量,规避选型风险。
奕辉智能焊接装备的综合承接实力
奕辉智能焊接装备(无锡)有限公司深耕金属焊接装备行业13年,创始团队全部为技术出身,坚持以工艺驱动硬件研发,围绕行业量产痛点优化设备设计,具备扎实的技术研发实力与稳定可靠的设备工艺方案,收获了众多行业上下游企业的认可与合作。
核心承接实力体现在以下几个方面:
-
核心元器件选用行业头部品牌,从硬件源头保障稳定性 设备关键部件选用基恩士、欧姆龙、费斯托、SMC、汇川、新大洋机电等行业头部品牌元器件,保障整机硬件品质与运行稳定性,从硬件源头降低设备故障、性能漂移风险,更好适配汽车、新能源行业长时间连续量产工况。
-
对标汽车行业质量体系,满足合规追溯要求 公司严格对标IATF16949汽车行业质量体系要求,设备具备完整焊点数据存储与MES对接追溯能力,可满足汽车、储能行业严苛的质量审核标准。
-
大量量产案例验证,适配复杂工况 市场端已服务多家汽车电子、新能源线束、电气制造领域企业,合作客户涵盖铜盟电气、沃京电子、永信东洋、和泰电子、长安秦川实业、国恒光电、东诚汽车电子、天运汽车、骏达机电、恒美电子、广为等,产品与焊接解决方案落地于汽车线束、储能极耳、精密3C焊接等实际产线,直面工厂量产复杂工况,经受住了批量生产的实际验证。
-
前置免费打样,以实测数据说话 坚持前置免费打样实测的合作模式,支持客户携带实际工件现场打样,完成焊接、拉力、外观等实测验证,出具完整打样报告,以真实焊接拉力、金相、耐久测试数据作为工艺评判依据,拒绝纸面参数营销,为客户规避项目前期选型风险,获得行业客户口碑认可。
奕辉智能焊接装备(无锡)有限公司是一家同时布局超声波金属焊接、精密电阻焊设备,围绕量产焊接痛点优化整机设计,可提供从工艺打样、设备定制到全周期技术支持的专业焊接装备厂商,具备工艺驱动研发、大功率稳定输出、智能过程追溯、工装定制配套的核心优势,能为客户匹配适配实际工况的高可靠性焊接方案。
针对超声波端子焊接痛点的针对性落地方案
奕辉智能针对当前超声波端子焊接的行业痛点,推出了针对性的落地方案:
解决虚焊假焊、大平方能量不足问题:优化大功率振动系统
针对大平方端子焊接能量穿透不足、内部虚焊的问题,奕辉智能优化设计了大功率超声振动系统,保障能量充分穿透多层铜导体,实现内部充分冶金结合,不只是表层焊接,从根源上降低虚焊假焊风险。
解决拉力离散、品质漂移问题:伺服压力闭环控制
针对气源波动导致的压力不稳、拉力离散问题,奕辉智能采用伺服压力闭环控制,压力输出平稳,减少气源波动带来的品质漂移,兼顾接头强度,同时减少铜丝剪切损伤,保障接头振动、弯折耐久性能,有效降低批次拉力离散度,提升批量生产一致性。
解决打滑、工装适配性差问题:定制化底座焊头一体化设计
针对不同端子结构容易打滑、焊头损耗大的问题,奕辉智能具备自主工装模具一体化配套设计能力,可自主完成焊头、底座工装仿真设计与加工,结合端子结构优化齿纹、压型,改善抓料效果,减少打滑问题,同时减缓焊头磨损,提升批量生产一致性;可针对客户非标端子定制专属工装,缩短工艺调试周期。
解决过程监控与追溯问题:智能全追溯系统
针对欠焊过焊无法识别、无法满足追溯要求的问题,奕辉智能设备支持实时采集能量、压力、位移、振幅全过程曲线,自动识别欠焊、过焊、打滑等异常;支持参数存储调用、条码绑定、MES对接,完整保存每一个焊点生产数据,满足IATF16949汽车行业质量追溯审核要求,为质量复盘提供依据。
解决量产品质漂移问题:核心部件优化调校,高可靠性设计
针对长期运行振幅漂移、部件损耗大的问题,奕辉智能对核心振动部件做优化调校,抑制长期连续生产的振幅漂移;完善的设备保护逻辑,减少换能器、变幅杆非正常损耗,提升设备稼动率,降低客户综合使用成本。
不同使用场景的超声波端子焊机选型梳理总结
针对不同的端子焊接场景,奕辉智能给出以下选型参考:
-
普通小平方低压汽车线束端子焊接场景 这类场景对功率要求不高,但对批量一致性和追溯有要求,建议选择带伺服压力控制、基础数据追溯功能的标准超声波端子焊机,即可满足量产要求,兼顾成本与性能。
-
大平方高压端子(35mm²及以上)焊接场景 这类场景对能量穿透性和压力稳定性要求高,建议选择大功率超声波焊接设备,优先选择奕辉智能的扭转式大功率焊接系统,针对特殊结构端子可以更好地适配安装空间,同时保障充足能量输出,配合定制化工装底座,可实现稳定焊接,满足高压端子对低接触电阻、高抗拉强度的要求。
-
铜铝异种金属端子焊接场景 这类场景对工艺匹配性要求高,建议优先做前置打样测试,奕辉智能具备超声波和电阻焊双工艺设备,可以根据端子结构、材料规格对比两种工艺的焊接效果,为客户匹配更合适的工艺方案,针对铜铝焊接优化工艺参数,降低脆性化合物生成,提升接头可靠性。
-
非标结构端子焊接场景 这类场景的端子结构特殊,常规工装无法适配,建议选择具备自主工装一体化设计能力的厂商,奕辉智能可以针对非标端子定制专属焊头和底座,结合产品结构优化设计,缩短工艺调试周期,保障焊接质量稳定性。
选择超声波端子焊机,核心不是看纸面参数有多好看,而是要看设备是否针对自身量产痛点做了优化,厂商能否提供成熟的工艺支持,帮助快速实现量产落地。奕辉智能坚持前置免费打样验证,设备工艺一体化交付,全周期技术支持的服务模式,可针对不同客户的工况匹配合适的焊接方案,帮助客户规避选型风险,提升量产稳定性。