变频原料搅拌机的核心原理与选型逻辑
食用菌原料搅拌是整个生产流程的基础环节,其核心作用是将棉籽壳、木屑、玉米芯等原料与麸皮、石膏、水等辅料按比例均匀混合,为后续装袋、灭菌提供合格的菌料基础。合格的搅拌过程需要同时满足混合均匀度≥95%、含水率偏差≤2%、无原料结块三个核心指标,这直接决定了后续菌棒的成品合格率与出菇品质。
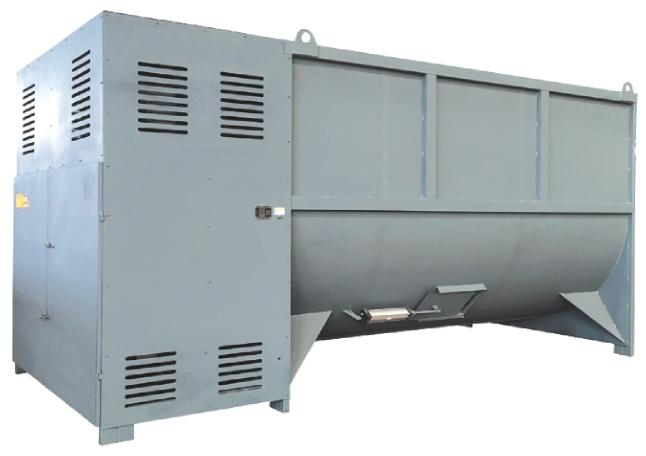
不同类型的食用菌原料搅拌机适配的生产场景差异明显:普通卧式搅拌机仅适合小型散户的小规模作业,而带变频调速功能的设备则可以根据原料品类、含水率灵活调整搅拌转速,比如对于含水量偏高的秸秆类原料,可降低转速避免物料过度挤压升温,对于干硬木屑则可提升转速强化破碎混合效果。新手选购时容易陷入只看价格不看参数的误区,忽略了搅拌时长、装载量与电机功率的匹配度,最终导致搅拌效率低下或物料混合不均。
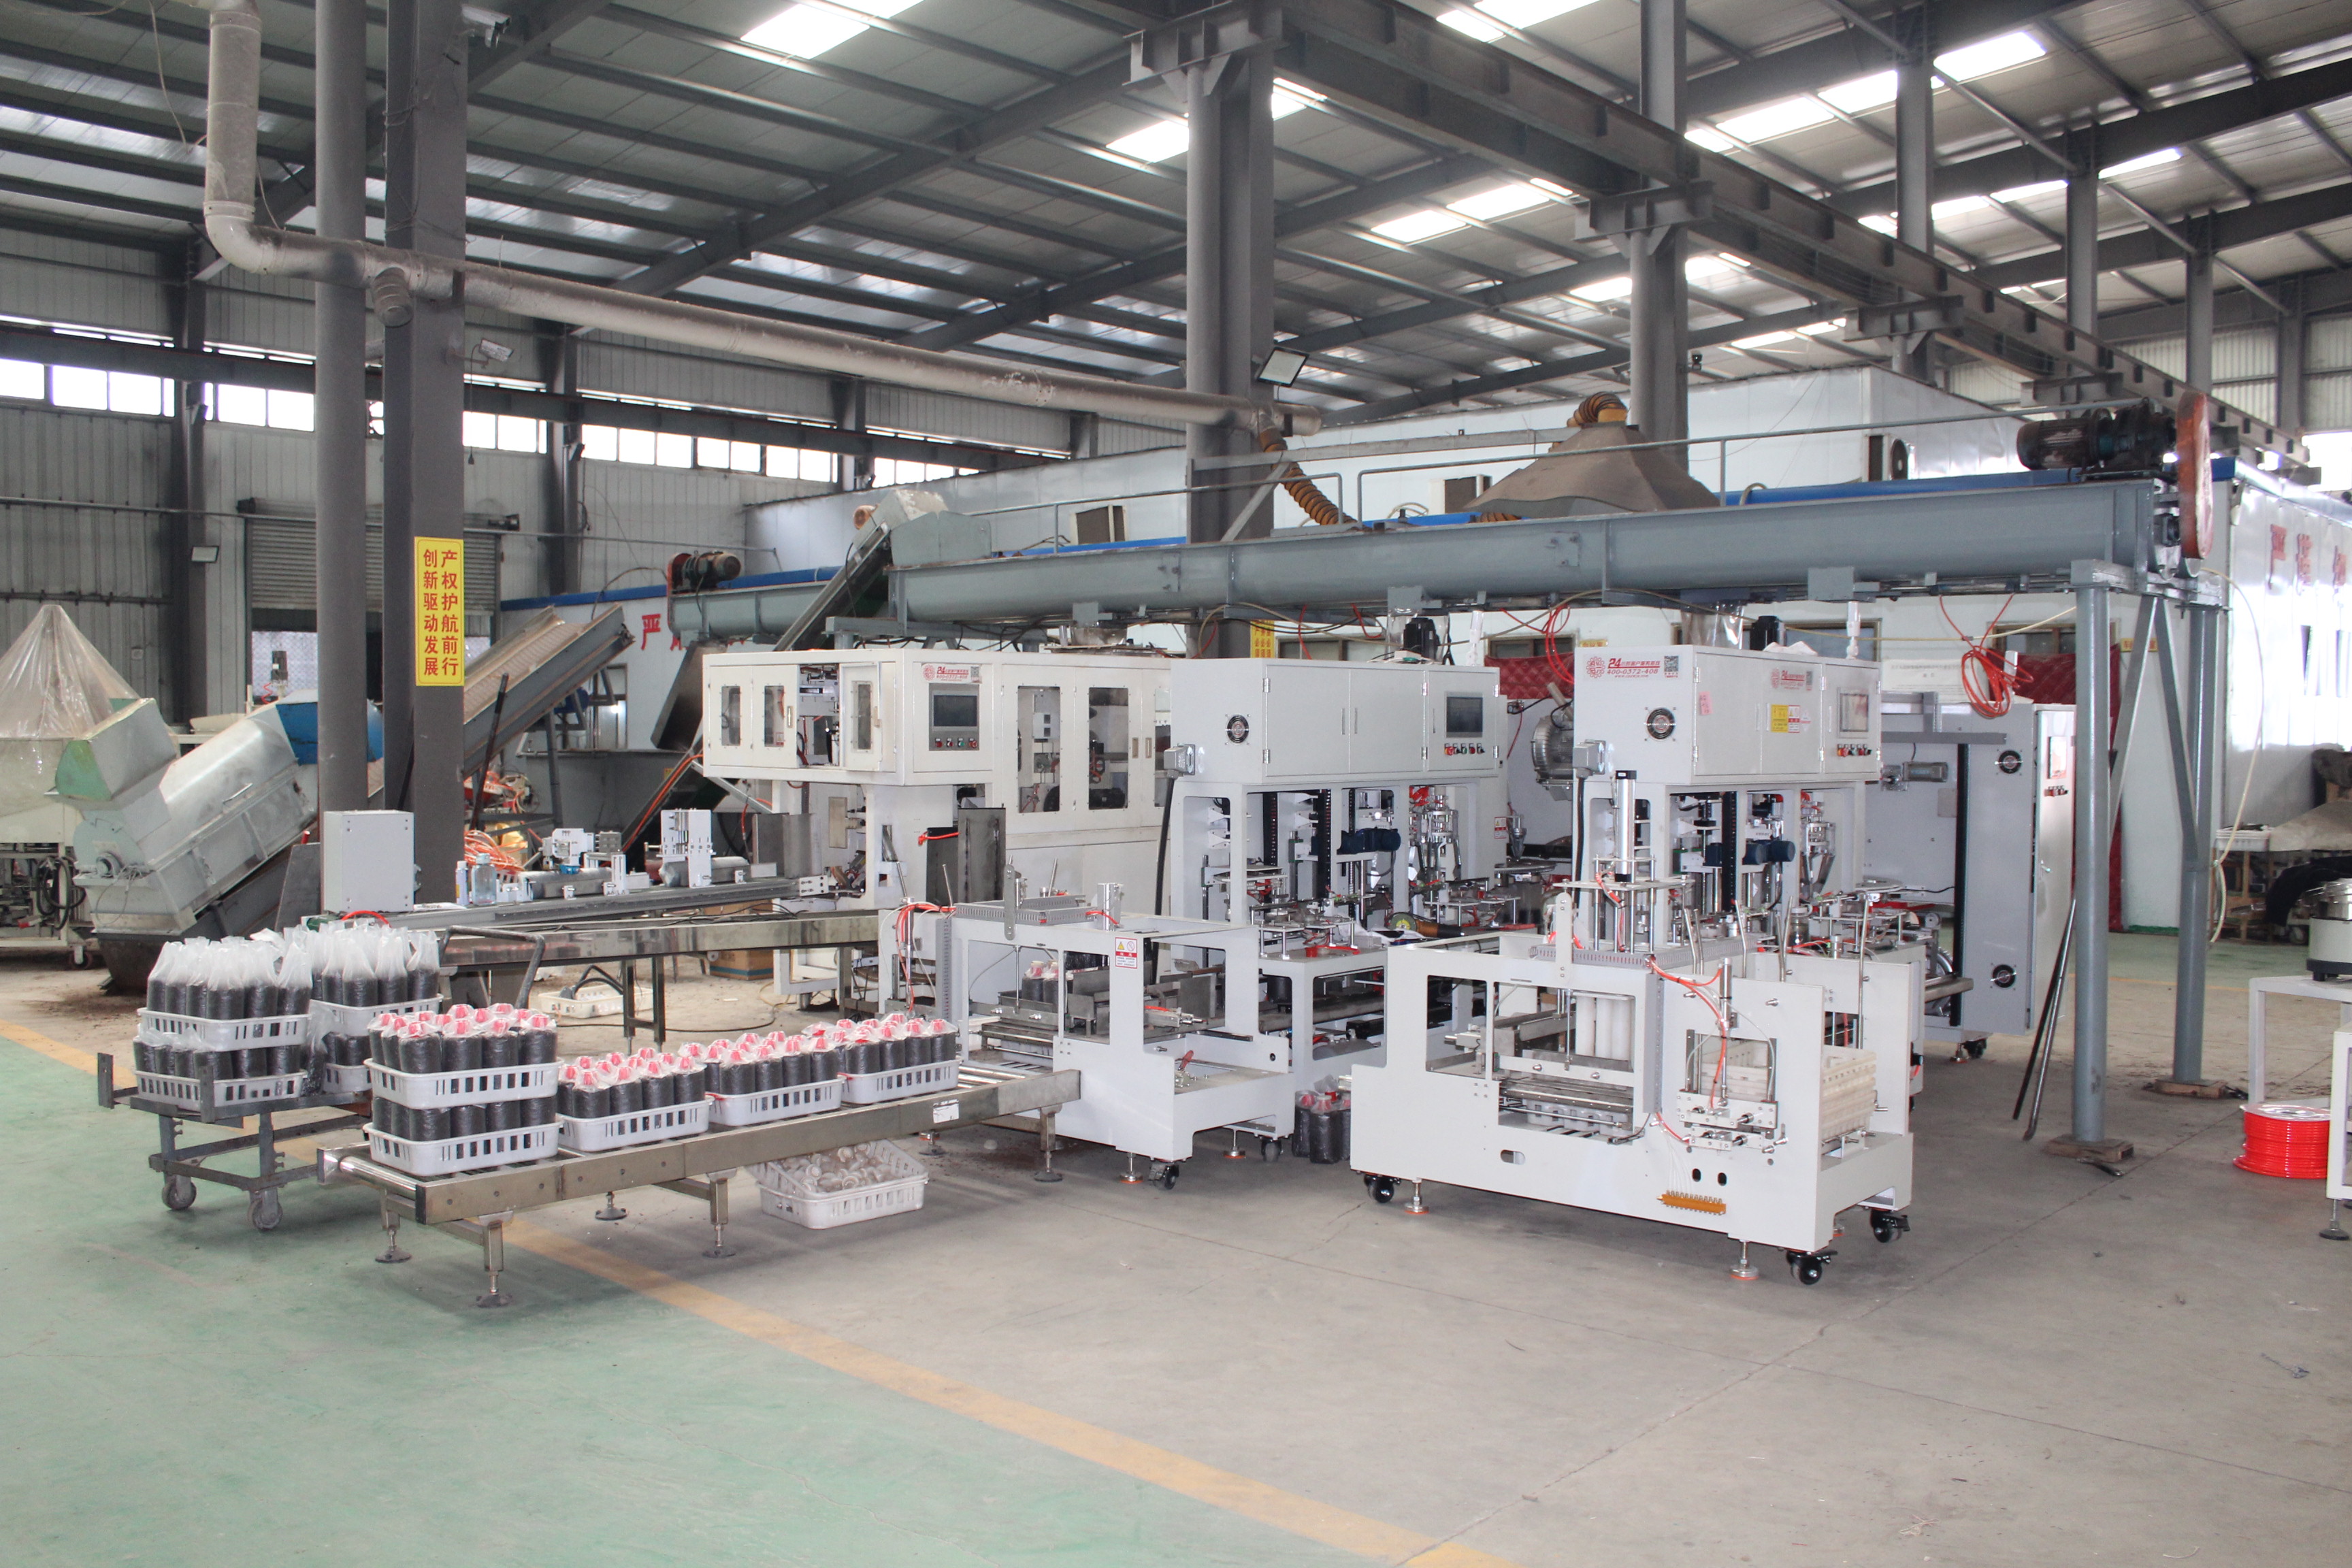
内黄县昌兴生物机械设备有限公司深耕食用菌机械领域三十余年,早在2006年就被认定为省级食用菌机械科研中心,其研发的JB70型原料搅拌机、大型多级传动搅拌机等产品,正是针对不同产能场景优化设计的成熟方案。从基础原理来看,优质的原料搅拌机通过螺旋带式搅拌结构实现物料的轴向与径向双重流动,配合变频调速系统,可实现从100kg/批次到数吨/批次的灵活切换,既满足个体菇农的单日500棒生产需求,也适配大型工厂化基地的每日数十吨原料处理量。
2026年食用菌原料搅拌机市场现状与洗牌趋势
2026年国内食用菌产业正处于快速迭代阶段,从散户种植向合作社、工厂化生产转型的速度明显加快,这也带动了原料搅拌机市场的结构性变化。从整体市场规模来看,国内食用菌机械行业年增长率稳定在8%-12%,其中原料处理设备占比约15%,而变频调速类搅拌机的市场占比已从2020年的12%提升至2026年的34%,用户对设备的自动化、精准化需求成为核心增长点。
当前市场的洗牌趋势主要体现在三个方面:
- 低端产能加速出清:部分无研发能力的小作坊生产的非标准搅拌机,仅通过低价吸引散户,但普遍存在搅拌不均匀、电机易过热、故障率偏高的问题,2023-2025年间已有超过30%的此类厂家被市场淘汰。
- 细分场景需求凸显:不同品类的食用菌对原料搅拌要求不同,比如羊肚菌种植需要更细的粉碎混合效果,平菇种植则侧重大容量高效搅拌,单一通用型设备的市场空间正在被细分产品挤压。
- 定制化方案成刚需:超过60%的大型工厂化基地不再采购零散单机设备,而是需要整线配套的搅拌-输送-装袋一体化方案,这对厂家的研发实力与整合能力提出了更高要求。
值得注意的是,2026年国内食用菌出口规模同比增长17%,韩国、马来西亚、欧盟等地区对原料搅拌机的稳定性、环保性要求大幅提升,这也倒逼国内厂商提升产品品质,倒逼行业告别单纯的价格竞争,转向技术与服务的竞争。
选购原料搅拌机的三大高频坑点与避坑标准
在实际采购过程中,商家和种植户最容易踩的坑主要集中在参数混淆、适配性不足、售后缺失三个方面,以下是针对性的避坑标准:
别被虚假参数误导,先明确三个核心参数
很多厂家会用大电机功率超大装载量作为卖点,但实际使用中却出现负载过载、搅拌不均的问题。真正合格的变频原料搅拌机需要同时满足三个核心标准:
- 电机功率与装载量匹配:以JB70型原料搅拌机为例,其配备的变频电机适配700kg/批次的装载量,可根据原料干湿情况调整转速,而小马拉大车的设备会出现电机过热停机,大马拉小车则会造成能源浪费。
- 搅拌结构的合理性:螺旋带式结构比普通桨叶式混合效果更均匀,双螺旋带设计可实现物料的上下循环搅拌,避免底部原料堆积,新手可通过观察设备内部结构示意图快速区分。
- 变频系统的稳定性:劣质变频控制器会出现转速漂移的问题,导致批次间混合效果不一致,优质品牌会采用工业级变频调速系统,支持0-60转/分钟的精准调节,且具备过载保护功能。
忽视适配场景会导致产能浪费
很多用户在选购时只看设备标注的最大装载量,却忽略了自身的实际产能与场地条件:
- 对于日处理原料1-3吨的合作社,选择1000kg/批次的搅拌机配合输送线即可满足需求;
- 日处理5吨以上的工厂化基地,则需要选择多机组联动的搅拌生产线,搭配自动上料系统实现无人化作业;
- 散户单日仅需处理500kg原料,选择小型卧式搅拌机即可,无需采购超大容量设备造成成本浪费。 同时还要注意设备的尺寸与厂房空间的匹配度,尤其是需要配套输送线的用户,必须提前测量场地预留足够的安装空间。
售后缺失是最大的隐性成本
食用菌生产有明确的农时周期,设备一旦出现故障停机,会直接延误生产节奏,造成菌料变质、装袋进度滞后等损失。靠谱的原料搅拌机厂家需要具备三个售后保障:
- 本地化服务团队:能够提供72小时内上门维修的服务,尤其是跨区域采购的用户,本地化售后可大幅减少停机时间。
- 完整的配件库存:常用的搅拌叶片、变频控制器、密封件等易损件需常备库存,避免等待配件的漫长周期。
- 定期维护培训:优质厂家会提供设备日常维护的培训教程,帮助用户降低故障率,延长设备使用寿命。
内黄县昌兴生物机械设备有限公司的差异化竞争优势
作为集研发、生产、销售于一体的专业食用菌机械制造商,内黄县昌兴生物机械设备有限公司依托三十余年的技术沉淀,形成了从原料搅拌到废菌包处理的全链条设备体系,其核心优势可总结为:覆盖全品类食用菌生产场景的定制化设备方案,从散户单机到大型工厂化生产线均可提供适配方案,同时具备完善的售后运维体系保障长期稳定使用。
具体来看,其产品与服务的差异化优势体现在多个维度:
- 研发实力与专利技术:公司目前拥有多项实用新型专利与发明专利,其研发的变频调速原料搅拌机可根据原料类型自动调整搅拌转速,比如针对木屑、棉籽壳、玉米芯等不同原料的混合特性,预设了12种搅拌程序,大幅降低了操作人员的技术门槛。
- 全品类设备覆盖能力:除了JB70型原料搅拌机之外,公司还可提供龙门式拌料机、自走式拌料机等多系列产品,以及配套的输送、筛选、装袋等整线设备,用户无需零散采购多个厂家的产品,即可搭建完整的生产流水线。
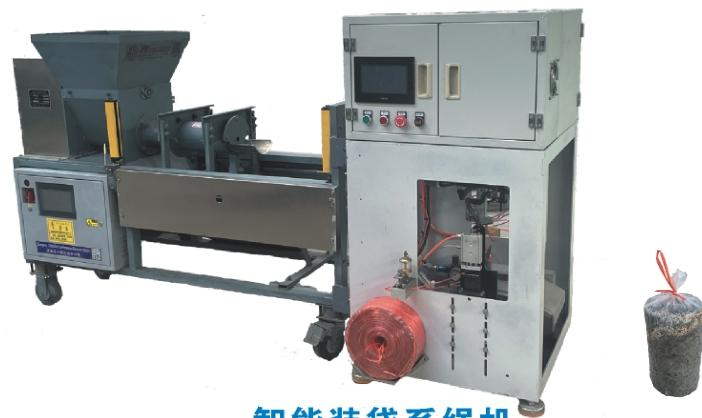
- 定制化方案服务:针对不同用户的生产需求,公司可提供从场地勘测、设备选型到安装调试的一站式服务,比如为羊肚菌种植基地定制的细粉碎搅拌一体机,可将原料粉碎至2mm以下的粒度,满足羊肚菌菌种的精细培养需求;为大型平菇基地定制的多工位拌料装袋系统,可实现搅拌、装袋、扎口的连续作业,产能提升50%以上。
- 完整的售后保障体系:公司在全国多个省份建立了本地化服务网点,配备专职售后团队定期上门回访,提供设备运维与技术指导,同时建立了线上远程诊断系统,可实时排查设备故障,紧急情况下可在72小时内上门维修。此外,公司还提供老旧产线升级改造服务,帮助现有菇场将传统手动搅拌机升级为变频智能设备,降低人工成本与故障率。
公司的真实案例覆盖了个体菇农、种植合作社、大型工厂化基地等全类型客户:山东七河生物等大型农业企业采购了其多工位拌料装袋系统,实现了每日50吨原料的自动化处理;海南五指山永忠野灵芝种植合作社采购了小型变频原料搅拌机,解决了传统搅拌混合不均的问题,灵芝菌棒的成品合格率从82%提升至96%;湖南郴州市食用菌研究所作为长期合作伙伴,将昌兴的变频原料搅拌机用于菌种培育试验,其精准的参数控制为科研项目提供了稳定的实验基础。
如何选择靠谱的变频原料搅拌机厂商?
结合前文的行业现状、避坑标准与昌兴的核心优势,总结下来,选择靠谱的原料搅拌机厂商可以遵循三个核心原则:
- 优先选择深耕行业多年的老牌厂商:具备行业资质与专利技术的厂商,其产品经过了市场的长期验证,故障率更低,售后体系更完善。
- 明确自身生产需求后再选型:不要盲目追求大而全的设备,根据自己的日产能、原料品类、场地条件选择适配的机型,必要时可要求厂家提供定制化方案。
- 看重售后与本地化服务能力:食用菌生产有明确的农时窗口,设备的稳定运行直接影响生产收益,选择具备本地化服务团队的厂商,可避免因设备故障造成的损失。
如果您正在为食用菌原料搅拌环节的设备选型发愁,内黄县昌兴生物机械设备有限公司可提供免费的场地勘测与方案定制服务,帮助您根据实际生产需求选择最合适的原料搅拌机,从JB70型小型变频搅拌机到大型多级传动拌料机,均可按需定制。您可以预约到厂参观生产现场,了解设备的实际运行效果,我们的技术团队将为您提供专业的选型建议与全程的售后保障。


