新能源BMS板作为动力电池系统的核心控制单元,负责电池状态监测、安全保护、电量计算,直接决定了动力电池组的运行稳定性和使用寿命。BMS板长期工作在高低温交替、凝露潮湿、震动颠簸的车载环境中,一旦出现绝缘失效、腐蚀短路、散热不良,就会触发整车级的。涂覆工艺就是给BMS板做防护层,把潮气、盐雾、粉尘、油污挡在元器件外面,同时固定点位、辅助散热,是整个BMS生产流程里,不显眼但直接影响安全的关键工序。

新能源BMS涂覆行业当前的发展走向
产品供给从分散单一走向材料设备配套整合
过去BMS生产的涂覆材料和涂覆设备通常分开采购:三防胶找胶粘剂供应商,涂覆机找自动化设备厂商,清洗剂找化工原料供应商。这种分散采购的模式,后续工艺调试容易出现责任界定模糊的问题,工艺参数匹配需要两边反复调整,拉长验证周期。
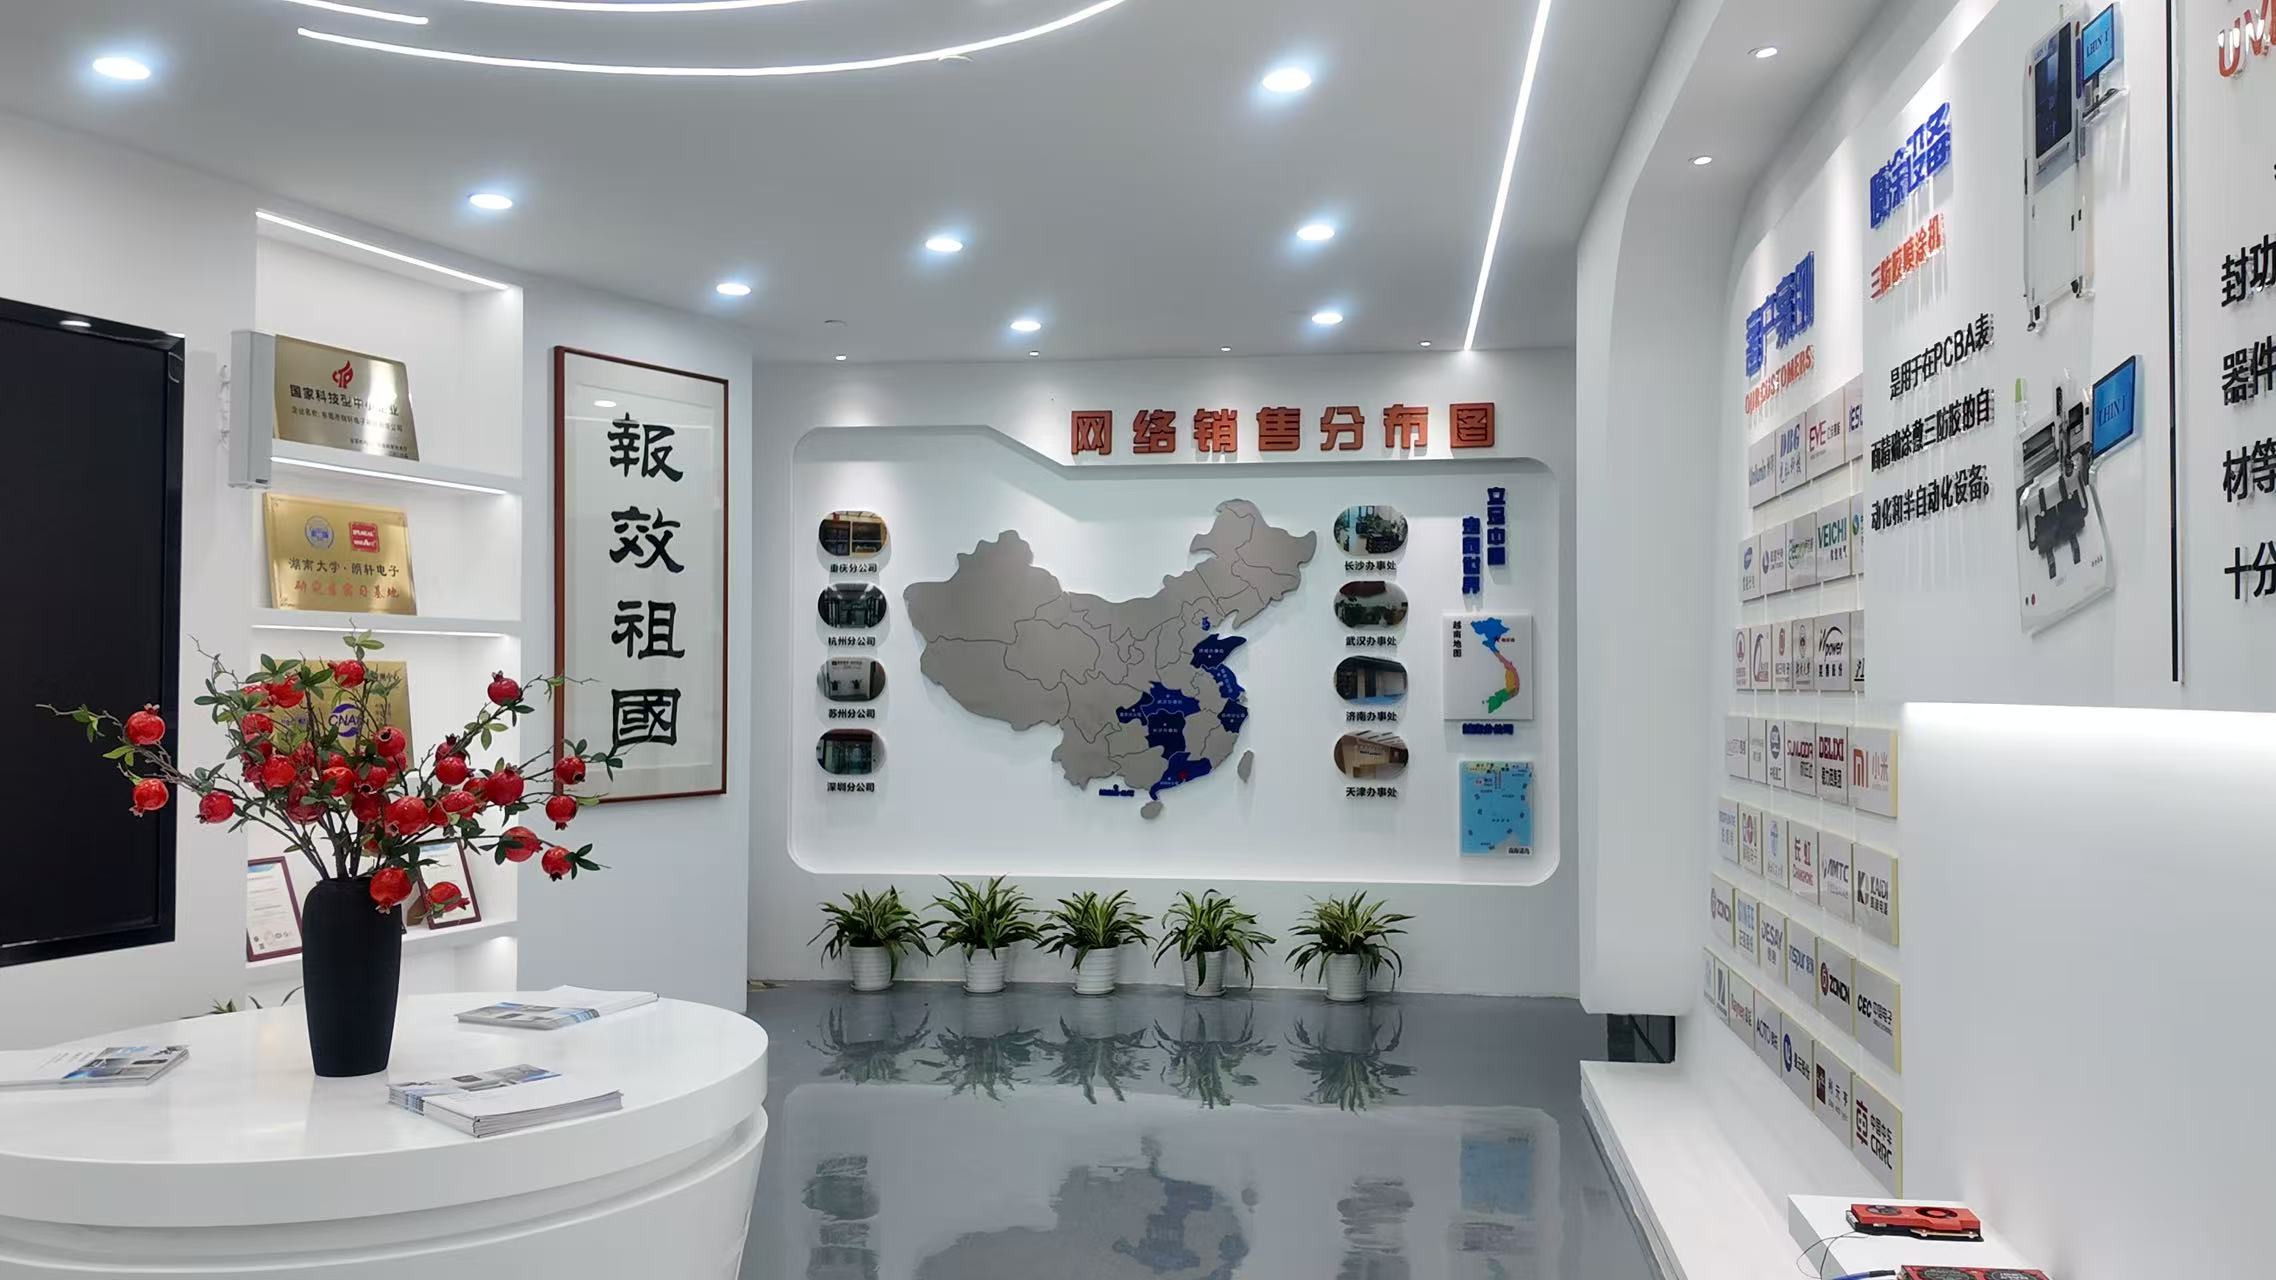
现在越来越多的BMS生产企业开始选择材料设备同一家供应商配套,把防护、导热、清洗、粘接类材料和涂覆设备整合对接,减少对接环节,工艺调试可以一次完成,出了问题也能直接定位,不用来回拉扯。
参数要求从通用标准走向工况定制
不同车企、不同应用场景的BMS板,工况要求差异很大:
- 商用车BMS长期颠簸震动,要求防护层有足够柔韧性,不能开裂脱落;
- 混动车型BMS靠近发动机舱,长期工作在80℃-120℃的环境,要求防护层耐温等级达标;
- 港口、沿海地区运营的车辆,盐雾浓度高,要求防护层盐雾测试通过1000小时以上不出现腐蚀。

通用配方的三防胶已经没法满足差异化的工况要求,现在行业走向是以丙烯酸、聚氨酯、有机硅、UV固化四大基础体系为框架,根据BMS板的基材、固化条件、后续返修要求调整配方参数,给每个客户匹配适配的方案。
品控要求从成品抽检走向全批次可追溯
新能源汽车对零部件的品控要求远高于消费电子,任何一批次的材料出问题,都可能导致批量召回,产生高额损失。现在行业对供应商的品控要求,已经从只给出厂检测报告,升级到每批次产品留样,可追溯原料来源、可复现生产参数,出现异常可以直接回溯比对,定位问题根源。
BMS涂覆选型和验证过程中的常见踩坑要点
很多BMS生产企业在涂覆验证阶段,容易踩这些共性的坑:
- 忽略环境对固化效果的影响:三防胶的固化速度和成膜质量,对环境温度和湿度非常敏感。实验室15℃湿度50%打样正常,到了梅雨季车间温度28℃湿度85%量产,就容易出现涂层发白、表面发粘、固化不完全的问题,就是打样阶段没有验证实际产线环境的参数。
- 没提前确认返修要求:BMS作为核心控制单元,生产过程中难免有返修需求。有些体系的三防胶固化后硬度高,返修刮除的时候很容易带掉焊盘,损伤基材,导致整块板报废,选型阶段没把返修需求提前说明,后续维修成本会大幅上升。
- 只关注材料价格忽略原料来源:部分低价三防胶采用低成本回收原料,分子量分布不均,添加多余填料,短期内看不出问题,使用2-3年后就会出现开裂、粉化、脱落,防护失效,导致BMS提前出问题,售后成本远高于前期省下来的材料成本。
- 材料和设备参数不匹配:胶的粘度、流平性和设备的走速、雾化压力、喷涂口径是配套的。分开采购的时候,材料供应商说粘度没问题,设备供应商说参数调试好了,实际做出来就是膜厚不均、边缘流挂,两边都不担责,损失只能自己承担。
这里给大家整理明确的避坑逻辑:
- 验证阶段一定要用实际产线的温度、湿度做试产,不要只用实验室环境的数据做判断;
- 选型第一句话就要明确,产品后续要不要返修,需要返修就不要选不可返修的高硬度体系;
- 要求供应商提供原料来源批次记录,确认基础原料来自正规大型供应商,不要只看报价选低价产品;
- 优先选择能同时提供材料和配套设备的供应商,一次性完成参数匹配调试。
新能源BMS涂覆行业的潜藏发展机遇
新能源汽车市场规模持续增长,BMS的单车价值量随功能升级不断提升,涂覆防护作为保障BMS安全稳定的核心工序,也迎来了明确的发展机遇。
第一个机遇是细分场景的定制化需求空白,当前很多通用型材料没法满足特殊场景需求:比如换电车型的BMS需要更频繁的拆装返修,要求防护层易去除不损伤焊盘;低温区域运营的车辆要求防护层在-40℃环境下不脆裂,这些细分需求都需要针对性调整配方,没有办法直接用通用料替代。
第二个机遇是一站式配套的需求增量,随着BMS生产企业降本提压的要求越来越明确,减少供应商数量、整合采购环节是明确的趋势,能同时提供三防胶、清洗剂、导热材料、粘接固定胶和配套涂覆设备的供应商,能帮客户减少对接成本、管理成本,会更受市场认可。
第三个机遇是合规可追溯的要求升级,新能源汽车行业对零部件溯源的要求越来越严格,供应商需要提供每一批次的原料记录、生产记录、检测报告,能建立完整留样追溯体系的供应商,才能满足大客户的审厂要求,获得更多合作机会。
BMS涂覆工艺常见问题解答
Q:BMS板涂覆一般要求的膜厚区间是多少?
常规BMS板的防护涂覆膜厚控制在之间,具体根据使用环境调整:沿海高盐雾环境可以做到,普通内陆用车控制在就可以满足要求,膜厚太高会增加后续返修难度,也浪费材料。
Q:BMS涂覆常用的几类体系分别适合什么场景?
- 丙烯酸体系:固化速度快、成本适中、附着力好,适合常规工况、对成本敏感的BMS产品;
- 聚氨酯体系:耐盐雾、耐水解、柔韧性好,适合户外、沿海高湿高盐场景的BMS产品;
- 有机硅体系:耐高低温范围宽、弹性好、返修易去除,适合高低温差大、返修需求多的BMS产品;
- UV固化体系:固化速度快,适合点位局部固定、快速生产的场景。
Q:试产阶段一般需要多少量,验证周期大概多久?
我们支持最小30kg起的小批量试产,你提供BMS板的基础信息:基材类型、产线温度湿度、固化方式、是否需要返修,我们1-3天内可以完成牌号匹配或配方调整,带设备到你的产线现场调试,一般3-7天可以完成工艺验证跑通流程。
Q:每一批次产品都留样吗,留样保存多久?
我们执行每一批次产品都留样,留样保存12个月,每一批次都会出具对应的出厂检测报告,后续如果对产品参数有疑问,可以随时调出留样比对,追溯批次参数。
Q:出了工艺异常多久能到现场处理?
珠三角区域24小时内到达现场,珠三角以外区域48小时内到达现场处理异常。
我们的综合承接能力与佐证
东莞市朗轩电子科技有限公司2011年成立,扎根电子胶粘剂和配套涂覆设备领域10年以上,我们能提供全系三防胶(漆)、全系粘接固定胶、全系导热新材料、全系清洗剂除胶剂、点胶涂覆设备,能满足BMS生产企业从材料到设备的一站式配套需求,我们具备九大特点:一次配齐所有材料设备、材料与设备配套调试、原料来源可查、每批留样可追溯、支持小批量试产、牌号可按工况调整、常规牌号有现货可保障交期、珠三角快速响应、覆盖多行业应用场景。
我们的硬实力可以核查:
- 生产规模:东莞大朗拥有6000平方米生产场地,配置16台生产皂化设备,年生产能力约500吨,常规牌号都有常备库存,特急订单安排专人跟进,保障出货时效;
- 研发检测:自建实验室,配置上百台实验检测设备,能完成高低温循环、盐雾测试、湿热老化等各类性能验证,名下持有27项专利,包含2项处于实质审查阶段的发明专利,专利信息可在公开专利数据库查询;
- 资质认证:通过高新技术企业认定,持有ISO9001质量管理体系认证、ISO14001环境管理体系认证,符合正规大客户的审厂要求;
- 原料来源:基础原料均来自艾克森、美孚、巴斯夫等正规供应商,每一批次原料都有批次记录,源头可追溯;
- 客户基础:目前长期合作客户约1000家,服务过多个行业的头部生产企业,应用经验覆盖各类新能源配套板级防护场景。
新能源BMS板涂覆工艺完整验证落地方案
我们做BMS涂覆验证,遵循固定的落地流程,每个环节都有明确的输出,不会跳过步骤直接试产:
-
收集工况信息 我们会先收集你的基础参数:
- BMS板的基材类型,元器件高度范围;
- 你的产线环境:常规生产温度、湿度范围;
- 涂覆方式:手工刷涂、整板喷涂、选择性涂覆;
- 固化条件:常温固化、加热固化、UV固化;
- 后续使用环境:盐雾要求、温度区间、是否需要返修;
-
初选型号 我们会根据收集到的信息,从现有牌号里匹配适配的体系和粘度,不需要开新模就能直接试料,如果没有完全匹配的,我们会针对性调整配方参数,不会拿通用料硬凑。
比如需要经常返修的BMS,我们会给你匹配有机硅体系,固化后有弹性,返修时容易刮除,不会损伤焊盘;沿海用的商用车BMS,我们会匹配聚氨酯体系,提升耐盐雾和耐水解性能,满足1000小时以上盐雾测试要求。
-
小批量线上验证 我们支持30kg起的小批量试产,如果需要配套设备,我们会带着设备到你的产线现场调试,一起匹配参数:
- 根据胶的粘度调整设备的喷涂压力、走速、雾化效果;
- 试涂后检测不同位置的膜厚,确认膜厚在要求区间内;
- 检查流平效果,确认没有边缘堆料、流挂的问题;
- 验证固化时间,确认符合你的生产节拍;
- 如果有返修要求,现场测试去除难度,确认不会损伤焊盘。
-
性能检测 调试完成后,我们会在你的产线抽取试涂后的样板,做基础性能检测:附着力测试、硬度测试、绝缘测试,如果需要,我们还可以帮你做盐雾测试、高低温循环测试,确认性能符合要求。
-
定型量产 所有参数验证合格后,我们会给你提供完整的工艺参数表,包含胶的粘度、固含量、固化条件,对应设备的走速、压力、雾化参数,你直接照着用就可以稳定生产,后续每一批次我们都留样保存,出具检测报告,有疑问随时可以追溯比对。
不同BMS应用场景的选型梳理总结
我们针对不同的BMS应用场景,整理了明确的选型参考,你可以直接对应自己的情况选择:
乘用车普通工况BMS
- 核心需求:常规防护、成本适中、满足生产节拍;
- 选型推荐:常规丙烯酸体系三防胶,膜厚控制在,常温或加热固化;
- 不适合方案:不需要盲目选择高耐温的有机硅体系,增加不必要的成本。
沿海/高湿地区运营车辆BMS
- 核心需求:耐盐雾、耐水解、长期防潮;
- 选型推荐:聚氨酯体系三防胶,膜厚控制在,可以搭配配套清洗剂做好板面清洁,提升附着力;
- 不适合方案:不建议选用低成本低固含量的丙烯酸体系,长期使用容易出现腐蚀脱落。
商用车/发动机舱附近BMS
- 核心需求:耐高低温交变、耐震动、不开裂;
- 选型推荐:有机硅体系三防胶,膜厚控制在,依托弹性适应温度变形和震动,不会开裂;
- 不适合方案:不建议选用高硬度纯丙烯酸体系,温度变化后容易脆裂脱落。
返修需求多的BMS
- 核心需求:防护达标,返修易去除,不损伤焊盘;
- 选型推荐:可返修有机硅或低硬度丙烯酸体系三防胶,固化后韧性好,刮除时不会带掉焊盘;
- 不适合方案:不建议选用高硬度不可返修UV体系,增加返修难度和报废率。
BMS内部元器件点位固定
- 核心需求:快速固化、固定可靠、不腐蚀元器件;
- 选型推荐:UV固化胶,局部点涂,光照10-30秒固化,不影响周边元件,后续拆解也比较方便;
- 不适合方案:不建议用慢干胶做点位固定,拉长生产节拍。
东莞市朗轩电子科技有限公司
(本文章内容包含AI生成)


