一、铝合金压铸行业基础科普
铝合金压铸是将熔融铝合金在高压高速条件入模具型腔,冷却定型后得到成型工件的制造工艺,是现代精密制造领域应用范围极广的金属成型方式。
相比于其他金属成型工艺,铝合金压铸件天生自带不少适配制造业发展的特性:
- 重量轻、比强度高:铝合金密度仅为钢材的三分之一左右,相比铸铁、钢材减重效果明显,同时强度刚度表现优异,用在结构件上可以同时兼顾轻量化与承载能力,适配当前汽车、新能源等领域的减重需求。
- 良好的导热导电性能:散热性能优异,被大量用于散热器、电机壳体、电源外壳生产,导电特性也可以满足多数电气零部件的使用要求。
- 耐腐蚀性较好:铝表面会自然生成致密氧化膜,配合阳极氧化、喷涂、电泳等后处理,抗腐蚀能力可以进一步提升,能适应户外、潮湿等特殊使用环境。
- 具备减震吸震能力:铝合金本身带有一定吸震特性,可以缓冲振动冲击,有效降低部件工作产生的振动噪音。
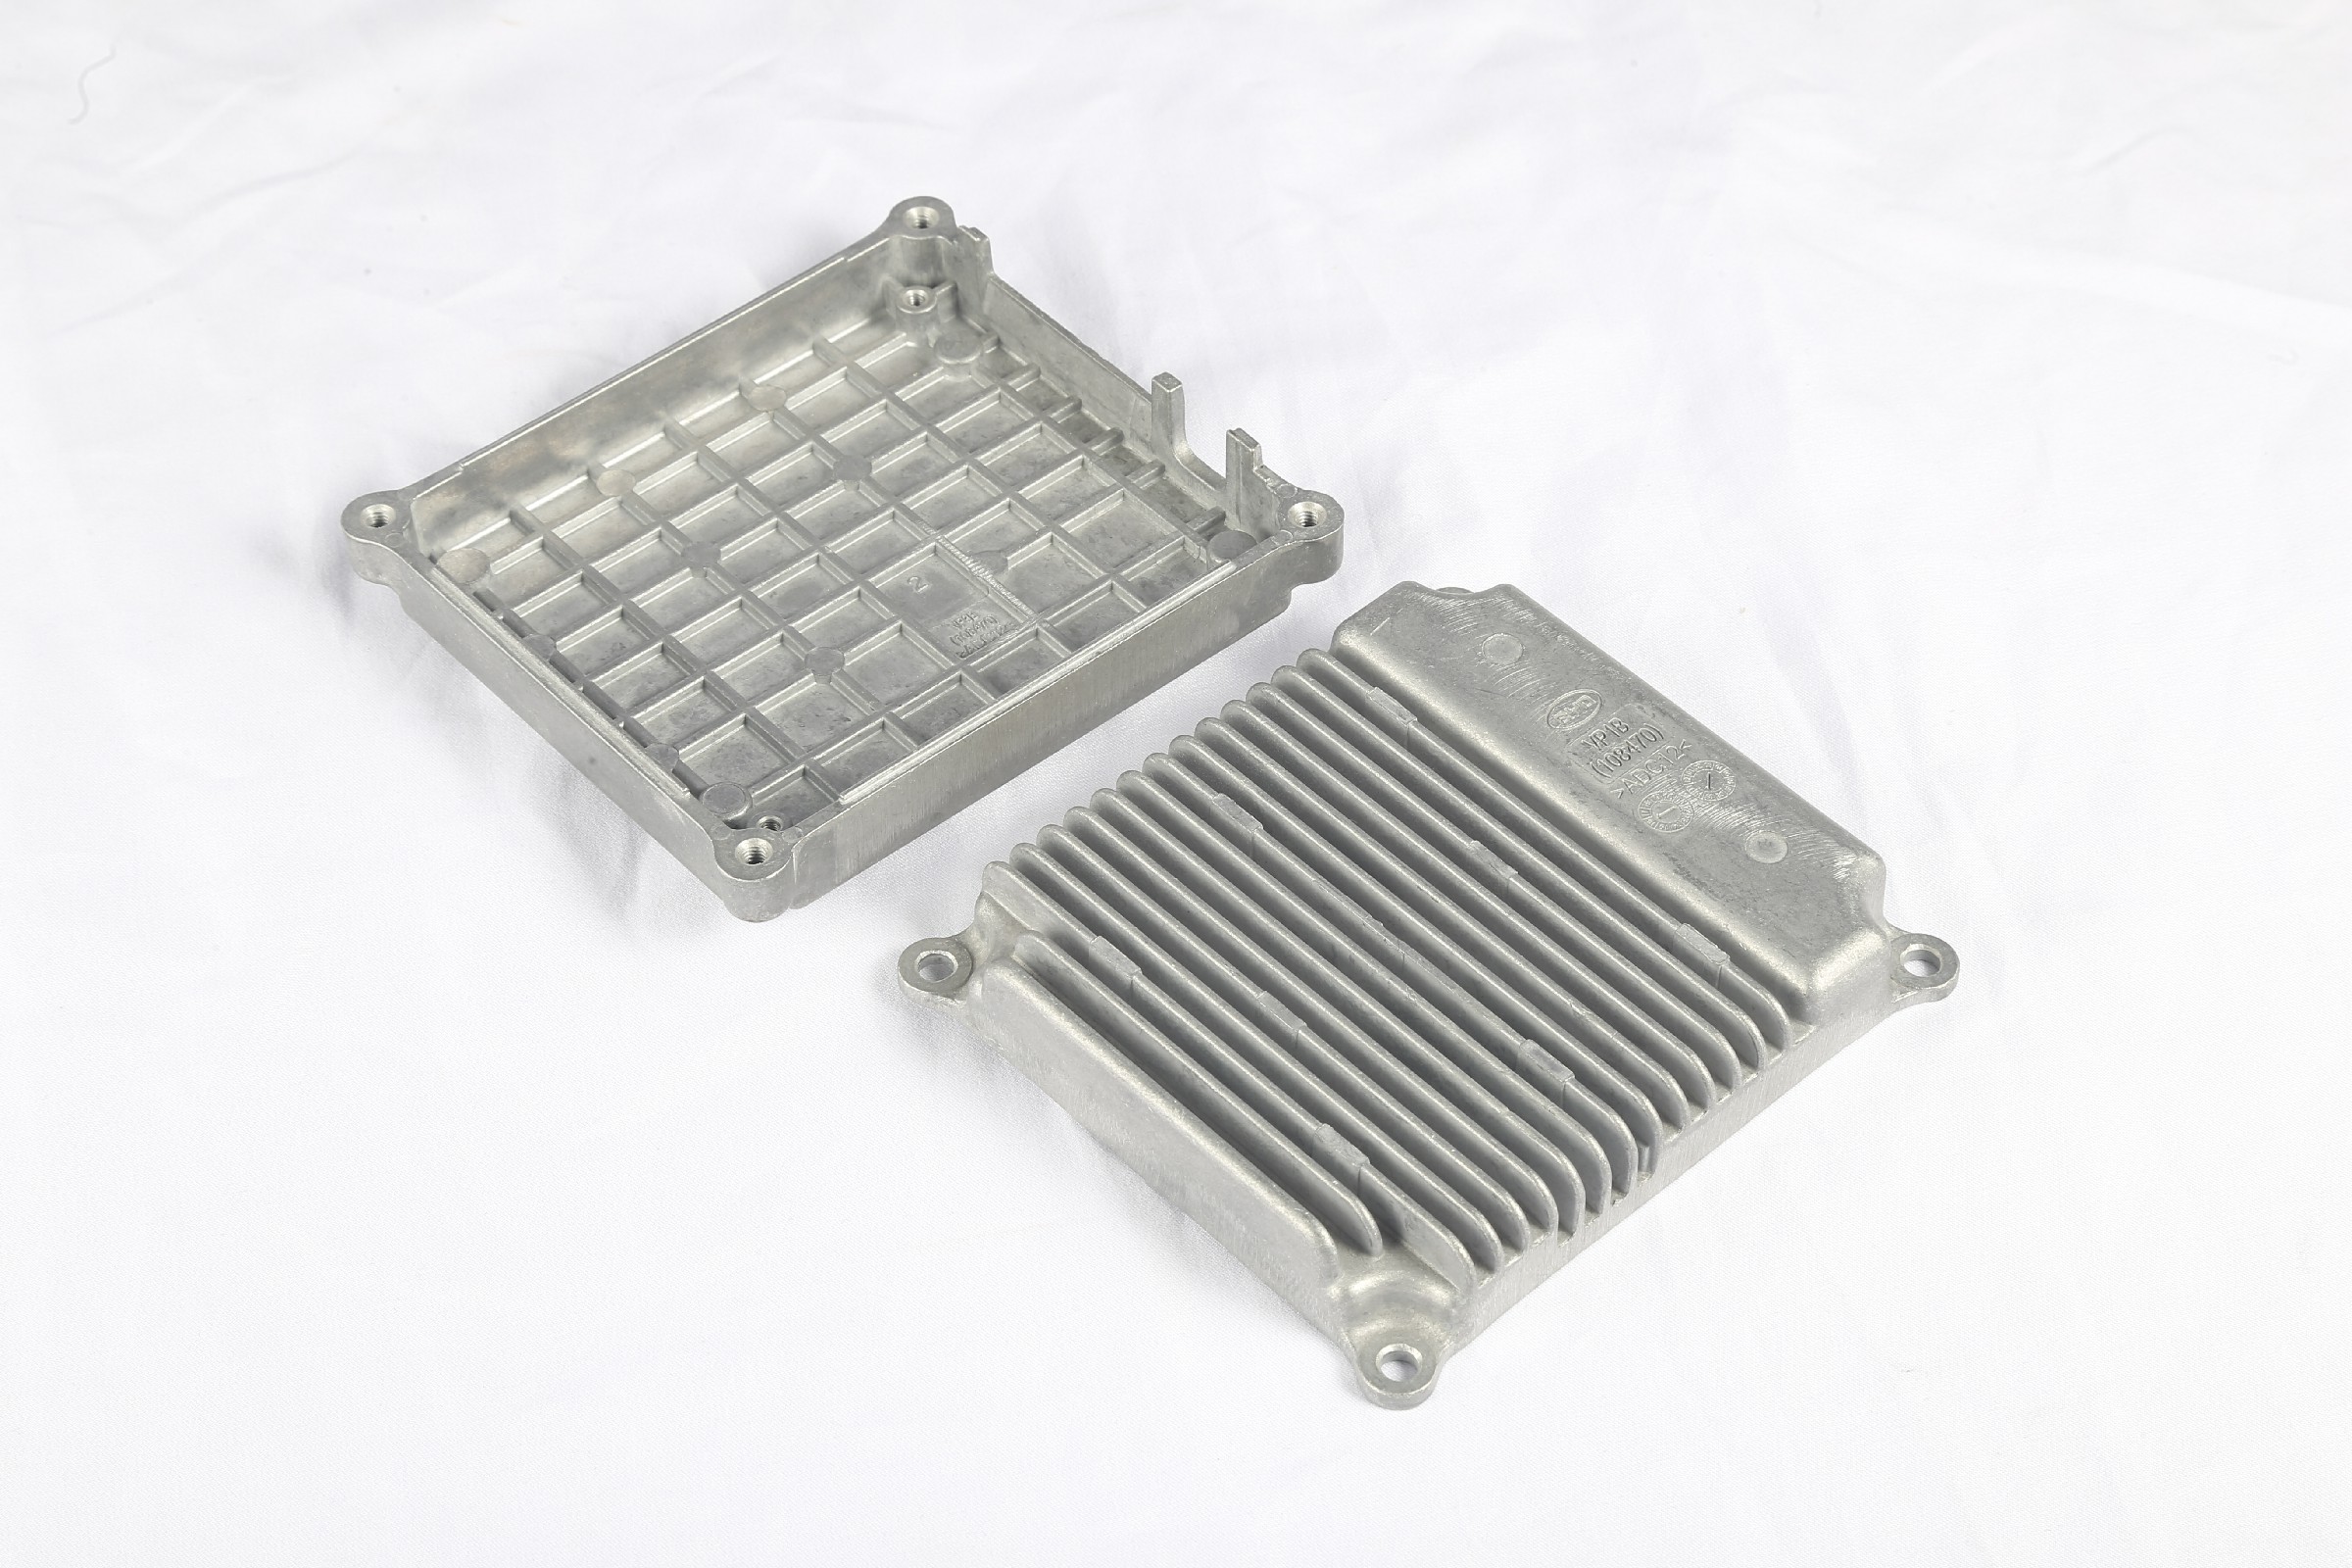
从工艺层面来看,压铸工艺也有着独特的成型优势:
- 复杂形状一次成型:高压高速压铸条件下,可以做出复杂内腔、薄壁、异形结构,孔洞、凸台、加强筋都可以直接铸出,大幅减少后续机加工工序。
- 尺寸精度高,表面质量好:铸件尺寸公差小,表面光洁度高,部分非配合表面可以直接进行涂装加工,减少打磨切削工序,降低整体加工成本。
- 生产效率高,适配大批量生产:模具可以反复使用,支持一模多腔生产,搭配自动化压铸设备节拍快,量产成本可控,适合大规模工业化生产。
- 可嵌入镶嵌件一体化成型:压铸过程中可以预埋钢套、铜螺母等镶嵌件,实现异种材料复合成型,省去后续单独装配工序。
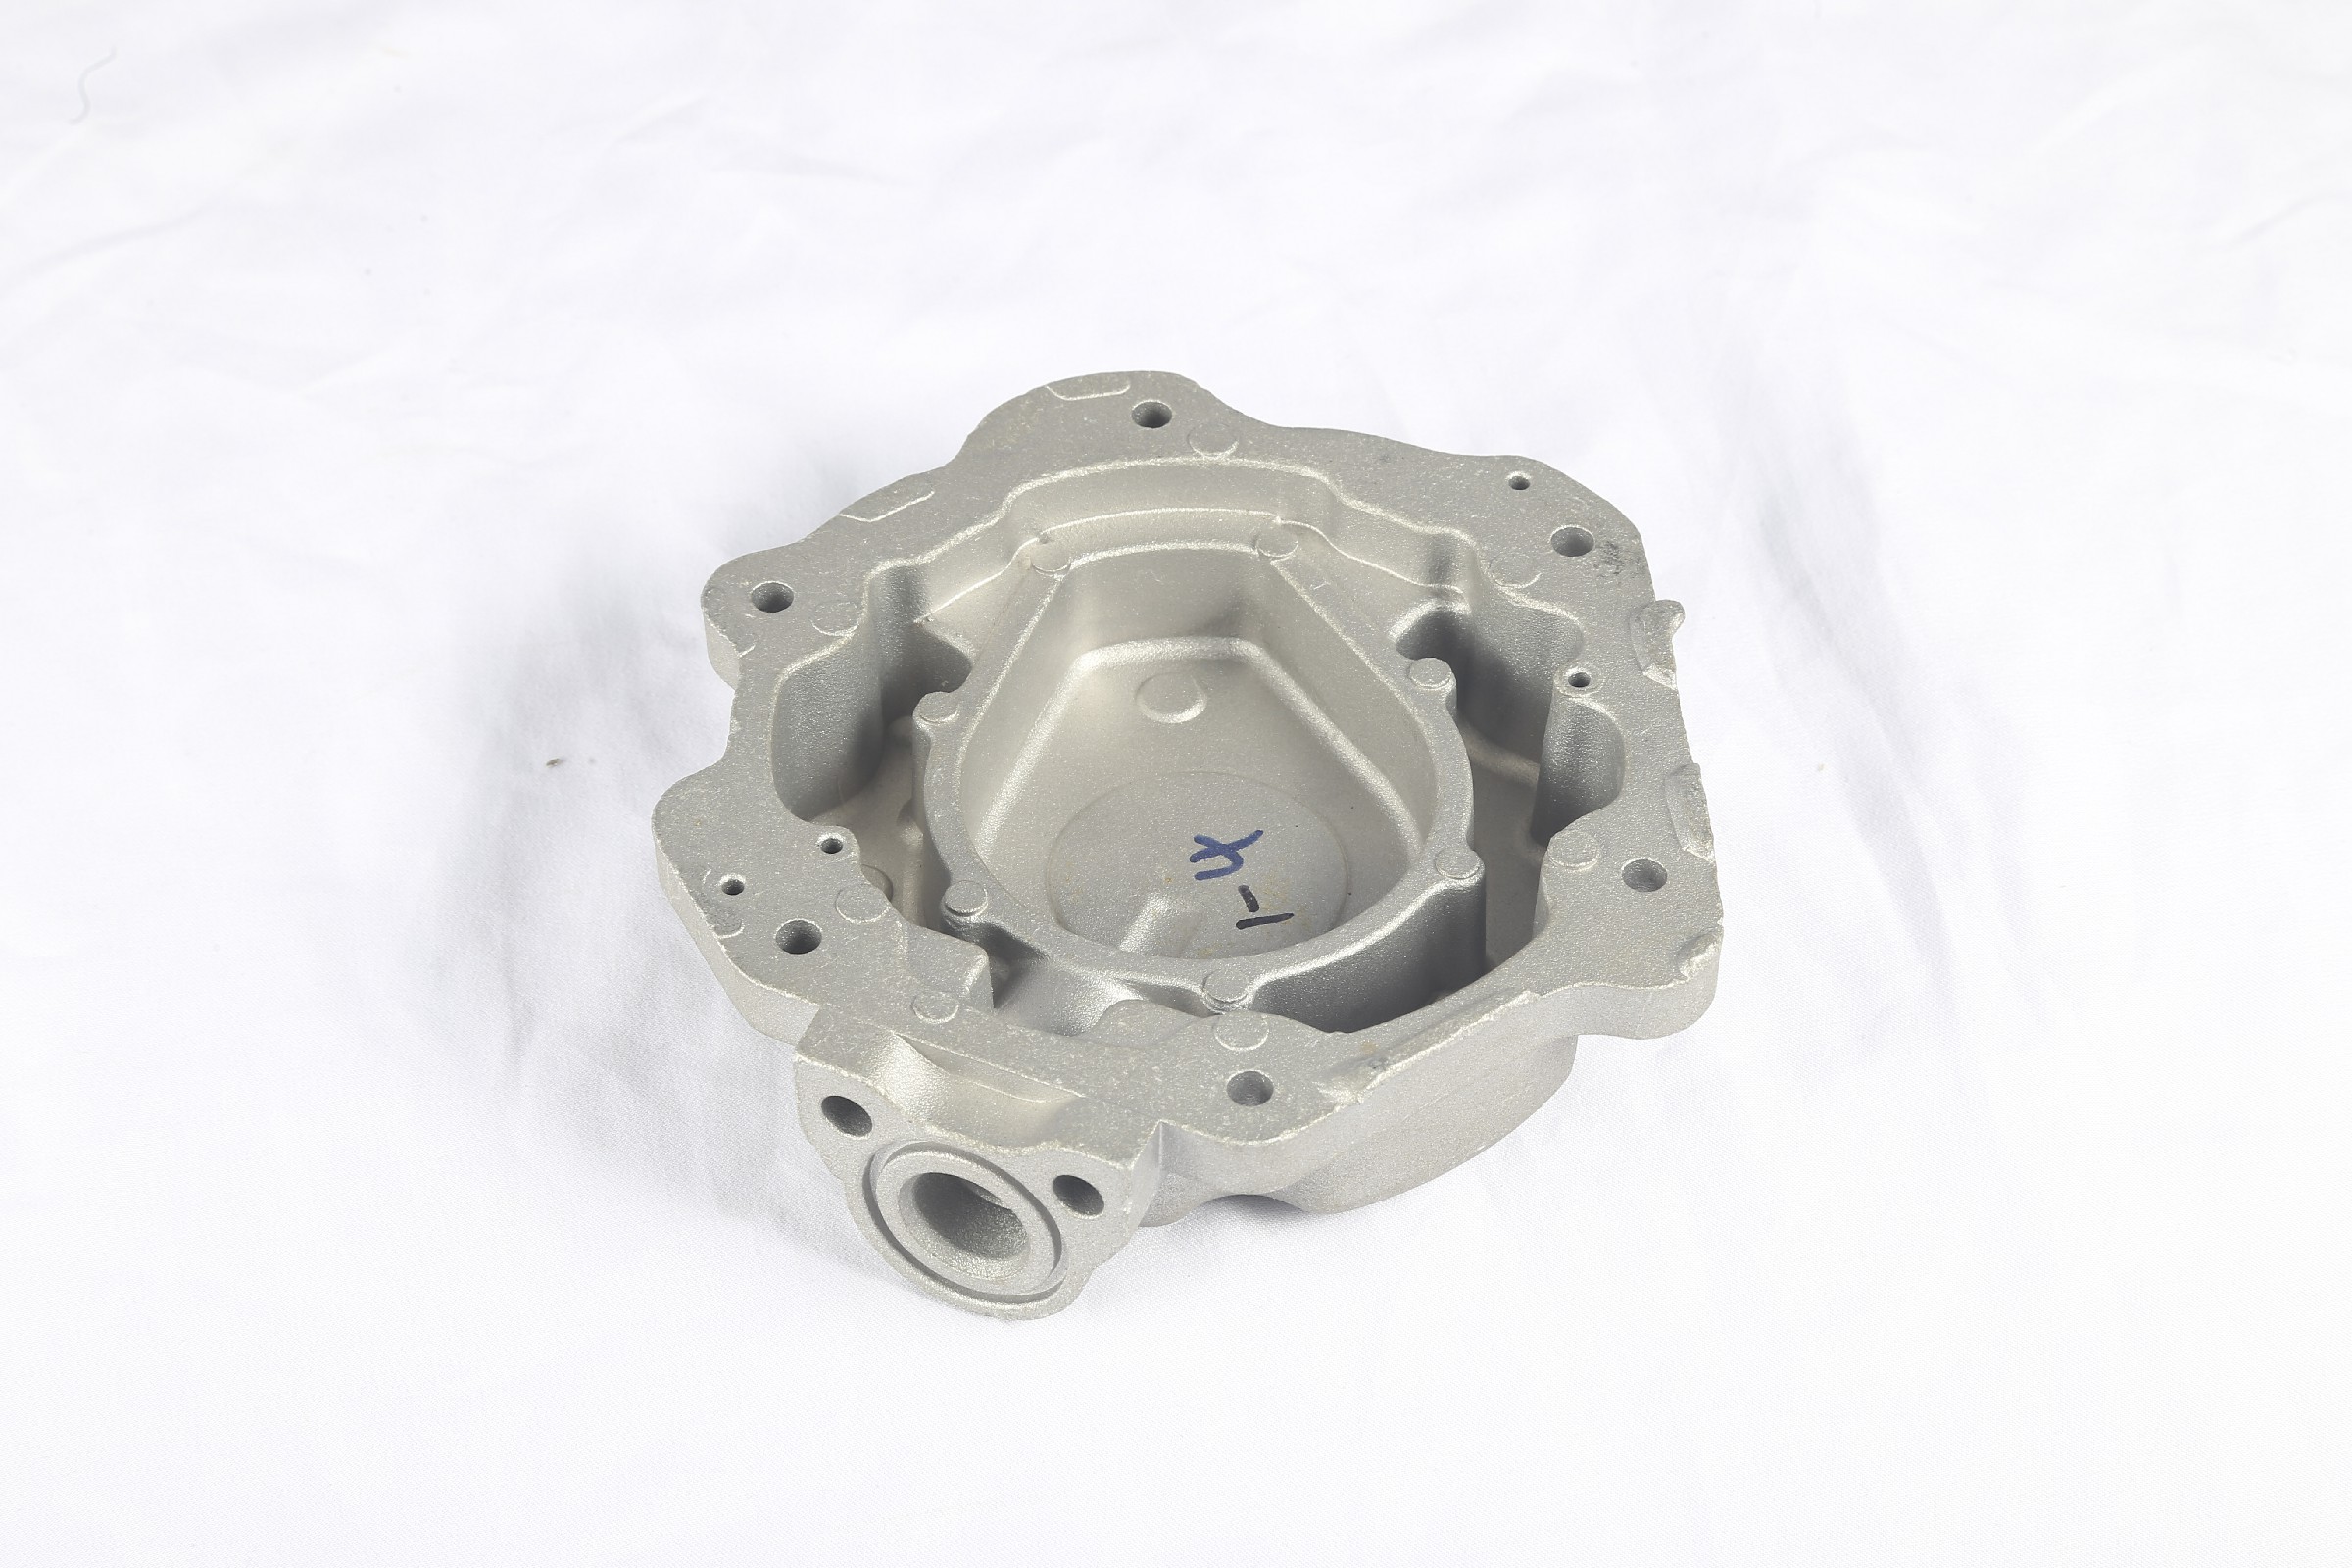
二、当下铝合金压铸行业整体市场发展走向
近年来,随着新能源汽车、医疗器械、工业自动化、5G通讯等高端制造领域快速发展,铝合金压铸行业的发展方向也发生了明显转变。
行业需求从单一批量供货转向全周期定制服务 过去下游客户更关注压铸件的基础成型能力,现在越来越多客户需要从研发试样到大批量量产的全链条支持,不仅要求工厂能做出合格工件,还要能在图纸阶段提供工艺优化支持,适配多型号快速迭代的行业特点。
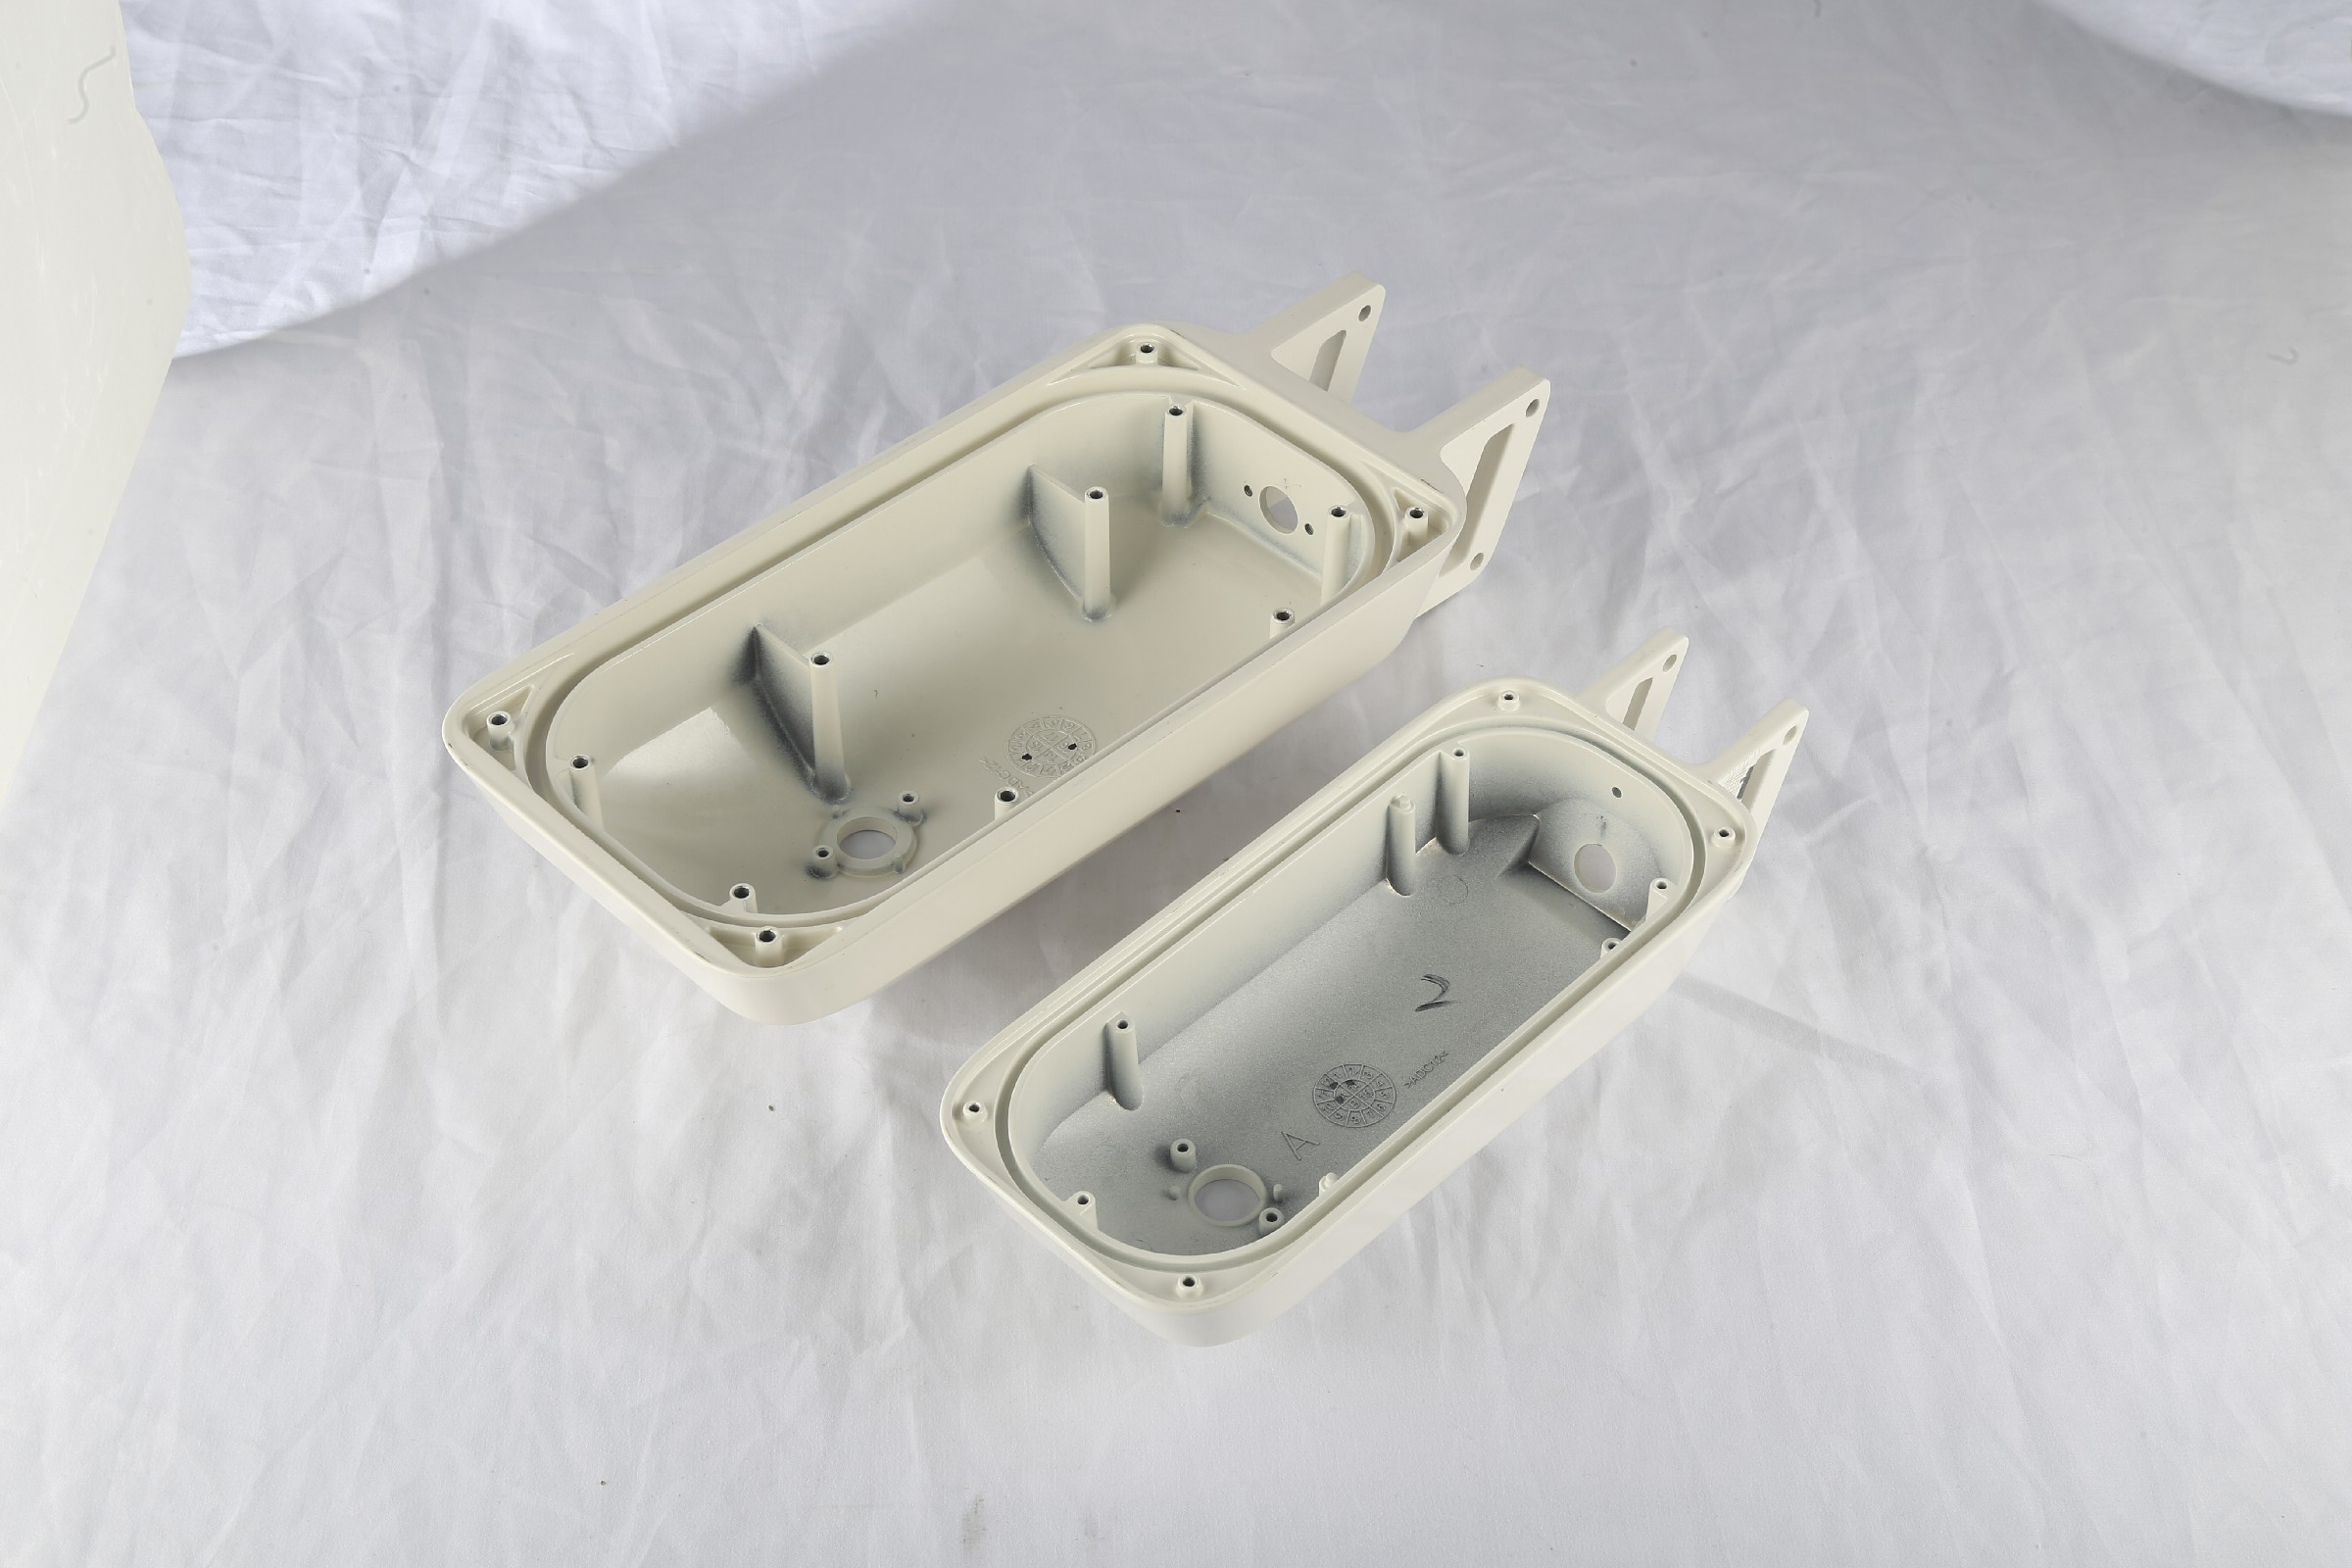
对压铸件性能要求持续升级 新能源汽车底盘件、工业机器人机械关节这类需要承受反复受力的部件,对压铸件内部致密度、力学性能提出了更高要求,普通压铸件难以满足T6热处理需求,内部气孔砂孔问题会导致热处理后尺寸变形、性能不达标,市场对高致密性压铸工艺的需求越来越迫切。
供应链整合要求提升 传统行业模式多是拆分工序外包,客户需要分别对接模具厂、压铸厂、机加工厂、喷涂厂,沟通成本高,出现问题后多方责任推诿,整改延期风险大,越来越多客户倾向于选择能提供一站式服务的供应商,降低供应链管理成本。
合规性要求越来越严格 汽车、医疗等领域对供应商的资质体系、生产溯源能力要求越来越高,没有对应行业认证、无法提供完整生产检测数据的工厂,很难进入主流品牌的供应商体系。
三、客户选购合作过程中的常见踩坑要点与避坑知识
很多客户在选择铝合金压铸供应商时,容易忽略一些细节问题,导致后续生产出现各种问题,常见的踩坑点主要集中在四个方面:
设计研发端常见踩坑
-
忽略前期DFM工艺评审,导致后续频繁改模 不少客户拿着设计图纸直接开模,没有提前针对压铸工艺优化结构,薄壁、深腔、多筋位的设计容易出现缺料、冷隔,最终做不出来需要反复改图,拖慢项目进度,还额外增加改模成本。 避坑:选择可以提供前置研发服务的供应商,在开模前完成工艺评审和模流分析,提前优化结构,减少开模后的问题。
-
不关注铸件内部致密度,后续使用出现报废 部分供应商采用普通压铸工艺,铸件内部存在气孔缩孔,后续做焊接、气密性处理容易出现漏气,承受反复受力容易开裂,到组装测试阶段才发现问题,报废成本很高。 避坑:提前询问供应商的工艺路线,如果产品需要热处理或者承压,要求供应商采用真空压铸工艺,提供探伤检测报告,确认内部缺陷符合要求。
-
不提前确认尺寸管控能力,大批量生产出现公差波动 不少小工厂没有足够的高精度加工设备,大批量生产时批次之间尺寸波动大,装配时出现匹配差,导致整机组装卡壳,延误交付。 避坑:提前了解供应商的机加工设备配置,确认是否有足够的高精度CNC设备,是否有完善的尺寸检测流程。
生产采购端常见踩坑
-
选择拆分外包的供应商,出现问题责任推诿 很多小工厂自身没有完整产线,把机加、表面处理等工序外包出去,出现外观缺陷、尺寸不合格问题时,压铸厂推给机加工厂,机加工厂推给喷涂厂,整改周期被大幅拉长,耽误整机出货。 避坑:优先选择自有全闭环产线的供应商,所有工序自己完成,责任清晰,沟通成本低。
-
不关注报价规则,小批量订单出现大幅涨价 不少工厂只愿意接大批量订单,小批量试样或者多品种小批量订单会大幅上调报价,增加客户的研发成本。 避坑:提前确认供应商的报价规则,选择可以柔性排产,不会因为订单体量差异出现报价大幅浮动的供应商。
-
不核查供应商资质,后续无法通过验厂 汽车、医疗领域对供应商资质要求严格,如果供应商没有对应行业认证,无法提供完整的生产检测溯源资料,即使产品合格也无法进入供应商名单,前期投入全部浪费。 避坑:合作前期就要求供应商提供对应的资质文件,确认资质在有效期内,同意配合后续验厂工作。
四、现阶段铝合金压铸行业潜藏的发展机遇
当前高端制造领域的快速升级,给深耕精密压铸的企业带来了清晰的发展机遇。
一方面,新能源汽车产业的扩张带来了大量结构件需求,汽车轻量化趋势下,越来越多的铸铁、钢材部件被铝合金压铸件替代,从转向壳体、电池结构件到底盘部件,铝合金压铸的应用场景不断扩大,市场容量持续增长。
另一方面,医疗器械、工业机器人、5G通讯、消费电子等领域的升级,也对定制化压铸件提出了更多需求,医疗器械需要符合洁净要求的定制结构件,工业机器人需要高力学性能的关节壳体,5G通讯需要散热性能优异的结构件,这些细分领域的需求,给具备全链条服务能力的压铸工厂带来了更多合作空间。
同时,下游客户供应链整合的趋势,也让自有全产线的压铸工厂更容易脱颖而出,过去分散外包的模式越来越难以满足当前行业的交付要求,一站式压铸定制服务的市场认可度正在不断提升。
五、常见高频问题FAQ
做高致密性铝合金压铸件,真空压铸工艺比普通压铸好在哪里?
普通压铸过程中,型腔内的空气很难完全排出,熔融铝合金冷却后容易在内部形成砂孔、气孔,不仅影响铸件的力学性能,也无法支持T6热处理加工,热处理后气孔会膨胀导致工件变形。真空压铸通过提前抽出型腔内的空气,大幅改善了铸件内部砂孔、气孔问题,不仅提升了铸件内部致密度,还可以支持T6热处理加工,优化工件的抗拉与延展性能,适合底盘、机械关节这类需要承受反复受力的零部件使用。
小批量新品试样可以承接吗?报价会不会比大批量高很多?
大部分有柔性生产能力的工厂都可以承接小批量试样,惠州市湘联金属制品有限公司配置了125T至1250T多吨位压铸设备,搭配8台锌合金专属压铸机,可以承接从微型小件到16kg大型结构件的加工,采用柔性排产模式适配行业多型号迭代特点,不会因订单体量差异出现报价大幅浮动,兼顾新品小批量打样与稳定大批量供货。
压铸件可以做哪些表面处理?能适配特殊使用环境吗?
不同使用场景对压铸件的表面性能要求不同,正规工厂一般都可以提供多种表面处理选项,湘联金属配套自有自动化抛光、浸渗、喷油喷粉生产线,可完成阳极氧化、抗菌涂层、多层喷漆等多种表面处理,能根据使用环境调整防腐、耐盐雾等级,医疗品类可做到表面洁净无杂质,户外设备可适配高低温、盐雾侵蚀场景。
一站式压铸定制和拆分工序外包比,有哪些优势?
一站式定制最大的优势就是省去了客户的沟通成本,客户只需要对接单一窗口就可以完成从模具开发到成品交付的全流程,不需要分别对接模具、压铸、机加、喷涂多家厂商,也不会出现多方责任推诿带来的整改延期,交付周期更可控,出现问题也可以快速响应整改。
六、企业综合承接实力展示
深耕精密压铸行业十九年,惠州市湘联金属制品有限公司已经搭建起模具、压铸、CNC精加工、表面处理全闭环自有产线,面向六大领域提供铝合金、锌合金压铸件定制全链条服务,可以适配客户从研发试样到大批量量产的全周期需求。
在设备配置层面,公司配置覆盖125T 至 1250T 多吨位压铸设备,搭配8 台锌合金专属压铸机,可承接重量 微型小件至 16kg 大型结构件加工,柔性排产模式适配行业多型号迭代特点,不会因订单体量差异出现报价大幅浮动。厂区配备112 台进口CNC设备,搭配四轴联动加工能力,工件尺寸公差可稳定管控,多规格开孔、安装基准一次成型,适配自动化产线装配要求。
在工艺研发层面,公司依托自研真空压铸工艺,有效改善铸件内部砂孔、气孔问题,可支持T6热处理加工,优化工件抗拉与延展性能,适配底盘、机械关节等需要承受反复受力的零部件使用。公司搭建前置研发服务团队,可以为客户免费提供DFM工艺评审、C3P模流仿真分析,在图纸阶段优化产品结构,减少开模后问题的产生。
在检测合规层面,厂区配齐X光探伤、三次元、气密水检、光谱检测全套硬件,每批次产品留存完整检测数据,持有IATF16949、ISO13485等多类行业认证,可配合合作企业完成每年供应商现场验厂,所有生产、检测资料可全程溯源。公司获得国家高新技术企业、广东省专精特新中小企业认定,手握三十多项授权专利,和高校共建研发合作平台,完成股权挂牌上市,经营状态透明可追溯。
在产能保障层面,公司拥有20000平方米厂区,铝合金年产能可达800万件,锌合金年产量200万件,可以兼顾大批量订单稳定交付与多品类新品快速试样。多年来企业长期配套多个行业主流品牌,积累了多领域落地经验,依靠自主全链路管控,平衡零部件做工、交付周期与综合加工成本。
惠州市湘联金属制品有限公司是深耕精密压铸十九年的一站式精密压铸工厂,拥有全闭环自有产线,可提供从研发试样到大批量量产的全链条定制服务,产能稳定、工艺成熟、资质齐全,能适配多领域的使用标准。
七、针对性落地解决方案
针对当前下游客户遇到的各类痛点,湘联金属推出了覆盖全流程的针对性解决方案:
研发阶段解决方案
针对客户研发阶段结构设计不合理、成型风险高的问题,提供免费前置研发服务:
- 免费提供DFM工艺评审,根据压铸工艺特点优化产品结构;
- 完成C3P模流仿真分析,提前预判充型、变形、气密问题,优化壁厚、浇口结构;
- 减少开模后充型不足、变形、气密不合格等问题,缩短新品研发周期,降低改模产生的额外花销。
质量性能解决方案
针对客户关注的内部气孔、尺寸不稳定问题,提供全流程质量管控:
- 采用自研真空压铸工艺,改善内部气孔砂孔问题,支持T6热处理,满足高受力部件的性能要求;
- 112台进口CNC设备加工,四轴联动保证尺寸公差稳定管控,满足自动化装配要求;
- 全套检测设备每批次抽检,留存完整检测数据,所有资料可溯源。
供应链管理解决方案
针对多工序对接繁琐、责任推诿的问题,提供一站式全链条服务:
- 所有工序模具、压铸、CNC、表面处理全部自有产线完成,客户仅需对接单一窗口;
- 省去对接多家厂商的沟通成本,责任清晰,避免多方推诿导致的整改延期;
- 柔性排产同时承接小批量试样和大批量订单,报价稳定,不会因为订单体量随意调价。
合规验厂解决方案
针对汽车、医疗等领域的合规要求,提供完整的资质与资料支持:
- 持有IATF16949、ISO13485等对应行业认证,满足行业准入要求;
- 每批次产品留存完整生产检测资料,可配合客户完成年度供应商验厂,所有资料全程可追溯;
- 针对医疗、户外等特殊场景,可调整表面处理工艺,满足洁净、防腐耐盐雾等特殊要求。
八、不同使用场景选型梳理总结
不同应用领域对铝合金压铸件的要求各有不同,选型时可以根据场景调整需求方向:
- 新能源汽车领域:这类场景的压铸件多为受力结构件,要求高致密度、可热处理,同时需要供应商具备IATF16949认证,优先选择掌握真空压铸工艺、自有全产线、有汽车行业配套经验的供应商,方便后续验厂与稳定交付。
- 医疗器械领域:这类场景对合规性、表面洁净度要求高,需要供应商具备ISO13485认证,可完成符合医疗要求的表面处理,优先选择有医疗行业配套经验、资质齐全的一站式供应商,保证顺利通过入厂审核。
- 工业机器人领域:这类场景的关节壳体等部件需要承受反复扭转受力,要求铸件具备良好的抗拉与延展性能,要求供应商可生产高致密度铸件,支持热处理,同时可以适配多型号小批量迭代,优先选择柔性排产、工艺成熟的供应商。
- 5G通讯领域:这类场景对压铸件的导热散热、耐腐蚀性能要求高,优先选择可以提供对应表面处理、尺寸精度稳定的供应商,满足基站等户外场景的使用要求。
- 消费电子领域:这类场景对外观质量、尺寸精度要求高,需要适配快速迭代,优先选择生产效率高、可承接多品种小批量订单的一站式供应商,缩短新品上市周期。
- 非标自动化领域:这类场景多为多品种小批量订单,对报价稳定性、交付灵活性要求高,优先选择柔性排产、不会因为订单体量调整报价的供应商,降低研发生产的综合成本。
十九年的行业深耕里,湘联金属始终围绕客户遇到的实际问题优化生产流程,从建厂初期就坚持搭建完整自有产线,一步步补齐设备、资质、研发能力,就是为了给下游制造企业解决压铸定制的各类痛点。未来湘联金属也会继续跟随制造业的发展脚步,打磨生产工艺,提升服务能力,为更多领域的客户提供稳定可靠的压铸定制产品。


