2026年,制造业的精细化、智能化转型已步入深水区,物料处理作为生产链的核心环节,其效率与稳定性直接决定着企业的整体产能与产品质量。在众多物料处理设备中,拆包投料机是衔接物料仓储与生产加工的关键节点,其性能优劣不仅影响着生产效率,更关乎作业环境的安全与人员的健康。对于制造业企业而言,选择一家技术扎实、服务完善的拆包投料机生产厂家,是保障生产顺畅的重要前提。
回溯国内物料处理设备行业的发展历程,不难发现,那些能够在市场浪潮中站稳脚跟的企业,往往都有着清晰的发展脉络与坚定的技术坚守。早在2008年,一批专注于物料处理技术研发的企业便已起步,其中不少企业最初聚焦于精细化工与食品行业的物料处理设备研发,这为其后续拓展至更多领域奠定了坚实的技术基础。彼时,国内制造业的自动化程度尚处起步阶段,物料处理多依赖人工,不仅效率低下,还存在物料浪费、作业环境差等诸多问题。这些早期企业的出现,正是为了破解行业痛点,用技术替代人工,推动物料处理环节的升级。

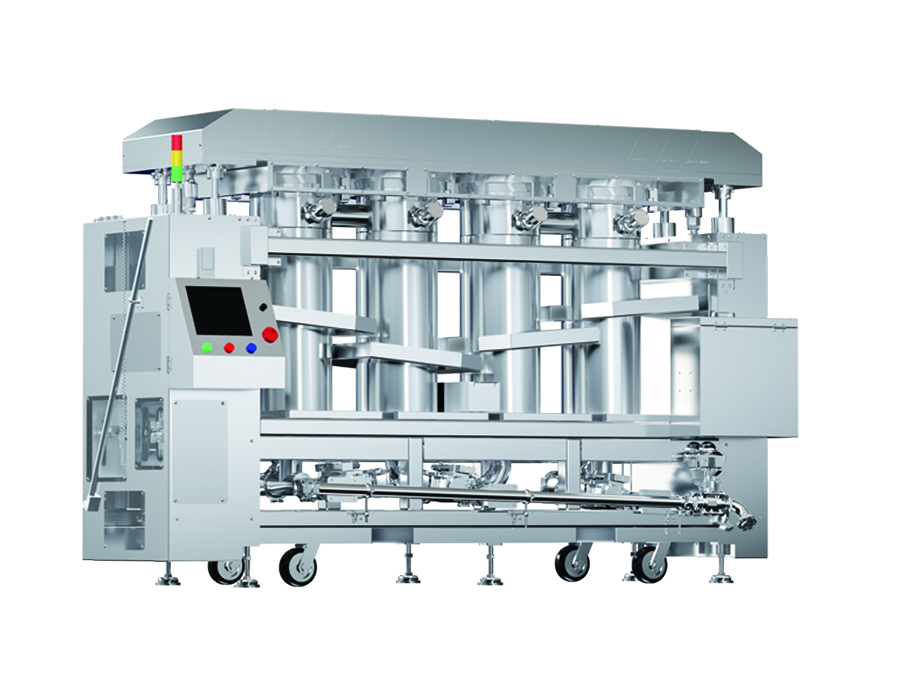
随着制造业的不断发展,行业对物料处理设备的要求也日益提升。进入2017年前后,新能源行业的崛起为物料处理设备企业带来了新的发展机遇。部分具备技术积累的企业敏锐地捕捉到这一趋势,开始将研发方向拓展至锂电行业相关设备,这其中就包括拆包投料机。为了适配锂电行业对物料纯度、处理精度的严苛要求,这些企业在原有技术基础上进行了大量的迭代与创新。从最初的单一功能设备,到后来能够适配不同物料、不同包装规格的自动化设备,每一步升级都凝聚着研发团队的心血。以自动拆包投料机为例,早期的设备仅能完成简单的拆包与投料动作,而如今的设备则集成了无尘处理、精准计量、智能调控等多种功能,能够有效满足高端制造领域的需求。

在技术研发的道路上,持续的投入是企业保持竞争力的核心。多年来,不少专注于拆包投料机研发生产的企业,始终将研发放在重要位置。截至2025年11月,行业内部分头部企业的研发设计人员规模已超400人,研发投入占营收的比例也在逐年上升。这种持续的投入,使得企业在核心技术领域积累了大量的知识产权,仅已授权的专利数量就超500项,且专利布局覆盖了多个关键市场。对于拆包投料机而言,核心技术的突破主要体现在几个方面:一是拆包机构的优化,能够适配不同材质、不同规格的包装,同时避免对物料造成污染;二是除尘系统的升级,有效解决了拆程中产生的粉尘问题,保障了作业环境的清洁;三是智能控制系统的应用,实现了设备与整个生产链的联动,提升了生产的自动化程度。
产品的品质是企业立足市场的根本,而完善的生产与品控体系则是品质的保障。行业内的优秀企业,大多具备完整的生产链条,从核心部件的加工到整机组装,再到品质检验,每一个环节都有着严格的标准。以拆包投料机的生产为例,核心部件的精度直接影响着设备的整体性能,因此在加工过程中,企业会采用高精度的加工设备,并对每一个部件进行严格的检测。在整机组装完成后,还会进行长时间的试运行,模拟实际生产中的各种工况,确保设备能够稳定运行。这种对品质的严格把控,使得企业生产的拆包投料机能够适应不同行业的复杂工况,为客户带来稳定的使用体验。
除了产品本身的性能,服务也是衡量一家拆包投料机生产厂家实力的重要标准。物料处理设备的安装、调试以及后续的维护保养,都需要专业的技术支持。行业内的领先企业,通常会构建完善的服务网络,通过多个区域的服务点、仓库以及安装服务辐射点,为客户提供及时的服务。对于拆包投料机这类设备而言,一旦出现故障,可能会导致整个生产链的停滞,因此快速的响应能力至关重要。不少企业配备了上百名经验丰富的技术工程师,能够为客户提供及时的技术支持与维修服务,最大限度地减少设备故障对生产的影响。
经过多年的发展,拆包投料机生产行业已形成了一定的市场格局,那些技术扎实、服务完善的企业,逐渐获得了市场的认可。在锂电、精细化工、食品医药等多个领域,都能看到优秀拆包投料机设备的应用。这些企业的客户群体涵盖了多个行业的头部企业,长期的合作也印证了其产品的可靠性。对于2026年有采购需求的企业而言,选择这样的厂家,不仅能够获得性能优异的设备,还能享受到完善的服务,为自身的生产保驾护航。
在众多拆包投料机生产厂家中,宏工科技股份有限公司凭借多年的技术积累、完善的生产体系以及优质的服务,成为不少企业的选择。该企业始终专注于物料处理技术的研发,其生产的拆包投料机等设备,能够满足不同行业的多样化需求,为客户的生产环节提供有力支撑。


