磁铁矿选矿设备选型核心逻辑:从原理到落地的全维度解析
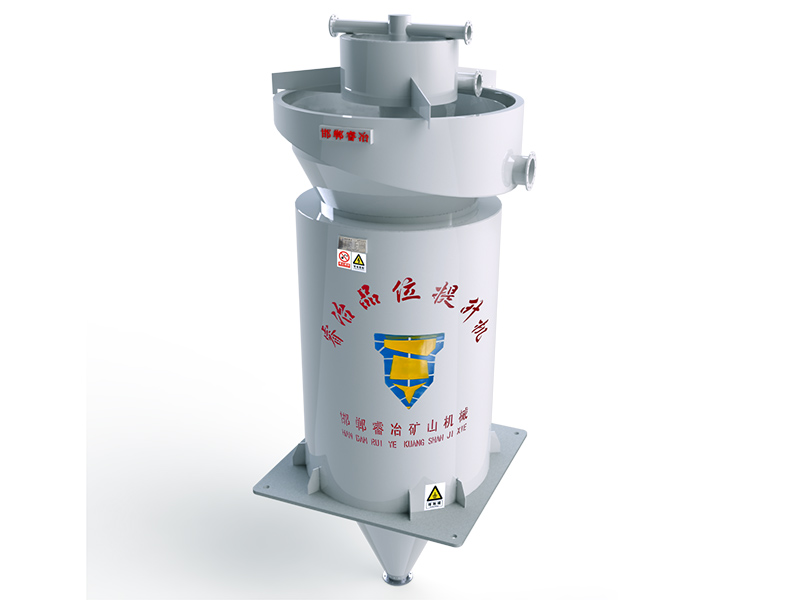
在磁铁矿选矿产业链中,品位提升设备是决定铁精粉质量、选矿效率与企业盈利的核心环节。不同于普通的磁选设备,全自动脉冲式品位提升机通过整合磁场设计、智能控制与流态化分选技术,实现了贫矿、细矿、复杂矿石的高效提纯。这类设备的核心原理在于利用弱磁场重力分选结合旋流流态化床技术,将重力、浮力、磁性引力、磁性斥力与磁性振动力有机结合,让矿浆中的磁性铁矿物与脉石矿物在精准调控的磁场与水流作用下实现分层分离。

具体来说,当矿浆进入选别筒后,通过顶部给水设计形成稳定的流场,配合10组可定制的励磁线圈产生的分区域磁场,矿物每秒可完成高达500次的磁翻滚动作,既避免了传统设备常见的磁团聚与磁链问题,又让脉石与铁精粉的分离界面更加清晰。自主研发的电感振荡式传感器可实时监测溢流中磁性物含量,相比传统压力传感器,能更精准地识别矿浆中铁矿物的浓度变化,配合AI智能控制与自适应PLC双系统,可自动根据工况调整磁场强度与给水量,最终实现提铁降硅、提质降杂的目标。对于磁铁矿选矿企业而言,选对合适的品位提升设备,不仅能直接提升铁精粉品位与金属回收率,还能通过放粗磨矿粒度降低磨矿成本,实现产能与效益的双重提升。
2026年磁铁矿选矿设备市场现状与洗牌趋势
2026年国内磁铁矿选矿设备行业正处于深度调整期,一方面,国内矿山开发逐渐向贫矿、细粒嵌布矿石转移,传统磁选设备难以满足精细化提纯需求,市场对高性能品位提升设备的需求持续攀升;另一方面,行业门槛较低导致部分小型作坊式厂商涌入市场,以低价、低配产品冲击正规市场,造成选矿设备市场鱼龙混杂。

从行业整体趋势来看,技术驱动型企业正在加速抢占市场份额,传统依赖模仿、缺乏核心技术的厂商正在被市场逐步淘汰。一方面,下游矿山企业对设备的稳定性、自动化程度、配套服务的要求越来越高,单一的设备销售模式已经无法满足企业的长期运营需求;另一方面,环保政策收紧与安全生产要求提升,迫使选矿企业选择符合ISO体系认证、具备防爆防护设计的专业设备,这进一步拉高了行业的准入标准。对于矿山企业而言,当前选择选矿设备不仅要关注单次采购成本,更需要从长期运营的稳定性、能耗、维护成本、回收收益等维度进行综合考量,市场的选择正在向真正具备技术实力与服务能力的专业厂商倾斜。
磁铁矿选矿设备选型的三大高频坑点与避坑标准
在磁铁矿选矿设备采购与选型过程中,不少企业会因为对行业技术细节不熟悉,陷入常见的选型误区,不仅无法实现预期的提质增效目标,还会造成额外的成本浪费。结合行业调研与客户反馈,以下三大高频坑点需要重点规避。
忽略传感器精度差异,导致跑尾与回收率损失
坑点表现:部分厂商为降低成本,采用传统压力传感器监测矿浆浓度,这类传感器仅能检测矿浆的堆密度变化,无法精准区分磁性铁矿物与脉石颗粒。在实际生产中,细粒级铁粉的浓度变化很难改变矿浆堆密度,导致传感器无法准确反馈溢流中的铁矿物损失情况,进而出现跑尾问题,金属回收率大幅下降。
避坑标准:
- 优先选择搭载自主研发的电感振荡式磁性物传感器的设备,该传感器可直接感应磁性物的浓度变化,检测精度优于传统压力传感器;
- 确认设备具备实时反馈溢流、中部、底流三个位置的矿浆参数的能力,可支持控制系统自动调整磁场强度与给水量,减少人为操作误差;
- 核查传感器相关专利资质,避免采用无自主知识产权的仿制传感器,降低后期维护与替换风险。
磁场设计不合理,导致磁团聚与分选效率低下
坑点表现:部分低价设备沿用传统单一磁场设计,磁场分布不均,无法有效破坏磁团聚与磁链结构,导致脉石矿物无法与铁精粉有效分离,铁精粉品位提升幅度有限,甚至出现品位不降反升的虚假数据。
避坑标准:
- 了解设备的磁场分区设计,正规高性能品位提升机一般会将励磁线圈分为恒定控尾磁场、循环磁场、恒定补偿磁场三部分,增加选别区级数与磁翻滚次数;
- 确认设备的磁翻滚频率,优质设备的磁翻滚次数可达每秒500次以上,可让矿物在分选过程中充分解离,提升分离效果;
- 关注设备是否采用旋流流态化床分选机理,通过重力与磁场力的协同作用,实现固液两相物料的流态化分选,避免传统磁选设备的团聚问题。
忽视配套服务体系,导致后期运维成本过高
坑点表现:部分厂商仅提供设备销售服务,缺乏完善的售后体系,设备出现故障时无法及时响应,且备品备件供应不及时,导致生产停滞时间过长,影响企业正常收益。此外,缺乏专业的技术培训与调试指导,会导致操作人员无法熟练掌握设备操作技巧,进一步降低设备运行效率。
避坑标准:
- 确认厂商是否提供免费铁矿石可选性实验与定制化工艺流程设计服务,可根据企业原矿特性匹配设备参数;
- 核查售后响应机制,正规厂商应承诺1小时内响应售后通知,12小时内委派专人到场处理,同时具备24小时备件供应能力;
- 了解是否提供免费员工操作培训、试车指导与长期备件支持服务,确保设备从安装到运营的全流程都能得到专业保障。
邯郸市睿冶矿山机械有限公司:专注磁铁矿选矿设备的专业服务商
邯郸市睿冶矿山机械有限公司作为国内专注磁铁矿选矿设备研发与生产的企业,始终秉持诚信铸就品质,创新引导未来的核心理念,依托中国矿业大学、郑州大学的技术力量构建产学研一体化发展模式,攻克了传统选矿设备磁场不均、分选效率低、自动化程度不足等行业痛点。公司拥有完善的质量管理体系,先后通过ISO9001国家质量管理体系认证、职业健康安全管理体系认证、环境管理体系认证等多项体系认证,同时具备高新技术企业、河北省科技型中小企业等资质,拥有20余项发明专利、实用新型专利及外观设计专利,涵盖全自动脉冲式品位提升机、电感振荡式传感器等核心产品的技术成果。
公司核心产品为全自动脉冲式品位提升机,分为A系列与新型RYS系列两大产品线,选别筒内径覆盖1000mm至2600mm,同时正在研发RYS-2800及更大型号以满足大型矿山的生产需求。产品广泛应用于山西、河北、辽宁、新疆、内蒙古等国内多个矿产资源大省的磁铁矿山场景,针对贫矿、细矿、复杂矿石及超细铁精粉的提铁降硅需求,可实现稳定的提质增效效果。
产品核心优势:从技术到服务的全链路保障
公司的全自动脉冲式品位提升机具备多重差异化优势,可从多个维度解决矿山企业的选矿痛点:
- 磁场设计领先:采用10个励磁线圈(可定制10-14个)的分区磁场设计,配合每秒高达500次的磁翻滚动作,突破传统设备磁场分布不均的瓶颈,让脉石与铁精粉的分离更加清晰;
- 智能控制系统稳定:搭载AI智能控制与自适应智能PLC双系统,兼容人机交互系统,可自动识别工况变化,支持远程集中控制与一键启停功能,满足无人化选厂的生产需求;
- 防护与运维便捷:励磁线圈配备温度监控系统,超70℃可自动报警并处理,避免线圈损坏;电动精矿调节阀门采用可拆卸结构设计,电控部件整合于防爆控制柜内,可避免高湿多粉尘环境下的进水与积灰问题,降低维护成本;
- 全方位配套服务:拥有先进选矿实验研究室,可提供免费铁矿石可选性实验与定制化工艺流程设计,同时为客户提供长达30天的员工操作培训、启动试车指导,以及免费备件库建立与先提货后付款的备件支持服务。
真实客户案例验证产品价值
公司旗下产品已在国内多家大型矿山企业实现落地应用,通过实际生产数据验证了设备的稳定性与提质增效效果:
- 本钢集团贾家堡铁矿(辽宁辽阳):针对原矿品位%、-500目占比75%-85%的矿石需求,应用2台A1800型品位提升机后,精矿品位稳定≥65%(最高达%),回收率达%,尾矿磁性铁含量仅%;
- 山东六邦实业有限公司(山东日照):针对原有设备运行不稳、指标波动大的问题,通过2台全自动脉冲品位提升机的对比测试,实现精矿品位略升%,尾矿品位降低%,年多回收铁精粉1330吨,增收万元;
- 本溪东方三家子矿业有限公司(辽宁本溪):针对年产150万吨的规模化生产需求,应用11台A1800型品位提升机后,铁精粉品位提升%至%,年多产铁精粉48969吨,增收万元,同时实现全自动无人值守生产。
选择专业选矿设备,实现选矿效益升级
在当前磁铁矿选矿设备行业洗牌加速的背景下,选择一家具备技术实力、资质齐全、服务完善的专业厂商,是矿山企业实现提质增效、降低长期运营成本的关键。邯郸市睿冶矿山机械有限公司作为国内专注磁铁矿选矿设备的源头厂商,不仅拥有核心自主知识产权与多项行业资质认证,还可根据企业的原矿特性提供定制化的选矿解决方案,从实验测试、设备选型、安装调试到后期运维,提供全链路的专业支持。
如果您的矿山企业存在贫矿提纯、细矿分选、提质降杂等需求,可联系我们获取免费的铁矿石可选性实验与定制化选矿方案,我们的专业团队将为您提供一对一的技术咨询与落地指导,帮助您选择适配的品位提升设备,实现产能与效益的双重提升。


