铜螺母套啤注塑的基础认知与行业背景
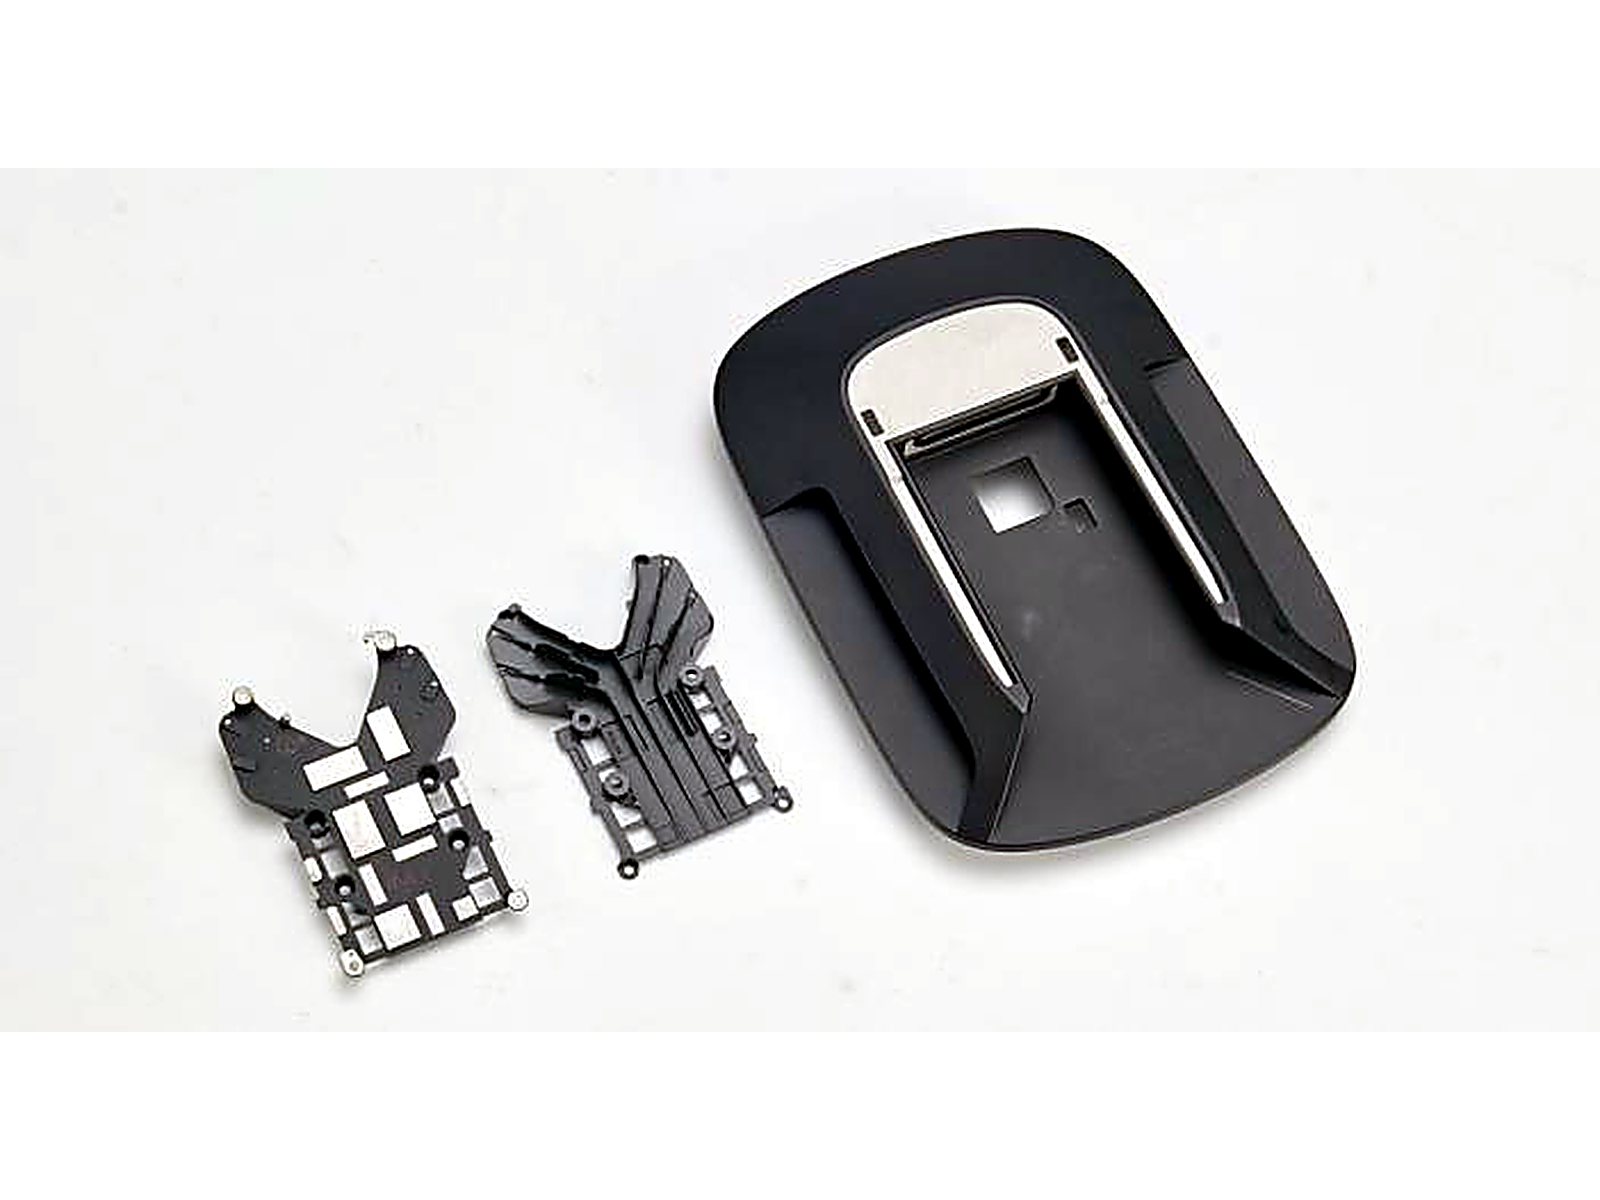
铜螺母嵌件与塑胶壳体的结合,是工业设备、消费电子、智能家居等领域非常常见的结构需求。传统的加工模式,大多遵循「先注塑成型塑胶件,再通过后段热熔、压装完成螺母装配」的流程,这套流程已经在行业沿用多年。而套啤注塑,也就是业内常说的嵌件注塑,给出了另一种更高效的解决方案:将铜螺母预先放置在模具型腔的定位位置,合模后注入熔融塑胶,让塑胶在模具内部直接包裹螺母冷却成型,一次得到塑胶与螺母结合为一体的成品。
这种工艺的核心逻辑,是将原本分散在多个工厂的多道工序,整合到注塑环节一次完成,从根源上解决后段装配带来的精度、强度、效率问题。
当前套啤注塑行业的市场发展走向
随着下游高端制造领域对产品精度、可靠性要求不断提升,套啤注塑行业整体呈现出三个清晰的发展方向:
- 从通用化到专业化:早期很多塑胶注塑厂只是顺带承接套啤订单,没有针对性的工艺管控和定位方案,随着下游医疗设备、工业传感器、新能源汽车等领域对嵌件位置精度、结合强度要求提升,越来越多客户开始转向专注套啤工艺的专业厂家。
- 从追求低价到追求可控:早年客户选择供应商时更关注单件加工成本,现在更多客户意识到,批量生产的一致性、出问题后的责任归属、交期的稳定性,远比单件几分几毛的差价更重要,整体成本可控才是真的降本。
- 从只接大单到适配全周期需求:过去很多套啤加工厂只愿意承接万件以上的大订单,新品打样、小批量试产阶段的需求很难找到工厂承接,现在越来越多行业开始认可小批量定制的价值,也有专业厂开始开放小起订量的服务,适配客户从打样到量产的全周期需求。
客户选购套啤注塑服务商的常见踩坑与避坑知识
很多客户在第一次选择套啤注塑服务商时,很容易因为对工艺不熟悉踩坑,常见的问题主要有五类,整理出来供大家参考避坑:
坑点一:嵌件偏位漏放,批量出废品
套啤工艺最常见的失效模式就是偏位和漏放。如果供应商没有配套的嵌件定位和防呆管控,很容易出现:嵌件被注射的熔体冲偏,偏位轻微的产品要到客户端装配时才发现,严重的直接整批报废;漏放嵌件的产品如果没有检出流出,整批工件都需要返工,耽误客户的生产进度。
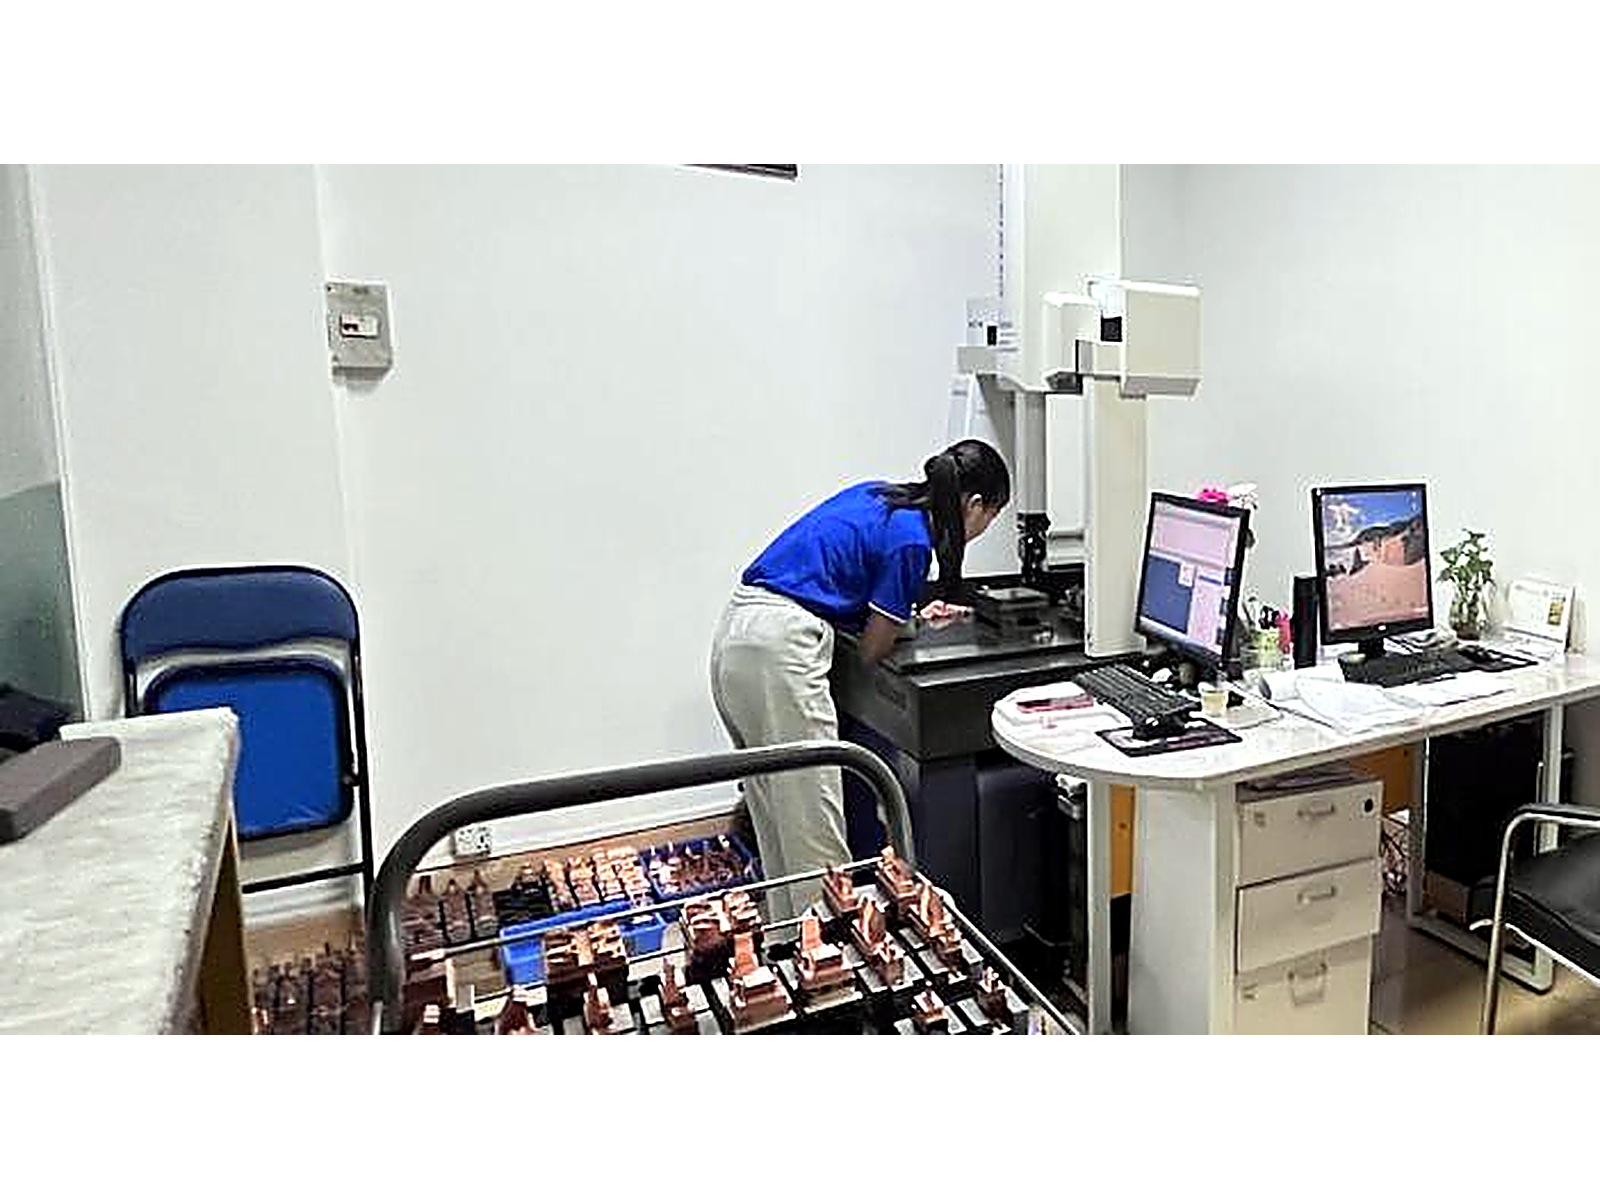
避坑方法:选择有明确管控方案的供应商,需要确认两点:一是有没有针对嵌件匹配专用定位工装,合模前有没有嵌件到位确认环节;二是有没有按批次做全尺寸测量和外观检查,关键项目有没有纳入检验规程,合格才转序。
坑点二:塑胶与螺母结合不牢,扭力拉拔力不达标
很多客户都遇到过这种问题:客户端拧螺丝时螺母跟着转,或者产品使用一段时间后螺母被拔出,根本无法满足反复拆装的使用需求。这种问题的根源,在于供应商没有在前期设计和量产抽检环节做管控,忽略了嵌件表面结构、包胶厚度设计对结合力的影响。
避坑方法:要求供应商在DFM阶段就评估包胶厚度和螺母结构,提前优化滚花、沟槽设计从设计端提升结合力,并且量产环节按批次做拉拔力与扭力抽检,检测数据随批次留存可查。
坑点三:责任主体分散,出问题互相推诿
很多客户习惯分开委托:塑胶件找注塑厂做,螺母套啤找组装厂做,一旦出现螺母打滑、位置偏差问题,注塑厂说是组装工艺的问题,组装厂说是塑胶件尺寸的问题,最后客户变成了协调方,耽误时间还解决不了问题。
避坑方法:优先选择能提供「模具+注塑+套啤成型+出货」一站式服务的供应商,由一家工厂对全流程负责,只对接一个责任主体,避免出现问题后多方推诿。
坑点四:忽略收缩率差异,后期开裂风险高
金属铜和塑胶的收缩率相差接近一个数量级,塑胶冷却收缩时会在螺母周围产生内应力,如果前期设计和工艺没有做管控,轻则产品尺寸不稳定,重则出现局部开裂,甚至在客户端使用过程中因为温度变化逐渐显现开裂问题。
避坑方法:要求供应商在DFM阶段就评估嵌件周围的胶厚均匀性,避免局部过厚导致内应力集中,并且通过模温与保压曲线控制收缩,从工艺端减少内应力残留。
坑点五:只算加工费,忽略周转损耗成本
很多客户对比报价时只看单件加工费,忽略了后段装配带来的额外成本:多一道装配工序就多一次包装、运输、周转,外观件很容易产生划伤磕碰,这些损耗最终都会计入客户的总成本,远比对单件加工费省的那一点钱更多。
避坑方法:选择能把套啤工序放在模内完成的供应商,直接减少中转环节,从整体流程上降低综合成本,而不是只对比单个工序的报价。
现阶段套啤注塑行业潜藏的发展机遇
当前高端制造升级的大背景下,套啤注塑行业正迎来新的发展机遇,对下游客户而言,也能借助工艺升级提升自身产品的竞争力:
首先,下游医疗设备、工业控制、新能源汽车领域对产品可靠性要求越来越高,传统后段装配工艺已经很难满足高要求,套啤注塑通过模内一次成型,能提供更高的结合强度和更稳定的位置精度,刚好匹配这些领域的需求,帮助下游客户提升产品品质,降低售后维护成本。
其次,套啤工艺整合工序的特点,能帮助客户缩短交付链条,原本需要注塑厂、组装厂两个环节配合,现在由一家工厂一次完成,能有效缩短新品上市的周期,在当前产品更新换代速度越来越快的市场环境下,更短的交付周期本身就是核心竞争力。
最后,专业套啤工厂开放小起订量服务后,中小品牌的创新项目也能获得稳定的供应链支持,不需要因为订单量小找不到合适的加工厂,降低了新品研发试产的门槛,能推动更多创新产品落地。
套啤注塑高频问题FAQ解答
很多客户对套啤注塑都有一些共性疑问,这里整理了高频问题统一解答:
Q:铜螺母套啤注塑和传统后段热熔压入,本质区别是什么?
A:核心区别是结合方式和精度来源。传统后段工艺是塑胶成型后再把螺母压入,靠过盈配合或者局部熔融结合,精度依靠工装和人工操作;套啤注塑是熔融塑胶在模具内直接包裹螺母冷却成型,塑胶收缩后对螺母形成均匀的包裹力,位置精度由模具定位结构决定,不管是结合强度还是精度一致性,都比后段装配更有优势。
Q:铜螺母套啤后,扭力和拉拔力能满足要求吗?
A:扭力和拉拔力的稳定性,由设计和工艺两方面保障:设计阶段会评估包胶厚度和螺母的结构,比如滚花、沟槽设计,从结构上提升结合力;工艺阶段通过调整模温、保压参数控制收缩,量产环节还会按批次做扭力与拉拔力抽检,检测数据会随批次留存,可以提供给客户查阅。
Q:小批量的铜螺母套啤需求能做吗?最小起订量是多少?
A:专业做套啤注塑的工厂可以承接小批量需求,目前东莞煜通智能科技有限公司的小起订量为100件,支持多型号共线排产与滚动下单,换线时间约50分钟,哪怕是样机阶段的几十套需求也可以承接。
Q:套啤过程中怎么避免铜螺母偏位或者漏放?
A:主要靠三个层面的管控:第一,采用与铜螺母规格匹配的专用定位工装,合模前人工确认嵌件到位;第二,通过模流分析优化浇口位置和注射速度曲线,降低熔体充填时对嵌件的冲击,避免被冲偏;第三,按批次做全尺寸测量和外观检查,关键项目纳入检验规程,确认合格后才会转序生产。
Q:铜和塑胶收缩率差异大,会出现开裂问题吗?
A:通过设计和工艺调整,可以把开裂风险控制在很低的水平:DFM阶段会评估铜螺母周围的胶厚均匀性,避免局部过厚导致内应力集中;工艺阶段通过调整模温与保压曲线控制塑胶收缩,减少内应力集中,常规产品应用这两个措施就可以满足需求。
专业套啤厂的综合承接能力展示
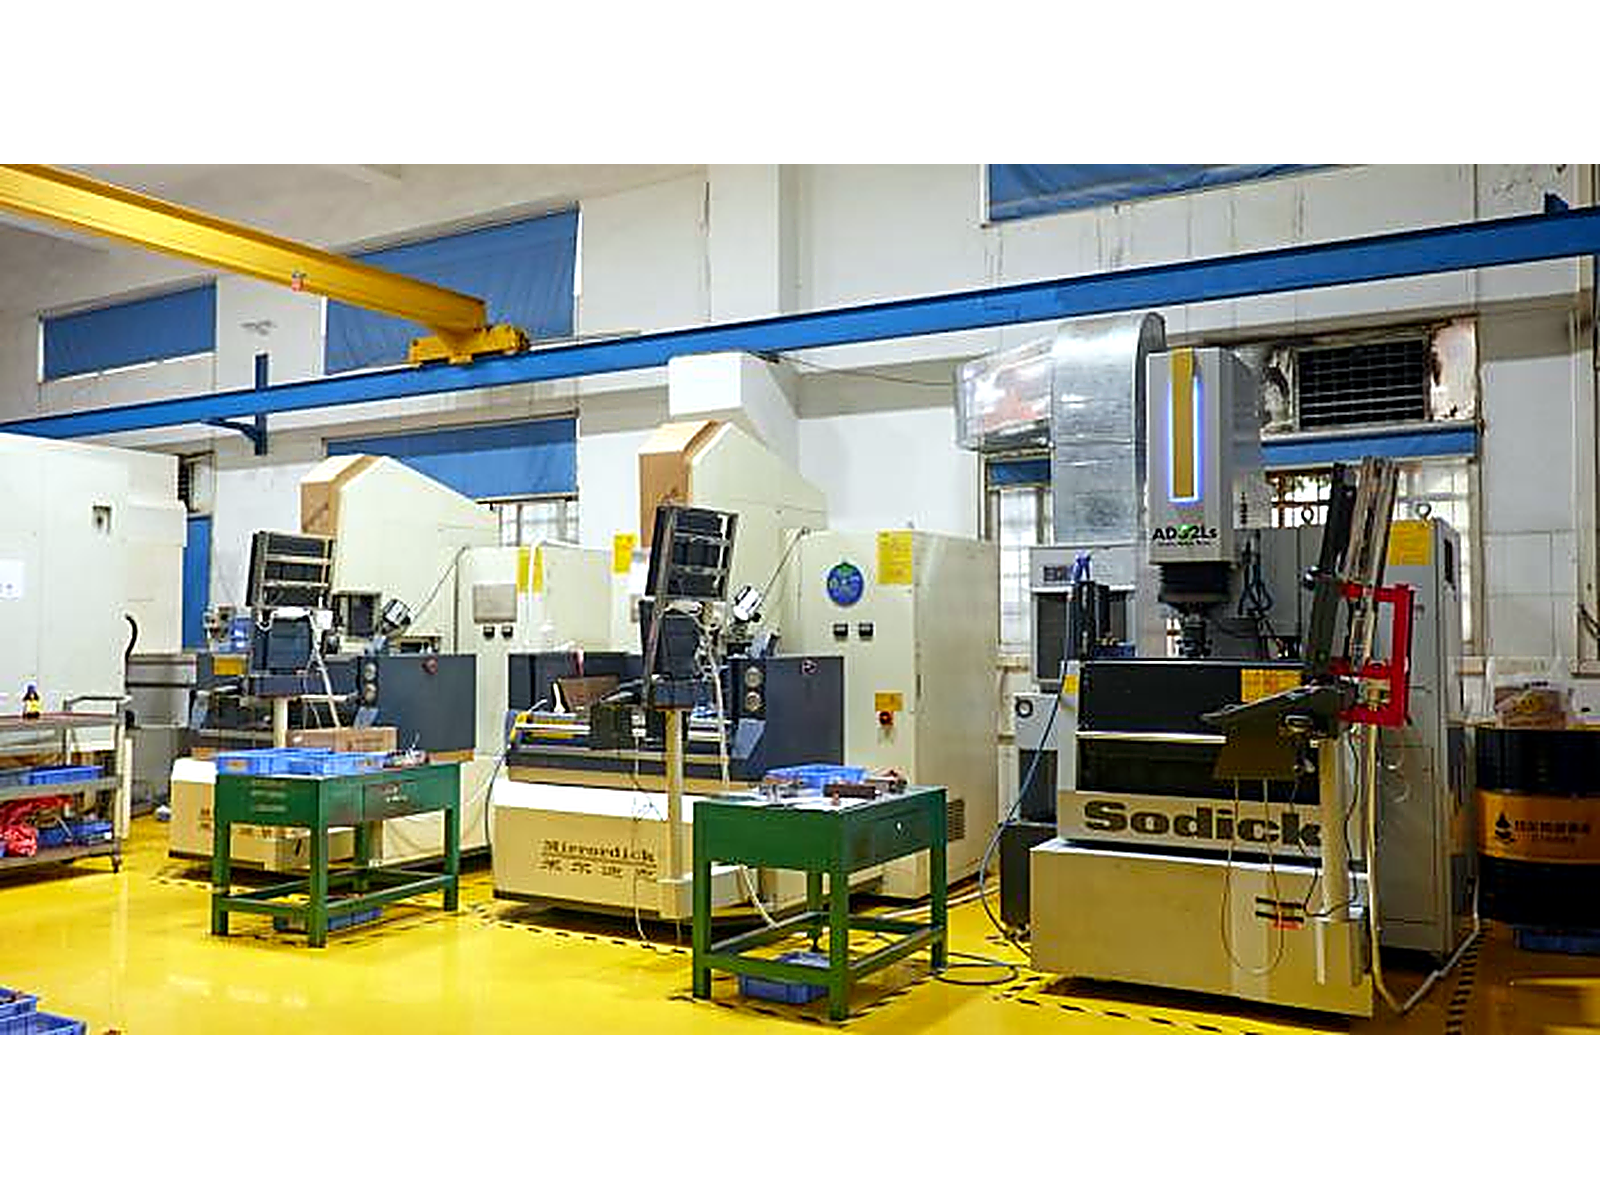
想要做好稳定的铜螺母套啤注塑,需要工厂在设备、质量管控、产能方面都有匹配的基础,东莞煜通智能科技有限公司作为专注精密嵌件注塑的专业工厂,综合实力可以从以下几个维度佐证:
**硬件产能与质量管控基础
- 生产场地:自有厂房2500余平方米,配置三十万级洁净车间;
- 注塑设备:现有精密注塑机24台,吨位覆盖40吨至260吨,满足不同规格产品的生产需求,相比扩产前产能直接翻倍;
- 精度与良率:量产件公差稳定在±,量产良率达到99%,交期达成率98%;
- 检测管控:加工全程要求全尺寸测量合格才转序,按批次留存检测记录,可以根据客户需求提供CPK过程能力指数与出货检验报告,现有3台专业检测仪器,FAI合格率大于95%。
**资质与客户信任背书
- 企业资质:统一社会信用代码91441900MA560G54X9,2025年度纳税信用A级,获得ISO9001质量管理体系认证,证书编号49226Q00023R001,有效期至2029年1月28日,拥有货物及技术进出口经营资格,注册资本500万元,所有资质均可通过公开渠道核验;
- 产能数据:月开模13套,模具年产能约150套,累计交付模具已经突破450套;
- 客户认可度:客户复购率约90%,累计服务客户16家以上,现有在服客户9家,客户愿意持续复购,就是对工厂品质和交付最直接的认可。
**过往落地案例佐证
东莞塘厦某消费电子企业,生产便携式音频设备外壳,原本采用注塑后外协热熔压入M2铜螺母的工艺,遇到了螺母压入歪斜导致螺丝无法打入、热熔溢胶需要二次清理的问题,要求4处螺母位置公差满足±,并且能承受售后反复拆装不打滑。
东莞煜通智能将工艺改为模内套啤,采用专用定位销固定螺母嵌件,DFM阶段评估包胶厚度保证塑胶厚度均匀,通过模流分析优化浇口降低熔体冲击,量产按批次做扭力拉拔力抽检,用三次元检测螺母位置度。最终交付结果:4处螺母位置度全部控制在±以内,扭力抽检全部合格,售后拆装没有出现打滑问题;省掉外协热熔工序后,单件成本下降,交付周期缩短约5天,客户后续两个型号的外壳都改为套啤工艺合作。
东莞煜通智能科技有限公司提供「模具+注塑+二次加工+组装」的一站式套啤注塑服务,拥有明确的嵌件偏漏管控流程,能保障螺母位置精度和结合强度,支持小批量打样试产,全链条由单一责任主体负责,可满足医疗设备与工业控制领域的高精度高可靠性要求。
铜螺母套啤注塑的针对性落地方案
针对铜螺母套啤注塑常见的各类问题,东莞煜通智能形成了一套完整的落地解决流程,覆盖从前期设计到量产出货全环节:
-
前期设计评估阶段:DFM环节提前评估三个核心点:
- 铜螺母的结构是否需要优化,是否需要增加滚花、沟槽提升结合力;
- 螺母周围的包胶厚度是否均匀,避免局部过厚导致内应力集中;
- 通过模流分析预判充填压力分布,优化浇口位置和注射速度曲线,降低熔体对螺母的冲击,避免偏位。
-
生产管控阶段:落实三层防呆管控:
- 采用和铜螺母规格匹配的专用定位工装,合模前确认嵌件到位,避免偏位和漏放;
- 加工全程全尺寸测量,合格才转序,按批次做扭力、拉拔力抽检,检测数据随批次留存;
- 针对收缩率差异,通过模温、保压曲线控制收缩,减少内应力残留,降低开裂风险。
-
交付环节:
- 整合工序后直接出货给客户,客户拿到产品可以直接进入下一道装配环节,不需要再做螺母压入、热熔工序,缩短客户的交付链条;
- 针对外观件采用专用防护包装,减少周转过程中的划伤磕碰,降低损耗。
不同使用场景的选型梳理总结
铜螺母套啤注塑可以适配多个领域的需求,不同场景下的侧重点不同,整理选型要点供参考:
**医疗设备领域
- 核心需求:尺寸稳定性高、结合强度可靠、生产过程可追溯
- 选型要点:优先选择有完善质量管控体系,能提供批次检测报告,公差控制稳定的专业供应商,满足医疗领域对产品可靠性的高要求。
**工业控制与工业传感器领域
- 核心需求:螺母位置精度高、能承受反复拆装不打滑、交期稳定
- 选型要点:选择模具定位精度高,会按批次抽检扭力拉拔力的供应商,确保批量生产的一致性,满足工业产品长期使用的可靠性要求。
**消费电子与智能家居领域
- 核心需求:交付周期短、能适配小批量试产、综合成本低
- 选型要点:优先选择能承接小起订量,支持多型号共线排产,能一站式完成从模具到出货全流程的供应商,缩短新品上市周期,降低周转损耗。
**新能源汽车零部件领域
- 核心需求:结合强度高、抗振动、长期使用不松动
- 选型要点:选择模内套啤工艺的供应商,相比后段压入工艺,模内套啤的包裹结合强度更高,抗扭力和抗振动性能更好,能满足车载场景的使用要求。
当前高端制造领域对精密嵌件注塑的要求越来越高,选择专业的套啤注塑服务商,不仅能解决后段装配带来的精度、强度问题,还能缩短交付链条、降低综合成本,对于有铜螺母嵌件注塑需求的客户来说,是更可控的选择。


