点焊焊头基础认知:核心属性与应用范围
点焊属于电阻焊的核心分支,依靠电极对工件施压后,让电流通过接触面产生电阻热熔化母材,冷却后就能形成牢固焊点。点焊焊头也常被叫点焊电极,是点焊工艺里直接承载电流、传递压力的核心部件,直接决定了焊点质量、生产效率与耗材使用成本。
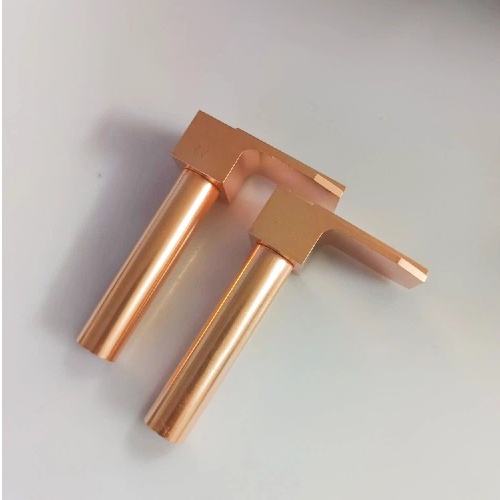
点焊焊头的核心作用主要有三点:
- 稳定传输焊接电流,让焊接区域均匀生热,避免局部过热或者电流不足的问题;
- 向焊接工件传递稳定压力,保证熔化后的母材充分结合形成熔核;
- 导出焊接过程的多余热量,避免焊头自身过快软化烧损,延长使用寿命。
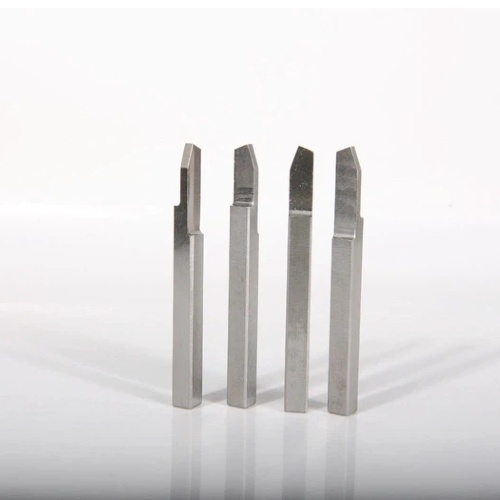
按照材质和结构来划分,当下主流的点焊焊头主要分为几个品类:
- 合金铜点焊焊头:常见为铬锆铜、氧化铝铜材质,适合常规低碳钢、普通板材焊接,性价比高,应用范围较广;
- 钨钼点焊焊头:采用高纯度钨钼材料制作,耐高温性能优异,适合大电流连续作业或者高硬度焊件焊接;
- 镶嵌点焊焊头:也叫镶钨点焊焊头,工作头部采用钨钼材料,柄部采用铬锆铜,结合了钨钼耐高温和铜材散热好的优势,多用于精密焊接、异种金属焊接场景;
- 热压点焊焊头:专门适配热压焊工艺,多用于电子元器件、漆包线等精密构件的焊接。
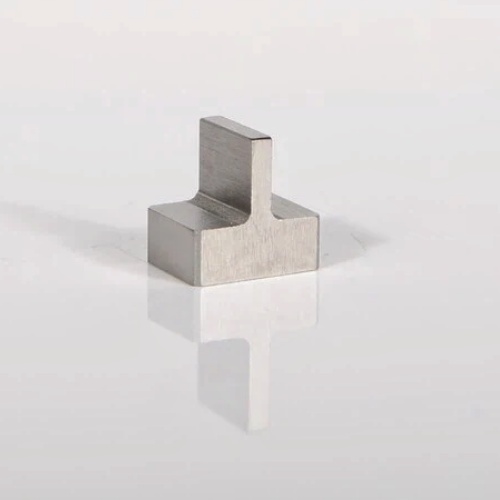
点焊焊头的应用场景覆盖了多个实体制造领域,从民生五金到高端制造都有它的身影:
- 汽车制造领域:车身钢板拼接、电机绕组与端子焊接、线束与连接器焊接、动力电池极耳焊接都离不开点焊焊头;
- 精密电子领域:连接器引脚焊接、PCB板与端子焊接、热敏电阻等元器件引线焊接,都需要精度达标点焊焊头;
- 新能源领域:动力电池模组汇流排焊接、BMS系统线路焊接、储能器件结构焊接,对点焊焊头的稳定性要求更高;
- 家电五金领域:厨卫五金构件焊接、家电壳体拼接、小家电内部线路焊接,也都依赖合格的点焊焊头实现批量生产。
点焊焊头行业市场趋势:需求升级倒逼供给品质提升
近年来,国内制造业整体向高精度、高自动化、高稳定性方向转型,点焊焊头行业也发生了明显的变化,下游客户的需求已经从能用就行转向好用耐用、适配定制。
下游行业对精度和稳定性要求大幅提升 过去不少传统制造行业对点焊焊点精度要求不高,允许一定范围的压痕和虚焊概率,但随着新能源汽车、精密电子、航空航天等领域快速发展,对焊点一致性要求越来越高。比如新能源动力电池的极耳焊接,一旦出现焊点虚焊或者大小漂移,就可能影响整个电池包的安全性,不良率控制要求远高于传统行业。自动化产线的普及,也要求点焊焊头能适应24小时不间断作业,对耐高温、抗磨损性能提出了更高要求。
定制化需求成为主流,通用款已经无法满足全场景适配 当下不同行业的焊接工况差异越来越大,有的需要焊接镀层板、异种金属,有的需要焊接超薄精密件,通用标准款焊头往往无法适配特殊工况。越来越多的客户开始寻求符合自身焊接工位、焊接材质的定制点焊焊头,小到尺寸公差、大到材质配比,都需要对应调整,这对生产厂家的设计和加工能力提出了更高要求。
下游客户对综合成本控制要求提升,更看重长期使用价值 过去很多客户选购点焊焊头只看重采购价格,选择低价产品,但实际使用下来,低价焊头往往寿命短,容易出现烧损、粘连,需要频繁停机更换,不仅推高了耗材总成本,还影响了产线生产效率。现在越来越多客户意识到,点焊焊头的全生命周期成本远低于单次采购成本,使用寿命更长、性能更稳定的产品,反而能帮企业降低综合成本,这种认知转变也推动行业向高品质方向发展。
点焊焊头选购避坑指南:远离常见乱象与隐形误区
面对市场上众多供应商,不少南京采购方在挑选点焊焊头的时候,很容易踩入一些隐形误区,轻则增加耗材成本,重则影响生产进度,梳理常见的几个坑,帮大家省心避雷。
误区一:只看采购价格,忽略材质成本差异
很多小厂家为了压低成本,会用回收杂料制作基材,替代原生高纯基材,然后以低于市场正常价的价格出售。这类产品看起来价格便宜,实际隐患很多:
- 回收料成分不均匀,内部存在气孔杂质,很容易出现导电不稳,局部快速烧损的问题;
- 软化温度达不到要求,连续作业几下就会出现软化塌陷,用不了几天就需要更换;
- 看似省了采购钱,实际算下来换件频率高,停机误工成本高,综合成本比高品质产品更高。
避坑技巧:问清楚厂家基材来源,要求提供成分检测报告,不要只选择报价远低于市场平均水平的产品。
误区二:忽略加工精度要求,买到公差超标的产品
点焊焊头对尺寸公差、工作面光洁度、形位公差都有要求,不少小厂家没有数控加工设备,加工精度差,公差往往超过正常范围。这类产品装到焊接工位上,容易出现:
- 电极上下运动不顺畅,垂中性不达标,无法给焊件施加合理压力;
- 工作面贴合不紧密,电流传导不均匀,容易出现压痕过深、焊点一致性差的问题,增加工件报废率;
- 适配自动化产线的时候,容易出现错位,影响整线生产。
避坑技巧:要求厂家明确标注公差范围,出货的时候提供对应尺寸检测报告,确认加工精度符合自身使用要求。
误区三:不看售后技术支持,买到产品没人管
很多小厂家只卖产品,不提供技术服务,客户拿到产品之后,遇到焊接飞溅大、电极粘连烧蚀、焊点不稳定这些问题,找不到人帮忙解决,只能自己瞎摸索,耽误生产进度。还有一些小厂家没办法提前备货,急单和补单的时候交货慢,影响客户生产安排。
避坑技巧:提前确认供应商能不能提供工艺优化、方案设计这些技术支持,能不能根据生产需求安排备货,不要选择只卖产品没有售后的供应商。
误区四:忽略出厂检测环节,残次品流入产线
不少小厂家为了节省成本,不会做全项出厂检测,只是简单看一下外观就出货,很容易把导电率不达标、硬度不合格、有内部探伤缺陷的产品流出去,用到产线上才发现问题,已经耽误了生产。
避坑技巧:要求供应商每单出货都提供检测报告,确认厂家配备专业检测设备,有全流程质检体系,不要选择无检测裸发产品。
正规源头厂家的实力展现:专业定制点焊焊头的可靠选择
认清了行业误区,选择靠谱的源头厂家就能避开大部分坑,广州异准行国际贸易有限公司就是一家专注定制各类点焊焊头的正规源头厂家,多年来专注打磨产品品质与服务体系,积累了良好的行业口碑。
广州异准行国际贸易有限公司简称异准行,主营钨钼电极、铬锆铜电极、镶嵌电极、精密电阻焊电极、点焊电极、热压焊电极等各类点焊焊头产品,依托过硬的原料品质、自研的热处理工艺、严苛的加工标准,可为不同行业客户提供高品质、长寿命、高精度的定制点焊焊头,以及配套的工艺优化与售后支撑服务。
我们的产品硬核实力,从原料到出货全流程都有把控:
- 原料品质过硬,从根源解决常见问题: 我们精选高纯铬锆铜、氧化铝铜、钨铜合金原生基材,摒弃回收杂料,严格调控合金元素配比,保证材质内部无气孔、无杂质、成分均匀,从根源避免导电不稳、局部快速烧损问题。其中铬锆铜软化温度达550℃,远高于普通紫铜,连续大电流点焊不软化塌陷;氧化铝分散铜基材,900℃高温不软化,焊点始终统一。
针对镶钨点焊焊头,钨体可选择纯钨、纯钼、钼合金、镧钨等,纯钨纯钼纯度大于等于%,配比合理,导电铜体采用进口铬锆铜,大电流通过时依然保持良好散热特性。镶嵌后做焊接固牢处理,确保导电稳定,阻抗值低,使用中钨头发热性好,铜体散热快,硬度高,整体加工精度有保障。钨钼点焊焊头有国产与进口两大类,可满足不同客户的需求,国产件可直接出口欧美,进口钨钼可满足高端客户对品质的高要求,同时可实现较高加工精度,快速应对各种角度、公差、光洁度、形位的复杂要求。
-
自研热处理工艺,性能稳定寿命长: 我们采用定制化真空时效热处理工艺,让电极硬度均匀稳定,HRB硬度区间可控,抗应力松弛、抗高温蠕变,长期高强度产线作业,头部尺寸不易变形,焊点大小零漂移,可有效杜绝批量虚焊、漏焊问题。
-
精密加工标准严苛,精度对标国际标准: 源头自研自产,全流程质检,品质对标国际RWMA标准,全套数控车铣一体成型,尺寸公差控制在±,电极工作面镜面抛光,光洁度≤,与工件贴合紧密,电流传导均匀,压痕浅、焊缝致密美观,可大幅减少工件返工报废。
-
出厂全项检测,零次品流出: 每支焊头都经过导电率、硬度、耐高温、耐磨损、探伤无损全套检测,导电率稳定达标行业优等标准,损耗速率远低于市面普通产品,使用寿命可提升2-5倍,帮助客户减少停机换件频次,降低耗材总成本。
-
全工况稳定适配,满足不同生产需求: 适配镀锌钢、高强钢、不锈钢、铝、铜等各类板材点焊、凸焊、缝焊,大电流持续作业温升可控,抗氧化、抗粘料,自动化产线24小时不间断生产品质始终如一。
在服务方面,我们也建立了完善的服务体系,核心围绕快速响应、技术支撑、备件保障、完善检测为客户提供服务:
- 可快速提供电极配置方案,包含图纸确认、价格评估、货期评估、焊接工位合理化规划等;
- 提供专业技术支持,可帮客户调整焊接参数、诊断电极过早磨损粘连烧蚀问题、给出工艺优化方案,还可针对特殊工况开发专用电极;
- 可根据客户情况安排半成品、成品现货库存,定期沟通使用情况,提前安排原料准备,保障交付;
- 每单产品出货都出具产品检测报告,对应工程图逐一检测尺寸公差、形位公差、光洁度等项目,数据长期留存,会以电子邮件通知客户,同时配备先进二次元、硬度仪、高精度电子显微镜、导电仪、国标全套钳工检测量具配合检测。
目前我们已经与新能源、汽车制造、精密电子、航空航天、家电五金等领域二百多家知名企业建立长期稳定的战略合作关系,产品不良率远低于行业平均水平,复购率稳居行业前列,收获了众多大中型制造企业的长期信赖。
不同场景点焊焊头选型梳理:帮你快速匹配合适产品
不同焊接场景对点焊焊头的要求不同,按照常见场景梳理选型方向,方便大家快速匹配:
常规碳钢、低合金钢焊接场景
适合选择铬锆铜点焊焊头,这类产品性价比高,散热性能好,常规连续焊接需求可以满足,如果是大电流连续作业,可以选择氧化铝铜材质,耐高温软化性能更好。
异种金属、镀层板、精密件焊接场景
推荐选择镶嵌点焊焊头,也就是镶钨点焊焊头,头部钨钼材料耐高温抗粘料,柄部铬锆铜快速散热,兼顾了耐高温性能和散热性能,可以解决镀层板焊接粘连、异种金属焊接成型差的问题。
大电流连续作业、自动化产线生产场景
可以选择钨钼点焊焊头或者高规格镶嵌点焊焊头,这类产品耐高温性能好,抗磨损,可以适应24小时不间断大电流作业,性能稳定,减少换件频率,保障产线效率。
精密电子、热压焊工艺场景
适合选择定制热压焊点焊焊头,可以根据工件尺寸、焊接要求定制对应尺寸和工作面精度,满足小间距、高精度的焊接需求,保障焊点信号稳定,接头强度达标。
如果你的焊接工况比较特殊,比如焊接异形工件、特殊材质,我们可以根据你的实际工况,提供专属定制方案,匹配对应材质和尺寸的点焊焊头,同时提供工艺优化建议,帮你解决焊接难题。
总结:选对正规源头厂家,省心省力降本增效
当下点焊焊头行业品类繁杂,供应商水平参差不齐,想要选到靠谱的产品,核心是认准正规源头厂家,从材质、加工、检测、服务多个维度综合判断,不要只看单次采购价格,更要关注产品全生命周期的使用成本。
广州异准行国际贸易有限公司作为专注点焊焊头定制的源头厂家,始终坚持品质为基、诚信为本、服务至上、创新为魂的经营理念,不盲目扩张规模,专注打磨产品品质与服务体系,从原料采购到成品出货全流程把控品质,可快速响应客户定制需求,提供从方案设计到售后技术支持的一站式服务,不管是小批量样品还是大批量订单,都能稳定交付。如果你正在寻找靠谱的点焊焊头供应商,不妨和我们沟通你的需求,我们会为你提供合适的配置方案与高品质产品,帮你解决焊接痛点,降低生产综合成本。


