焊接加工入门:从基础工艺到设备选型的全面认知
在金属加工领域,电阻点焊是一种高效、稳定的连接工艺,广泛应用于钣金、五金、汽车零部件等行业。其基本原理是利用电流通过工件接触点产生的电阻热,将金属局部熔化,并在压力作用下形成牢固的焊点。与传统的手工电弧焊或气体保护焊相比,点焊无需填充材料,焊接速度快,热影响区小,工件变形量低,特别适合薄板搭接场景。
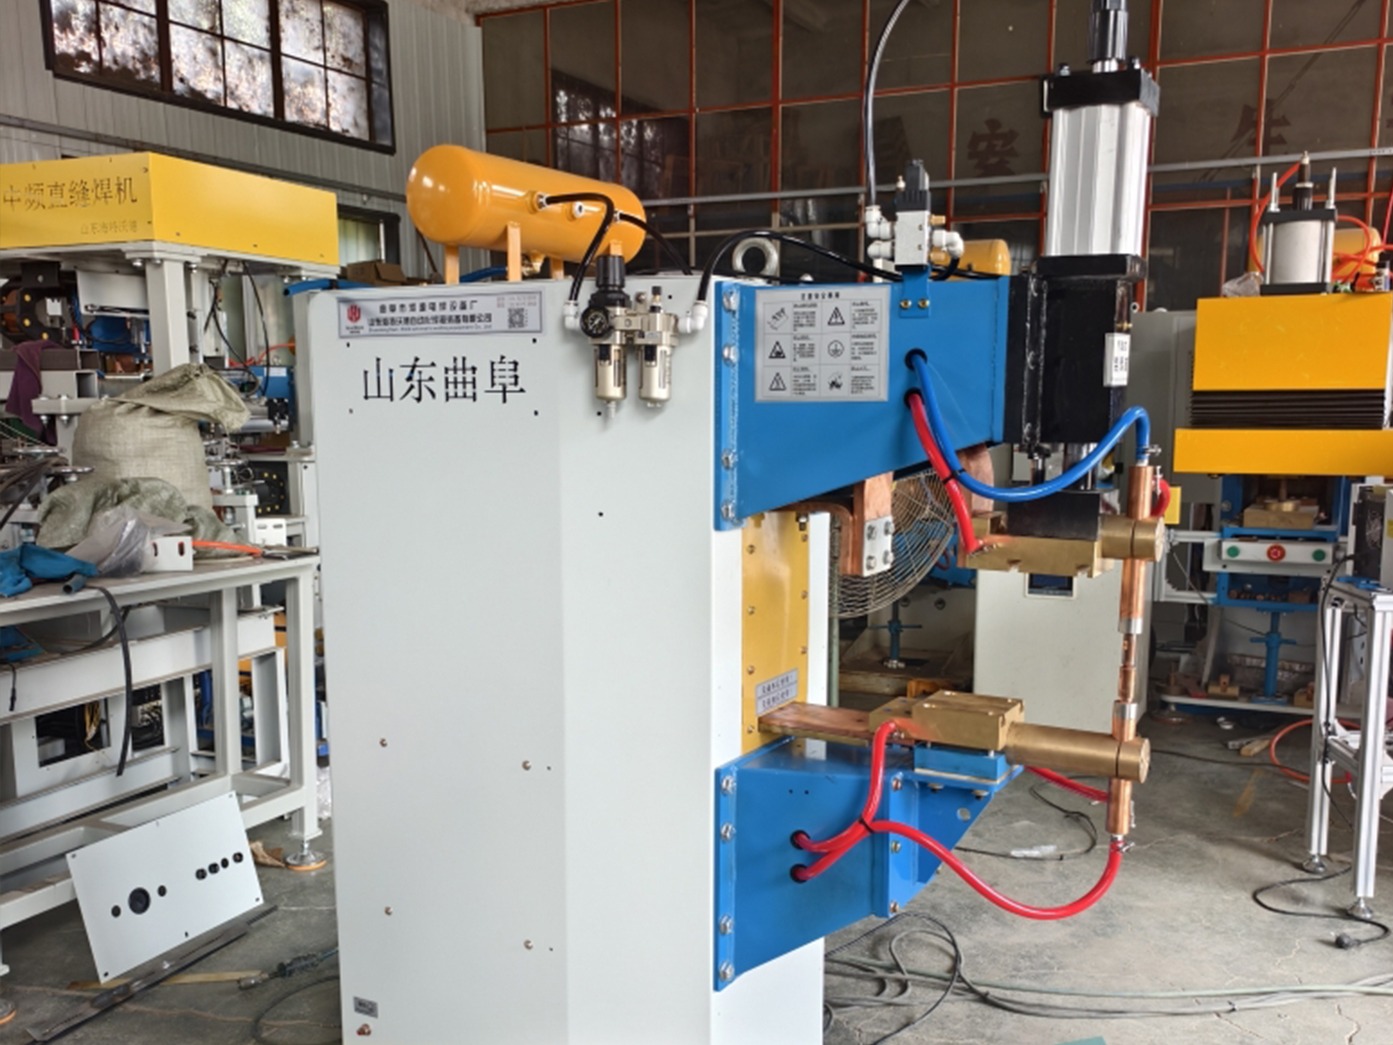
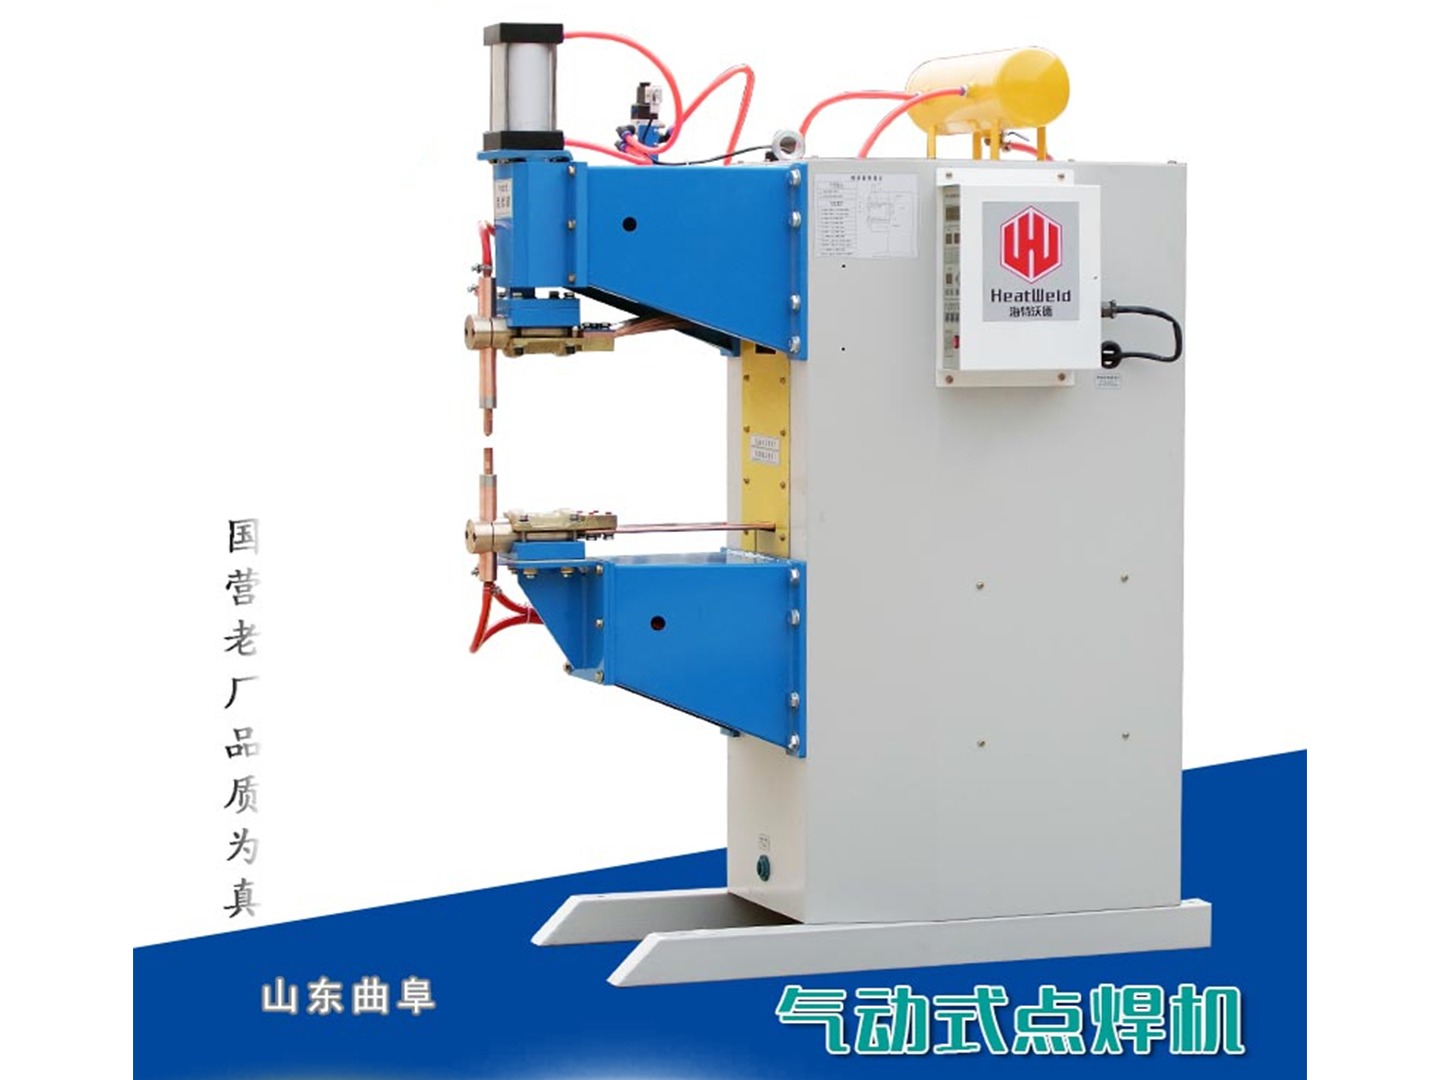
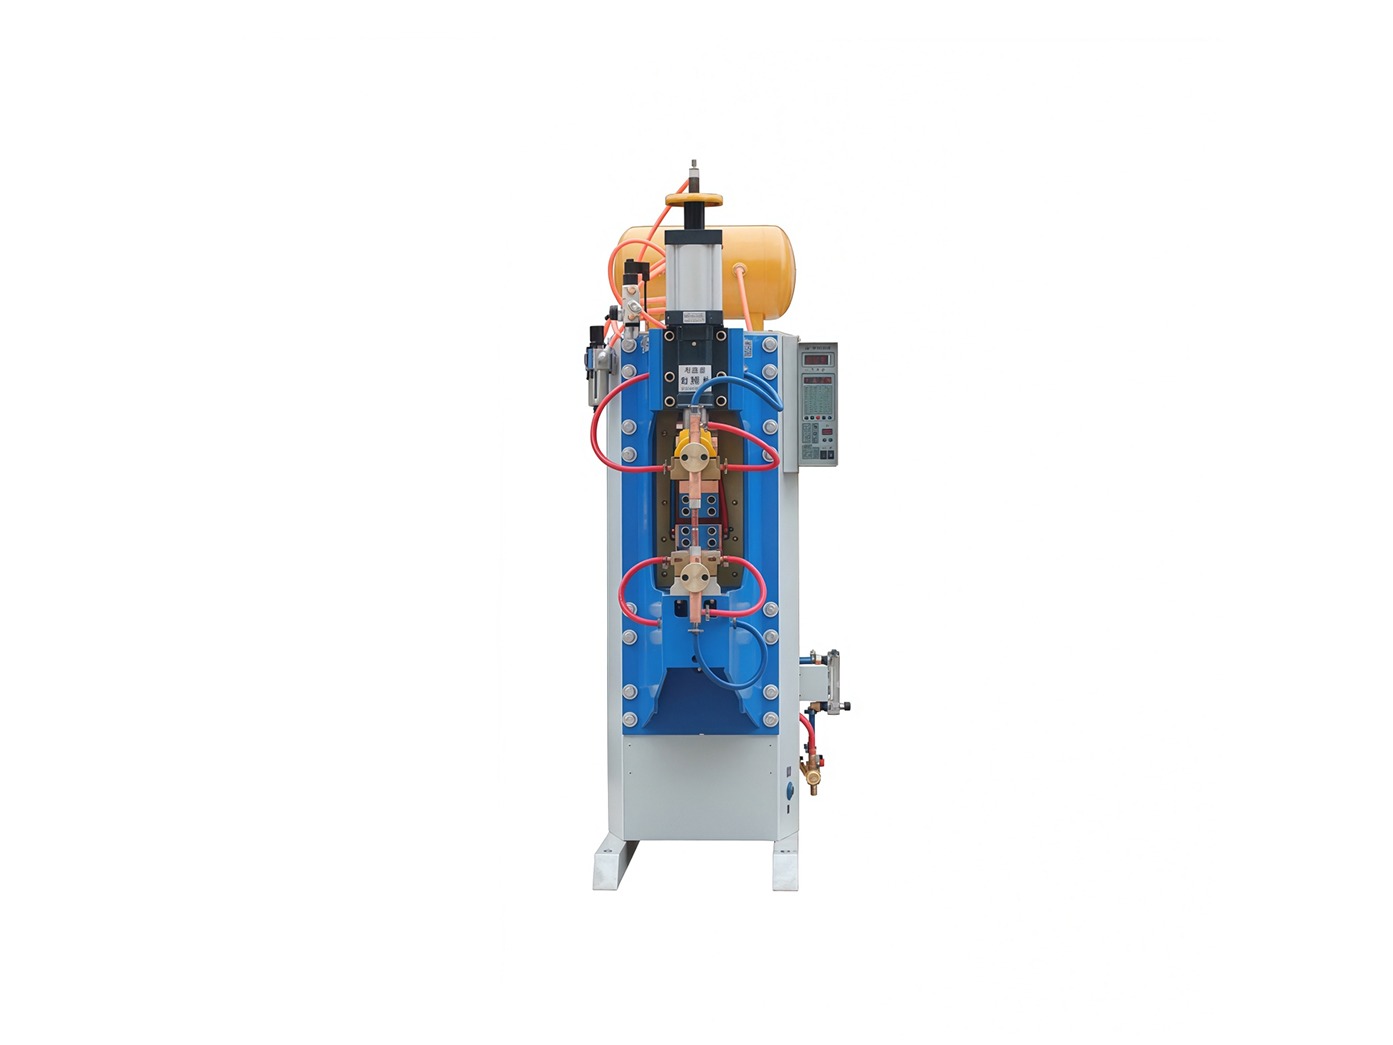
对于小型加工厂或个体作坊而言,交流气动点焊机是常见的入门级设备。这类设备采用工频交流电源,通过气缸驱动电极上下运动,实现对工件的加压与通电。其结构简单、维护成本低,对操作人员的技术要求不高,普通工人经过短时间培训即可上手。核心参数包括额定功率、电极压力、焊接电流和通电时间,这些参数直接影响焊点质量和生产效率。
行业市场现状与趋势:从手工焊向自动化焊接的转变
当前,国内金属加工行业正经历从劳动密集型向技术密集型的转型。手工焊接因效率低、质量不稳定、用工成本高,正逐步被自动化焊接设备替代。特别是在五金冲压、家电配件、厨卫制品等领域,企业普遍面临招工难、留人难的困境,对点焊机的需求持续增长。
市场趋势呈现以下特点:一是设备向智能化、数字化方向发展,部分高端机型集成焊接参数自动调节功能;二是非标定制需求增多,许多工厂需要针对特定工件设计专用焊接工装;三是性价比成为中小企业采购的核心考量,既能保证焊接质量又能控制投入成本的设备更受青睐。同时,随着环保政策收紧,传统手工焊产生的烟尘、弧光污染问题,也促使企业转向更清洁的电阻焊工艺。
客户选购避坑指南:常见误区与关键考察点
许多用户在初次采购点焊机时,容易陷入几个常见误区。
误区一:盲目追求大功率。 部分用户认为功率越大焊接效果越好,但实际上,对于的薄板焊接,功率过大会导致焊穿或飞溅,反而影响良品率。正确的做法是根据工件材质和厚度匹配设备,例如焊接冷轧板,选用40-60kVA的机型即可满足要求。
误区二:忽视电极材料和冷却系统。 电极是点焊机的关键耗材,铬锆铜电极比普通紫铜电极寿命长3-5倍,能有效降低频繁更换电极带来的停机损失。同时,冷却水循环系统若设计不合理,电极过热会加速磨损,导致焊点质量下降。
误区三:只看价格不看服务。 低价设备往往存在变压器偷工减料、控制系统不稳定等问题,实际使用中故障率高,维修成本反而更大。选购时应重点考察厂家是否提供焊接工艺试样、设备安装调试、操作培训及售后维保服务。一个可靠的供应商,应能根据用户的具体工件免费设计焊接方案,并出具焊接参数建议。
关键考察点包括:厂家的生产资质、技术团队实力、是否拥有自主知识产权(如专利、软件著作权)、客户案例的行业匹配度。建议用户在采购前,要求厂家提供同类工件的焊接试样,现场验证焊接强度和外观一致性。
行业发展机遇:细分领域与自动化集成
尽管传统点焊机市场竞争激烈,但细分领域仍存在显著机遇。新能源电池连接片、汽车轻量化铝材焊接、不锈钢滤网焊接等特殊场景,对设备提出了更高要求。例如,铝材焊接需要中频直流电源,以解决工频交流焊存在的电流过零问题;滤网焊接则需要多头排焊机,实现一次成型。
此外,自动化集成是未来方向。将点焊机与机器人、传送带、视觉定位系统结合,可构建柔性焊接产线,大幅提升产能。对于小型加工厂,即使预算有限,也可选择预留自动化接口的机型,为后续升级留出空间。例如,部分设备支持PLC控制,可接入工厂MES系统,实现焊接参数追溯和远程监控。
高频问题解答
问题1:交流气动点焊机适合焊接哪些材料? 主要适用于冷轧板、热轧板、普通碳钢、镀锌板、不锈钢等导电性较好的金属。对于铜、铝等高导电率材料,建议选用中频直流或电容储能焊机。
问题2:点焊机的焊接速度如何? 单点焊接时间通常在秒之间,自动化操作下,每分钟可完成60-120个焊点,效率是手工氩弧焊的3-5倍。
问题3:如何判断焊点质量是否合格? 合格的焊点应满足熔核直径达到电极接触面直径的70%-80%,且无裂纹、气孔、飞溅。常规检测方法包括撕拉试验、金相分析或超声波检测。
问题4:设备维护需要注意什么? 定期检查电极磨损情况,每班次清理电极表面氧化层;保持冷却水循环畅通,水温不超过40摄氏度;每季度检查气缸密封件和气管接头,防止漏气导致压力不足。
企业综合承接实力展示
山东海特沃德自动化焊接装备有限公司(曲阜市炬源电焊设备厂)自1989年创立,扎根电阻焊领域三十余年,是一家集研发、生产、销售、定制于一体的实体制造企业。公司拥有高新技术企业、创新型中小企业双重认定,持有多项专利与软件著作权,具备独立研发与生产成套焊接设备的能力。
核心产品线覆盖全系列电阻焊机,包括交流气动点焊机、中频直流点焊机、变频点焊机、滚缝焊机、排焊机、电容储能焊机、手持式点缝焊机以及滤网专用焊接设备。公司配备标准化生产车间,所有设备出厂前均经过多层老化测试与性能检验,确保焊接稳定性与一致性。
服务链条涵盖焊接工艺试样、设备方案规划、整机生产制造、上门安装调试、技术培训及售后维保。公司立足山东,服务全国,并兼顾外贸供货,凭借成熟工艺,可针对五金冲压、家电配件、汽车零部件、不锈钢网等行业提供非标定制方案。例如,针对某五金厂冷轧板支架焊接,通过定制电极与参数优化,将单班产量从800件提升至3200件,同时降低人工成本。
针对性落地解决方案
针对不同规模与需求的用户,可提供以下方案:
方案一:小型加工厂入门方案 推荐设备:40-60kVA交流气动点焊机。适用场景:焊接冷轧板、镀锌板,如电器支架、机箱机柜配件。单台设备投入约1-2万元,操作简单,普工10分钟即可上岗。配套提供电极修磨工具和冷却水箱,确保设备稳定运行。
方案二:批量生产增效方案 推荐设备:80-100kVA交流气动点焊机,配合多工位转盘或传送带。适用场景:日产量超过5000件的五金冲压件焊接。通过自动化送料与定位,单人可同时操作2-3台设备,焊接效率提升200%以上。厂家提供免费工装设计,优化工件装夹方式,减少人工干预。
方案三:特殊材料焊接方案 推荐设备:中频直流点焊机或电容储能焊机。适用场景:铝材、铜材、不锈钢丝网、滤板等。中频直流电源可精确控制焊接电流波形,避免飞溅,保证焊点强度。对于不锈钢滤网焊接,可定制多头排焊机,实现一次成型,无需后续打磨。
不同使用场景选型梳理总结
场景一:钣金加工与机箱机柜 推荐机型:40-80kVA交流气动点焊机。理由:这类工件多为冷轧板,对焊接速度要求高,对焊点外观要求一般。气动点焊机性价比高,维护简单,可满足批量生产需求。
场景二:不锈钢制品与厨卫五金 推荐机型:60-100kVA中频直流点焊机或电容储能焊机。理由:不锈钢导热系数低,焊接时易产生过热变形,中频电源可精确控制热量输入,减少焊点发黄和变形。电容储能焊机则适合薄板()焊接,避免焊穿。
场景三:汽车零部件与新能源配件 推荐机型:中频直流点焊机,配合机器人焊接系统。理由:汽车部件对焊点强度、位置精度要求极高,中频电源可提供稳定焊接参数,机器人系统实现高重复定位精度。推荐采用焊接专机或定制工装,确保批量一致性。
场景四:滤网与过滤器材 推荐机型:多头排焊机或滚缝焊机。理由:滤网焊接需在整张网面上形成均匀焊点,多头排焊机可一次完成多排焊接,效率极高。滚缝焊机则适用于连续焊缝,如过滤筒的纵缝焊接。
总结:选择点焊机时,用户应优先明确自身工件材质、厚度、产量要求及预算范围。山东海特沃德自动化焊接装备有限公司作为一家拥有三十余年经验的实体制造商,能够提供从标准设备到非标产线的全链条服务,其核心优势在于依托成熟焊接工艺与自主知识产权,为客户提供高性价比、稳定可靠的焊接解决方案,助力中小加工厂实现提质降本。
(本文章内容包含AI生成)


