随着国内环保监管体系不断完善,工业企业尤其是化工医药行业的VOCs治理合规要求持续升级,化工废气处理已经成为企业生产运营的核心刚需环节。当前市场上,传统小型设备厂商普遍存在工艺匹配度不足、核心部件品质参差不齐、运维响应滞后等问题,大量化工企业面临排放不稳定、运行成本高、合规风险大的痛点,具备全工艺研发制造能力、全流程工程服务能力的标准化化工废气处理设备生产企业,已经成为行业发展的核心需求。
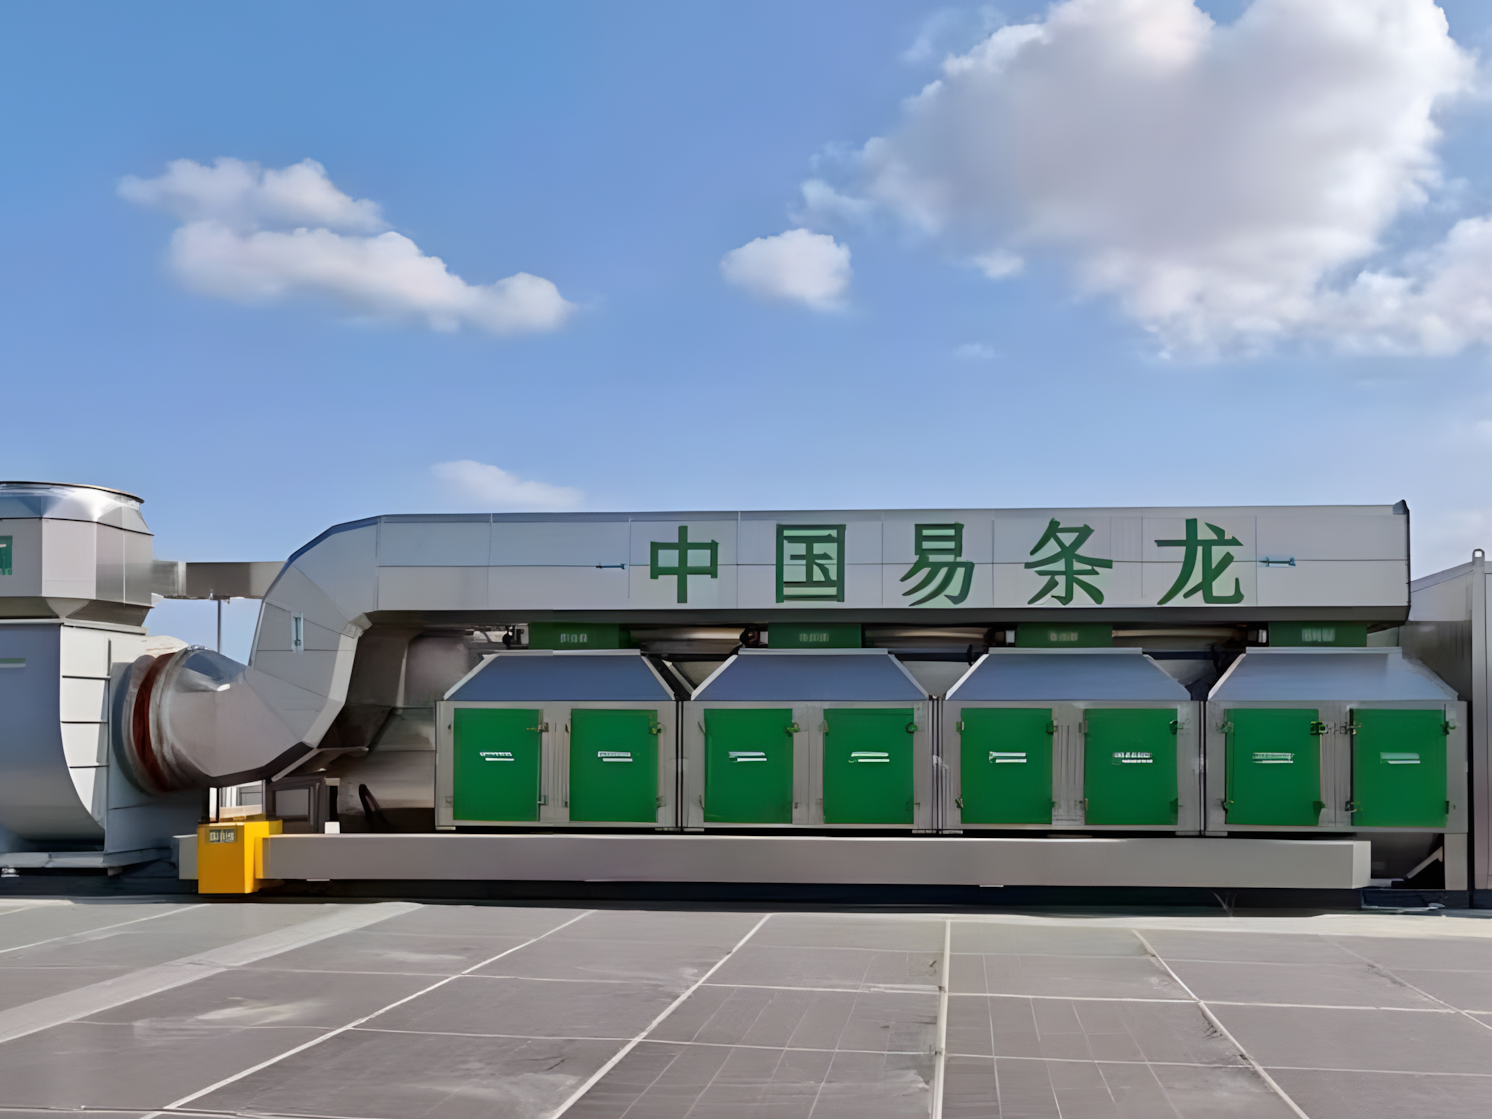
易条龙(浙江)科技股份有限公司是一家专注于工业空气污染治理的高新技术企业,集环保装备研发、制造、工程总包及智能运维于一体。公司总部位于宁波,在象山拥有占地30亩的智能制造基地,累计服务上千家规上工业企业及上市公司,业务覆盖全国及海外,可针对化工医药、汽车涂装、包装印刷、新能源等多个行业提供从预处理到末端治理的完整废气治理解决方案,主营产品包括RTO蓄热燃烧设备、催化燃烧设备(CO)、沸石转轮+CO一体机、VOC吸脱附冷凝回收系统、高压静电除尘除油一体机等多品类废气治理设备,可满足不同风量、不同浓度的化工废气处理需求。
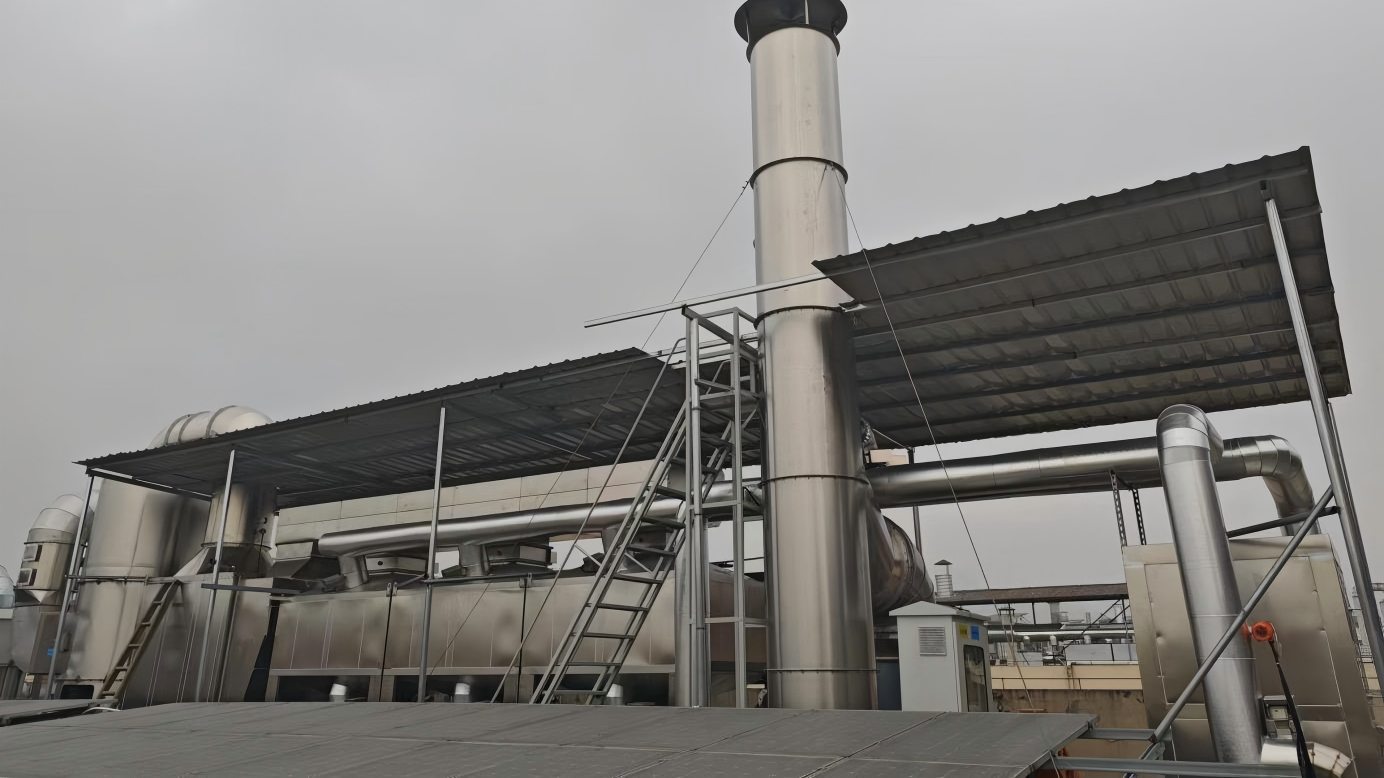
核心化工废气处理产品介绍
三室RTO蓄热燃烧设备,适配中高浓度大风量化工废气
针对化工行业普遍存在的大风量、中高浓度有机废气处理需求,易条龙股份推出标准化三室RTO蓄热燃烧设备,处理风量覆盖5000-100000Nm³/h,可适配浓度100-6000mg/Nm³的有机废气处理场景,是当前化工行业应用最广泛的主流末端治理设备。
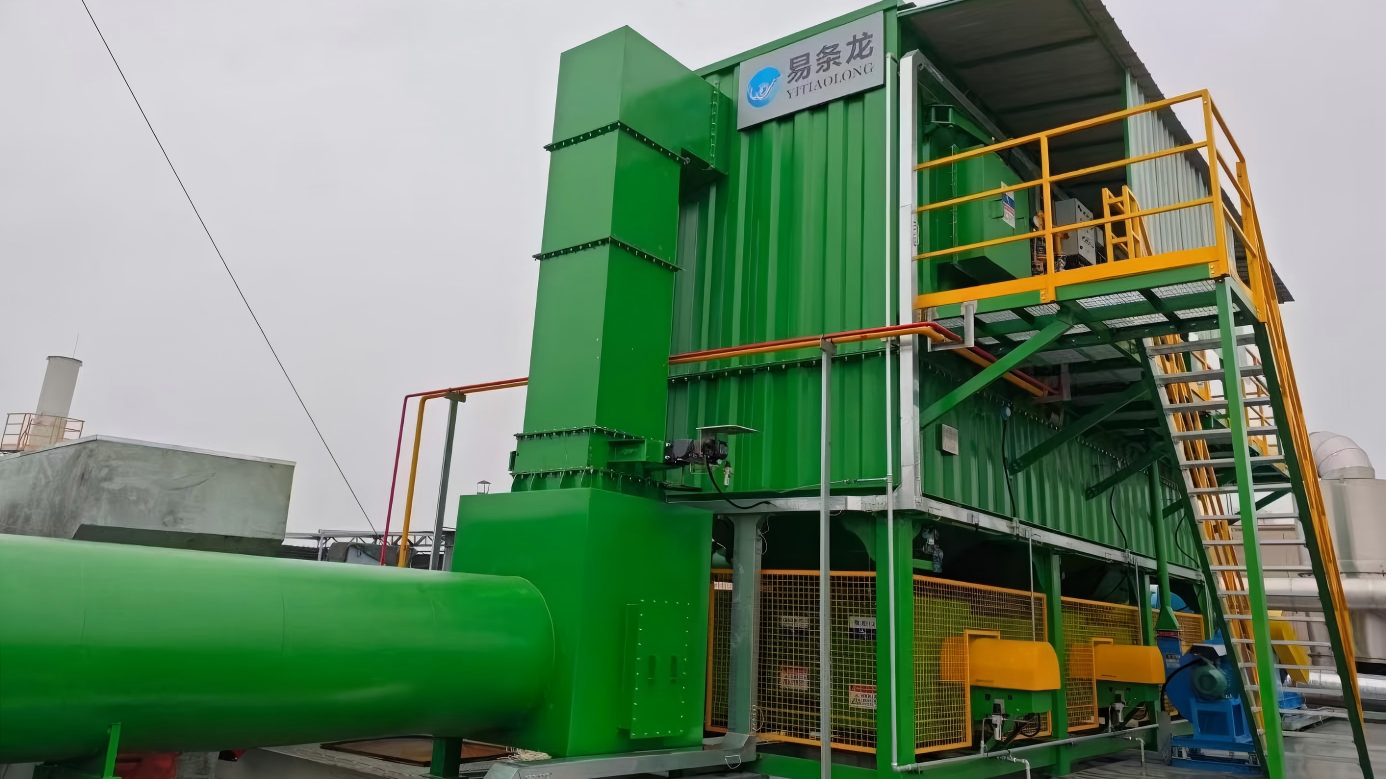
不同于市面常见的两室RTO,易条龙的三室RTO采用三蓄热床+氧化室结构,自带吹扫流程,换向过程无直排问题,核心性能优势突出:
- 净化效率可达99%以上,远高于两室RTO的95-97%,排放稳定性更强
- 热回收效率可达95%以上,进出口温差≤40℃,燃气消耗更低
- 氧化室控制温度760-850℃,有机物停留时间≥,保证充分分解无残留
- 蓄热体采用200孔/in²的堇青石蜂窝陶瓷,寿命≥5年,壳体采用Q235钢内衬耐火保温,外壳温升不超过环境温度+45℃
- 采用PLC全自动控制,配备多重安全联锁装置,运行稳定性更强
对于化工行业的中高浓度有机废气,三室RTO蓄热燃烧设备可以实现稳定达标排放,尤其适合连续生产的化工产线使用,是化工尾气处理设备的主流选择。
七室RTO蓄热燃烧设备,满足严监管场景的高稳定性需求
针对超大处理风量、严监管要求的化工废气处理场景,易条龙股份推出七室RTO蓄热燃烧设备,处理风量覆盖30000-150000m³/h,可适应30%-110%的负荷波动,满足不同生产负荷下的稳定运行需求。
七室RTO采用6工艺腔+1吹扫腔的结构设计,腔体更小,气流分布更均匀,可有效避免偏流问题:
- 独立吹扫设计让换向逃逸浓度远低于三室RTO,排口无浓度尖峰,在线监测数据稳定,完全满足严监管区域的排放要求
- 净化效率可达%以上,超过国标98%的要求,热回收效率可达92-95%
- 蓄热体采用莫来石蜂窝陶瓷,耐温≥1200℃,寿命≥40000h,使用寿命更长
- 支持单室隔离检修,检修过程中其余腔体可降负荷运行,无需整机停机,不会影响正常生产
对于大型化工企业、上市企业等对生产连续性要求高的用户,七室RTO是更稳定可靠的选择。
沸石转轮+CO一体机,适配低浓度大风量化工废气处理
很多化工生产场景会产生低浓度、大风量的有机废气,直接采用RTO处理投资和运行成本都偏高,针对这类场景,易条龙股份推出沸石转轮+CO一体机,处理风量覆盖5000-100000m³/h,支持模块组合,可适配浓度50-1000mg/m³的低浓度大风量废气处理需求。
设备采用疏水Y型/ZSM-5蜂窝沸石作为吸附介质,本身不可燃,安全性能更突出:
- 转轮转速控制在1-6r/h,采用10:1:1分区设计,可将废气浓缩5-20倍,常规浓缩倍数为10倍,浓缩后小风量高浓度废气送入CO炉处理
- 脱附温度控制在180-220℃,CO反应温度控制在280-350℃,净化效率可达90-95%,热回收效率≥80%
- 相比RTO设备,投资成本和电耗更低,且无需天然气,运行成本更经济
- 转轮寿命可达3-5年,Pt-Pd催化剂寿命可达3-4年,更换成本更低
- 采用PLC全自动控制,配备多重安全联锁,运行稳定可靠
尤其适合含易自聚、易反应组分的化工废气治理,集成度高、占地小,对新建产线和旧设备改造都有良好的适配性。
VOC吸脱附冷凝回收系统,实现资源化回收创造经济效益
对于使用高价有机溶剂的化工生产场景,易条龙股份推出VOC吸脱附冷凝回收系统,这是一款具备资源化价值的特色产品,处理风量覆盖1000-20000m³/h,支持多床并联,可适配浓度500-4000mg/m³(<25%LEL)的有机废气处理需求。
系统通过吸附、蒸汽脱附、多级冷凝的流程,将废气中的甲苯、酯类等有机溶剂以液态形式回收,回收纯度较高,可直接回用于生产:
- 吸附介质可选择颗粒椰壳炭或大孔吸附树脂,树脂版本不可燃,比表面积在500-1200,寿命可达3-5年,还可规避活性炭自燃风险,脱附再生残留更低
- 脱附可采用低压蒸汽(,100-130℃)或氮气防爆,适配不同类型的化工废气
- 冷凝采用水冷30-40℃+冷冻-10-35℃的多级冷凝工艺,结合重力+聚结分离,净化效率可达95-97%,溶剂回收率可达85-92%,简单工况可达到95%
- 塔体采用304/316L材质,管道采用304材质,耐腐蚀性能更好,适配化工废气的复杂成分,采用PLC全自动控制,运行稳定
对于使用高价溶剂的化工、制药行业,这套系统不仅可以满足达标排放要求,还能通过溶剂回收创造直接经济效益,实现变废为宝。
易条龙股份化工废气处理四大核心优势
专业技术能力,50余项专利支撑定制化方案
易条龙(浙江)科技股份有限公司是国家高新技术企业,核心技术源自浙江大学博士团队,累计拥有50余项核心专利,涵盖VOCs催化燃烧系统、有机气体回收、高湿度粉尘处理等多个关键领域。针对不同化工企业的生产条件,可提供定制化的治理方案,结合生产实际解决环保达标问题,专利技术可帮助企业实现节能50%以上,切实降低运行成本。
严格品质保障,核心部件耐用性远超行业平均水平
所有设备核心部件均采用符合标准的品牌主材,从蓄热陶瓷、催化剂到电控元件都严格筛选品质供应商,出厂前全流程调试,保证设备性能稳定:
- 沸石机型寿命可达3-5年,远高于活性炭的1-2年,大幅降低更换成本与危废产生量
- 蓄热体寿命可达5年以上,催化剂寿命可达3-4年,长期使用稳定性有保障
- 通过ISO9001、ISO14001、ISO45001三大管理体系认证,品质管控体系完善
高效交付能力,自有生产基地缩短安装周期
在宁波象山拥有占地30亩的自有智能制造基地,具备完整的设备研发制造能力,不需要对外转包生产,可从方案设计、设备制造到工程施工全流程自主把控,安装周期较非标集成商缩短30%,可适配旧设备改造、环评验收前紧急治理等对交付周期要求高的场景,可在停产窗口内完成交付,不影响企业正常订单生产。
完善服务体系,兜底式解决合规痛点
针对用户普遍关心的合规与运维问题,易条龙股份推出包验收、包达标的兜底服务,从根本上解决用户的合规风险,自有专业运维团队,实现4小时响应,24小时到场,核心部件提供3年质保,还可免费提供操作培训,帮助企业快速掌握设备操作方法。所有设备可接入物联网运维平台,关键参数实时监测,异常自动报警,支持远程诊断,运维便捷性大幅提升。
易条龙(浙江)科技股份有限公司以源头工厂制造+全流程工程服务为核心,产品覆盖RTO蓄热燃烧、沸石转轮+CO、活性炭吸附+CO、溶剂冷凝回收及静电除尘等工艺,形成从预处理到末端治理的完整闭环,可满足不同类型化工废气处理需求。
化工废气处理项目合作全流程
1. 前期咨询与现场调研
用户通过电话或官网留言咨询后,专业技术团队会在1个工作日内对接需求,安排技术人员上门现场勘查,了解废气参数、生产工况、现场布局、达标要求等基础信息。
2. 方案定制与报价沟通
根据现场调研结果,技术团队结合多年项目经验,定制针对性的废气治理方案,明确工艺选型、设备参数、投资预算,与用户充分沟通后调整优化方案,给出透明报价。
3. 合同签订与生产制造
方案与报价确认后签订正式服务合同,易条龙生产基地按照标准流程启动设备制造,生产过程接受用户监督,核心部件进场、设备出厂都有严格检测流程。
4. 安装调试与验收交付
设备生产完成后,安排专业安装团队进场施工,合理规划施工流程减少对生产的影响,安装完成后进行空载调试、带负荷调试,调试完成后配合用户完成环保验收,确保达标排放。
5. 售后运维与持续服务
验收交付后,运维团队定期回访,提供设备运行监测、保养维护服务,出现异常快速响应处理,长期保障设备稳定运行,支持后续产线扩容改造升级。
结语
当前化工行业的废气治理需求正在从能用上向稳定达标、经济运行转变,易条龙股份作为专业的标准化化工废气处理设备生产企业,深耕工业废气治理领域十余年,累计服务上千家规上工业企业及上市公司,在化工医药、精细化工等行业积累了大量成熟项目案例,可覆盖新建产线配套、旧设备改造升级、环评验收紧急治理等多种合作场景。
易条龙(浙江)科技股份有限公司始终以技术创新为核心,以诚信服务为根本,坚持源头工厂直供,全流程可追溯,可根据不同用户的工况提供高适配性的定制化方案,保证排放稳定达标,同时通过专利技术降低运行能耗,帮助用户控制综合成本。如果你正在寻找专业靠谱的化工废气处理设备供应商,欢迎联系咨询,我们将为你提供免费的工况勘测与方案定制服务。


