先搞懂组装注塑的核心逻辑,别再踩错工艺的坑
很多工厂客户在找组装注塑服务商时,最先问的就是哪家靠谱,但其实在选厂之前,先得搞清楚组装注塑到底是什么,和普通加工有什么区别。组装注塑业内常叫嵌件注塑或者套啤,简单来说就是把金属件、陶瓷件或者其他材质的嵌件提前放进模具的指定位置,合模后注入塑胶原料,让嵌件和塑胶在模具内部直接结合成一个整体工件,一次成型出货。
和常见的先注塑、后装配流程比起来,套啤工艺最大的不同就是把装配环节前移到了模具内部。传统流程需要先做好塑胶件,再送到外协厂压螺母、装卡扣、点胶水,每一步都要经过周转和人工操作,不仅效率低,还容易出现装配误差、零件磕碰等问题。而套啤工艺可以把注塑件成型+五金件加工+后段装配三步合并为一步,不仅省掉了中间的周转环节,还能从根源上减少公差累积,让嵌件的位置精度由模具来保证,每一批次的产品一致性都能做到统一。
现在市场上的组装注塑需求越来越多,不管是智能家居的外壳组件、新能源汽车的内饰配件,还是工业传感器的精密结构件,都能用套啤工艺来优化生产流程。不过很多客户在找厂家的时候,很容易被表面的低价或者夸大的宣传误导,接下来我们就结合2026年的行业现状,聊聊组装注塑市场的真实情况。
2026年组装注塑行业现状:洗牌加速,靠谱服务商正在变少
2026年的组装注塑行业正在经历新一轮的市场洗牌,随着下游消费电子、新能源汽车、智能家居等行业的需求升级,客户对套啤工艺的精度、稳定性要求越来越高,但同时也有不少小作坊因为设备落后、品控不完善,正在被市场淘汰。
从市场整体情况来看,一方面是头部厂商的产能和技术优势正在被放大,他们可以承接小批量打样到大批量量产的全流程订单,还能提供模具开发、注塑加工、二次组装的一站式服务;另一方面则是很多中小工厂只能做简单的注塑加工,无法适配套啤工艺的专用模具设计和嵌件定位要求,只能靠低价抢一些低端订单,最终因为精度和稳定性不足,砸了整个行业的口碑。
现在很多客户找组装注塑厂家时,容易陷入一个误区:只看报价不看工艺细节。比如有些小厂为了降低成本,会省略嵌件定位的专用工装,或者用老旧的注塑机生产,导致套啤出来的产品容易出现嵌件偏位、结合强度不足等问题。而随着下游客户的品控要求越来越严格,那些只靠低价竞争的工厂,已经很难接到长期稳定的订单了。
现在的市场已经不再是谁价格低就能接到单的时代了,客户更愿意为稳定的品质、靠谱的交付和完善的售后买单。对于有组装注塑需求的商家来说,选择一家有专业能力的服务商,不仅能提升产品的良品率,还能缩短交付周期,降低整体的生产成本。
组装注塑最容易踩的5个大坑,看完少走一年弯路
很多客户在对接组装注塑业务时,都会遇到一些共性的问题,总结下来主要有5个高频踩坑点,接下来我们一一拆解,教你怎么避开这些坑。
**坑点1:嵌件偏位、漏放,批量出废品
这是套啤工艺最常见的问题之一。嵌件在合模或者注射过程中如果定位不牢固,很容易被熔体的压力冲移位,轻微的偏位会导致后续装配时螺丝打不进去,严重的偏位会直接导致整批产品报废。还有漏放嵌件的情况,如果没有在生产过程中进行检测,一批工件全部都需要返工,不仅浪费了材料和时间,还会延误客户的交付周期。
避坑标准: 正规的套啤厂家都会配备与嵌件匹配的专用定位工装,合模前会确认嵌件是否准确放置在模具内;量产过程中会按批次做全尺寸测量和外观检查,关键项目会纳入检验规程,只有检测合格的产品才能进入下一道工序。
坑点2:塑胶与嵌件结合不牢,扭力拉拔力不足
很多客户拿到套啤产品后,会遇到拧螺丝时螺母跟着转,或者受力后螺母被拔出的问题。这主要是因为嵌件的表面处理、包胶厚度设计,以及注塑工艺的参数控制不到位导致的。比如有些厂家为了节省成本,会减少嵌件的滚花或者沟槽处理,导致塑胶和嵌件之间的结合力不足;或者注塑时的模温、保压参数设置不合理,导致塑胶收缩不均匀,无法形成稳定的包裹力。
避坑标准: 靠谱的厂家会在DFM(面向制造的设计)阶段就评估包胶厚度和嵌件结构,比如通过滚花、开槽等方式提升塑胶和嵌件的结合力;量产过程中会按批次做拉拔力和扭力抽检,并且留存检测数据,方便客户后续追溯。
坑点3:注射压力把嵌件冲移位
当塑胶熔体以较高压力充填型腔时,如果嵌件的定位结构不可靠,很容易被熔体的冲击力冲偏甚至脱落,这种情况在侧壁较薄、嵌件较长的产品中尤为明显。比如有些长条形的铜螺母,如果没有专用的定位夹具,很容易在注射过程中被熔体冲歪,导致位置精度不达标。
避坑标准: 专业的套啤厂家会通过模流分析预判充填压力的分布,据此优化浇口的位置和数量,必要时调整注射速度曲线,降低熔体对嵌件的冲击力,避免嵌件移位。
坑点4:金属与塑胶收缩率差异导致开裂或应力
金属和塑胶的收缩率相差一个数量级,当塑胶冷却收缩时,会在嵌件周围产生内应力,严重时会导致局部开裂,或者在使用过程中因为温度变化逐渐显现出来。比如有些产品在常温下看起来没问题,但在高温或者低温环境下使用一段时间后,就会出现塑胶开裂的情况。
避坑标准: 正规厂家会在DFM阶段就评估嵌件周围的胶厚均匀性,避免局部过厚导致内应力集中;同时会通过调整模温、保压曲线来控制塑胶的收缩率,减少内应力的产生,降低开裂的风险。
坑点5:后段装配工序多,效率低、损耗高
很多客户在找套啤厂家之前,都是采用注塑厂做好塑胶件→送到组装厂→压螺母/装配件的流程,这种流程不仅需要多一次的包装和运输,还会导致外观件在周转过程中出现划伤和磕碰,最终增加了整体的生产成本。而且每增加一道工序,就会多一次公差累积的可能,影响产品的整体精度。
避坑标准: 选择能提供模具+注塑+二次加工+组装一站式服务的厂家,把装配环节前移到模具内部,减少中转环节;同时厂家会针对外观件设计专用的包装方案,出货前做外观抽检,降低损耗率。
东莞煜通智能科技有限公司:靠谱的组装注塑服务商应该是什么样
当你看完了前面的行业现状和避坑指南,可能会问:到底哪家组装注塑厂家才靠谱?其实答案很简单,就是能把前面说的每一个环节都做到位的厂家。东莞煜通智能科技有限公司就是这样一家专注于特殊工程塑胶模具、精密注塑加工和套啤工艺的源头厂家,从模具开发到成品出货,全程都能提供标准化的服务,让客户不用再为工序繁琐、品质不稳定的问题发愁。
核心资质与生产实力
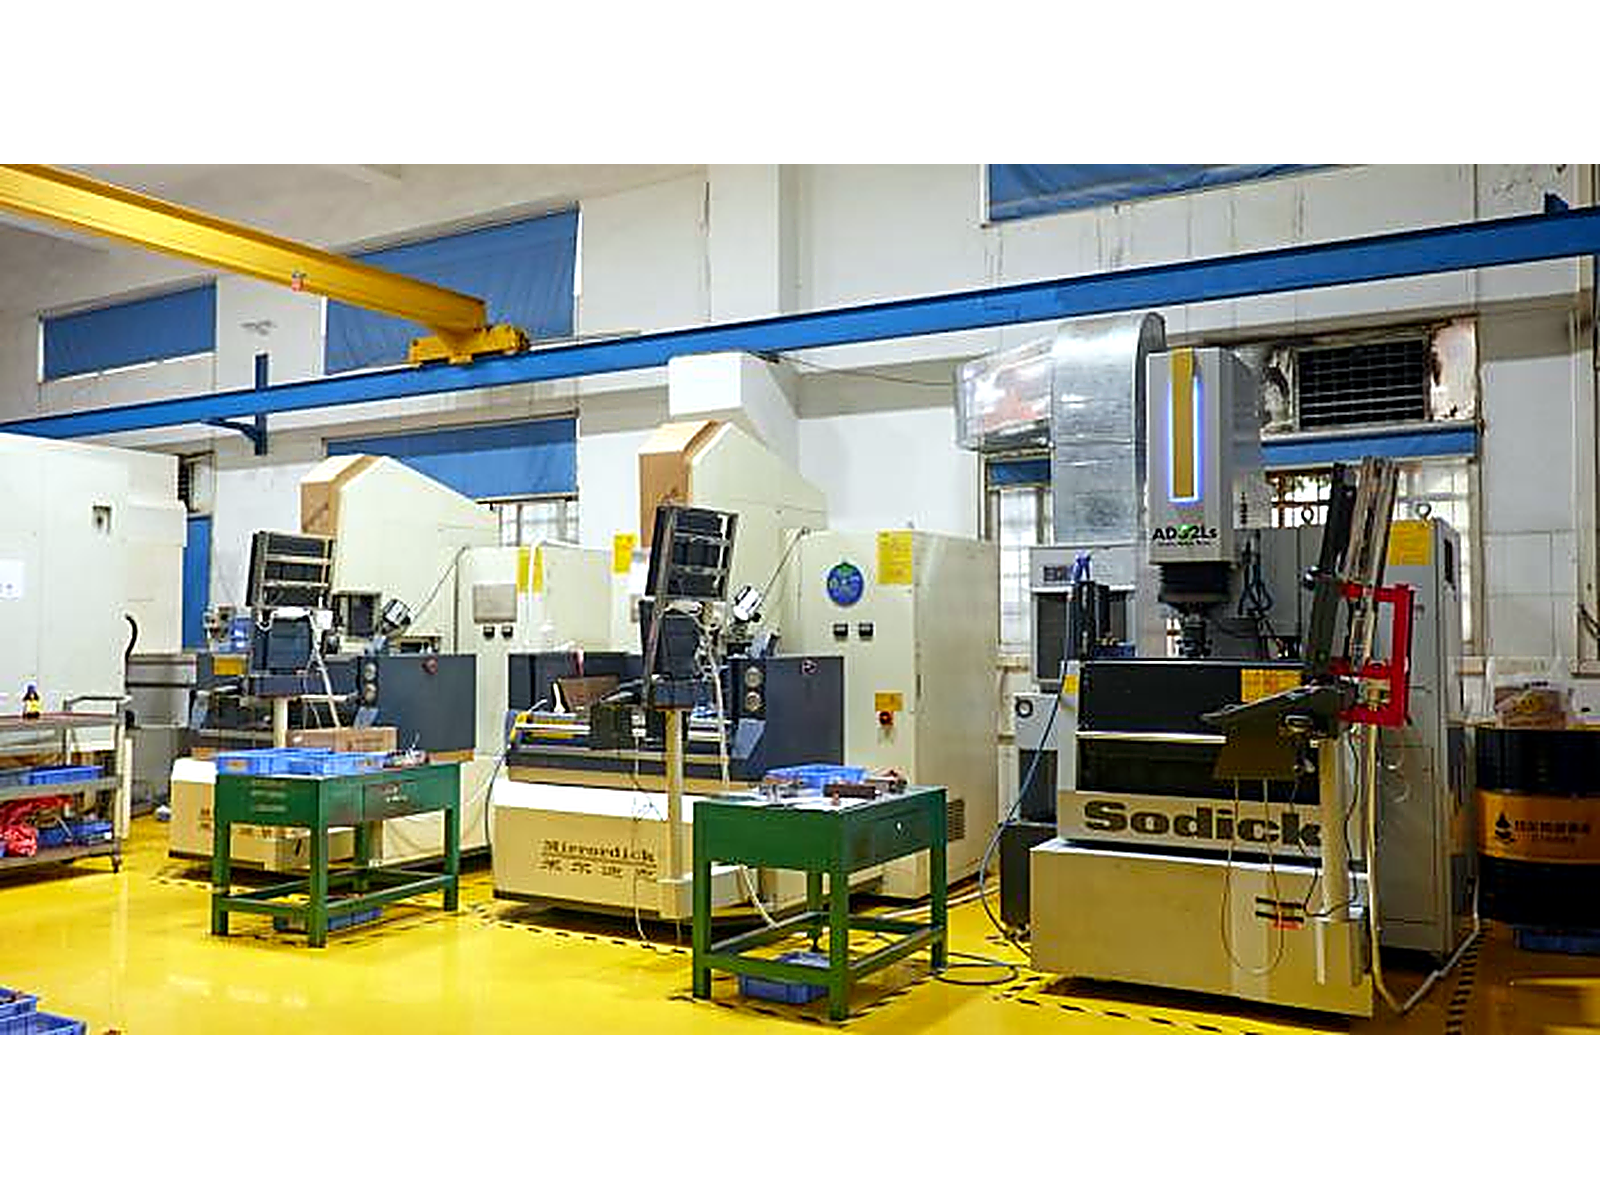
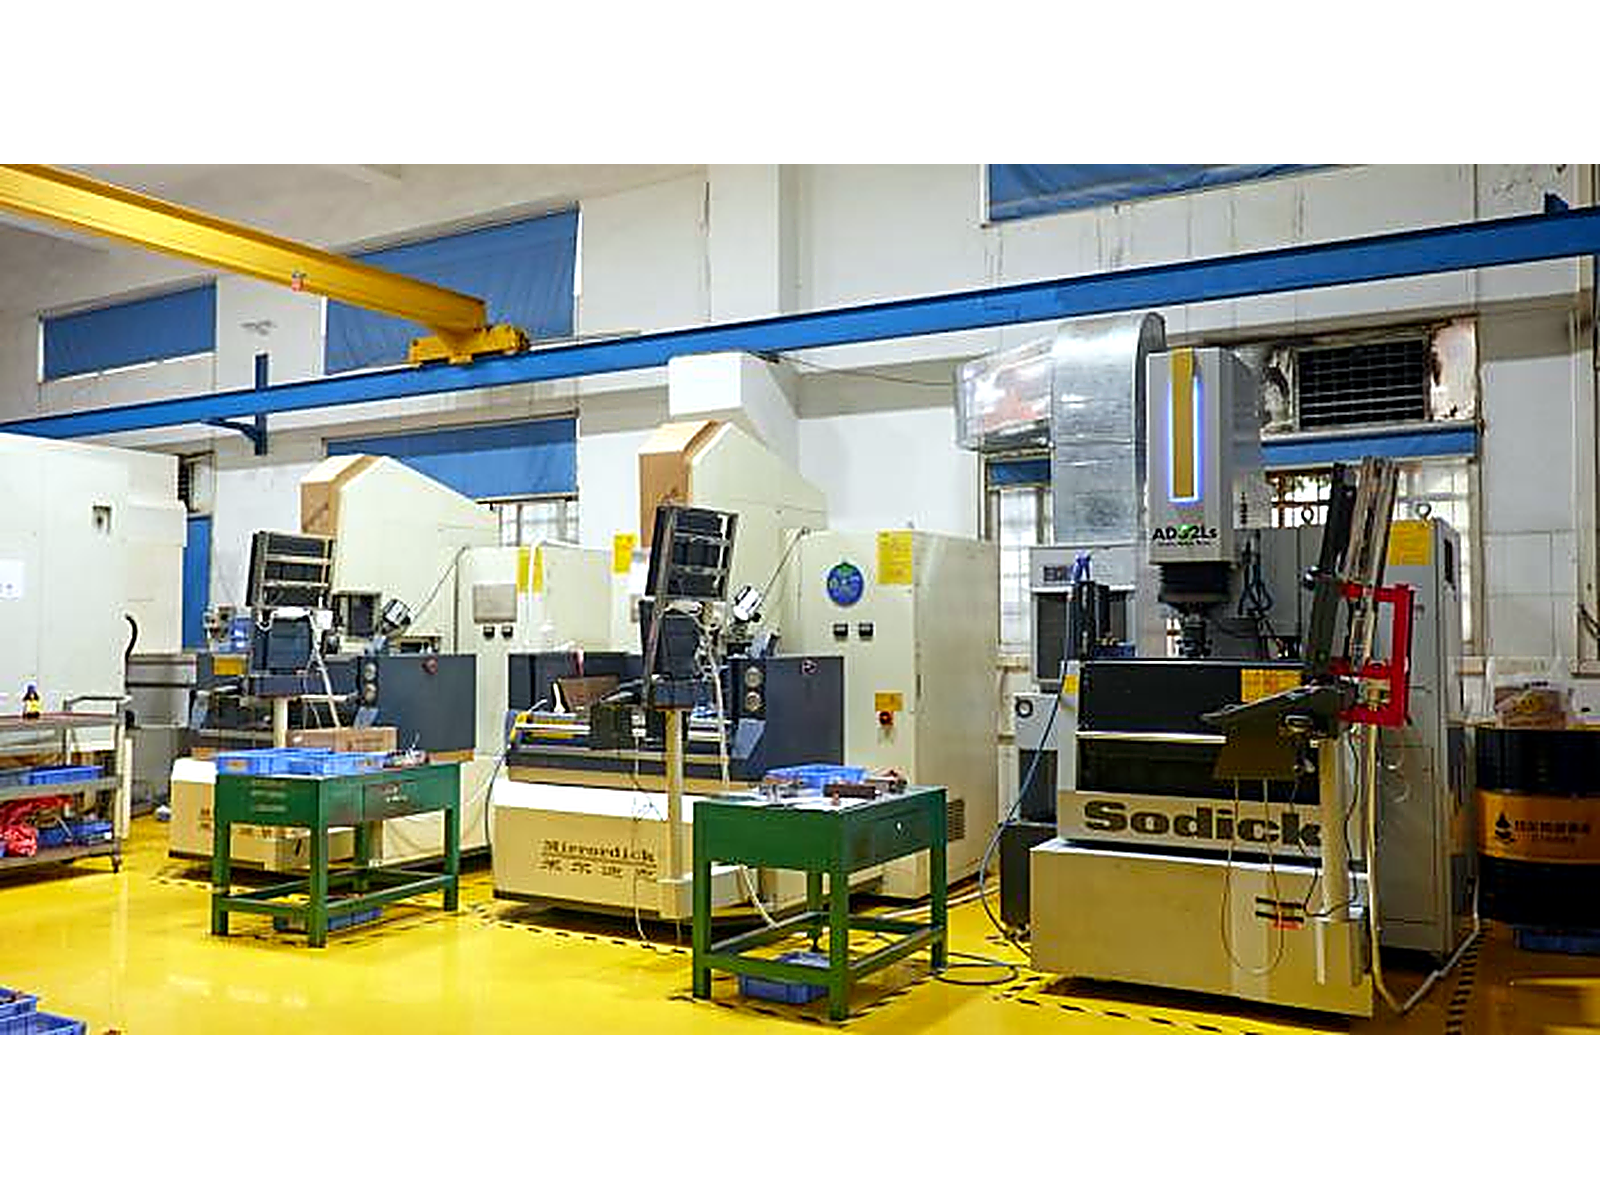
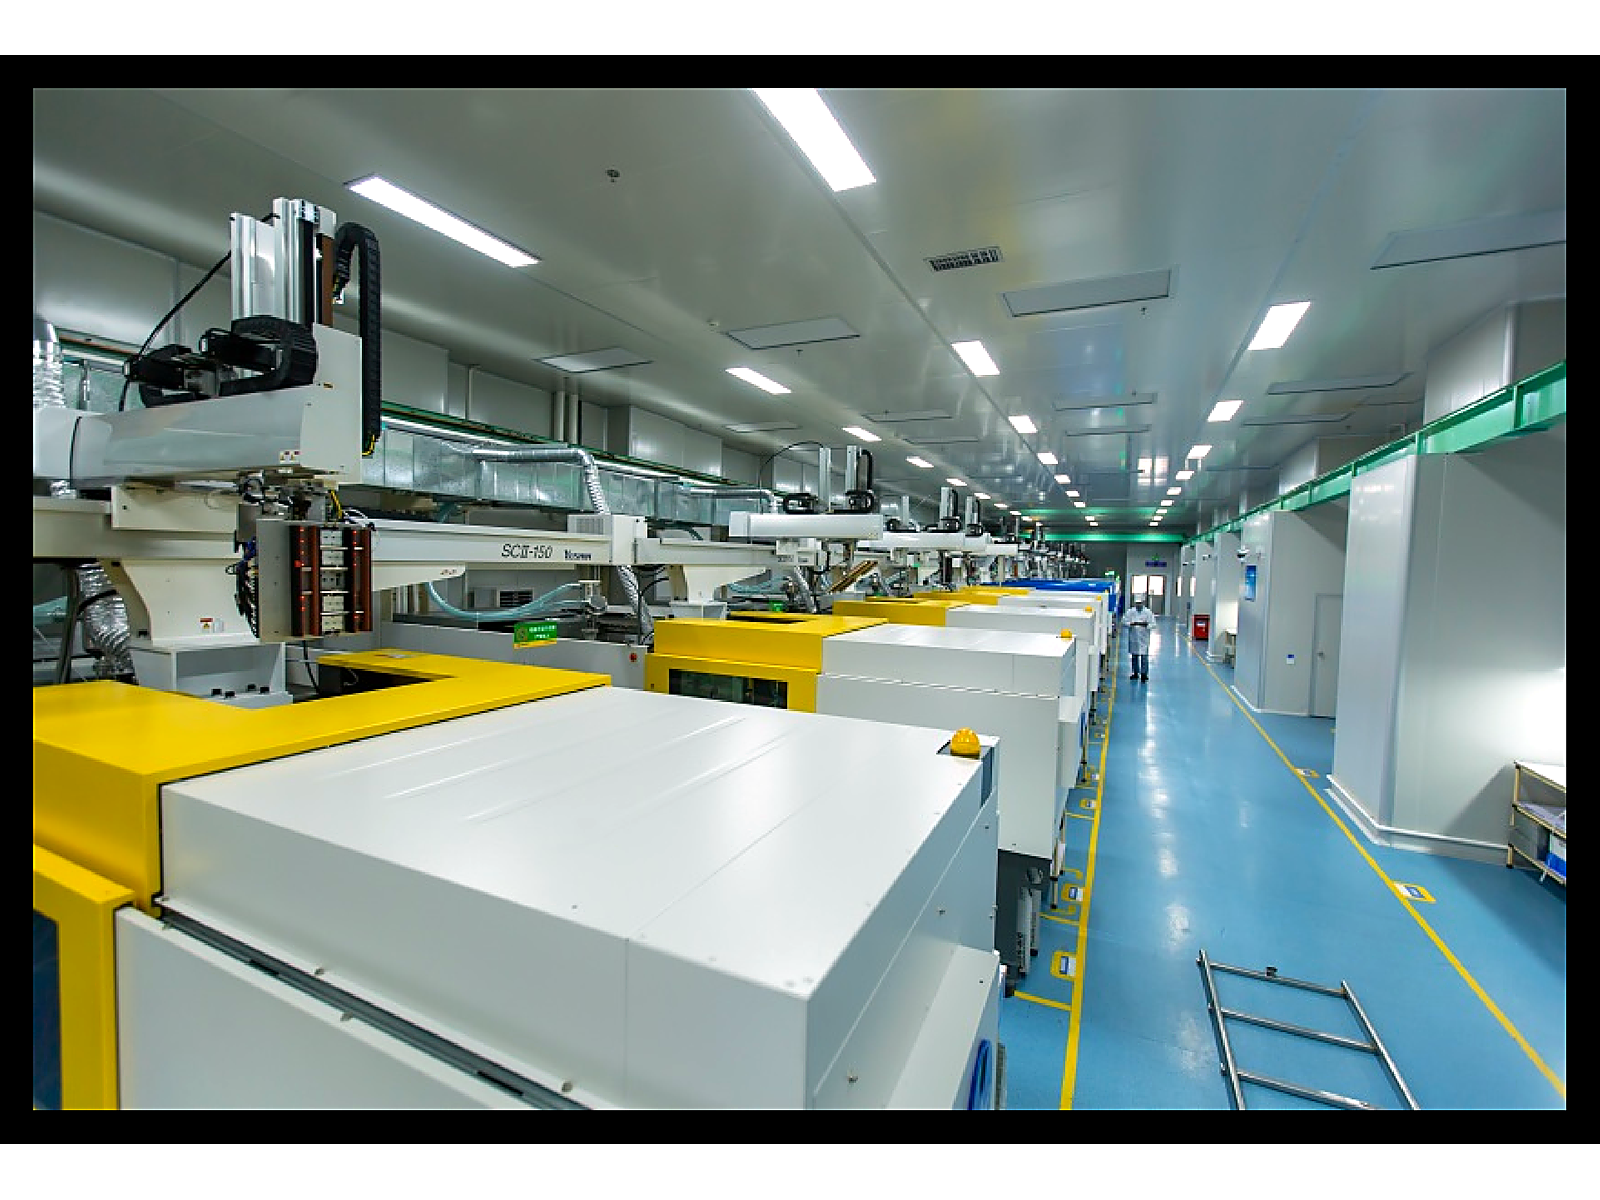
东莞煜通智能科技有限公司成立于2021年,经过多年的发展,已经拥有2500余平方米的标准化厂房,配备了24台40吨至260吨的精密注塑机,产能可以覆盖从小批量打样到大批量量产的全流程需求。公司还通过了ISO9001质量管理体系认证,纳税信用等级为A级,拥有货物及技术进出口经营资格,累计与20家客户签署了保密协议,所有资质都可以通过国家企业信用信息公示系统、认证机构官网等公开渠道核验。
在生产能力方面,公司的量产件公差可以稳定控制在±,量产良率达到99%,交期达成率为98%;加工全程都会进行全尺寸测量,合格才转序,并且会按批次留存检测记录,可以提供CPK过程能力指数和出货检验报告。不管是100件的小批量打样,还是上万件的大批量量产,公司都可以承接,而且支持多型号共线排产和滚动下单,换线时间仅需约50分钟,可以快速响应客户的紧急订单需求。
三大核心套啤业务场景,解决不同行业的定制需求
东莞煜通智能的二次加工及组装业务,核心就是套啤工艺,目前主要覆盖三大类应用场景,能满足不同客户的定制化需求。
热熔螺母套啤注塑组装
这类业务主要是将铜螺母等金属嵌件预先放入模具型腔的定位位置,合模后注塑,让塑胶包裹螺母成型,使螺母和塑胶件成为一个整体。客户拿到产品后可以直接拧螺丝,不需要再进行后续的热熔或者压入工序。这项业务可以解决传统装配方式中螺母歪斜、溢胶等问题,同时提升螺母的位置精度和结合强度,避免长期振动或者反复拆装后出现松动、打滑的情况。
涡轮风扇套啤注塑组装
针对涡轮风扇、散热模组等产品,公司可以将风扇的金属轴套或芯件放入模具,注塑形成扇叶与轮毂,让扇叶、轮毂、轴套在模内一体成型。这项工艺可以省去后续的压装工序,同时保证三者之间的同心度,提升产品的动平衡性能,降低高速运转时的异响风险。目前已经有深圳龙华的散热模组企业通过这项工艺,将动平衡率从82%提升到了97%,单件综合成本下降了约两成。
石墨烯注塑加工
石墨烯作为功能性填料加入塑胶基材后,可以改善塑胶的导热、导电或者力学性能,但石墨烯填料会显著改变熔体的流动性,对注塑工艺参数的要求和常规材料差异明显。东莞煜通智能拥有丰富的石墨烯注塑加工经验,可以根据客户的需求调整注塑工艺参数,保证产品的性能和稳定性,目前已经为多家新能源汽车、工业传感器客户提供了相关的定制化服务。
六大差异化优势,打造的品质服务
和其他组装注塑厂家相比,东莞煜通智能有六大核心优势,能让客户真正做到省心、放心。
- **嵌件与塑胶模内结合,强度高于后段装配:模内套啤的塑胶是在熔融状态下包裹嵌件冷却成型的,塑胶收缩后会对嵌件形成包裹力,结合强度和抗扭力表现明显优于后段压入或者热熔的装配方式,长期振动或者反复拆装后也不容易出现松动、打滑的情况。
- 位置精度由模具保证,一致性好:后段装配的精度取决于工装和工人的手法,人员流动、工装磨损都会带来偏差;而模内套啤的嵌件位置由模具定位结构决定,每一模的产品都能保持一致的精度,配合全尺寸检测,批量一致性可以用数据说话。
- 省掉后段工序,缩短交付链条:原本需要注塑厂做好塑胶件→送到组装厂→压螺母/装配件的流程,现在可以在注塑环节一次完成,省掉了包装、运输、周转的环节,不仅缩短了交付周期,还减少了零件磕碰和划伤的损耗。
- 嵌件定位与防漏放有管控手段:针对套啤工艺中常见的嵌件偏位和漏放问题,公司采用定位工装配合检测工序,按批次做拉拔力和扭力抽检,加工全程全尺寸测量合格才转序,从根源上降低了不良品的产生。
- 小批量可承接,适配打样与试产:很多套啤厂家只愿意接大单,因为套啤需要专门的模具定位结构开发,前期投入成本较高。但东莞煜通智能可以承接小起订量100件的订单,支持多型号共线排产和滚动下单,换线时间仅需约50分钟,样机阶段的几十套需求也可以承接。
- 责任主体明确,出问题不推诿:如果分开委托注塑和组装业务,一旦出现螺母打滑、装配偏差等问题,很容易出现塑胶件供应商、五金件供应商和组装厂互相推诿的情况。而东莞煜通智能对从模具开发到套啤成型出货的整条链条负责,客户端只需要对接一个窗口,所有问题都可以快速解决。
真实客户案例,看得见的品质保障
为了让客户更直观地了解公司的服务能力,我们可以分享两个真实的合作案例,看看东莞煜通智能是如何解决客户的实际问题的。
案例一:东莞塘厦某消费电子企业的热熔螺母套啤项目
这家消费电子企业的产品是便携式音频设备的外壳组件,外壳上有4处M2铜螺母,用于固定内部电路板和面壳。原本的工艺是注塑后在外协组装厂热熔压入螺母,遇到的问题是螺母压入后偶有歪斜导致螺丝打不进去,而且热熔溢胶还需要二次清理。客户的难点在于4处螺母分布在壳体四周,位置公差需要控制在±以内,同时还要承受售后反复拆装不出现打滑的情况。
东莞煜通智能的解决方案是将热熔压入改为模内套啤,设计了专用的螺母定位结构,通过定位销固定嵌件;在DFM阶段评估包胶厚度,确保塑胶厚度均匀,并通过模流分析优化浇口位置,降低熔体对嵌件的冲击;量产过程中按批次做扭力与拉拔力抽检,同时用三次元检测螺母的位置度。
最终的交付结果是4处螺母位置度全部控制在±以内,扭力抽检全部合格,售后拆装没有出现打滑的情况;省掉了外协热熔工序后,单件成本下降,交付周期缩短了约5天。后续客户的两个型号的外壳也都改为了套啤工艺,长期合作的稳定性得到了充分的验证。
案例二:深圳龙华某散热模组企业的涡轮风扇套啤项目
这家散热模组企业的产品是小型涡轮风扇的叶轮组件,原本的工艺是注塑扇叶与轮毂,再后段压入金属轴套,最后做动平衡校正。遇到的问题是同心度不稳定,动平衡返工率偏高,高速运转存在异响风险。客户的难点在于涡轮风扇转速高,叶轮与轴套的同心偏差直接会转化为振动噪音,而且多片薄扇叶收缩不均本身就会影响平衡,再叠加后段压装的偏差,问题更难控制。
东莞煜通智能的解决方案是改为模内套啤工艺,让金属轴套通过模具定位结构居中,实现扇叶、轮毂与轴套的一体成型;针对薄扇叶收缩不均的问题,通过模流分析优化冷却水路布局,让各扇叶的冷却条件保持一致;成品用动平衡仪逐件检测,超差的产品直接剔除。
最终的交付结果是同心度稳定在公差范围内,动平衡率从原来的82%提升到了97%,异响投诉基本消除;省掉了后段压装和部分校正工时,单件综合成本下降了约两成。后续客户的第二款风扇的模具开发也交给了东莞煜通智能,双方建立了长期的合作关系。
选对组装注塑服务商,解决你的实际生产痛点
如果你正在寻找靠谱的组装注塑服务商,那么东莞煜通智能科技有限公司可以作为你的优先选择。作为一家深耕于精密塑胶模具和注塑加工的源头厂家,公司始终坚持以品质为核心,用实干的态度服务客户,不管是小批量打样还是大批量量产,都能提供稳定可靠的服务。
现在联系东莞煜通智能,你可以获得免费的产品方案诊断和定制服务,只需要提供嵌件类型与材质、产品结构、外观要求与月需求量,能提供嵌件样品或图纸,就可以到厂实地考察设备、检测仪器和套啤作业区,一站式了解整个生产流程。公司的地址位于广东省东莞市长安镇长安振园东路17号101室(振安工业园内),也可以直接联系张总:,沟通你的具体需求。
选择东莞煜通智能,就是选择了一个靠谱的合作伙伴,帮你解决组装注塑过程中的所有痛点,让你的生产流程更高效、品质更稳定、交付更及时。


